








Kegleknuserkappe og konkav kompatibilitet: Hvad skal bekræftes før bestilling
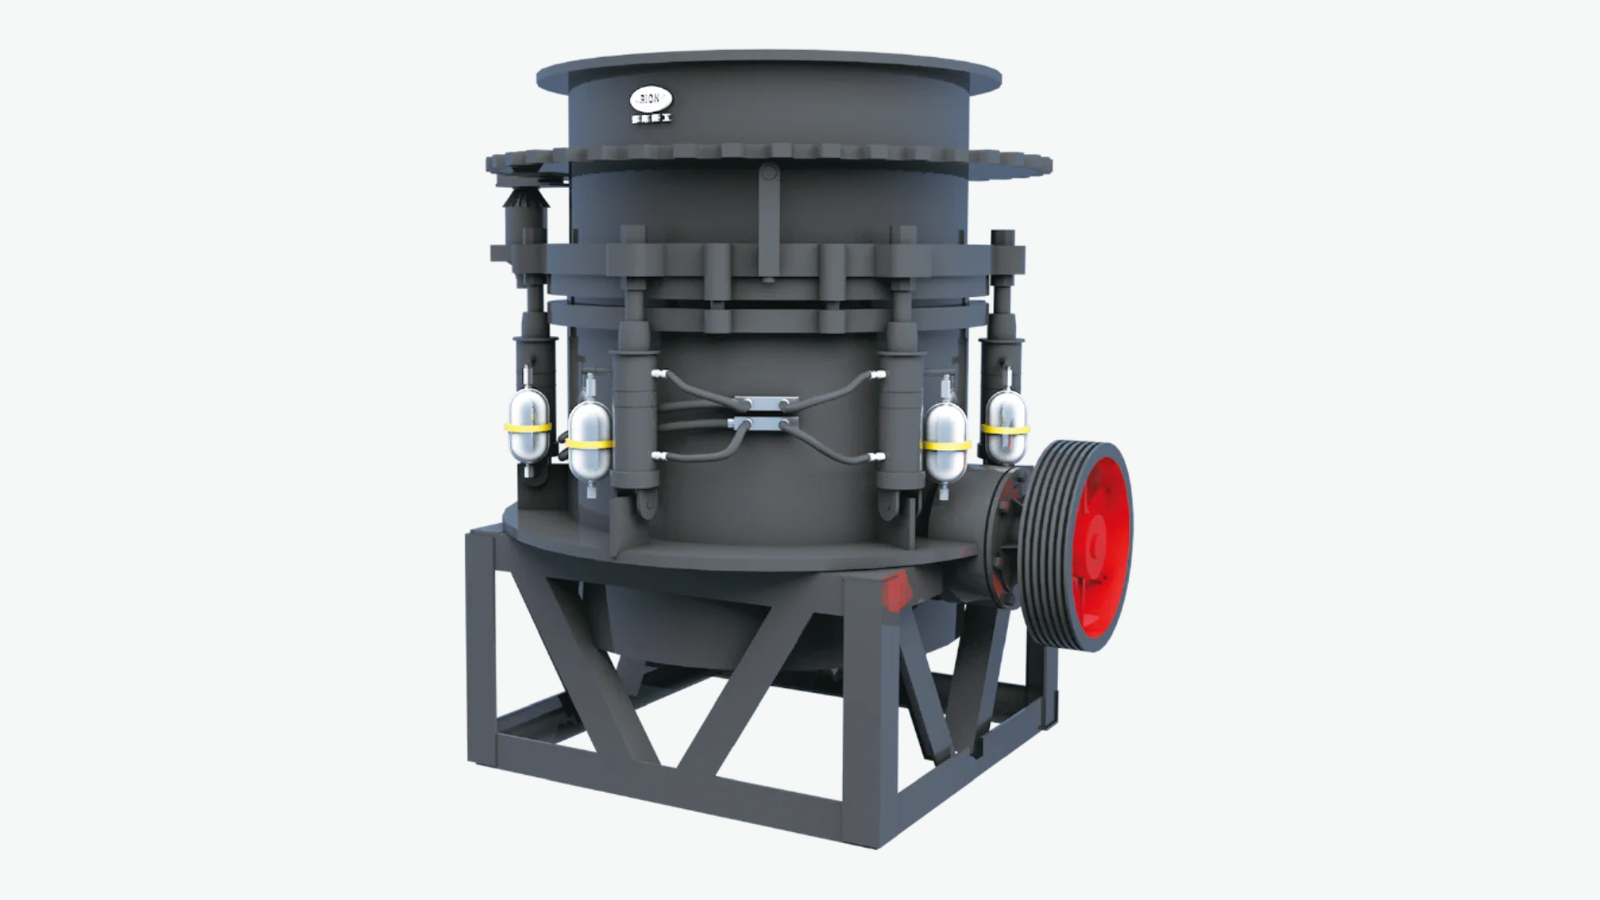
For at bekræfte kegleknuserens kappe og konkave kompatibilitet skal du identificere maskinen og dens installerede foringskonfiguration og derefter kontrollere udskiftningsdelene i forhold til monteringsgrænseflader, kammerprofil og driftsbetingelser. Producenten, komplet model, serienummer og reservedelsreferencer fastslår, hvilket udstyr og hvilke komponenter der diskuteres. Fordeling af foderstørrelse, lukket sideindstilling og tilstanden af de eksisterende liners er med til at bestemme, om den samme konfiguration forbliver egnet.
RION lister kapper og konkaver inden for dens kegleknuser sliddele rækkevidde og identificerer hulrumstype, CSS og driftsposter som udvælgelsesinformation. En nyttig forespørgsel samler disse detaljer. Fotografier og nominelle dimensioner kan hjælpe med identifikation, men de har brug for understøttende optegnelser, før en erstatningsspecifikation kan bekræftes.
Identificer knuseren og det eksisterende linersæt
Model, serienummer og reservedelsreferencer
Start med maskinens navneskilt og udstyrsoptegnelser. Notér producenten, den fulde modelbetegnelse og serienummeret, og find derefter den installerede kappe og konkave referencer i den relevante reservedelsliste, tegninger eller tidligere købsdokumenter. Et generelt serienavn kan efterlade flere kammerkonfigurationer uafklarede.
Hold forskellige identifikatorer adskilt. Et nummer, der er støbt ind i en komponent, kan være en støbereference snarere end det komplette varenummer, der kan bestilles. Optag det nøjagtigt, fotografer dets placering og sammenlign det med udstyrsdokumentationen. Hvis en gammel ordre og den installerede komponent er uenige, skal du fastslå, hvilken specifikation der faktisk er i brug, før du gentager købet.
Konfigurationshistorik har også betydning. En knuser kan have modtaget et andet kammer, modificerede komponenter eller en erstatning, hvis specifikation afviger fra den originale forsyning. Typeskiltet identificerer maskinen; vedligeholdelses- og konfigurationsoptegnelser forklarer, hvad der er monteret nu.
Mantel og konkave roller
Kappen dækker det bevægelige knusehoved, mens den modstående konkave danner den faste side af knusekammeret. Nogle designs bruger udtrykket skål liner til den faste liner. Brug terminologien og reservedelsreferencerne i den relevante maskindokumentation ved bestilling.
Begge arbejdsflader påvirker det rum, som materialet passerer igennem. Identifikation af kun den slidte komponent efterlader den modsatte profil ukendt. Notér de to linerreferencer og deres installerede tilstand, selv når det påtænkte køb kun indeholder én erstatning.
Tjek kammerprofiler og mekanisk pasform
Kappen og konkaven som en kammerkombination
Mekanisk pasform og kammerets egnethed kræver separat kontrol. Mekanisk pasform handler om, hvordan en liner sidder, placerer og fastholdes på maskinen. Kammeregnethed vedrører den arbejdsform, der skabes af kappen og den konkave sammen, inklusive foderindgangen og vejen mod udløbet.
En matchende udvendig dimension fastslår ikke, at to liners har samme arbejdskontur. Forskellige profiler kan ændre sig, hvor materiale kommer ind i knusezonen, og hvor der sker belastning. Bekræft den foreslåede kappe og konkave referencer som en kombination, inklusive kammerbetegnelsen, i stedet for at godkende hver del fra et isoleret fotografi.
Betingelsen for en liner, der forbliver installeret, er også relevant. Parring af en erstatning med en væsentligt slidt modstående overflade ændrer den faktiske kammerform. Registrer dette slid, og få den foreslåede kombination kontrolleret i forhold til de gældende udstyrskrav. Dette skaber ikke en universel regel om at udskifte begge liner ved hver ændring; udskiftningsomfanget afhænger af maskinens instruktioner, resterende stand og tilladte konfiguration.
Tegninger, grænseflader og konfigurationsændringer
Hvor tegninger danner bestillingsgrundlag angives tegningsnummer og revision. Bekræft de siddeflader, lokaliseringsfunktioner, fastholdelsesarrangement og aftalte kritiske dimensioner, der gælder for det pågældende design. Tilbuddet skal referere til de samme dokumenter, der blev brugt til tilpasningsgennemgangen.
Angiv enhver ændring af hovedet, skålen eller tilhørende monteringskomponenter. En leverandør, der gennemgår en original tegning, skal vide, om den faktiske installation er ændret. Fotografier hjælper med at vise tilstand og markeringer; dimensionsgodkendelse kræver en passende tegning eller anden aftalt specifikation. Undgå at behandle et lignende modelnavn som bevis på udskiftelighed.
Separate dimensioner, der bruges til at identificere delen fra dem, der bruges til at acceptere en ny støbning. En slidt liner viser overfladen tilbage efter service, så dens resterende kontur kan ikke etablere den oprindelige arbejdsprofil af sig selv. Se tilbage til den dokumenterede specifikation, når du vurderer en udskiftning.
Match liner-konfigurationen til feed og CSS
Foderfordeling og Kammerpligt
Angiv foderstørrelsesfordelingen samt den største klumpstørrelse. To fodermidler med samme maksimalstørrelse kan indeholde meget forskellige andele af groft og fint materiale, så det maksimale alene giver et ufuldstændigt billede af kammerpligten.
Registrer materialet, tilgængelige oplysninger om slibeevne, foderdistribution og enhver nylig ændring i udbuddet. Medtag den eksisterende kammerbetegnelse og excentriske kast, hvor det er dokumenteret. Kammergeometri, kaste- og fodringsforhold interagerer; en foreslået profil skal gennemgås i forhold til den faktiske maskinkonfiguration. Ujævnt eller adskilt foder kan også bidrage til ujævn linerbrug, så ændring af linerspecifikationen alene kan efterlade et driftsproblem uløst.
Hvis f.eks. opstrøms knusning eller sigtning ændrer andelen af fint materiale, der kommer ind i keglen, kan den tidligere foringsordre beskrive hardwaren korrekt, mens den ikke længere repræsenterer den samme pligt. Sammenlign de tidligere og aktuelle feeddistributioner, før du anmoder om en profilændring. Dette giver anmeldelsen et målbart udgangspunkt i stedet for at tilskrive enhver ændring i slid til støbningen.
CSS og den påkrævede produktklassificering

Indstilling for lukket side (CSS) er mellemrummet mellem de modstående foringsoverflader ved udledningen, når de er tættest på hinanden under knusecyklussen. Følg den maskinspecifikke metode for at kontrollere denne indstilling. CSS hjælper med at beskrive arbejdstilstanden, men det garanterer ikke den maksimale partikelstørrelse af det færdige produkt. Fodersortering, kammergeometri, driftsforhold og nedstrøms screening påvirker også resultatet.
Den offentliggjorte Specifikationer for RION kegleknuser skelne mellem følgende konfigurationer:
| RION model | Kammer | Maksimalt foder | Minimum CSS |
|---|---|---|---|
| RL-C 1000 | Groft | 160 mm | 13 mm |
| RL-F 1000 | Medium | 115 mm | 10 mm |
| RL-S 1000 | Fint | 80 mm | 8 mm |
Disse katalogrækker viser forskellige feed- og indstillingsgrænser for de angivne konfigurationer. De etablerer ikke linjeudskiftelighed eller foreskriver en CSS for et bestemt projekt. Et offentliggjort minimum er en referencegrænse, ikke en instruktion om at betjene den indstilling. Bekræft den tilsigtede foringskonfiguration og driftsområde ved hjælp af de faktiske foder- og produktkrav.
For en erstatningsforespørgsel skal du angive den aktuelle CSS, dens seneste tilpasningshistorik og den påkrævede produktklassificering. Identificer, om knuseren arbejder i et åbent kredsløb eller modtager afskærmet returmateriale. Denne kontekst hjælper med at skelne et linerkonfigurationsspørgsmål fra en ændring andre steder i processen.
Beslut, om du vil gentage eller ændre foringsspecifikationen
Genbestilling af en gennemprøvet konfiguration
Gentagelse af en dokumenteret specifikation er et praktisk udgangspunkt, når maskinkonfiguration, materiale- og produktkrav forbliver uændrede, og de eksisterende liners har fungeret acceptabelt. Bekræft de aktuelle delreferencer og tegningsrevisioner, og kontroller derefter, at udstyrets tilstand stadig understøtter den samme udskiftning.
Behold optegnelserne bag denne dom. Driftstimer, forarbejdet tonnage, hvor tilgængelig, produktklassificering og slidobservationer gør et tidligere køb nyttigt bevis. En tidligere faktura fastslår, hvad der blev bestilt; driftsjournaler hjælper med at fastslå, om det passede til opgaven.
| Situation | Bevis til gennemgang | Bestillingsretning |
|---|---|---|
| Samme konfiguration og pligt; acceptabel tidligere præstation | Installerede delreferencer, aktuelle tegninger og udstyrstilstand | Kontroller en gentagelsesordre i forhold til den dokumenterede specifikation |
| Feed, produktmål eller maskinkonfiguration er ændret | Opdateret feeddistribution, CSS, kammer- og proceskrav | Gennemgå liner-konfigurationen, før du bekræfter ordren |
| Tidlig eller ujævn slitage | Slidsteder, driftshistorik, fodringsforhold og begge foringsoverflader | Undersøg årsagen, før du vælger en anden profil eller et andet materiale |
Undersøgelse af tidlig eller ujævn slitage
Registrer, hvor slidet udvikler sig, hvordan det skrider frem, og hvad der har ændret sig i den periode. Fotografer begge liners fra identificerbare positioner, og tilknyt billederne til driftstimer, behandlet tonnage og CSS-registreringer. Medtag ændringer i materiale, foderlevering eller produktkrav.
Et lokaliseret slidmønster er et diagnostisk fingerpeg, ikke bevis for en materialefejl. Foderfordeling, kammervalg, indstilling og betjeningspraksis fortjener gennemgang sammen med materialespecifikationen. Sammenligning af successive linersæt er mest nyttig, når pligten og registreringen er konsekvent. Udskiftningstærskler og inspektionsbeslutninger bør følge de gældende maskininstruktioner; et tal for forsyningspligttimer eller resterende tykkelse ville skjule forskelle mellem installationer.
Bekræft materialer, tegninger og leveringsomfang
Materialebevis ud over en enkelt hårdhedsværdi
Hvor der foreslås austenitisk manganstål, vurderes det i forbindelse med knusepligten. Dette materiale kan hærde under tilstrækkelig belastning: Deformation øger hårdheden på arbejdsfladen. Belastnings- og slidforholdene har derfor betydning, når man vurderer et foringsmateriale.
En højere indledende hårdhed eller manganindhold alene etablerer ikke bedre ydeevne for hver anvendelse. Legeringssammensætning, varmebehandling og resulterende materialestruktur påvirker også adfærd. Bed om den foreslåede materialespecifikation og de inspektionsoplysninger, der rent faktisk kan leveres. Enhver væsentlig ændring bør have et angivet ansøgningsgrundlag og en måde at evaluere resultatet på under sammenlignelige forhold.
Hvad tilbuddet omfatter
Gør forsyningsomfanget eksplicit. Tilbuddet skal identificere hver komponent, mængde, delreference og aftalt tegningsrevision. Bekræft, om prisen dækker én liner eller et komplet par, og om relevante fastgørelseskomponenter, tætninger eller andre tilknyttede genstande er inkluderet. Hold aftalte materiale- og dimensionskrav bundet til samme ordre.
Sammenlign tilbud på det fælles grundlag, herunder emballage, leveringsdestination og timing. En lavere pris for et andet omfang er ikke en fuldstændig sammenligning. Hvis driftsoptegnelser understøtter en sammenligning af omkostninger pr. behandlet ton, skal du bruge ensartet tonnage, erstatningsomfang og told; forskellige driftsforhold kan gøre en tilsyneladende præcis sammenligning vildledende.
Bekræft, hvilke materiale-, dimensions- og inspektionsdokumenter, der er inkluderet før bestilling. Tilgængeligheden af et dokument bør fastslås i tilbuddet snarere end forudsat ud fra en produktkategoribeskrivelse.
Forbered en kappe og konkav forespørgsel til RION
RIONs reservedelsinformation beder købere om at relatere erstatningskrav til udstyrsmodel eller serieinformation og faktiske driftsregistreringer. Forbered en forespørgsel, der dækker maskinen, både eksisterende foringer og den foreslåede ordre:
- Udstyr: producent, komplet model, serienummer og eventuelle konfigurationsændringer.
- Installerede liners: kappe- og konkave referencer, kammerbetegnelse, tegninger eller tidligere ordredokumenter og tydelige markeringsfotografier.
- Pligt: materiale, foderstørrelsesfordeling, nuværende CSS, påkrævet sortering og kredsløbsarrangement.
- Tilstand: driftstimer, tilgængelige tonnageregistreringer og slidbilleder af begge liners.
- Købsomfang: enkelt komponent eller par, antal, tilknyttede varer, leveringssted og påkrævet timing.
En sund kappe og konkav orden bringer udstyrsidentitet, kammerkompatibilitet, driftspligt og leveringsdokumenter i overensstemmelse. Når disse forhold er uændrede og dokumenterede, kan en gentagelsesspecifikation være passende. Når de har ændret sig, skal du løse de berørte spørgsmål om pasform, profil eller materiale, før du bekræfter udskiftningen. Det kan du send din knuser og liner detaljer til RION at fastlægge det relevante leveringsomfang og identificere de oplysninger, der stadig er nødvendige for forespørgslen.