








Di Mana Penyimpanan Buffer Harus Ditempatkan di Sirkuit Peralatan Penghancur?
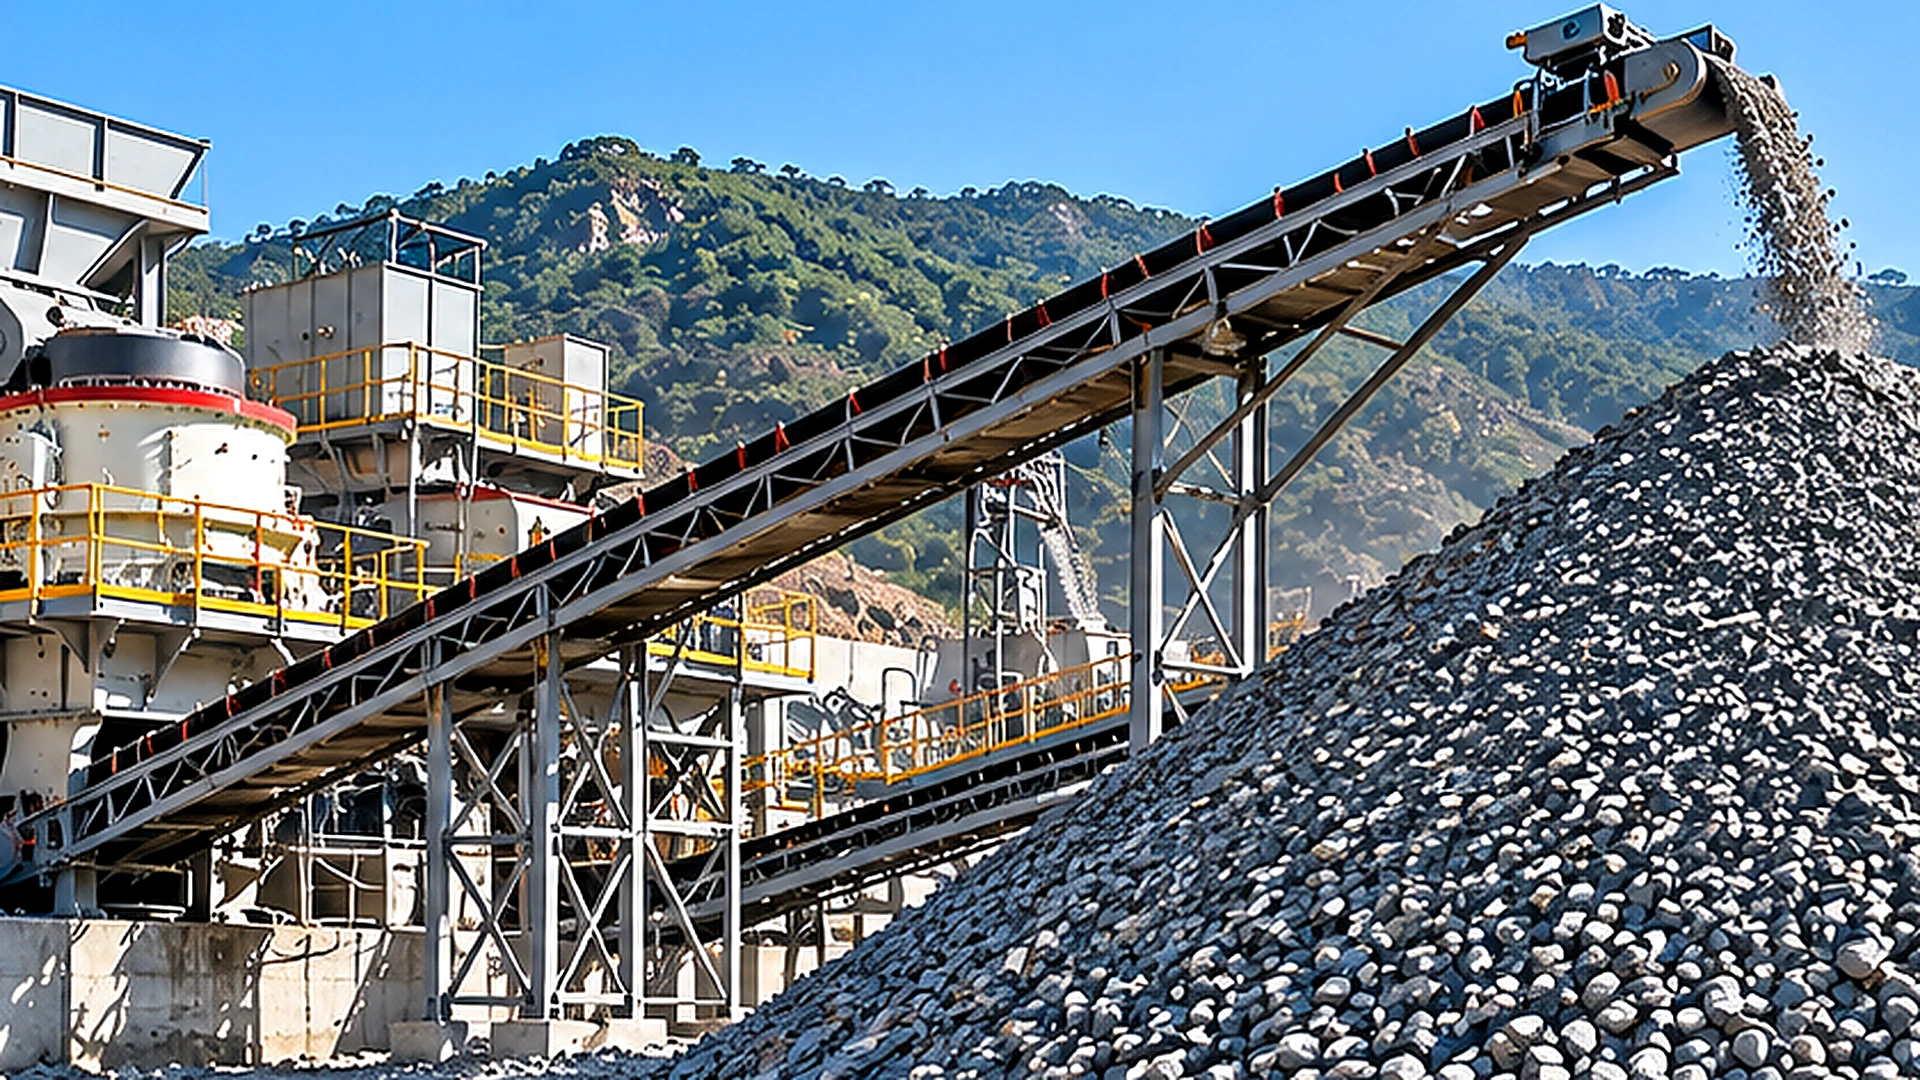
Penimbunan penyangga atau tempat penyimpanan biasanya paling berharga pada titik di mana satu tahap penghancuran harus beroperasi secara independen dari tahap berikutnya. Pada pabrik agregat stasioner konvensional, proses ini sering terjadi antara penghancuran primer dan sirkuit penghancuran dan penyaringan sekunder di hilir. Tujuannya bukan sekadar untuk menyimpan batu. Hal ini untuk menyerap perbedaan sementara dalam aliran material sekaligus memungkinkan peralatan hilir menerima umpan yang lebih konsisten.
Namun, menambahkan penyimpanan di antara setiap crusher tidak diperlukan dan tidak ekonomis. Lokasi yang benar dan kapasitas yang dapat digunakan bergantung pada fluktuasi produksi aktual, karakteristik material, pengaturan reklamasi, dan jadwal pengoperasian pabrik.
Untuk evaluasi operator tambang peralatan penghancur Oleh karena itu, pertanyaan teknik utama bukanlah seberapa besar timbunan dapat dibangun, namun seberapa banyak bahan hidup yang dapat diperoleh kembali diperlukan untuk menjaga tahap pemrosesan berikutnya beroperasi dalam kondisi yang realistis.
Mengapa Tahapan Penghancuran Perlu Buffer?
Debit Crusher Primer Intermiten
Penghancuran primer jarang menghasilkan aliran material yang sama setiap menitnya. Di tambang yang dipasok oleh truk pengangkut, penghancur utama menerima material dalam jumlah banyak. Laju material yang masuk ke crusher bergantung pada interval kedatangan truk, waktu pembuangan, fragmentasi batuan, ukuran bongkahan maksimum, dan jumlah material yang sudah ada di feed hopper.
Bahkan ketika jaw crusher primer memiliki kapasitas nominal yang memadai, pecahan batu yang besar dapat mengurangi hasil produksi untuk sementara waktu. Gangguan pemberian pakan, penghentian pemeriksaan dan perubahan gradasi pakan juga dapat mempengaruhi laju pelepasan. Fluktuasi ini tidak serta merta menunjukkan kinerja crusher yang buruk. Hal-hal tersebut seringkali merupakan karakteristik normal dari penambangan hulu dan operasi penghancuran primer.
Oleh karena itu, penghancur primer dapat menghasilkan keluaran rata-rata yang tinggi selama satu shift, sementara laju pelepasan sesaatnya sangat bervariasi. Jika material tersebut dipindahkan langsung ke penghancur sekunder, setiap gangguan atau lonjakan signifikan pada tahap primer dapat mempengaruhi operasi hilir.
Persyaratan Penghancur Sekunder dan Umpan Layar
Penghancuran dan penyaringan sekunder umumnya lebih mudah dikendalikan ketika umpan tiba pada kecepatan yang relatif stabil dan dalam batas pengoperasian peralatan. Penghancur sekunder yang kekurangan muatan dapat beroperasi di bawah kondisi pembebanan yang diharapkan. Pengumpanan yang berlebihan atau tidak merata dapat menyebabkan kelebihan beban, kondisi ruang yang tidak stabil, atau penumpukan material di titik transfer. Konsekuensi khusus bergantung pada desain crusher dan mode operasi.
Layar juga sensitif terhadap perubahan pemuatan. Peningkatan umpan secara tiba-tiba dapat memperdalam lapisan material, mengurangi peluang pemisahan yang efektif, dan meningkatkan beban yang kembali melalui sirkuit penghancuran tertutup. Sebuah penyangga yang ditempatkan antara tahap primer dan hilir menciptakan peluang untuk mengatur fluktuasi ini.
Material dapat terakumulasi sementara ketika tahap primer menghasilkan lebih banyak daripada yang dikonsumsi oleh rangkaian hilir. Selama gangguan primer yang singkat, material yang disimpan dapat terus mengalir ke sistem sekunder. Pemisahan laju operasi ini merupakan salah satu alasan penyimpanan lonjakan sering dipertimbangkan dalam desain pabrik agregat stasioner.
Fluktuasi Jangka Pendek versus Kemacetan Permanen
Buffer tidak dapat memperbaiki ketidakcocokan kapasitas yang berkelanjutan. Misalnya, jika tahap primer terus menerus mengirimkan 500 ton per jam sedangkan rangkaian hilir hanya dapat memproses 400 ton per jam, penyimpanan akan mengakumulasi material dengan laju bersih 100 ton per jam hingga kapasitas yang tersedia habis. Buffer mungkin menunda masalah, namun tidak menghilangkannya.
Sebaliknya, jika penghancur utama memproduksi 500 ton per jam sementara sistem hilir memerlukan 400 ton per jam, penyimpanan sementara memungkinkan kedua bagian beroperasi dengan kecepatan berbeda dalam jangka waktu terbatas, asalkan jadwal operasi keseluruhan dan keseimbangan materialnya kompatibel. Perbedaan ini harus ditetapkan sebelum membeli peralatan tambahan atau mengalokasikan ruang untuk timbunan.
Di Mana Seharusnya Surge Pile atau Surge Bin Diletakkan?
Antara Penghancuran Primer dan Sekunder
Untuk banyak konfigurasi tambang stasioner, sisi pelepasan penghancur primer merupakan lokasi yang logis untuk penyimpanan perantara. Susunan tipikal dapat digambarkan sebagai: penghancur primer → konveyor transfer → tumpukan lonjakan → pengumpan reklamasi → sirkuit penghancur sekunder → penyaringan.
Dalam tata letak ini, penghancuran primer dapat dilanjutkan selama gangguan hilir tertentu hingga tingkat penyimpanan yang diizinkan tercapai. Sebaliknya, pemrosesan sekunder dapat dilanjutkan selama penghentian primer yang singkat sementara material yang dapat diperoleh kembali tetap tersedia. Pengaturan ini juga memungkinkan bagian primer dan sekunder beroperasi pada jadwal yang berbeda ketika rencana produksi dan penyimpanan yang tersedia mendukung pendekatan ini.
Manfaat teknis berasal dari pemisahan dua tahap operasi dengan karakteristik aliran yang berbeda, bukan dari timbunan itu sendiri. Untuk portofolio peralatan seperti RION, antarmuka ini mungkin melibatkan yang utama penghancur rahang, timbunan perantara dan hilir Penghancur Kerucut peralatan. Pengaturan sebenarnya harus ditentukan oleh material, tugas penghancur, ukuran umpan dan tata letak proyek daripada berasumsi bahwa urutan ini cocok untuk setiap pabrik.
Sebelum Penyaringan Sekunder atau Penghancuran Tersier
Penyimpanan perantara tambahan mungkin berguna jika tahap pemrosesan selanjutnya mengalami gangguan operasional yang signifikan atau permintaan pakan yang bervariasi. Namun, menempatkan buffer lebih jauh ke hilir akan mengubah peralatan yang tetap terkena fluktuasi di hulu.
Misalnya, tumpukan yang terletak setelah penghancuran sekunder tidak mengisolasi penghancur sekunder dari pembuangan primer yang tidak teratur. Second crusher harus tetap mengakomodasi pola operasi hulu. Hal ini penting ketika membandingkan dua tata letak yang tampak serupa dalam total kapasitas peralatan.
Surge bin sebelum penghancuran tersier dapat membantu mengatur umpan ke tahap reduksi akhir, namun nilainya bergantung pada sirkuit penyaringan di sekitarnya, perilaku beban balik, dan pengaturan kontrol yang tersedia. Oleh karena itu, posisi penyimpanan harus dipilih dengan mengidentifikasi tahapan spesifik yang perlu dioperasikan secara independen.
Buffer Proses Versus Timbunan Agregat Jadi
Tumpukan lonjakan tidak sama dengan tumpukan produk jadi. Buffer proses biasanya menyimpan material yang masih memerlukan penghancuran, penyaringan, atau operasi pemrosesan lainnya. Fungsinya untuk menunjang kesinambungan dan pengendalian pergerakan material melalui tumbuhan.
Timbunan agregat yang sudah jadi menampung material yang telah memenuhi klasifikasi produk yang diinginkan dan sedang menunggu pemuatan, pencampuran, atau pengiriman. Tujuan yang berbeda ini mempengaruhi desain tata letak. Penimbunan proses memerlukan kapasitas reklamasi yang dapat diandalkan dan koordinasi yang erat dengan peralatan hilir. Penimbunan barang jadi lebih dipengaruhi oleh persediaan, pemisahan produk, pemuatan truk, dan persyaratan pengiriman.
Memperlakukan keduanya sebagai kapasitas penyimpanan biasa dapat menyebabkan asumsi yang salah mengenai jumlah bahan yang sebenarnya tersedia untuk mendukung produksi.
Berapa Banyak Kapasitas Penyimpanan Langsung yang Dibutuhkan?
Memperkirakan Akumulasi Material dari Perbedaan Aliran
Penilaian penyimpanan awal dimulai dengan keseimbangan massa di seluruh buffer. Untuk periode operasi tertentu: Perubahan massa yang disimpan = Bahan memasuki penyimpanan - Bahan meninggalkan penyimpanan.
Jika kedua aliran diasumsikan konstan selama periode tersebut, maka hubungan menjadi ΔM = (Qin − Qout) × t, dimana ΔM adalah perubahan massa yang tersimpan dalam ton; Qin dan Qout adalah laju aliran massa masuk dan keluar dalam ton per jam; dan t adalah durasi dalam jam.
Perhatikan contoh kasus di mana sirkuit penghancur hilir menghabiskan 350 ton per jam dan penghancur utama berhenti mengalirkan buffer selama 20 menit. Jika sirkuit hilir diharapkan terus beroperasi pada laju yang sama, jumlah yang ditarik selama gangguan adalah kira-kira 350 × (20/60) = 116,7 ton.
Ini berarti setidaknya diperlukan sekitar 117 ton material simpanan yang dapat digunakan untuk menjembatani gangguan tersebut, dengan asumsi reklamasi tidak terputus dan tidak ada kerugian atau pembatasan lainnya. Ini bukan kapasitas buffer yang disarankan untuk instalasi RION sebenarnya. Ini adalah contoh penghitungan yang menunjukkan bagaimana durasi gangguan dan permintaan hilir memengaruhi massa material yang dibutuhkan.
Desain kerja juga harus mempertimbangkan interupsi berulang, persediaan awal yang diharapkan, pengisian ulang di masa depan, tingkat penyimpanan yang diperbolehkan, dan cadangan operasional yang sesuai. Ketika laju aliran bervariasi secara substansial dari waktu ke waktu, perhitungan harus menggunakan riwayat aliran material secara lengkap dan bukan rata-rata tunggal.
Kapasitas Langsung yang Dapat Direklamasi versus Total Volume Timbunan
Timbunan yang berisi 1.000 ton belum tentu menyediakan 1.000 ton kapasitas lonjakan yang dapat digunakan. Penyimpanan langsung adalah bagian material yang dapat diperoleh kembali melalui pengaturan reklamasi terpasang sesuai kondisi pengoperasian yang diharapkan. Material di luar zona penarikan efektif mungkin tetap berada di tumpukan kecuali jika loader atau metode reklamasi lainnya memindahkannya.
Oleh karena itu, timbunan dengan satu titik reclaim mungkin memiliki fraksi live-storage yang jauh lebih rendah dibandingkan sistem yang dirancang sesuai dengan beberapa lokasi penarikan. Fraksinya bergantung pada geometri tiang, sudut diam, susunan pengumpan, karakteristik pelepasan, dan perilaku aliran material.
Perancang pabrik harus membedakan total penyimpanan fisik, material yang dapat diperoleh kembali melalui metode operasi yang direncanakan, inventaris minimum yang diperlukan untuk reklamasi yang stabil, dan penyimpanan operasional yang tersedia antara tingkat rendah dan tinggi yang diperbolehkan. Bagian yang dapat digunakan secara operasionallah yang penting ketika memperkirakan berapa lama peralatan hilir dapat terus berjalan.
Durasi Penyimpanan dan Variabilitas Pengoperasian
Aturan tetap seperti menyediakan kapasitas penimbunan dalam jumlah menit atau jam tertentu mungkin berguna untuk diskusi awal, namun hal ini tidak dapat menggantikan penilaian operasi pabrik yang sebenarnya. Pertanyaan yang relevan mencakup seberapa sering pengumpanan primer dihentikan, berapa lama gangguan biasanya berlangsung, apakah pemrosesan hilir berlanjut selama pemeliharaan, dan apakah tahap primer beroperasi pada jadwal shift yang sama.
Buffer juga harus diisi ulang. Jika penghancur utama tidak dapat menghasilkan material yang cukup selama jam operasi yang tersedia untuk menggantikan konsumsi hilir, peningkatan kapasitas tiang pancang tidak akan menghasilkan pengaturan operasi yang berkelanjutan. Ukuran penyimpanan harus mempertimbangkan jumlah bahan yang dibutuhkan selama gangguan dan kemampuan untuk memulihkan inventaris setelahnya.
Bagaimana Seharusnya Pengumpan dan Konveyor Reclaim Diintegrasikan?
Dapatkan Kembali Kontrol Kecepatan Pakan
Timbunan tidak secara otomatis menghasilkan pembuangan yang terkendali. Material harus ditarik melalui sistem reklamasi yang disesuaikan dengan ukuran batuan yang disimpan, kepadatan curah, kelembapan, sifat abrasif, dan laju pengumpanan yang diperlukan. Tergantung pada pengaturannya, hal ini mungkin melibatkan pengumpan yang ditempatkan di bawah tempat penampungan atau pada titik penarikan yang ditentukan di bawah timbunan stok.
Pengumpan harus beroperasi dalam batas pembebanan dan pengosongan yang disetujui sambil mengalirkan aliran yang dibutuhkan oleh sirkit penerima. milik RION Pengumpan Bergetar rangkaian produk menyediakan kategori peralatan yang relevan untuk membahas umpan bahan terkontrol dalam pemrosesan agregat.
Namun, kesesuaian untuk instalasi reklamasi tertentu memerlukan konfirmasi teknis. Feeder yang sesuai untuk hopper penerima konvensional tidak secara otomatis dianggap sesuai untuk setiap kondisi reclaim stockpile high-head. Perhatian khusus diperlukan jika material halus, kelembapan, atau bentuk batuan tidak beraturan meningkatkan kemungkinan terjadinya jembatan, penyumbatan, atau pelepasan yang tidak merata.
Menyesuaikan Kapasitas Konveyor dengan Permintaan Crusher
Konveyor reklamasi harus mengakomodasi aliran material yang diinginkan, termasuk variasi pengoperasian yang realistis. Kesesuaian konveyor tidak hanya bergantung pada lebar belt. Kecepatan sabuk, kepadatan material, konfigurasi palung, kemiringan, ukuran gumpalan, geometri pemuatan, dan desain saluran transfer semuanya mempengaruhi daya dukung efektif.
Konveyor yang mampu menangani tonase rata-rata yang dibutuhkan mungkin masih mengalami kesulitan jika pengumpan reklamasi menghasilkan pemuatan berlebih dalam jangka waktu singkat. Demikian pula, konveyor dengan ukuran yang tepat mungkin akan berkinerja buruk jika material masuk ke luar pusat atau menimbulkan benturan yang berlebihan pada titik pemuatan.
Itu Konveyor Sabuk Oleh karena itu, kategori merupakan antarmuka penting antara penyimpanan dan pemrosesan hilir. Untuk pengoperasian yang andal, pengumpan reklamasi, saluran transfer, konveyor, dan penghancur penerima harus dievaluasi sebagai satu sistem penanganan material.
Kondisi Pemisahan Material, Penyumbatan dan Pembuangan
Agregat kasar tidak selalu tercampur secara merata saat ditumpuk dan direklamasi. Selama pembentukan timbunan, partikel yang lebih besar dapat bergerak semakin menuruni lereng sementara partikel yang lebih kecil terakumulasi di wilayah yang berbeda. Luasnya segregasi ini bergantung pada gradasi material dan metode penumpukan.
Jika sistem reklamasi sebagian besar mengambil sumber daya dari satu wilayah, penghancur hilir mungkin menerima distribusi umpan yang berbeda dari pelepasan penghancur primer aslinya. Perubahan dalam tingkatan umpan dapat mempengaruhi pemuatan dan kinerja penyaringan crusher.
Perancang harus mempertimbangkan geometri penumpukan, posisi pelepasan konveyor, pengaturan titik penarikan dan apakah material yang diperoleh akan tetap cukup mewakili. Akses untuk inspeksi, pemeliharaan dan intervensi yang aman merupakan persyaratan lainnya. Area reklamasi timbunan dapat menimbulkan bahaya serius, termasuk peralatan yang terkubur, akses yang terbatas, material yang tidak stabil, dan pergerakan yang tidak terduga. Rancangan sistem reklamasi, prosedur pengamanan dan pemeliharaan harus dinilai untuk pemasangan sebenarnya.
Kapan Penyimpanan Buffer Menengah Tidak Diperlukan?
Tata Letak Pengumpanan Langsung dengan Aliran Material yang Stabil
Tidak setiap pabrik penghancur memerlukan tumpukan lonjakan terpisah. Operasi kompak dengan pasokan material yang relatif stabil, kapasitas peralatan yang kompatibel, dan pengaturan kontrol yang sesuai mungkin dapat memindahkan material secara langsung antar tahap penghancuran. Hal ini dapat mengurangi jumlah titik penanganan dan menyederhanakan tapak pabrik.
Namun, tata letak pengumpan langsung berarti gangguan pada satu bagian dapat berdampak lebih cepat pada peralatan yang terhubung. Pilihannya melibatkan keseimbangan fleksibilitas operasional terhadap kebutuhan peralatan, lahan, dan penanganan.
Persyaratan Ruang, Debu, dan Penanganan Tambahan
Tumpukan penyangga menempati ruang dan mungkin memerlukan konveyor tambahan, struktur pendukung, peralatan reklamasi, instalasi listrik, dan akses pemeliharaan. Timbunan terbuka juga menimbulkan pertimbangan lingkungan terkait dengan debu yang tertiup angin, limpasan permukaan, dan penahanan material.
Tempat penampung lonjakan arus yang tertutup dapat mengurangi beberapa masalah paparan, namun menimbulkan persyaratan struktural, akses, dan aliran material tersendiri. Konsekuensi-konsekuensi ini harus dipertimbangkan bersamaan dengan perbaikan operasional yang diharapkan. Untuk lokasi terbatas, penyangga yang lebih kecil atau susunan pabrik yang berbeda mungkin lebih praktis dibandingkan timbunan perantara yang besar.
Mengapa Penyimpanan Tidak Dapat Menghilangkan Kemacetan Permanen
Kesalahan desain yang umum terjadi adalah menambahkan penyimpanan untuk mengimbangi sistem hilir yang selalu berukuran terlalu kecil. Jika penghancur dan penyaring hilir tidak dapat memproses tingkat produksi jangka panjang yang diperlukan, material yang disimpan akan terus terakumulasi setiap kali produksi hulu melebihi kapasitas hilir.
Respons yang benar mungkin melibatkan peninjauan tugas crusher, kapasitas saringan, beban sirkulasi, karakteristik material, atau target produksi yang direncanakan. Penyimpanan buffer harus disesuaikan dengan pola variasi pengoperasian, tidak digunakan sebagai pengganti verifikasi kapasitas peralatan yang terhubung.
Data Apa yang Harus Ditinjau Pembeli Sebelum Menyelesaikan Tata Letak?
Ukuran Umpan, Properti Material, dan Catatan Throughput
Penilaian teknik yang berguna dimulai dengan data material yang representatif.
| Informasi yang diperlukan | Mengapa itu penting |
|---|---|
| Ukuran gumpalan maksimum dan gradasi pakan | Mempengaruhi jarak bebas saluran, desain pengumpan, dan perilaku aliran |
| Kepadatan massal | Mengubah volume yang disimpan menjadi perkiraan massa material |
| Kandungan kelembapan dan partikel halus | Membantu menilai kesulitan adhesi, penyumbatan, dan reklamasi |
| Sejarah pelepasan crusher primer | Mengidentifikasi fluktuasi dan gangguan produksi |
| Permintaan sirkuit hilir | Menentukan persyaratan penarikan dan penipisan buffer |
| Tempat penyimpanan dan geometri yang tersedia | Membatasi konfigurasi stockpile atau bin |
Angka kapasitas nominal satu titik kurang informatif dibandingkan catatan operasional yang menunjukkan variasi selama pergantian shift yang representatif.
Jadwal Operasi dan Fluktuasi Produksi
Jadwal operasi pabrik harus diperiksa bersama dengan aliran material. Bagian penghancuran primer yang beroperasi dengan jam kerja lebih sedikit dibandingkan pabrik hilir mungkin memerlukan laju produksi dan penyimpanan yang cukup untuk mendukung perbedaan jadwal.
Praktik pemeliharaan juga penting. Shutdown terencana yang memerlukan peralatan hilir untuk beroperasi secara independen memiliki implikasi penyimpanan yang berbeda dari interupsi singkat yang terjadi sesekali. Apabila data produksi yang andal tidak tersedia, tim proyek harus mengidentifikasi asumsi yang digunakan untuk perhitungan awal dan menguji seberapa sensitif hasilnya terhadap asumsi tersebut.
Klaim Kembali Tata Letak, Batasan Lokasi, dan Persyaratan Keamanan
Sebelum tata letak diselesaikan, tim proyek harus meninjau lokasi timbunan, mendapatkan kembali akses, persyaratan struktural, pengendalian lingkungan dan pengaturan pemeliharaan darurat. Tata letaknya juga harus memperhitungkan pemisahan yang diperlukan antara peralatan bergerak dan personel yang bekerja di dekat konveyor atau sistem reklamasi.
milik RION Solusi Produksi Agregat mencakup konteks yang lebih luas dalam mencocokkan peralatan penghancur, penyaringan, dan penanganan material dalam pabrik agregat.
Pembeli yang mendiskusikan sirkuit yang diusulkan dapat memberi RION jenis batuan, target keluaran, penilaian produk, jadwal pengoperasian, konfigurasi peralatan, dan tapak lokasi yang tersedia melalui halaman pertanyaan proyek.
Prinsip desain utama tetap jelas: menempatkan penyimpanan penyangga di tempat yang memberikan pemisahan operasional terukur antara tahapan pemrosesan, dan mengukurnya berdasarkan material yang dapat diperoleh kembali dan variasi pengoperasian yang realistis.
Buffer yang dievaluasi dengan benar dapat mendukung operasi hilir yang lebih konsisten. Penempatan timbunan yang salah atau terlalu besar dapat menambah kompleksitas penanganan tanpa mengatasi keterbatasan pabrik yang sebenarnya.