








Hvar ætti að setja stuðpúðageymslu í hringrás mulningsbúnaðar?
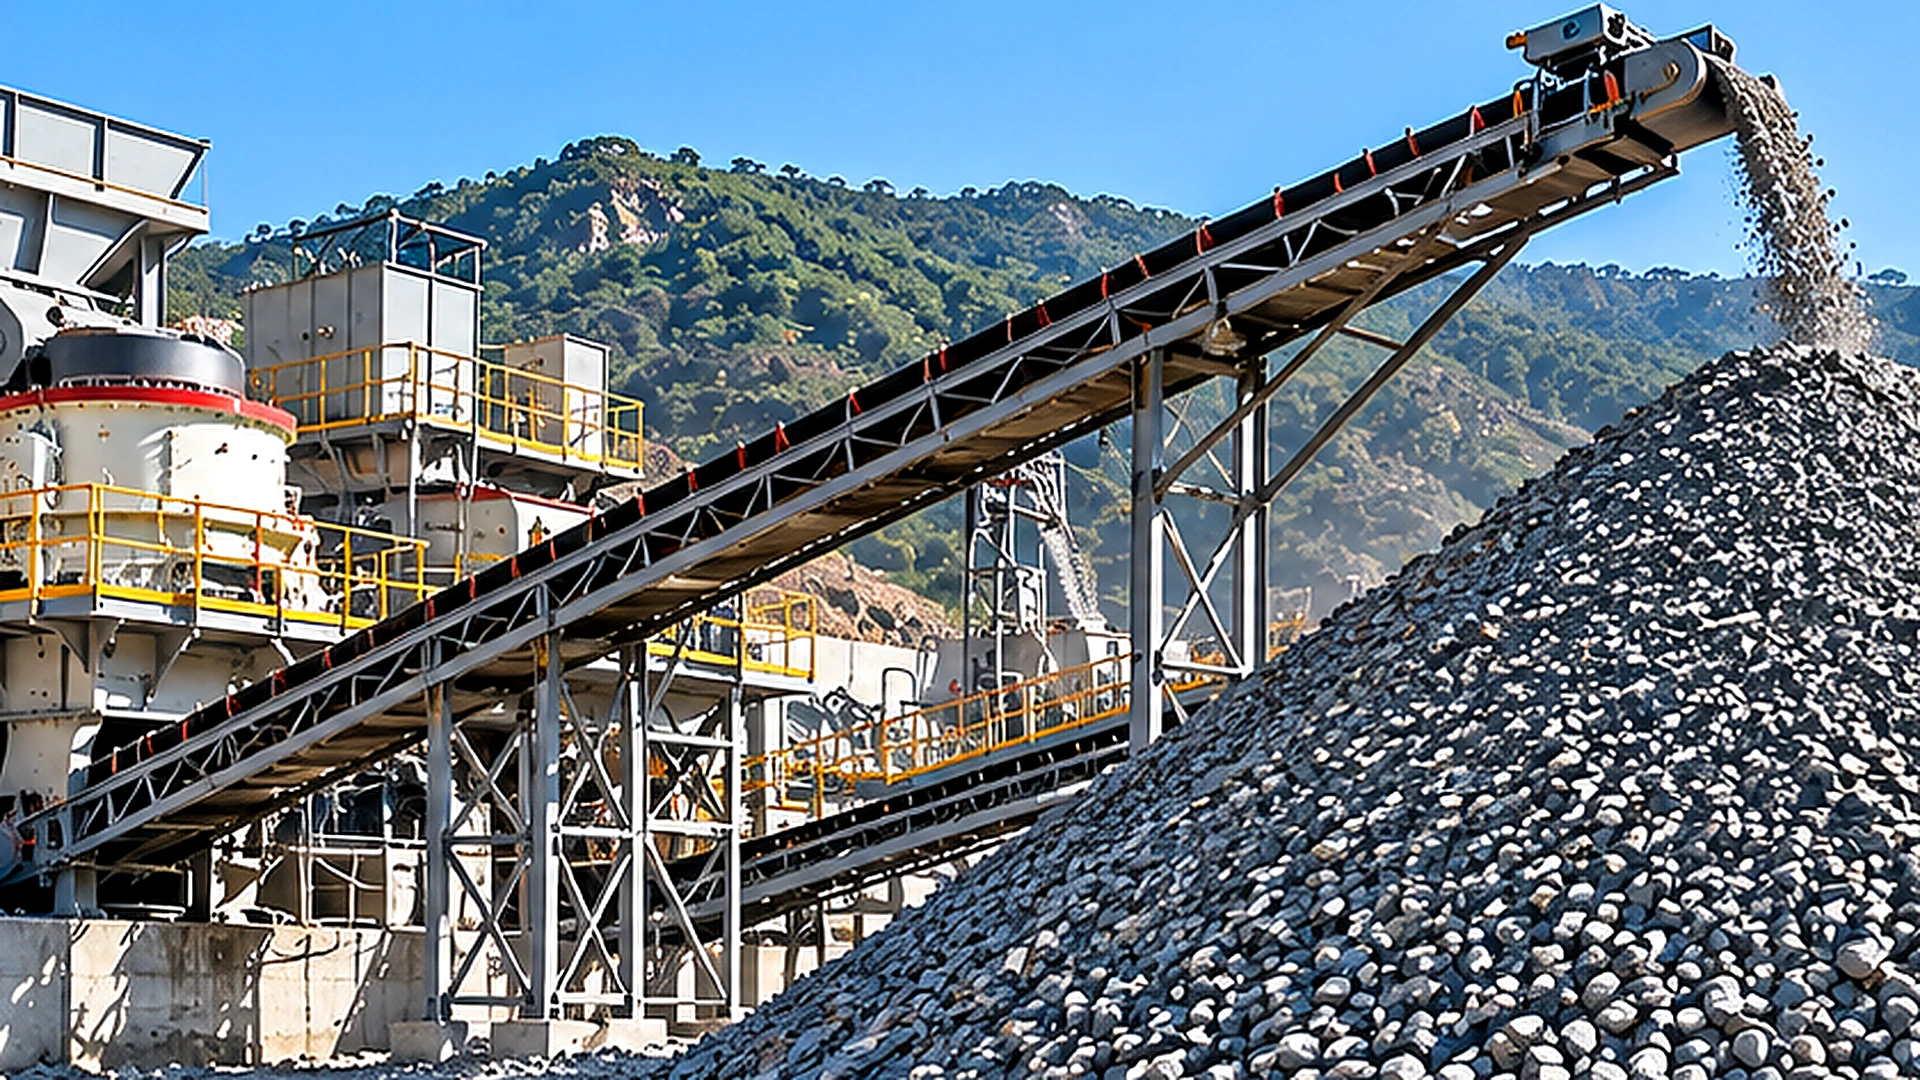
Stuðpúðabirgðir eða bylgjur eru venjulega verðmætust á þeim stað þar sem eitt mulningarstig verður að starfa óháð því næsta. Í hefðbundinni kyrrstöðu malarverksmiðju er þetta oft á milli aðalmölunar og niðurstreymis aukamölunar og sigunarrásar. Tilgangurinn er ekki bara að geyma grjót. Það er til að gleypa tímabundinn mun á efnisflæði á sama tíma og leyfa niðurstreymisbúnaði að fá stöðugra fóður.
Hins vegar er hvorki nauðsynlegt né hagkvæmt að bæta við geymslu á milli allra mulningsvéla. Rétt staðsetning og nothæf afkastageta fer eftir raunverulegum framleiðslusveiflum, efniseiginleikum, endurheimtunarfyrirkomulagi og rekstraráætlunum verksmiðjunnar.
Fyrir rekstraraðila námuvinnslu sem meta mulningsbúnaður skipulag, er lykilatriði verkfræðispurningarinnar því ekki hversu stórt birgðahald er hægt að smíða heldur hversu mikið lifandi, endurheimtanlegt efni er þörf til að halda næsta vinnslustigi starfandi við raunhæfar aðstæður.
Af hverju þarf mölunarstig að hlaða?
Með hléum aðalkrosslosun
Frummulning framleiðir sjaldan eins efnisflæði á hverri mínútu. Í námu sem flutningabílar útvega tekur aðalkrossarinn við efni í lotum. Hraði efnis sem fer inn í brúsann fer eftir komu millibili vörubíls, losunartíma, sundrun bergs, hámarks klumpstærð og magni efnis sem þegar er í fóðurtankinum.
Jafnvel þegar aðalkjálkamularinn hefur nægilegt nafngetu, geta stór bergbrot tímabundið dregið úr afköstum. Fóðurtruflanir, skoðunarstopp og breytingar á fóðurskiptingum geta einnig haft áhrif á losunarhraða. Þessar sveiflur benda ekki endilega til lélegrar frammistöðu mulningsvélarinnar. Þeir eru oft eðlilegir eiginleikar námuvinnslunnar og aðalmölunaraðgerðarinnar.
Aðalmölunartæki getur því skilað háu meðalafköstum yfir vakt á meðan tafarlaus losunarhraði hennar er töluvert breytilegur. Ef það efni er flutt beint í aukakross, getur sérhver veruleg truflun eða bylgja á aðalstigi haft áhrif á rekstur niðurstreymis.
Kröfur um aukakrossara og skjáfóður
Yfirleitt er auðveldara að stjórna aukamölun og skimun þegar fóður berst á tiltölulega stöðugum hraða og innan rekstrarmarka búnaðarins. Vanfóðruð aukakross getur starfað undir fyrirhuguðum hleðsluskilyrðum. Of mikið eða ójafnt fóður getur valdið ofhleðslu, óstöðugum hólfskilyrðum eða efnissöfnun á flutningsstöðum. Sérstakar afleiðingar eru háðar hönnun mölunar og notkunarham.
Skjár eru einnig viðkvæmir fyrir breytingum á hleðslu. Skyndileg aukning á fóðri getur dýpkað efnisbeðið, dregið úr virkum aðskilnaðarmöguleikum og aukið álagið sem skilar sér í gegnum lokaða mulningarrás. Stuðpúði sem settur er á milli aðal- og niðurstreymisstigsins skapar tækifæri til að stjórna þessum sveiflum.
Efni getur safnast fyrir tímabundið þegar aðalþrepið framleiðir meira en niðurstreymisrásin eyðir. Við stuttar frumtruflanir getur geymt efni haldið áfram að fæða aukakerfið. Þessi aðskilnaður á rekstrarhraða er ein ástæða þess að bylgjugeymsla er oft tekin til greina við hönnun kyrrstæðrar samsafnaðar.
Skammtímasveiflur á móti varanlegum flöskuhálsum
Stuðpúði getur ekki leiðrétt viðvarandi getumisræmi. Til dæmis, ef grunnstigið skilar stöðugt 500 tonnum á klukkustund á meðan niðurstreymisrásin getur aðeins unnið 400 tonn á klukkustund, mun geymsla safna efni á nettóhraða 100 tonnum á klukkustund þar til tiltæk getu þess er uppurin. Biðpúðinn getur frestað vandamálinu, en það leysir það ekki.
Aftur á móti, ef aðalmölunarvélin framleiðir 500 tonn á klukkustund með hléum á meðan niðurstreymiskerfið krefst 400 tonn á klukkustund, getur tímabundin geymsla gert báða hlutana kleift að starfa á mismunandi hraða í takmarkaðan tíma, að því tilskildu að heildarvinnuáætlun þeirra og efnisjafnvægi sé samhæft. Þessa greinarmun ætti að koma á áður en viðbótarbúnaður er keyptur eða plássi úthlutað fyrir birgðageymslu.
Hvar ætti bylgjuhaugur eða bylgjubakki að vera staðsettur?
Milli aðal- og framhaldsmölunar
Fyrir margar kyrrstæðar námuuppsetningar er losunarhlið aðalkrossarans rökrétt staðsetning fyrir milligeymslu. Dæmigert fyrirkomulagi má lýsa sem: aðalkrossi → flutningsfæriband → bylgjuhaugur → endurheimtarmatari → aukamölunarrás → skimun.
Í þessu skipulagi getur frummulning haldið áfram meðan á ákveðnum truflunum stendur þar til leyfilegu geymslustigi er náð. Aftur á móti getur aukavinnsla haldið áfram meðan á stuttri aðalstöðvun stendur á meðan endurheimtanlegt efni er áfram tiltækt. Fyrirkomulagið gerir einnig aðal- og aukahlutum kleift að starfa á mismunandi áætlunum þegar framleiðsluáætlunin og tiltæk geymsla styðja þessa nálgun.
Tæknilegur ávinningur kemur frá því að aðskilja tvö rekstrarþrep með mismunandi flæðiseiginleika, frekar en frá birgðageymslunni sjálfri. Fyrir búnaðarsafn eins og RION getur þetta viðmót falið í sér aðal Jaw Crusher, millilager og downstream Keilukrossari búnaði. Raunverulegt fyrirkomulag ætti að ráðast af efninu, vinnumölum, fóðurstærðum og verkskipulagi frekar en að gera ráð fyrir að þessi röð henti hverri plöntu.
Fyrir aukaskimun eða tertíer mulning
Auka milligeymsla getur verið gagnleg þar sem seinna vinnslustig verður fyrir verulegum rekstrartruflunum eða breytilegri fóðurþörf. Hins vegar, að setja stuðpúða lengra niðurstreymis breytir því hvaða búnaður verður áfram fyrir sveiflum andstreymis.
Til dæmis, haugur sem staðsettur er eftir aukamölun einangrar ekki aukakrossarann frá óreglulegri aðallosun. Auka mulningurinn verður samt að mæta vinnslumynstri andstreymis. Þetta getur verið mikilvægt þegar borin eru saman tvö útlit sem virðast svipað að heildargetu búnaðar.
Bylgjutunnur fyrir mulning á háskólastigi getur hjálpað til við að stjórna fóðri til loka minnkunarstigsins, en gildi þess veltur á nærliggjandi skimunarrás, endurhleðsluhegðun og tiltækum stjórnunarfyrirkomulagi. Geymslustöðu ætti því að velja með því að auðkenna tiltekna stig sem þurfa að starfa sjálfstætt.
Aðferðarbuffarar á móti fullunnum samanlagðri birgðum
Ekki ætti að rugla saman bylgjubunka við birgðageymslu fullunnar vöru. Vinnslubuff geymir venjulega efni sem enn þarf að mylja, skima eða aðra vinnsluaðgerð. Hlutverk þess er að styðja við samfellu og stjórna flutningi efnis í gegnum plöntuna.
Fullunnin safnbirgðir geymir efni sem hefur þegar uppfyllt fyrirhugaða vöruflokkun og bíður hleðslu, blöndunar eða sendingar. Þessir mismunandi tilgangir hafa áhrif á útlitshönnun. Ferlabirgðir krefjast áreiðanlegrar endurheimtunargetu og náinnar samhæfingar við búnað sem fylgir eftirstreymis. Fullunnin birgðastaða er undir sterkari áhrifum af birgðum, aðskilnaði vöru, hleðslu vörubíla og kröfum um sendingu.
Að meðhöndla hvort tveggja sem venjulega geymslurými getur leitt til rangra forsenda um magn efnis sem raunverulega er tiltækt til að styðja við framleiðslu.
Hversu mikið lifandi geymslurými þarf?
Mat á efnissöfnun út frá flæðismun
Bráðabirgðageymslumat hefst með massajafnvægi yfir biðminni. Fyrir tiltekið rekstrartímabil: Breyting á geymdum massa = Efni inn í geymslu − Efni sem fer úr geymslu.
Ef gert er ráð fyrir að bæði flæðin séu stöðug yfir það tímabil verður sambandið ΔM = (Qin − Qout) × t, þar sem ΔM er breytingin á geymdum massa í tonnum; Qin og Qout eru massaflæðishraði á innleið og út í tonnum á klukkustund; og t er lengdin í klukkustundum.
Lítum á dæmigert dæmi þar sem niðurstreymis mulningarrás eyðir 350 tonnum á klukkustund og aðalkrossinn hættir að gefa stuðpúðann í 20 mínútur. Ef gert er ráð fyrir að niðurstreymisrásin haldi áfram að starfa á sama hraða er upphæðin sem tekin er út við truflun u.þ.b. 350 × (20/60) = 116,7 tonn.
Þetta þýðir að að minnsta kosti u.þ.b. 117 tonn af nothæfu geymdu efni þyrfti eingöngu til að brúa þá tilteknu truflun, að því gefnu að óslitið sé endurheimt og engin önnur tap eða takmarkanir. Það er ekki ráðlögð biðminni fyrir alvöru RION uppsetningu. Það er reikningsdæmi sem sýnir hvernig truflanir og eftirspurn hafa áhrif á massa efnis sem þarf.
Vinnandi hönnun verður einnig að taka tillit til endurtekinna truflana, væntanlegrar byrjunarbirgða, framtíðaruppbótar, leyfilegs geymslustigs og viðeigandi rekstrarvara. Þegar rennslishraði er verulega breytilegur með tímanum, ættu útreikningar að nota alla efnisflæðissögu frekar en eitt meðaltal.
Lifandi endurheimtanleg afkastageta á móti heildarmagni birgðageymslu
Birgðir sem innihalda 1.000 tonn gefa ekki endilega 1.000 tonn af nothæfri bylgjugetu. Lifandi geymsla er sá hluti efnisins sem hægt er að endurheimta með uppsettu endurheimtunarfyrirkomulagi við fyrirhugaðar rekstrarskilyrði. Efni fyrir utan virka upptökusvæðið má vera eftir í haugnum nema hleðslutæki eða önnur endurheimtunaraðferð hreyfi það.
Birgðir með einum endurheimtunarstað geta því verið með mun lægri geymsluhlutfall en hæfilega hannað kerfi með mörgum úttökustöðum. Brotið fer eftir rúmfræði haugsins, hvíldarhorni, fyrirkomulagi fóðrunar, losunareiginleikum og flæðishegðun efnisins.
Verksmiðjuhönnuður verður að greina á milli heildar líkamlegrar geymslu, efnis sem hægt er að endurheimta með fyrirhugaðri rekstraraðferð, lágmarksbirgða sem krafist er fyrir stöðuga endurheimt og rekstrargeymslu sem er tiltæk á milli leyfilegs lágs og hás magns. Það er rekstrarlega nothæfur hluti sem skiptir máli þegar metið er hversu lengi niðurstreymisbúnaður getur haldið áfram að keyra.
Geymslutími og rekstrarbreytileiki
Föst regla eins og að gefa upp ákveðinn fjölda mínútna eða klukkustunda af birgðageymslugetu getur verið gagnleg við fyrstu umræðu, en hún getur ekki komið í stað mats á raunverulegum rekstri verksmiðjunnar. Viðeigandi spurningar eru meðal annars hversu oft frumfóðrið stöðvast, hversu lengi truflanir eru venjulega, hvort vinnsla í eftirstreymi heldur áfram meðan á viðhaldi stendur og hvort frumstigið starfar á sömu vaktáætlun.
Einnig þarf að fylla á biðminni. Ef aðalmölunarvélin getur ekki framleitt nægjanlegt efni á tiltækum vinnutíma til að koma í stað neyslu eftir straum, mun auka afkastagetu haugsins ekki koma á sjálfbæru rekstrarfyrirkomulagi. Stærð geymslu ætti að taka tillit til bæði magns efnis sem þarf við truflanir og getu til að endurheimta birgðahald eftir það.
Hvernig ætti að samþætta endurheimtumatara og færibönd?
Endurheimta stjórn á straumhraða
Birgðir framleiða ekki sjálfkrafa stýrða losun. Efni verður að draga í gegnum endurheimtunarkerfi sem hentar geymdri steinstærð, rúmþyngd, raka, slípiefni og nauðsynlegan fóðurhraða. Það fer eftir fyrirkomulaginu, þetta getur falið í sér fóðrari sem staðsettir eru fyrir neðan bylgjutunnur eða á tilgreindum úttektarstöðum undir birgðageymslu.
Matarinn ætti að starfa innan viðurkenndra hleðslu- og losunarmarka á meðan hann skilar flæðinu sem krafist er af móttökurásinni. RION Titringsfóðrari vöruúrval veitir viðeigandi búnaðarflokk til að fjalla um stýrða efnisfóðrun í fyllingarvinnslu.
Hins vegar, hæfi fyrir tiltekna endurheimtuuppsetningu krefst verkfræðilegrar staðfestingar. Ekki ætti sjálfkrafa að gera ráð fyrir að fóðrari sem hentar fyrir hefðbundinn móttökutank hentugur fyrir hvert ástand sem er til endurheimts með miklum haus. Sérstaklega þarf að huga að þar sem fínt efni, raki eða óregluleg berglög auka möguleika á brúum, stíflu eða ójöfnu útfalli.
Passar afkastagetu færibands við eftirspurn eftir mölvélum
Endurheimtunarfæribandið verður að passa fyrirhugað efnisflæði, þar á meðal raunhæfa rekstrarbreytileika. Hæfni færibanda fer eftir fleiru en breidd belta. Beltishraði, magnþéttleiki efnis, uppsetning dals, halli, stærð klumps, rúmfræði hleðslu og hönnun flutningsrennunnar hafa öll áhrif á skilvirka burðargetu.
Færitæki sem að nafninu til meðhöndlar tilskilið meðaltonn getur samt lent í erfiðleikum ef endurheimtafóðrari framleiðir stutt tímabil með of mikilli hleðslu. Sömuleiðis getur færiband af réttri stærð staðið sig illa ef efni fer utan miðju eða veldur óhóflegu höggi við hleðslustaðinn.
The Beltafæriband flokkur er því mikilvægur snertifletur milli geymslu og eftirvinnslu. Fyrir áreiðanlegan rekstur ætti að meta endurheimtafóðrari, flutningsrennuna, færibandið og móttökuknúsarann sem eitt efnismeðferðarkerfi.
Aðskilnaður efnis, stíflu og losunarskilyrði
Gróft malarefni helst ekki alltaf jafnt blandað meðan það er staflað og endurheimt. Við birgðamyndun geta stærri agnir ferðast lengra niður brekku á meðan smærri agnir safnast fyrir á mismunandi svæðum. Umfang þessarar aðgreiningar fer eftir efnisskiptingunni og stöflunaraðferðinni.
Ef endurheimtarkerfið sækir að mestu leyti frá einu svæði, getur niðurstreymiskrossarinn fengið fóðurdreifingu sem er frábrugðin upprunalegri losun aðalkrossar. Breytingar á flokkun fóðurs geta haft áhrif á hleðslu og skimunarárangur.
Hönnuður ætti að íhuga stöflunarfræði, losunarstöðu færibands, fyrirkomulag útdráttarstaða og hvort endurheimt efni haldist nægilega dæmigert. Aðgangur til skoðunar, viðhalds og öruggra inngripa er önnur krafa. Endurheimt svæði í birgðum geta valdið alvarlegum hættum, þar á meðal niðurgrafnum búnaði, lokaðan aðgang, óstöðugt efni og óvæntar hreyfingar. Endurheimtunarkerfi hönnun, vörður og viðhaldsaðferðir verða að meta fyrir raunverulega uppsetningu.
Hvenær er millibuffageymsla óþörf?
Skipulag með beinum fóðri með stöðugu efnisflæði
Ekki þarf sérhver mulningarverksmiðja sérstakan bylgjuhaug. Fyrirferðarlítil aðgerð með tiltölulega stöðugu efnisframboði, samhæfðri búnaðargetu og viðeigandi stjórnunarfyrirkomulagi getur verið fær um að flytja efni beint á milli mulningarstiga. Þetta getur fækkað meðhöndlunarstöðum og einfaldað plöntufótsporið.
Hins vegar þýðir útlit með beinni straumi að truflanir í einum hluta geta haft meiri áhrif á tengdan búnað. Valið felur í sér að jafna rekstrarsveigjanleika á móti kröfum um búnað, land og meðhöndlun.
Pláss, ryk og viðbótarkröfur um meðhöndlun
Stuðpúðabirgðir taka pláss og geta þurft viðbótarfæribönd, stoðvirki, endurheimtunarbúnað, rafbúnað og viðhaldsaðgang. Opnar birgðir kynna einnig umhverfissjónarmið sem tengjast vindblásnu ryki, yfirborðsrennsli og innilokun efnis.
Lokaðar bylgjur geta dregið úr sumum váhrifavandamálum en innleitt sínar eigin kröfur um uppbyggingu, aðgang og efnisflæði. Þessar afleiðingar ber að skoða samhliða væntanlegum rekstrarbata. Fyrir afmarkað svæði getur minni biðminni eða annað plöntufyrirkomulag verið hagkvæmara en stór millibirgðir.
Af hverju geymsla getur ekki fjarlægt varanlegan flöskuháls
Algeng hönnunarmistök eru að bæta við geymslu til að vega upp á móti niðurstreymiskerfi sem er stöðugt undirstærð. Ef niðurstreymismölunartækin og sigirnir geta ekki unnið úr nauðsynlegum langtímaframleiðsluhraða mun geymt efni halda áfram að safnast upp þegar framleiðsla í andstreymisferli fer yfir afkastagetu.
Rétt viðbrögð geta þess í stað falið í sér að endurskoða skyldu á mulningi, sigtunargetu, hringrásarálag, efniseiginleika eða fyrirhuguð framleiðslumarkmið. Geymsla stuðpúða ætti að vera réttlætanleg með mynstri rekstrarbreytinga, ekki notað í staðinn fyrir að sannreyna getu tengda búnaðarins.
Hvaða gögn ættu kaupendur að skoða áður en þeir leggja lokahönd á útlitið?
Fóðurstærð, efniseiginleikar og afköst skrár
Gagnlegt verkfræðilegt mat hefst með dæmigerðum efnisgögnum.
| Nauðsynlegar upplýsingar | Hvers vegna það skiptir máli |
|---|---|
| Hámarks klumpstærð og fóðurskipting | Hefur áhrif á úthreinsun rennunnar, hönnun fóðrunar og flæðishegðun |
| Magnþéttleiki | Breytir geymt rúmmál í áætluð efnismassa |
| Innihald raka og fínkorna | Hjálpar til við að meta viðloðun, stíflu og endurheimta erfiðleika |
| Saga um losun aðalkrossar | Greinir framleiðslusveiflur og truflanir |
| Eftirspurn eftir hringrás | Ákveður úttektarkröfur og tæmingu biðminni |
| Laus geymslusvæði og rúmfræði | Takmarkar uppsetningu birgða eða bakka |
Einpunkta nafngetutölur eru minna upplýsandi en rekstrarskrár sem sýna breytileika á fulltrúavakt.
Rekstraráætlun og framleiðslusveiflur
Rekstraráætlun verksmiðjunnar ætti að skoða ásamt efnisflæði. Aðal mulningarhluti sem starfar í færri klukkustundir en niðurstreymisverksmiðjan gæti þurft nægjanlegan framleiðsluhraða og geymslu til að standa undir mismun á áætlunum.
Viðhaldsaðferðir skipta líka máli. Fyrirhuguð lokun sem krefst þess að búnaður á eftirleiðis virki sjálfstætt hefur mismunandi geymsluáhrif en einstaka stutta truflun. Þar sem áreiðanleg framleiðslugögn eru ekki tiltæk ætti verkefnishópurinn að bera kennsl á forsendurnar sem notaðar eru við bráðabirgðaútreikninga og prófa hversu næm niðurstaðan er fyrir þeim forsendum.
Endurheimta skipulag, svæðistakmarkanir og öryggiskröfur
Áður en skipulagið er frágengið ætti verkefnishópurinn að endurskoða staðsetningu birgða, endurheimta aðgang, byggingarkröfur, umhverfiseftirlit og fyrirkomulag neyðarviðhalds. Skipulagið verður einnig að gera grein fyrir hvers kyns nauðsynlegum aðskilnaði milli hreyfanlegs búnaðar og starfsfólks sem vinnur nálægt færiböndum eða endurheimtarkerfum.
RION Samanlögð framleiðslulausn nær yfir víðara samhengi samsvörunar mulningar-, skimunar- og efnismeðferðarbúnaðar innan malarverksmiðju.
Kaupendur sem ræða fyrirhugaða hringrás geta útvegað RION bergtegundina, markafköst, vöruflokkun, rekstraráætlun, uppsetningu búnaðar og tiltækt fótspor á staðnum í gegnum verkefnisfyrirspurnarsíðu.
Aðalhönnunarreglan er áfram einföld: setja stuðpúðageymslu þar sem hún veitir mælanlegt rekstrarskil milli vinnslustiga og stærð eftir endurheimtanlegu efni og raunhæfum rekstrarbreytileika.
Rétt metinn biðminni getur stutt stöðugri niðurstraumsrekstur. Rangt staðsett eða of stór birgðir geta einfaldlega aukið meðhöndlunarflækju án þess að leysa raunverulega takmörkun verksmiðjunnar.