








ບ່ອນເກັບ Buffer ຄວນຖືກວາງໄວ້ໃນວົງຈອນອຸປະກອນຂັດ?
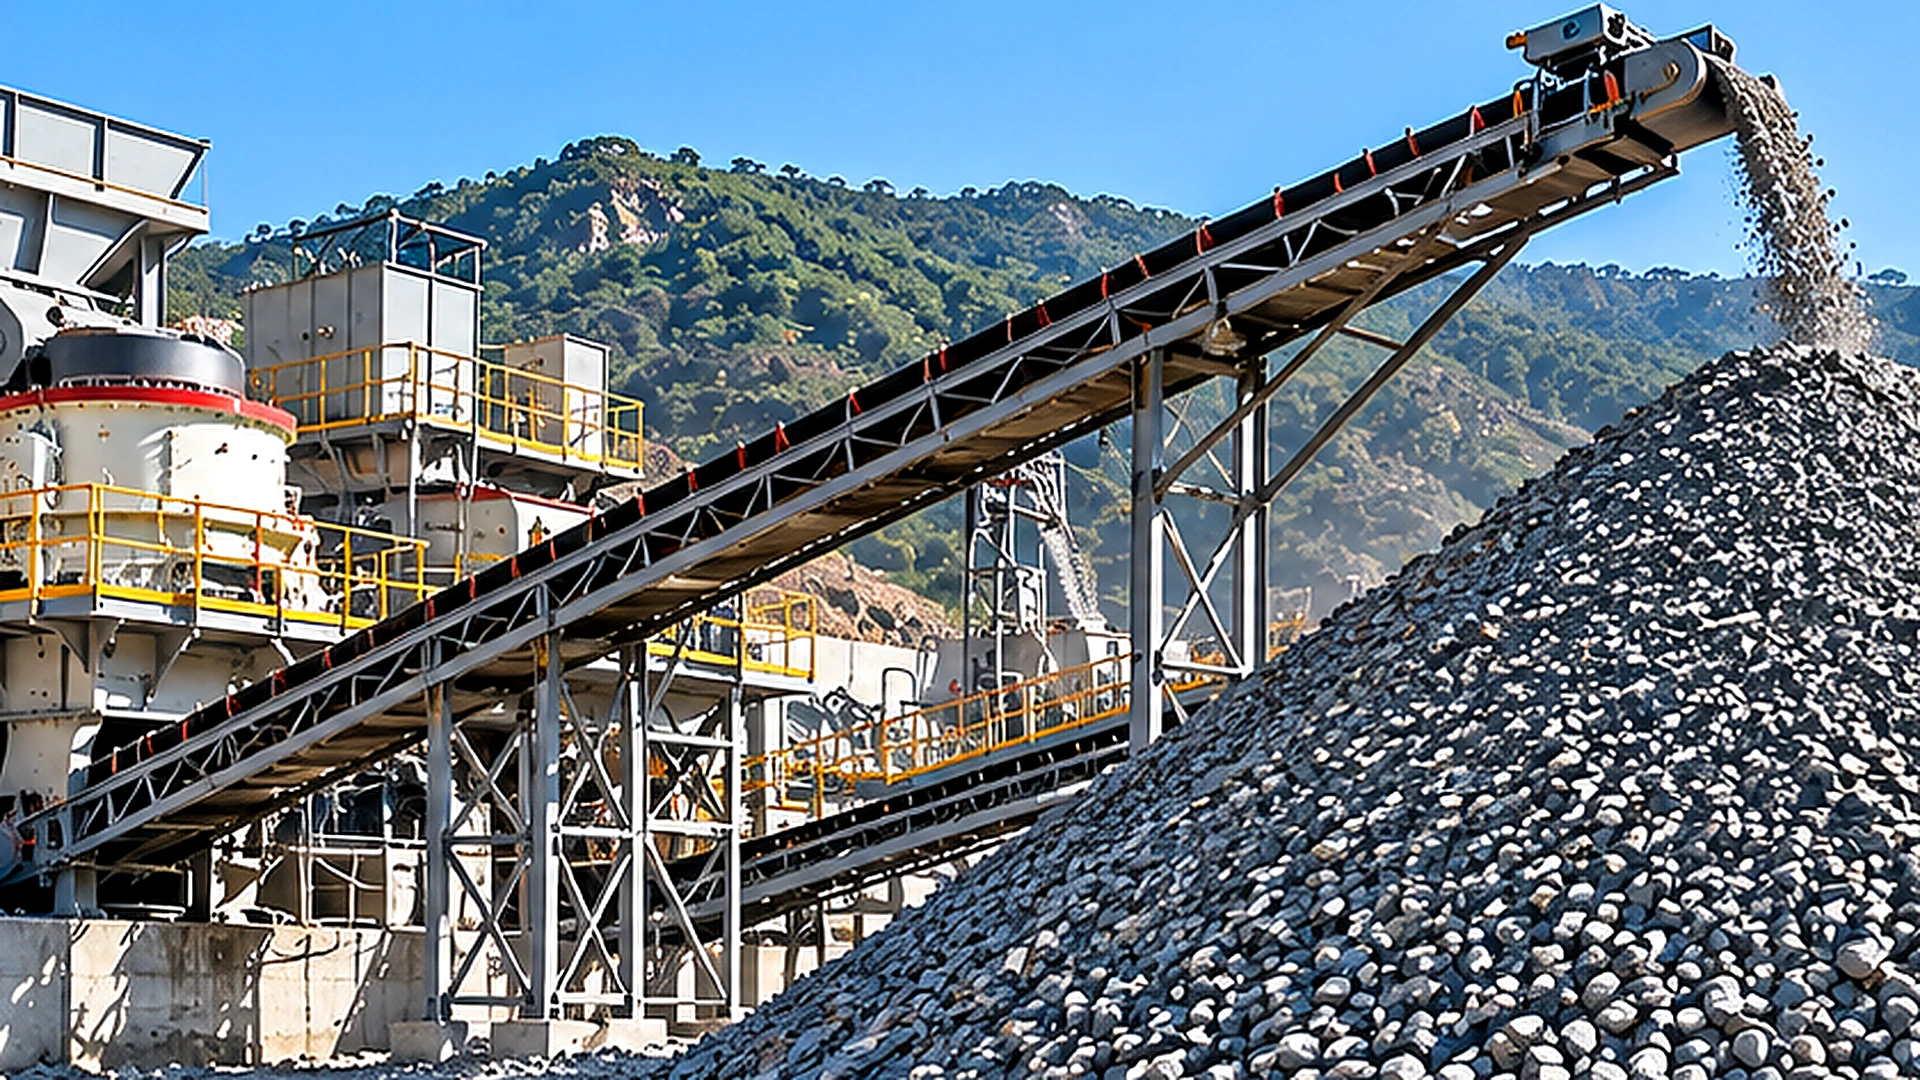
ປົກກະຕິແລ້ວ buffer stockpile ຫຼື surge bin ແມ່ນມີຄຸນຄ່າທີ່ສຸດຢູ່ໃນຈຸດທີ່ຂັ້ນຕອນການ crushing ຫນຶ່ງຕ້ອງດໍາເນີນການເປັນເອກະລາດຂອງຕໍ່ໄປ. ໃນພືດສະສົມແບບສະໝໍ່າສະເໝີ, ມັນມັກຈະຢູ່ລະຫວ່າງການບີບຂັ້ນຕົ້ນ ແລະ ການຂັດຂັ້ນສອງລຸ່ມນ້ຳ ແລະ ວົງຈອນກວດກາ. ຈຸດປະສົງແມ່ນບໍ່ພຽງແຕ່ເກັບຮັກສາຫີນ. ມັນແມ່ນການດູດເອົາຄວາມແຕກຕ່າງຊົ່ວຄາວໃນການໄຫຼຂອງວັດສະດຸໃນຂະນະທີ່ອະນຸຍາດໃຫ້ອຸປະກອນລົງລຸ່ມໄດ້ຮັບອາຫານທີ່ສອດຄ່ອງຫຼາຍ.
ຢ່າງໃດກໍຕາມ, ການເພີ່ມການເກັບຮັກສາລະຫວ່າງ crusher ທຸກແມ່ນບໍ່ຈໍາເປັນຫຼືປະຫຍັດ. ສະຖານທີ່ທີ່ຖືກຕ້ອງ ແລະຄວາມອາດສາມາດນຳໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບການເໜັງຕີງຂອງການຜະລິດຕົວຈິງ, ຄຸນລັກສະນະຂອງວັດສະດຸ, ການຈັດລຽງຄືນ ແລະ ຕາຕະລາງການດຳເນີນງານຂອງໂຮງງານ.
ສໍາລັບຜູ້ປະກອບການຂຸດຄົ້ນບໍ່ແຮ່ປະເມີນ ອຸປະກອນ crushing ການຈັດວາງ, ຄໍາຖາມດ້ານວິສະວະກໍາທີ່ສໍາຄັນແມ່ນເພາະສະນັ້ນບໍ່ແມ່ນວິທີການຂະຫນາດໃຫຍ່ຂອງສາງສາມາດກໍ່ສ້າງ, ແຕ່ວ່າຫຼາຍປານໃດ ມີຊີວິດ, ອຸປະກອນການຟື້ນຟູ ມີຄວາມຈໍາເປັນເພື່ອຮັກສາຂັ້ນຕອນການປຸງແຕ່ງຕໍ່ໄປພາຍໃຕ້ເງື່ອນໄຂຕົວຈິງ.
ເປັນຫຍັງຂັ້ນຕອນການບີບຄັ້ນຈຶ່ງຕ້ອງການ Buffering?
ການປົດປ່ອຍ Crusher ປະຖົມເປັນໄລຍະ
ການຂັດຂັ້ນຕົ້ນບໍ່ຄ່ອຍຈະເຮັດໃຫ້ເກີດການໄຫຼເຂົ້າຂອງວັດສະດຸທີ່ຄືກັນທຸກນາທີ. ໃນ quarry ສະຫນອງໂດຍລົດບັນທຸກ, crusher ປະຖົມໄດ້ຮັບອຸປະກອນການເປັນ batches. ອັດຕາຂອງວັດສະດຸເຂົ້າໄປໃນ crusher ແມ່ນຂຶ້ນກັບໄລຍະການມາຮອດຂອງລົດບັນທຸກ, ເວລາ dumping, fragmentation ຂອງໂງ່ນຫີນ, ຂະຫນາດກ້ອນສູງສຸດແລະຈໍານວນຂອງອຸປະກອນການທີ່ມີຢູ່ແລ້ວໃນ hopper ອາຫານ.
ເຖິງແມ່ນວ່າໃນເວລາທີ່ crusher ຄາງກະໄຕຕົ້ນຕໍມີຄວາມສາມາດ nominal ພຽງພໍ, fragments rock ຂະຫນາດໃຫຍ່ສາມາດຫຼຸດຜ່ອນການສົ່ງຜ່ານຊົ່ວຄາວ. ການຂັດຂວາງອາຫານ, ການຢຸດເຊົາການກວດກາແລະການປ່ຽນແປງການຈັດລໍາດັບຂອງອາຫານຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ອັດຕາການໄຫຼ. ການເຫນັງຕີງເຫຼົ່ານີ້ບໍ່ຈໍາເປັນຕ້ອງຊີ້ໃຫ້ເຫັນເຖິງການປະຕິບັດ crusher ທີ່ບໍ່ດີ. ພວກມັນມັກຈະເປັນລັກສະນະປົກກະຕິຂອງການຂຸດຄົ້ນບໍ່ແຮ່ທາງເທິງ ແລະ ການດໍາເນີນງານຂັ້ນຕົ້ນ.
ດັ່ງນັ້ນເຄື່ອງ crusher ຕົ້ນຕໍອາດຈະສົ່ງຜ່ານສະເລ່ຍສູງໃນໄລຍະການປ່ຽນແປງໃນຂະນະທີ່ອັດຕາການໄຫຼທັນທີຂອງມັນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ຖ້າວັດສະດຸນັ້ນຖືກໂອນໂດຍກົງໄປຫາເຄື່ອງປັ່ນປ່ວນ, ທຸກໆການຂັດຂວາງຫຼືການເພີ່ມຂື້ນຢ່າງຫຼວງຫຼາຍໃນຂັ້ນຕອນຕົ້ນຕໍສາມາດມີອິດທິພົນຕໍ່ການດໍາເນີນງານລົງລຸ່ມ.
Crusher ທີສອງແລະຄວາມຕ້ອງການອາຫານຫນ້າຈໍ
ໂດຍທົ່ວໄປແລ້ວການຂັດຂັ້ນສອງ ແລະການກວດແມ່ນງ່າຍກວ່າທີ່ຈະຄວບຄຸມເມື່ອອາຫານມາຮອດອັດຕາທີ່ຂ້ອນຂ້າງຄົງທີ່ ແລະຢູ່ໃນຂອບເຂດຈໍາກັດການເຮັດວຽກຂອງອຸປະກອນ. ເຄື່ອງ crusher ສຳຮອງທີ່ບໍ່ໄດ້ຮັບອາຫານອາດຈະເຮັດວຽກຕໍ່າກວ່າເງື່ອນໄຂການໂຫຼດຂອງມັນ. ການປ້ອນຂໍ້ມູນຫຼາຍເກີນໄປ ຫຼື ບໍ່ສະໝ່ຳສະເໝີສາມາດເຮັດໃຫ້ເກີດການໂຫຼດເກີນ, ສະພາບຫ້ອງບໍ່ສະຖຽນ ຫຼື ການສະສົມວັດສະດຸຢູ່ຈຸດໂອນ. ຜົນສະທ້ອນໂດຍສະເພາະແມ່ນຂຶ້ນກັບການອອກແບບ crusher ແລະຮູບແບບການດໍາເນີນງານ.
ຫນ້າຈໍຍັງອ່ອນໄຫວຕໍ່ກັບການປ່ຽນແປງໃນການໂຫຼດ. ການເພີ່ມຂື້ນຢ່າງກະທັນຫັນຂອງອາຫານສາມາດເຮັດໃຫ້ນອນວັດສະດຸເລິກລົງ, ຫຼຸດຜ່ອນໂອກາດການແຍກທີ່ມີປະສິດທິພາບແລະເພີ່ມການໂຫຼດຄືນຜ່ານວົງຈອນປິດ. buffer ທີ່ວາງໄວ້ລະຫວ່າງຂັ້ນຕົ້ນແລະຂັ້ນລຸ່ມສ້າງໂອກາດທີ່ຈະຄວບຄຸມການເຫນັງຕີງເຫຼົ່ານີ້.
ວັດສະດຸສາມາດສະສົມຊົ່ວຄາວເມື່ອຂັ້ນຕອນຕົ້ນຕໍຜະລິດຫຼາຍກ່ວາວົງຈອນລົງລຸ່ມບໍລິໂພກ. ໃນລະຫວ່າງການຂັດຂວາງຂັ້ນຕົ້ນສັ້ນໆ, ວັດສະດຸທີ່ເກັບໄວ້ສາມາດສືບຕໍ່ໃຫ້ອາຫານລະບົບທີສອງ. ການແຍກອັດຕາການດໍາເນີນງານນີ້ແມ່ນເຫດຜົນຫນຶ່ງທີ່ການຂະຫຍາຍຕົວຂອງການເກັບຮັກສາໄດ້ຖືກພິຈາລະນາເລື້ອຍໆໃນການອອກແບບພືດລວມ stationary.
ການເໜັງຕີງໃນໄລຍະສັ້ນທຽບກັບຄໍຂວດຄົງທີ່
ບັຟເຟີບໍ່ສາມາດແກ້ໄຂຄວາມອາດສາມາດທີ່ບໍ່ສອດຄ່ອງກັນໄດ້. ຍົກຕົວຢ່າງ, ຖ້າຂັ້ນຕອນຕົ້ນຕໍສາມາດຜະລິດໄດ້ 500 ໂຕນຕໍ່ຊົ່ວໂມງໃນຂະນະທີ່ວົງຈອນລຸ່ມສາມາດປຸງແຕ່ງພຽງແຕ່ 400 ໂຕນຕໍ່ຊົ່ວໂມງ, ການເກັບຮັກສາຈະສະສົມວັດສະດຸໃນອັດຕາສຸດທິ 100 ໂຕນຕໍ່ຊົ່ວໂມງຈົນກ່ວາຄວາມອາດສາມາດທີ່ມີຢູ່ຂອງມັນຫມົດ. buffer ອາດຈະເລື່ອນບັນຫາ, ແຕ່ມັນບໍ່ໄດ້ລົບລ້າງມັນ.
ໃນທາງກົງກັນຂ້າມ, ຖ້າເຄື່ອງປັ່ນປ່ວນຕົ້ນຕໍສາມາດຜະລິດເປັນໄລຍະໆ 500 ໂຕນຕໍ່ຊົ່ວໂມງໃນຂະນະທີ່ລະບົບທາງລຸ່ມຕ້ອງການ 400 ໂຕນຕໍ່ຊົ່ວໂມງ, ການເກັບຮັກສາຊົ່ວຄາວອາດຈະອະນຸຍາດໃຫ້ທັງສອງພາກສ່ວນດໍາເນີນການໃນອັດຕາທີ່ແຕກຕ່າງກັນໃນໄລຍະເວລາທີ່ຈໍາກັດ, ເນື່ອງຈາກຕາຕະລາງການດໍາເນີນງານໂດຍລວມແລະຄວາມສົມດຸນຂອງວັດສະດຸແມ່ນເຂົ້າກັນໄດ້. ຄວາມແຕກຕ່າງນີ້ຄວນຈະຖືກສ້າງຕັ້ງຂຶ້ນກ່ອນທີ່ຈະຊື້ອຸປະກອນເພີ່ມເຕີມຫຼືຈັດສັນພື້ນທີ່ສໍາລັບບ່ອນເກັບມ້ຽນ.
ບ່ອນໃດທີ່ Surge Pile ຫຼື Surge Bin ຄວນຕັ້ງຢູ່?
ລະຫວ່າງການຂັດຂັ້ນຕົ້ນ ແລະ ມັດທະຍົມ
ສໍາລັບການຕັ້ງຄ່າ quarry stationary ຫຼາຍ, ດ້ານ discharge ຂອງ crusher ຕົ້ນຕໍແມ່ນສະຖານທີ່ທີ່ມີເຫດຜົນສໍາລັບການເກັບຮັກສາລະດັບປານກາງ. ການຈັດລຽງແບບປົກກະຕິສາມາດອະທິບາຍໄດ້ວ່າ: ເຄື່ອງປັ່ນປ່ວນຂັ້ນຕົ້ນ → ທໍ່ລຳລຽງຖ່າຍເທ → ທໍ່ສົ່ງກະແສໄຟຟ້າ → ເຄື່ອງປ້ອນຂໍ້ມູນຄືນ → ວົງຈອນຂັດຂັ້ນສອງ → ຈໍພາບ.
ໃນໂຄງຮ່າງນີ້, ການບີບອັດຂັ້ນຕົ້ນສາມາດສືບຕໍ່ໃນລະຫວ່າງການຂັດຂວາງທາງລຸ່ມໄດ້ຈົນກວ່າຈະຮອດລະດັບການເກັບຮັກສາທີ່ອະນຸຍາດ. ໃນທາງກົງກັນຂ້າມ, ການປຸງແຕ່ງຂັ້ນສອງສາມາດສືບຕໍ່ໃນລະຫວ່າງການຢຸດຂັ້ນຕົ້ນໃນໄລຍະສັ້ນ ໃນຂະນະທີ່ອຸປະກອນການຟື້ນຕົວຍັງສາມາດໃຊ້ໄດ້. ການຈັດການດັ່ງກ່າວຍັງອະນຸຍາດໃຫ້ພາກສ່ວນປະຖົມແລະມັດທະຍົມດໍາເນີນການຕາມຕາຕະລາງທີ່ແຕກຕ່າງກັນໃນເວລາທີ່ແຜນການການຜະລິດແລະການເກັບຮັກສາທີ່ມີຢູ່ສະຫນັບສະຫນູນວິທີການນີ້.
ຜົນປະໂຫຍດທາງວິຊາການແມ່ນມາຈາກການແຍກສອງຂັ້ນຕອນການດໍາເນີນງານທີ່ມີລັກສະນະການໄຫຼທີ່ແຕກຕ່າງກັນ, ແທນທີ່ຈະມາຈາກການເກັບມ້ຽນຂອງມັນເອງ. ສໍາລັບຫຼັກຊັບອຸປະກອນເຊັ່ນ RION's, ການໂຕ້ຕອບນີ້ອາດຈະກ່ຽວຂ້ອງກັບຕົ້ນຕໍ ຄາງກະໄຕ Crusher, ຄັງເກັບສິນຄ້າລະດັບກາງແລະລຸ່ມນ້ໍາ ໂກນ Crusher ອຸປະກອນ. ການຈັດວາງຕົວຈິງຄວນຈະຖືກກໍານົດໂດຍວັດສະດຸ, ຫນ້າທີ່ crusher, ຂະຫນາດອາຫານແລະຮູບແບບໂຄງການແທນທີ່ຈະສົມມຸດວ່າລໍາດັບນີ້ເຫມາະສົມກັບທຸກໆພືດ.
ກ່ອນການຄັດເລືອກຂັ້ນສອງຫຼືການຂັດຂັ້ນສາມ
ການເກັບຮັກສາລະດັບປານກາງເພີ່ມເຕີມອາດຈະເປັນປະໂຫຍດທີ່ຂັ້ນຕອນການປຸງແຕ່ງຕໍ່ມາປະສົບກັບການຂັດຂວາງການດໍາເນີນງານທີ່ສໍາຄັນຫຼືຄວາມຕ້ອງການອາຫານທີ່ປ່ຽນແປງໄດ້. ແນວໃດກໍ່ຕາມ, ການຈັດວາງ buffer ທີ່ຢູ່ລຸ່ມນ້ໍາມີການປ່ຽນແປງທີ່ອຸປະກອນຍັງຄົງປະເຊີນກັບການເຫນັງຕີງຂອງນ້ໍາ.
ຕົວຢ່າງ, ເສົາທີ່ຕັ້ງຢູ່ຫຼັງຈາກການຂັດຂັ້ນສອງບໍ່ໄດ້ແຍກຕົວ crusher ທີສອງຈາກການລົງຂາວເບື້ອງຕົ້ນທີ່ບໍ່ປົກກະຕິ. ເຄື່ອງ crusher ທີສອງຍັງຕ້ອງເຫມາະສົມກັບຮູບແບບການດໍາເນີນງານຂອງນ້ໍາ. ນີ້ສາມາດມີຄວາມສໍາຄັນໃນເວລາທີ່ປຽບທຽບສອງຮູບແບບທີ່ມີລັກສະນະຄ້າຍຄືກັນໃນຄວາມອາດສາມາດຂອງອຸປະກອນທັງຫມົດ.
A surge bin ກ່ອນທີ່ຈະ crushing ທີສາມອາດຈະຊ່ວຍຄວບຄຸມອາຫານໄປສູ່ຂັ້ນຕອນຂອງການຫຼຸດຜ່ອນສຸດທ້າຍ, ແຕ່ມູນຄ່າຂອງມັນຂຶ້ນກັບວົງຈອນການກວດກາອ້ອມຂ້າງ, ພຶດຕິກໍາການສົ່ງຄືນແລະການຈັດການທີ່ມີການຄວບຄຸມ. ດັ່ງນັ້ນ, ຕໍາແຫນ່ງການເກັບຮັກສາຄວນໄດ້ຮັບການຄັດເລືອກໂດຍການກໍານົດຂັ້ນຕອນສະເພາະທີ່ຕ້ອງການປະຕິບັດງານເປັນເອກະລາດ.
ຂະບວນການ Buffers ທຽບກັບການສໍາເລັດຮູບການເກັບກໍາຂໍ້ມູນລວມ
Pile surge ບໍ່ຄວນສັບສົນກັບຄັງສິນຄ້າສໍາເລັດຮູບ. ປົກກະຕິແລ້ວ buffer ຂະບວນການເກັບຮັກສາວັດສະດຸທີ່ຍັງຮຽກຮ້ອງໃຫ້ມີການ crushing, ການກວດສອບຫຼືການດໍາເນີນງານການປຸງແຕ່ງອື່ນ. ຫນ້າທີ່ຂອງມັນແມ່ນເພື່ອສະຫນັບສະຫນູນການສືບຕໍ່ແລະຄວບຄຸມການເຄື່ອນໄຫວຂອງວັດສະດຸໂດຍຜ່ານພືດ.
ຄັງເກັບມ້ຽນລວມສໍາເລັດຮູບຖືວັດສະດຸທີ່ບັນລຸການຈັດປະເພດຜະລິດຕະພັນທີ່ຕັ້ງໃຈໄວ້ແລ້ວແລະກໍາລັງລໍຖ້າການໂຫຼດ, ການຜະສົມຫຼືການຈັດສົ່ງ. ຈຸດປະສົງທີ່ແຕກຕ່າງກັນເຫຼົ່ານີ້ມີຜົນກະທົບຕໍ່ການອອກແບບການຈັດວາງ. ຄັງເກັບຂໍ້ມູນຂອງຂະບວນການຮຽກຮ້ອງໃຫ້ມີຄວາມສາມາດການຮຽກຄືນທີ່ເຊື່ອຖືໄດ້ແລະການປະສານງານຢ່າງໃກ້ຊິດກັບອຸປະກອນລຸ່ມນ້ໍາ. ຄັງເກັບສໍາເລັດຮູບແມ່ນມີອິດທິພົນຢ່າງແຂງແຮງໂດຍສາງ, ການແບ່ງແຍກຜະລິດຕະພັນ, ການບັນທຸກລົດບັນທຸກແລະຄວາມຕ້ອງການການຂົນສົ່ງ.
ການປິ່ນປົວທັງສອງເປັນຄວາມອາດສາມາດເກັບຮັກສາທໍາມະດາສາມາດນໍາໄປສູ່ການສົມມຸດຕິຖານທີ່ບໍ່ຖືກຕ້ອງກ່ຽວກັບປະລິມານຂອງວັດສະດຸຕົວຈິງເພື່ອສະຫນັບສະຫນູນການຜະລິດ.
ຕ້ອງການຄວາມຈຸຂອງ Live Storage ຫຼາຍປານໃດ?
ການຄາດຄະເນການສະສົມວັດສະດຸຈາກຄວາມແຕກຕ່າງຂອງການໄຫຼ
ການປະເມີນການເກັບຮັກສາເບື້ອງຕົ້ນເລີ່ມຕົ້ນດ້ວຍການດຸ່ນດ່ຽງມະຫາຊົນໃນທົ່ວ buffer. ສໍາລັບໄລຍະເວລາປະຕິບັດງານທີ່ກໍານົດ: ການປ່ຽນແປງໃນການເກັບຮັກສາມະຫາຊົນ = ວັດຖຸເຂົ້າໄປໃນການເກັບຮັກສາ − ວັດສະດຸທີ່ອອກຈາກການເກັບຮັກສາ.
ຖ້າທັງສອງກະແສຖືກສົມມຸດວ່າຄົງທີ່ໃນໄລຍະເວລານັ້ນ, ຄວາມສໍາພັນຈະກາຍເປັນ ΔM = (Qin − Qout) × t, ບ່ອນທີ່ ΔM ແມ່ນການປ່ຽນແປງຂອງມະຫາຊົນທີ່ເກັບໄວ້ໃນໂຕນ; Qin ແລະ Qout ແມ່ນອັດຕາການໄຫຼຂອງມະຫາຊົນຂາເຂົ້າແລະຂາອອກເປັນໂຕນຕໍ່ຊົ່ວໂມງ; ແລະ t ແມ່ນໄລຍະເວລາເປັນຊົ່ວໂມງ.
ພິຈາລະນາກໍລະນີຕົວຢ່າງທີ່ວົງຈອນການບີບນ້ໍາລົງລຸ່ມກິນ 350 ໂຕນຕໍ່ຊົ່ວໂມງແລະເຄື່ອງ crusher ຕົ້ນຕໍຢຸດໃຫ້ອາຫານ buffer ເປັນເວລາ 20 ນາທີ. ຖ້າວົງຈອນລົງລຸ່ມຄາດວ່າຈະສືບຕໍ່ດໍາເນີນການໃນອັດຕາດຽວກັນ, ຈໍານວນເງິນທີ່ຖອນອອກໃນລະຫວ່າງການຂັດຂວາງແມ່ນປະມານ 350 × (20/60) = 116.7 ໂຕນ.
ນີ້ຫມາຍຄວາມວ່າຢ່າງຫນ້ອຍປະມານ 117 ໂຕນຂອງວັດສະດຸເກັບຮັກສາໄວ້ສາມາດໃຊ້ໄດ້ພຽງແຕ່ຈະເຊື່ອມຕໍ່ການຂັດຂວາງສະເພາະນັ້ນ, ສົມມຸດວ່າການຍຶດຄືນທີ່ບໍ່ມີການຂັດຂວາງແລະບໍ່ມີການສູນເສຍຫຼືຂໍ້ຈໍາກັດອື່ນໆ. ມັນບໍ່ແມ່ນຄວາມອາດສາມາດຂອງບັຟເຟີທີ່ແນະນໍາສໍາລັບການຕິດຕັ້ງ RION ທີ່ແທ້ຈິງ. ມັນເປັນຕົວຢ່າງການຄິດໄລ່ທີ່ສະແດງໃຫ້ເຫັນວ່າໄລຍະເວລາຂັດຂວາງແລະຄວາມຕ້ອງການລົງລຸ່ມມີອິດທິພົນຕໍ່ມະຫາຊົນຂອງວັດສະດຸທີ່ຕ້ອງການ.
ການອອກແບບທີ່ເຮັດວຽກຍັງຕ້ອງພິຈາລະນາການຂັດຂວາງຊ້ໍາຊ້ອນ, ສິນຄ້າຄົງຄັງທີ່ຄາດວ່າຈະເລີ່ມຕົ້ນ, ການເຕີມເຕັມໃນອະນາຄົດ, ລະດັບການເກັບຮັກສາທີ່ອະນຸຍາດແລະສະຫງວນການດໍາເນີນງານທີ່ເຫມາະສົມ. ເມື່ອອັດຕາການໄຫຼວຽນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນໄລຍະເວລາ, ການຄິດໄລ່ຄວນໃຊ້ປະຫວັດການໄຫຼຂອງວັດສະດຸທີ່ສົມບູນແທນທີ່ຈະເປັນຄ່າສະເລ່ຍດຽວ.
ຄວາມອາດສາມາດອ້າງສິດສົດທຽບກັບປະລິມານຄັງເກັບທັງໝົດ
ຄັງເກັບມ້ຽນທີ່ບັນຈຸ 1,000 ໂຕນບໍ່ຈຳເປັນຈະສະໜອງຄວາມສາມາດຂອງການກະຕຸ້ນທີ່ສາມາດໃຊ້ໄດ້ 1,000 ໂຕນ. ການເກັບຮັກສາສົດ ແມ່ນສ່ວນຂອງວັດສະດຸທີ່ສາມາດໄດ້ຮັບການຟື້ນຟູໂດຍຜ່ານການຈັດການຄືນທີ່ຕິດຕັ້ງພາຍໃຕ້ເງື່ອນໄຂການດໍາເນີນງານທີ່ມີຈຸດປະສົງ. ວັດສະດຸທີ່ຢູ່ນອກເຂດການຖອນເງິນທີ່ມີປະສິດທິຜົນອາດຈະຍັງຄົງຢູ່ໃນຂຸມເວັ້ນເສຍແຕ່ວ່າເຄື່ອງຕັກຫຼືວິທີການຖອນຄືນໃຫມ່ຈະຍ້າຍມັນ.
ສະນັ້ນຄັງເກັບສິນຄ້າທີ່ມີຈຸດດຽວທີ່ຈະຟື້ນຕົວດັ່ງນັ້ນອາດຈະມີສ່ວນຫນຶ່ງທີ່ມີຊີວິດການເກັບຮັກສາຕ່ໍາກ່ວາລະບົບການອອກແບບເຫມາະສົມທີ່ມີສະຖານທີ່ຖອນຫຼາຍ. ຊິ້ນສ່ວນແມ່ນຂຶ້ນກັບເລຂາຄະນິດຂອງ pile, ມຸມ repose, ການຈັດລຽງ feeder, ຄຸນລັກສະນະການໄຫຼແລະພຶດຕິກໍາການໄຫຼຂອງວັດສະດຸ.
ຜູ້ອອກແບບພືດຕ້ອງຈໍາແນກການເກັບຮັກສາທາງດ້ານຮ່າງກາຍທັງຫມົດ, ວັດສະດຸທີ່ສາມາດຟື້ນຕົວໄດ້ໂດຍຜ່ານວິທີການປະຕິບັດງານທີ່ວາງແຜນໄວ້, ສິນຄ້າຄົງຄັງຕໍາ່ສຸດທີ່ຕ້ອງການສໍາລັບການຍຶດຄືນທີ່ຫມັ້ນຄົງ, ແລະການເກັບຮັກສາປະຕິບັດງານທີ່ມີຢູ່ລະຫວ່າງລະດັບຕ່ໍາແລະສູງທີ່ອະນຸຍາດ. ມັນແມ່ນສ່ວນທີ່ໃຊ້ໄດ້ໃນການປະຕິບັດງານທີ່ມີຄວາມສໍາຄັນໃນເວລາທີ່ຄາດຄະເນວ່າອຸປະກອນລົງລຸ່ມສາມາດສືບຕໍ່ແລ່ນໄດ້ດົນປານໃດ.
ໄລຍະເວລາການເກັບຮັກສາແລະຄວາມປ່ຽນແປງຂອງການດໍາເນີນງານ
ກົດລະບຽບຄົງທີ່ເຊັ່ນການສະຫນອງຈໍານວນນາທີຫຼືຊົ່ວໂມງຂອງຄວາມອາດສາມາດເກັບຮັກສາໄວ້ອາດຈະເປັນປະໂຫຍດສໍາລັບການສົນທະນາເບື້ອງຕົ້ນ, ແຕ່ມັນບໍ່ສາມາດທົດແທນການປະເມີນການປະຕິບັດຕົວຈິງຂອງພືດ. ຄໍາຖາມທີ່ກ່ຽວຂ້ອງລວມມີການຢຸດອາຫານຫຼັກເລື້ອຍໆ, ການຂັດຂວາງປົກກະຕິດົນປານໃດ, ບໍ່ວ່າຈະເປັນການປຸງແຕ່ງ downstream ສືບຕໍ່ໃນລະຫວ່າງການບໍາລຸງຮັກສາແລະວ່າຂັ້ນຕອນຕົ້ນຕໍເຮັດວຽກຢູ່ໃນຕາຕະລາງການປ່ຽນແປງດຽວກັນ.
ບັຟເຟີຍັງຕ້ອງໄດ້ຮັບການຕື່ມ. ຖ້າເຄື່ອງປັ່ນປ່ວນຕົ້ນຕໍບໍ່ສາມາດຜະລິດວັດສະດຸໄດ້ພຽງພໍໃນລະຫວ່າງຊົ່ວໂມງປະຕິບັດງານທີ່ມີຢູ່ເພື່ອທົດແທນການບໍລິໂພກລົງລຸ່ມ, ການເພີ່ມຄວາມອາດສາມາດຂອງທໍ່ນັ້ນຈະບໍ່ສ້າງການຈັດການແບບຍືນຍົງ. ຂະຫນາດການເກັບຮັກສາຄວນພິຈາລະນາທັງຈໍານວນວັດສະດຸທີ່ຕ້ອງການໃນລະຫວ່າງການຂັດຂວາງແລະຄວາມສາມາດໃນການຟື້ນຟູສິນຄ້າຄົງຄັງຫຼັງຈາກນັ້ນ.
ຄວນຍຶດເອົາເຄື່ອງປ້ອນ ແລະເຄື່ອງລຳລຽງຄືນມາແນວໃດ?
ຄວບຄຸມອັດຕາອາຫານຄືນ
ຄັງເກັບສິນຄ້າບໍ່ໄດ້ຜະລິດຕະພັນອັດຕະໂນມັດການລົງຂາວທີ່ຄວບຄຸມ. ວັດສະດຸຕ້ອງຖືກຖອດອອກຜ່ານລະບົບການຍຶດຄືນທີ່ເໝາະສົມກັບຂະໜາດຫີນທີ່ເກັບຮັກສາໄວ້, ຄວາມໜາແໜ້ນ, ຄວາມຊຸ່ມຊື່ນ, ການຂັດ ແລະ ອັດຕາອາຫານທີ່ຕ້ອງການ. ອີງຕາມການຈັດລຽງ, ນີ້ອາດຈະກ່ຽວຂ້ອງກັບ feeders ຕໍາແຫນ່ງຂ້າງລຸ່ມນີ້ surge bin ຫຼືຢູ່ໃນຈຸດຖອນທີ່ກໍານົດພາຍໃຕ້ການເກັບຮັກສາໄວ້.
feeder ຄວນດໍາເນີນການພາຍໃນຂອບເຂດຈໍາກັດການໂຫຼດແລະການໄຫຼຂອງມັນທີ່ໄດ້ຮັບການອະນຸມັດໃນຂະນະທີ່ສົ່ງກະແສໄຟຟ້າທີ່ຕ້ອງການໂດຍວົງຈອນຮັບ. RION ຂອງ ເຄື່ອງປ້ອນ vibrating ລະດັບຜະລິດຕະພັນສະຫນອງປະເພດອຸປະກອນທີ່ກ່ຽວຂ້ອງສໍາລັບການປຶກສາຫາລືອາຫານວັດສະດຸຄວບຄຸມໃນການປຸງແຕ່ງລວມ.
ແນວໃດກໍ່ຕາມ, ຄວາມເໝາະສົມສຳລັບການຕິດຕັ້ງການຖອນຄືນສະເພາະຮຽກຮ້ອງໃຫ້ມີການຢືນຢັນດ້ານວິສະວະກຳ. ເຄື່ອງປ້ອນທີ່ເຫມາະສົມສໍາລັບທໍ່ຮັບແບບດັ້ງເດີມບໍ່ຄວນຖືວ່າເຫມາະສົມສໍາລັບທຸກໆເງື່ອນໄຂການຍຶດຄືນຂອງຄັງສິນຄ້າທີ່ມີຫົວສູງ. ການເອົາໃຈໃສ່ເປັນພິເສດແມ່ນຈໍາເປັນບ່ອນທີ່ວັດສະດຸທີ່ດີ, ຄວາມຊຸ່ມຊື່ນຫຼືຮູບຮ່າງຂອງຫີນທີ່ບໍ່ສະຫມໍ່າສະເຫມີເພີ່ມຄວາມເປັນໄປໄດ້ຂອງຂົວ, ການອຸດຕັນຫຼືການໄຫຼທີ່ບໍ່ສະເຫມີກັນ.
ການຈັບຄູ່ຄວາມອາດສາມາດລໍາລຽງກັບຄວາມຕ້ອງການ Crusher
ລຳລຽງການຍຶດຄືນຕ້ອງຮອງຮັບການໄຫຼເຂົ້າຂອງວັດສະດຸທີ່ຕັ້ງໄວ້, ລວມທັງການປ່ຽນແປງການປະຕິບັດຕົວຈິງ. ຄວາມເໝາະສົມຂອງສາຍສົ່ງແມ່ນຂຶ້ນກັບຄວາມກວ້າງຂອງສາຍແອວ. ຄວາມໄວຂອງສາຍແອວ, ຄວາມຫນາແຫນ້ນຂອງວັດສະດຸ, ການຕັ້ງຄ່າ trough, incline, ຂະຫນາດກ້ອນ, ເລຂາຄະນິດການໂຫຼດແລະການອອກແບບການຍົກຍ້າຍ-chute ທັງຫມົດມີອິດທິພົນປະສິດທິພາບການບັນທຸກ.
ລຳລຽງທີ່ບັນຈຸນ້ຳໜັກສະເລ່ຍທີ່ຕ້ອງການໃນນາມອາດຈະຍັງປະສົບກັບຄວາມຫຍຸ້ງຍາກຖ້າເຄື່ອງປ້ອນທີ່ຍຶດຄືນໄດ້ຜະລິດໄລຍະເວລາສັ້ນຂອງການໂຫຼດຫຼາຍເກີນໄປ. ເຊັ່ນດຽວກັນ, ເຄື່ອງລໍາລຽງທີ່ມີຂະຫນາດທີ່ຖືກຕ້ອງອາດຈະປະຕິບັດບໍ່ດີຖ້າວັດສະດຸເຂົ້າໄປໃນສູນຫຼືສ້າງຜົນກະທົບຫຼາຍເກີນໄປໃນຈຸດໂຫຼດ.
ໄດ້ ສາຍແອວ Conveyor ປະເພດແມ່ນດັ່ງນັ້ນການໂຕ້ຕອບທີ່ສໍາຄັນລະຫວ່າງການເກັບຮັກສາແລະການປຸງແຕ່ງລົງລຸ່ມ. ສໍາລັບການດໍາເນີນງານທີ່ເຊື່ອຖືໄດ້, ເຄື່ອງປ້ອນຂໍ້ມູນຄືນ, ທໍ່ສົ່ງ, ລໍາລຽງແລະເຄື່ອງປັ່ນປ່ວນຮັບຄວນໄດ້ຮັບການປະເມີນວ່າເປັນລະບົບການຈັດການວັດສະດຸດຽວ.
ການແບ່ງແຍກວັດສະດຸ, ການຂັດຂວາງແລະການໄຫຼອອກເງື່ອນໄຂ
ລວມຫຍາບບໍ່ຄົງທີ່ປະສົມກັນສະເໝີໄປ ໃນຂະນະທີ່ຖືກວາງຊ້ອນກັນຄືນມາ. ໃນລະຫວ່າງການສ້າງຕັ້ງຄັງເກັບຮັກສາ, particles ຂະຫນາດໃຫຍ່ອາດຈະເດີນທາງໄປໄກຈາກຄວາມເນີນສູງໃນຂະນະທີ່ອະນຸພາກຂະຫນາດນ້ອຍສະສົມໃນພາກພື້ນທີ່ແຕກຕ່າງກັນ. ຂອບເຂດຂອງການແບ່ງແຍກນີ້ແມ່ນຂຶ້ນກັບການ gradation ວັດສະດຸແລະວິທີການ stacking.
ຖ້າລະບົບການຖອນຄືນສ່ວນໃຫຍ່ແມ່ນມາຈາກພາກພື້ນຫນຶ່ງ, ເຄື່ອງ crusher ລຸ່ມອາດຈະໄດ້ຮັບການແຈກຢາຍອາຫານທີ່ແຕກຕ່າງຈາກການໄຫຼຂອງເຄື່ອງປັ່ນປ່ວນຕົ້ນຕໍ. ການປ່ຽນແປງການຈັດປະເພດອາຫານສາມາດສົ່ງຜົນກະທົບຕໍ່ການໂຫຼດຂອງ crusher ແລະປະສິດທິພາບການກວດສອບ.
ຜູ້ອອກແບບຄວນພິຈາລະນາ stacking ເລຂາຄະນິດ, ຕໍາແຫນ່ງ discharge conveyor, ການຈັດການຈຸດຖອນແລະວ່າອຸປະກອນການຟື້ນຕົວຈະຍັງຄົງເປັນຕົວແທນພຽງພໍ. ການເຂົ້າເຖິງສໍາລັບການກວດກາ, ບໍາລຸງຮັກສາແລະການແຊກແຊງທີ່ປອດໄພແມ່ນຄວາມຕ້ອງການອື່ນ. ພື້ນທີ່ການຍຶດເອົາຄືນສາມາດນໍາສະເຫນີອັນຕະລາຍຮ້າຍແຮງ, ລວມທັງອຸປະກອນທີ່ຝັງໄວ້, ການເຂົ້າເຖິງທີ່ຈໍາກັດ, ວັດສະດຸທີ່ບໍ່ຫມັ້ນຄົງແລະການເຄື່ອນໄຫວທີ່ບໍ່ຄາດຄິດ. ຂັ້ນຕອນການອອກແບບ, ປ້ອງກັນ ແລະ ບຳລຸງຮັກສາລະບົບຄືນ ຕ້ອງໄດ້ຮັບການປະເມີນສຳລັບການຕິດຕັ້ງຕົວຈິງ.
ເມື່ອການເກັບຮັກສາ Buffer ລະດັບປານກາງບໍ່ຈໍາເປັນ?
ການຈັດວາງອາຫານໂດຍກົງດ້ວຍການໄຫຼເຂົ້າຂອງວັດສະດຸທີ່ໝັ້ນຄົງ
ບໍ່ແມ່ນທຸກໆພືດທີ່ແຕກຫັກຕ້ອງການເສົາໄຟຟ້າແຍກຕ່າງຫາກ. ການດໍາເນີນງານທີ່ຫນາແຫນ້ນທີ່ມີການສະຫນອງວັດສະດຸທີ່ຂ້ອນຂ້າງຄົງທີ່, ຄວາມອາດສາມາດຂອງອຸປະກອນທີ່ເຂົ້າກັນໄດ້ແລະການຈັດການທີ່ເຫມາະສົມອາດຈະສາມາດໂອນວັດສະດຸໂດຍກົງລະຫວ່າງຂັ້ນຕອນການ crushing. ນີ້ສາມາດຫຼຸດຜ່ອນຈໍານວນຂອງຈຸດຈັບແລະງ່າຍຮ່ອງຮອຍຂອງພືດ.
ຢ່າງໃດກໍ່ຕາມ, ຮູບແບບການໃຫ້ອາຫານໂດຍກົງຫມາຍຄວາມວ່າການຂັດຂວາງໃນສ່ວນຫນຶ່ງສາມາດສົ່ງຜົນກະທົບຕໍ່ອຸປະກອນທີ່ເຊື່ອມຕໍ່ໄດ້ທັນທີ. ທາງເລືອກປະກອບມີການດຸ່ນດ່ຽງຄວາມຍືດຫຍຸ່ນໃນການດໍາເນີນງານຕໍ່ກັບອຸປະກອນ, ທີ່ດິນແລະການຈັດການຄວາມຕ້ອງການ.
ພື້ນທີ່, ຝຸ່ນແລະຄວາມຕ້ອງການການຈັດການເພີ່ມເຕີມ
A buffer stockpile occupies ຊ່ອງແລະອາດຈະຕ້ອງການ conveyors ເພີ່ມເຕີມ, ໂຄງສ້າງສະຫນັບສະຫນູນ, ອຸປະກອນ reclaim, ການຕິດຕັ້ງໄຟຟ້າແລະການເຂົ້າເຖິງການບໍາລຸງຮັກສາ. ຄັງເກັບເງິນເປີດຍັງແນະນໍາການພິຈາລະນາສິ່ງແວດລ້ອມທີ່ກ່ຽວຂ້ອງກັບຂີ້ຝຸ່ນ windblown, ໄຫຼອອກຫນ້າດິນແລະການບັນຈຸອຸປະກອນການ.
ຖັງຂີ້ເຫຍື້ອທີ່ຖືກປິດລ້ອມສາມາດຫຼຸດຜ່ອນບາງບັນຫາການເປີດເຜີຍແຕ່ແນະນໍາໂຄງສ້າງ, ການເຂົ້າເຖິງແລະການໄຫຼເຂົ້າຂອງວັດສະດຸຂອງຕົນເອງ. ຜົນສະທ້ອນເຫຼົ່ານີ້ຄວນໄດ້ຮັບການພິຈາລະນາຄຽງຄູ່ກັບການປັບປຸງການດໍາເນີນງານທີ່ຄາດໄວ້. ສໍາລັບສະຖານທີ່ທີ່ຖືກຈໍາກັດ, buffer ຂະຫນາດນ້ອຍກວ່າຫຼືການຈັດລຽງຂອງພືດທີ່ແຕກຕ່າງກັນອາດຈະປະຕິບັດໄດ້ຫຼາຍກ່ວາການເກັບຮັກສາລະດັບປານກາງຂະຫນາດໃຫຍ່.
ເປັນຫຍັງການເກັບຮັກສາບໍ່ສາມາດເອົາຄໍຂວດອອກຖາວອນໄດ້
ຄວາມຜິດພາດໃນການອອກແບບທົ່ວໄປແມ່ນການເພີ່ມບ່ອນເກັບມ້ຽນເພື່ອຊົດເຊີຍລະບົບລຸ່ມນ້ຳທີ່ມີຂະໜາດນ້ອຍລົງຢ່າງຕໍ່ເນື່ອງ. ຖ້າເຄື່ອງ crushers ແລະຫນ້າຈໍລຸ່ມບໍ່ສາມາດປຸງແຕ່ງອັດຕາການຜະລິດໃນໄລຍະຍາວທີ່ຕ້ອງການ, ວັດສະດຸເກັບຮັກສາໄວ້ຈະສືບຕໍ່ສະສົມທຸກຄັ້ງທີ່ການຜະລິດໃນນ້ໍາເກີນກໍາລັງການຜະລິດລົງລຸ່ມ.
ການຕອບສະຫນອງທີ່ຖືກຕ້ອງອາດຈະກ່ຽວຂ້ອງກັບການທົບທວນຄືນຫນ້າທີ່ crusher, ຄວາມອາດສາມາດຂອງຫນ້າຈໍ, ວົງຈອນການໂຫຼດ, ຄຸນລັກສະນະຂອງວັດສະດຸຫຼືເປົ້າຫມາຍການຜະລິດທີ່ວາງແຜນ. ການເກັບຮັກສາ Buffer ຄວນມີຄວາມຍຸດຕິທໍາໂດຍຮູບແບບຂອງການປ່ຽນແປງຂອງການດໍາເນີນງານ, ບໍ່ໄດ້ຖືກນໍາໃຊ້ເປັນການທົດແທນສໍາລັບການກວດສອບຄວາມອາດສາມາດຂອງອຸປະກອນທີ່ເຊື່ອມຕໍ່.
ຂໍ້ມູນໃດທີ່ຜູ້ຊື້ຄວນທົບທວນຄືນກ່ອນທີ່ຈະສໍາເລັດຮູບລັກ?
ຂະໜາດອາຫານ, ຄຸນສົມບັດວັດສະດຸ ແລະການບັນທຶກການສົ່ງຜ່ານ
ການປະເມີນດ້ານວິສະວະກໍາທີ່ເປັນປະໂຫຍດເລີ່ມຕົ້ນດ້ວຍຂໍ້ມູນວັດສະດຸຕົວແທນ.
| ຂໍ້ມູນທີ່ຕ້ອງການ | ເປັນຫຍັງມັນຈຶ່ງສຳຄັນ |
|---|---|
| ຂະຫນາດກ້ອນສູງສຸດແລະການຈັດລຽງລໍາດັບຂອງອາຫານ | ມີອິດທິພົນຕໍ່ການເກັບກູ້ chute, ການອອກແບບ feeder ແລະພຶດຕິກໍາການໄຫຼ |
| ຄວາມຫນາແຫນ້ນຫຼາຍ | ປ່ຽນປະລິມານທີ່ເກັບໄວ້ເປັນມວນວັດສະດຸໂດຍປະມານ |
| ຄວາມຊຸ່ມຊື່ນ ແລະເນື້ອໃນອະນຸພາກລະອຽດ | ຊ່ວຍປະເມີນການຕິດ, ການອຸດຕັນແລະການຟື້ນຕົວຄວາມຫຍຸ້ງຍາກ |
| ປະຫວັດສາດການລົງຂາວ crusher ປະຖົມ | ກໍານົດການເຫນັງຕີງແລະການຂັດຂວາງການຜະລິດ |
| ຄວາມຕ້ອງການວົງຈອນລຸ່ມ | ກໍານົດຂໍ້ກໍານົດການຖອນຕົວແລະການຂາດແຄນbuffer |
| ພື້ນທີ່ເກັບຮັກສາທີ່ມີແລະເລຂາຄະນິດ | ຈຳກັດການກຳນົດຄ່າບ່ອນເກັບມ້ຽນ ຫຼືຖັງຂີ້ເຫຍື້ອ |
ຕົວເລກຄວາມອາດສາມາດໃນນາມຈຸດດຽວແມ່ນມີຂໍ້ມູນໜ້ອຍກວ່າບັນທຶກການດຳເນີນງານທີ່ສະແດງໃຫ້ເຫັນການປ່ຽນແປງໃນລະຫວ່າງການປ່ຽນຕົວແທນ.
ຕາຕະລາງການດໍາເນີນງານແລະການເຫນັງຕີງຂອງການຜະລິດ
ຕາຕະລາງການດໍາເນີນງານຂອງໂຮງງານຄວນໄດ້ຮັບການກວດກາພ້ອມກັບການໄຫຼຂອງວັດສະດຸ. ພາກສ່ວນ crushing ຕົ້ນຕໍທີ່ດໍາເນີນການສໍາລັບຊົ່ວໂມງຫນ້ອຍກ່ວາໂຮງງານນ້ໍາລຸ່ມອາດຈະຕ້ອງການອັດຕາການຜະລິດແລະການເກັບຮັກສາພຽງພໍເພື່ອສະຫນັບສະຫນູນຄວາມແຕກຕ່າງຂອງຕາຕະລາງ.
ການປະຕິບັດການບໍາລຸງຮັກສາຍັງມີຄວາມສໍາຄັນ. ການປິດລະບົບທີ່ວາງແຜນໄວ້ທີ່ຕ້ອງການອຸປະກອນທາງລຸ່ມເພື່ອເຮັດວຽກຢ່າງເປັນອິດສະຫຼະມີຜົນສະທ້ອນຕໍ່ການເກັບຮັກສາທີ່ແຕກຕ່າງກັນຈາກການຂັດຂວາງໃນບາງຄັ້ງຄາວ. ບ່ອນທີ່ຂໍ້ມູນການຜະລິດທີ່ເຊື່ອຖືໄດ້ແມ່ນບໍ່ມີ, ທີມງານໂຄງການຄວນກໍານົດສົມມຸດຕິຖານທີ່ໃຊ້ສໍາລັບການຄິດໄລ່ເບື້ອງຕົ້ນແລະທົດສອບວ່າຜົນໄດ້ຮັບມີຄວາມອ່ອນໄຫວຕໍ່ກັບສົມມຸດຕິຖານເຫຼົ່ານັ້ນ.
Reclaim Layout, ຂໍ້ຈໍາກັດຂອງສະຖານທີ່ແລະຄວາມຕ້ອງການຄວາມປອດໄພ
ກ່ອນທີ່ການຈັດວາງຈະສໍາເລັດ, ທີມງານໂຄງການຄວນທົບທວນຄືນສະຖານທີ່ເກັບມ້ຽນ, ການເຂົ້າເຖິງຄືນ, ຄວາມຕ້ອງການໂຄງສ້າງ, ການຄວບຄຸມສິ່ງແວດລ້ອມແລະການຈັດການການບໍາລຸງຮັກສາສຸກເສີນ. ຮູບແບບດັ່ງກ່າວຍັງຕ້ອງກວມເອົາການແບ່ງແຍກທີ່ຈໍາເປັນລະຫວ່າງອຸປະກອນມືຖືແລະບຸກຄະລາກອນທີ່ເຮັດວຽກຢູ່ໃກ້ກັບລະບົບລໍາລຽງຫຼືລະບົບການຍຶດຄືນ.
RION ຂອງ ການແກ້ໄຂການຜະລິດລວມ ກວມເອົາບໍລິບົດທີ່ກວ້າງຂວາງຂອງການຈັບຄູ່ການຂັດ, ການກວດ ແລະອຸປະກອນການຈັດການວັດສະດຸພາຍໃນໂຮງງານລວມ.
ຜູ້ຊື້ປຶກສາຫາລືກ່ຽວກັບວົງຈອນທີ່ສະເຫນີສາມາດສະຫນອງ RION ກັບປະເພດຫີນ, ເປົ້າຫມາຍໂດຍຜ່ານ, ການຈັດລໍາດັບຜະລິດຕະພັນ, ຕາຕະລາງການດໍາເນີນງານ, ການຕັ້ງຄ່າອຸປະກອນແລະສະຖານທີ່ທີ່ມີຢູ່ໂດຍຜ່ານຊ່ອງທາງ. ໜ້າສອບຖາມໂຄງການ.
ຫຼັກການການອອກແບບສູນກາງຍັງຄົງກົງໄປກົງມາ: ວາງບ່ອນເກັບມ້ຽນ buffer ບ່ອນທີ່ມັນສະຫນອງການແຍກການດໍາເນີນງານທີ່ສາມາດວັດແທກໄດ້ລະຫວ່າງຂັ້ນຕອນການປຸງແຕ່ງ, ແລະຂະຫນາດມັນອີງຕາມວັດສະດຸທີ່ສາມາດຟື້ນຕົວໄດ້ແລະການປ່ຽນແປງການປະຕິບັດຕົວຈິງ.
buffer ທີ່ຖືກປະເມີນຢ່າງຖືກຕ້ອງສາມາດສະຫນັບສະຫນູນການດໍາເນີນງານລົງລຸ່ມທີ່ສອດຄ່ອງຫຼາຍຂຶ້ນ. ຄັງເກັບມ້ຽນທີ່ຕັ້ງບໍ່ຖືກຕ້ອງ ຫຼືຂະໜາດໃຫຍ່ອາດຈະເພີ່ມຄວາມສັບສົນໃນການຈັດການໂດຍບໍ່ຕ້ອງແກ້ໄຂຂໍ້ຈຳກັດທີ່ແທ້ຈິງຂອງພືດ.