








कोन क्रशर आवरण र अवतल अनुकूलता: अर्डर गर्नु अघि के पुष्टि गर्ने
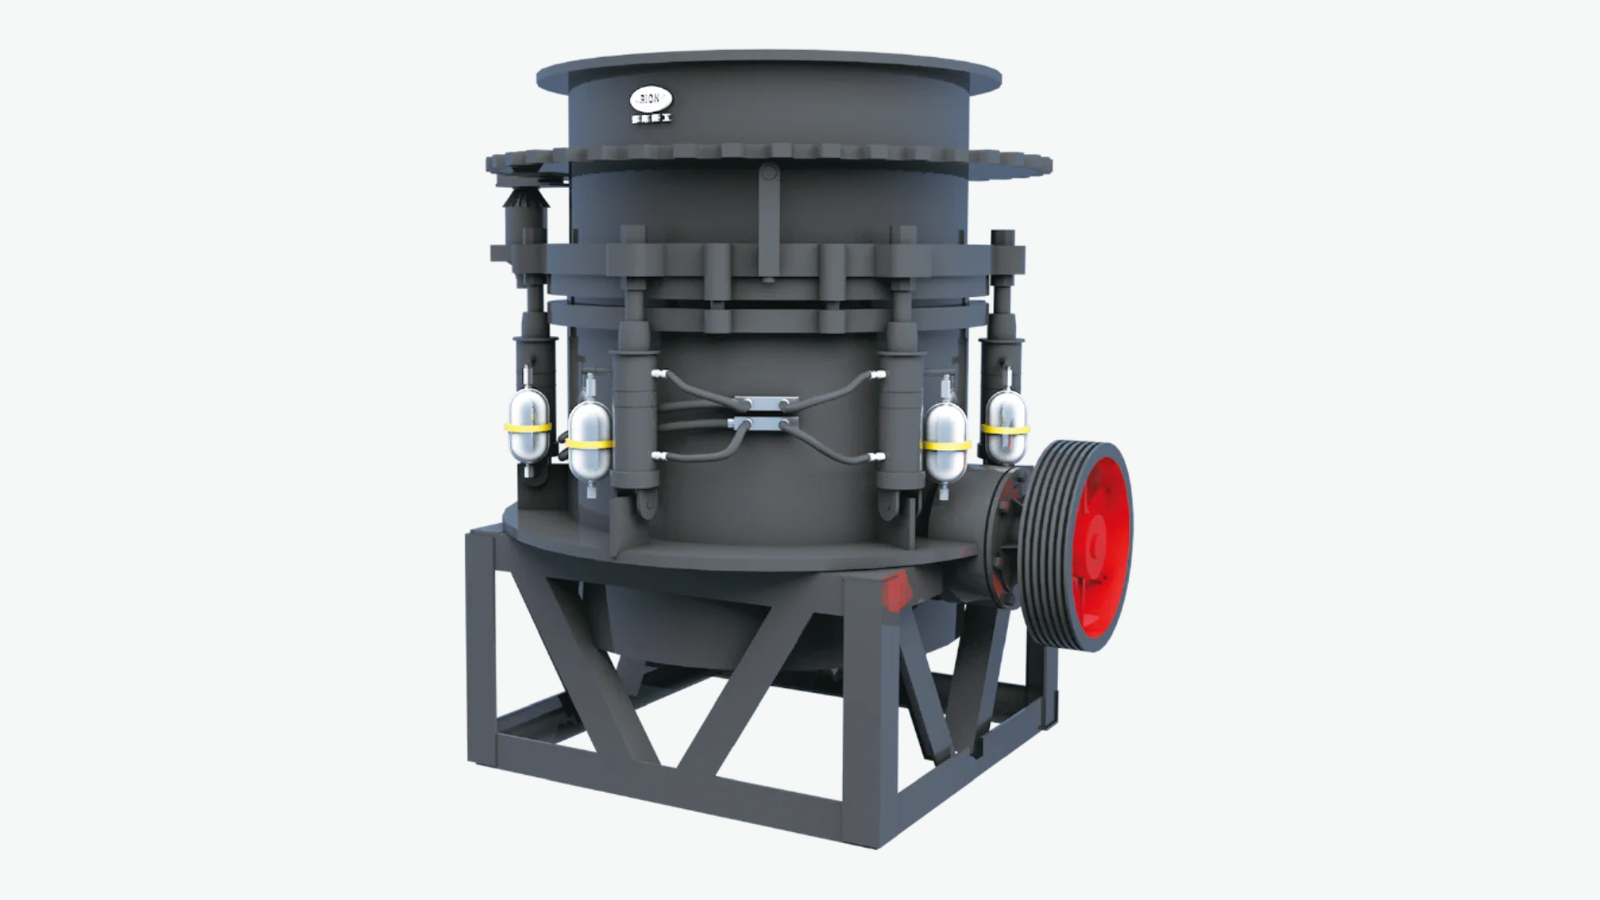
कोन क्रसर आवरण र अवतल अनुकूलता पुष्टि गर्न, मेसिन र यसको स्थापित लाइनर कन्फिगरेसन पहिचान गर्नुहोस्, त्यसपछि माउन्टिङ इन्टरफेसहरू, च्याम्बर प्रोफाइल र सञ्चालन अवस्थाहरू विरुद्ध प्रतिस्थापन भागहरू जाँच गर्नुहोस्। निर्माता, पूर्ण मोडेल, सिरियल नम्बर र भाग सन्दर्भहरूले कुन उपकरण र कम्पोनेन्टहरू छलफल भइरहेको छ भनेर स्थापित गर्दछ। फिड साइज वितरण, बन्द साइड सेटिङ र अवस्थित लाइनरहरूको अवस्थाले समान कन्फिगरेसन उपयुक्त रहन्छ कि भनेर निर्धारण गर्न मद्दत गर्दछ।
RION ले यसको भित्रको आवरण र अवतलहरूलाई सूचीबद्ध गर्दछ कोन कोल्हू पहिरन भागहरु दायरा र चयन जानकारीको रूपमा गुहा प्रकार, CSS र साइट अपरेटिङ रेकर्डहरू पहिचान गर्दछ। एक उपयोगी सोधपुछले ती विवरणहरू सँगै ल्याउँछ। तस्बिरहरू र नाममात्र आयामहरूले पहिचान गर्न मद्दत गर्न सक्छ, तर प्रतिस्थापन विशिष्टता पुष्टि हुन अघि तिनीहरूलाई समर्थन रेकर्डहरू चाहिन्छ।
क्रसर र अवस्थित लाइनर सेट पहिचान गर्नुहोस्
मोडेल, क्रम संख्या र भाग सन्दर्भहरू
मेसिन नेमप्लेट र उपकरण रेकर्डहरूबाट सुरु गर्नुहोस्। निर्माता, पूर्ण मोडेल पदनाम र क्रम संख्या रेकर्ड गर्नुहोस्, त्यसपछि लागू भागहरूको सूची, रेखाचित्र वा अघिल्लो खरिद कागजातहरूमा स्थापित आवरण र अवतल सन्दर्भहरू पत्ता लगाउनुहोस्। सामान्य शृङ्खलाको नामले धेरै च्याम्बर कन्फिगरेसनहरू समाधान नगर्न सक्छ।
फरक पहिचानकर्ताहरू अलग राख्नुहोस्। कम्पोनेन्टमा कास्ट गरिएको संख्या पूर्ण अर्डरयोग्य भाग नम्बरको सट्टा कास्टिङ सन्दर्भ हुन सक्छ। यसलाई ठ्याक्कै रेकर्ड गर्नुहोस्, यसको स्थान फोटोग्राफ गर्नुहोस् र उपकरण कागजातसँग तुलना गर्नुहोस्। जहाँ पुरानो अर्डर र स्थापित कम्पोनेन्ट असहमत छन्, खरिद दोहोर्याउनु अघि कुन विशिष्टता वास्तवमा सेवामा छ भनेर स्थापित गर्नुहोस्।
कन्फिगरेसन इतिहास पनि महत्त्वपूर्ण छ। क्रसरले फरक च्याम्बर, परिमार्जित कम्पोनेन्ट वा प्रतिस्थापन प्राप्त गरेको हुन सक्छ जसको स्पेसिफिकेशन मूल आपूर्ति भन्दा फरक छ। नेमप्लेटले मेसिनको पहिचान गर्छ; मर्मत र कन्फिगरेसन रेकर्डहरूले अहिले के फिट गरिएको छ भनी व्याख्या गर्दछ।
आवरण र अवतल भूमिकाहरू
आवरणले चलिरहेको क्रसिङ टाउकोलाई ढाक्छ, जबकि विपरित अवतलले क्रसिङ चेम्बरको निश्चित पक्ष बनाउँछ। केही डिजाइनहरूले शब्द प्रयोग गर्दछ कचौरा लाइनर निश्चित लाइनर को लागी। अर्डर गर्दा सान्दर्भिक मेसिन कागजातमा शब्दावली र अंश सन्दर्भहरू प्रयोग गर्नुहोस्।
दुबै काम गर्ने सतहहरूले ठाउँलाई प्रभाव पार्छ जसको माध्यमबाट सामग्री पास हुन्छ। पहिरिएको घटक मात्र पहिचान गर्दा विपरित प्रोफाइल अज्ञात रहन्छ। दुई लाइनर सन्दर्भहरू र तिनीहरूको स्थापित अवस्था रेकर्ड गर्नुहोस्, चाहेको खरिदमा एउटा मात्र प्रतिस्थापन समावेश हुँदा पनि।
च्याम्बर प्रोफाइलहरू र मेकानिकल फिट सँगै जाँच गर्नुहोस्
चेम्बर संयोजनको रूपमा आवरण र अवतल
मेकानिकल फिट र च्याम्बर उपयुक्तता छुट्टै जाँच आवश्यक छ। मेकानिकल फिटले कसरी लाइनर सिट गर्छ, पत्ता लगाउँछ र मेसिनमा राख्छ भन्ने चिन्ता गर्दछ। च्याम्बर उपयुक्तताले फिडको प्रवेशद्वार र डिस्चार्ज तर्फको मार्ग सहित, आवरण र अवतलले सँगै सिर्जना गरेको कार्य आकारलाई चिन्ता गर्दछ।
मिल्दो बाहिरी आयामले दुई लाइनरहरू एउटै काम गर्ने समोच्च हो भनेर स्थापित गर्दैन। सामग्री क्रसिङ जोनमा प्रवेश गर्ने र लोड हुने ठाउँमा फरक प्रोफाइलले परिवर्तन गर्न सक्छ। पृथक तस्बिरबाट प्रत्येक भागलाई अनुमोदन गर्नुको सट्टा च्याम्बर पदनाम सहित प्रस्तावित आवरण र अवतल सन्दर्भहरू संयोजनको रूपमा पुष्टि गर्नुहोस्।
स्थापित रहने लाइनरको अवस्था पनि सान्दर्भिक छ। प्रतिस्थापनलाई पर्याप्त रूपमा लगाएको विपरित सतहसँग जोड्दा वास्तविक चेम्बरको आकार परिवर्तन हुन्छ। त्यो पहिरन रेकर्ड गर्नुहोस् र लागू उपकरण आवश्यकताहरू विरुद्ध प्रस्तावित संयोजन जाँच गर्नुहोस्। यसले प्रत्येक परिवर्तनमा दुबै लाइनरहरू प्रतिस्थापन गर्न विश्वव्यापी नियम सिर्जना गर्दैन; प्रतिस्थापन दायरा मेसिन निर्देशनहरू, बाँकी अवस्था र अनुमति दिइएको कन्फिगरेसनमा निर्भर गर्दछ।
रेखाचित्र, इन्टरफेस र कन्फिगरेसन परिवर्तनहरू
जहाँ रेखाचित्रले क्रमबद्ध आधार बनाउँछ, रेखाचित्र नम्बर र संशोधन पहिचान गर्नुहोस्। सिट सतहहरू, पत्ता लगाउने सुविधाहरू, रिटेन्सन व्यवस्था र त्यस डिजाइनमा लागू हुने महत्वपूर्ण आयामहरू पुष्टि गर्नुहोस्। उद्धरणले उपयुक्त समीक्षाको लागि प्रयोग गरिएका कागजातहरू सन्दर्भ गर्नुपर्छ।
टाउको, कचौरा वा सम्बन्धित माउन्टिंग घटकहरूमा कुनै पनि परिमार्जनहरू सूचीबद्ध गर्नुहोस्। मूल रेखाचित्रको समीक्षा गर्ने आपूर्तिकर्ताले वास्तविक स्थापना परिवर्तन भएको छ कि छैन भनेर जान्न आवश्यक छ। तस्बिरहरूले अवस्था र चिन्हहरू देखाउन मद्दत गर्दछ; आयामी स्वीकृतिलाई उपयुक्त रेखाचित्र वा अन्य सहमत विनिर्देशहरू चाहिन्छ। आदानप्रदानको प्रमाणको रूपमा उस्तै मोडेल नामलाई व्यवहार नगर्नुहोस्।
नयाँ कास्टिङ स्वीकार गर्न प्रयोग गरिएका भागहरूबाट भाग पहिचान गर्न प्रयोग गरिने अलग आयामहरू। एक पहिरिएको लाइनर सेवा पछि बायाँ सतह देखाउँछ, त्यसैले यसको बाँकी समोच्च मूल कार्य प्रोफाइल आफैं स्थापित गर्न सक्दैन। प्रतिस्थापनको मूल्याङ्कन गर्दा कागजात विवरणमा फर्कनुहोस्।
फीड र CSS मा लाइनर कन्फिगरेसन मिलाउनुहोस्
दाना वितरण र च्याम्बर शुल्क
फिड साइज वितरण साथै सबैभन्दा ठूलो लम्प साइज प्रदान गर्नुहोस्। एउटै अधिकतम आकारका दुई फीडहरूमा मोटे र राम्रो सामग्रीको धेरै फरक अनुपात हुन सक्छ, त्यसैले अधिकतम एक्लैले चेम्बर शुल्कको अपूर्ण चित्र दिन्छ।
सामग्री रेकर्ड गर्नुहोस्, उपलब्ध घर्षण जानकारी, फिड वितरण र आपूर्तिमा हालैको कुनै परिवर्तन। अवस्थित चेम्बर पदनाम र विलक्षण थ्रो समावेश गर्नुहोस् जहाँ दस्तावेज गरिएको छ। च्याम्बर ज्यामिति, थ्रो र फिड अवस्था अन्तरक्रिया; एक प्रस्तावित प्रोफाइल वास्तविक मेसिन कन्फिगरेसन विरुद्ध समीक्षा गर्नुपर्छ। असमान वा पृथक फिडले पनि असमान लाइनर प्रयोगमा योगदान दिन सक्छ, त्यसैले लाइनरको विशिष्टता मात्र परिवर्तन गर्दा अपरेटिङ समस्या समाधान नहुन सक्छ।
उदाहरणका लागि, यदि अपस्ट्रिम क्रसिङ वा स्क्रिनिङले शंकुमा प्रवेश गर्ने राम्रो सामग्रीको अनुपातमा परिवर्तन गर्छ भने, अघिल्लो लाइनर अर्डरले हार्डवेयरलाई सही रूपमा वर्णन गर्न सक्छ जबकि अब उही कर्तव्य प्रतिनिधित्व गर्दैन। प्रोफाइल परिवर्तन अनुरोध गर्नु अघि पहिले र हालको फिड वितरण तुलना गर्नुहोस्। यसले कास्टिङमा पहिरनमा हुने हरेक परिवर्तनलाई श्रेय दिनुको सट्टा समीक्षालाई मापनयोग्य सुरूवात बिन्दु दिन्छ।
CSS र आवश्यक उत्पादन ग्रेडिङ

बन्द पक्ष सेटिङ (CSS) डिस्चार्जमा विपरित लाइनर सतहहरू बीचको अन्तर हो जब तिनीहरू क्रसिङ चक्रमा एकसाथ नजिक हुन्छन्। त्यो सेटिङ जाँच गर्न मेसिन-विशिष्ट विधि पछ्याउनुहोस्। CSS ले काम गर्ने अवस्थाको वर्णन गर्न मद्दत गर्दछ, तर यसले समाप्त उत्पादनको अधिकतम कण आकारको ग्यारेन्टी गर्दैन। फिड ग्रेडिङ, च्याम्बर ज्यामिति, सञ्चालन अवस्था र डाउनस्ट्रीम स्क्रिनिङले पनि परिणामलाई असर गर्छ।
प्रकाशित भएको छ RION कोन क्रशर विशिष्टताहरू निम्न कन्फिगरेसनहरू भेद गर्नुहोस्:
| RION मोडेल | चेम्बर | अधिकतम फीड | न्यूनतम CSS |
|---|---|---|---|
| RL-C 1000 | मोटो | 160 मिमी | 13 मिमी |
| RL-F 1000 | मध्यम | 115 मिमी | 10 मिमी |
| RL-S 1000 | राम्रो | 80 मिमी | 8 मिमी |
यी क्याटलग पङ्क्तिहरूले सूचीबद्ध कन्फिगरेसनहरूको लागि फरक फिड र सेटिङ सीमाहरू देखाउँछन्। तिनीहरूले लाइनर इन्टरचेन्जेबिलिटी स्थापना गर्दैनन् वा कुनै विशेष परियोजनाको लागि CSS सिफारिस गर्दैनन्। प्रकाशित न्यूनतम भनेको सन्दर्भ सीमा हो, त्यो सेटिङमा काम गर्ने निर्देशन होइन। वास्तविक फिड र उत्पादन आवश्यकताहरू प्रयोग गरेर अभिप्रेत लाइनर कन्फिगरेसन र अपरेटिङ दायरा पुष्टि गर्नुहोस्।
प्रतिस्थापन सोधपुछको लागि, हालको CSS, यसको हालको समायोजन इतिहास र आवश्यक उत्पादन ग्रेडिङ प्रदान गर्नुहोस्। क्रसर खुला सर्किटमा काम गर्छ वा स्क्रिन गरिएको फिर्ता सामग्री प्राप्त गर्छ कि भनेर पहिचान गर्नुहोस्। त्यो सन्दर्भले लाइनर कन्फिगरेसन प्रश्नलाई प्रक्रियामा अन्य ठाउँमा परिवर्तनबाट छुट्याउन मद्दत गर्छ।
लाइनर निर्दिष्टीकरण दोहोर्याउने वा परिवर्तन गर्ने निर्णय गर्नुहोस्
प्रमाणित कन्फिगरेसन पुन: क्रमबद्ध गर्दै
मेसिन कन्फिगरेसन, सामग्री र उत्पादन आवश्यकताहरू अपरिवर्तित रहँदा र अवस्थित लाइनरहरूले स्वीकार्य रूपमा प्रदर्शन गरेको अवस्थामा कागजातित स्पेसिफिकेशन दोहोर्याउनु व्यावहारिक सुरूवात बिन्दु हो। हालको भाग सन्दर्भहरू र रेखाचित्र संशोधनहरू पुष्टि गर्नुहोस्, त्यसपछि जाँच गर्नुहोस् कि उपकरण अवस्था अझै पनि उही प्रतिस्थापन समर्थन गर्दछ।
त्यो निर्णय पछाडिको रेकर्ड राख्नुहोस्। सञ्चालन समय, प्रशोधित टनेज जहाँ उपलब्ध छ, उत्पादन ग्रेडिंग र पहिरन अवलोकनले अघिल्लो खरिद उपयोगी प्रमाण बनाउँछ। विगतको इनभ्वाइसले के अर्डर गरिएको थियो भनेर स्थापित गर्दछ; अपरेटिङ रेकर्डहरूले यो कर्तव्य उपयुक्त छ कि छैन भनेर स्थापित गर्न मद्दत गर्दछ।
| स्थिति | समीक्षा गर्न प्रमाण | निर्देशन निर्देशन |
|---|---|---|
| समान कन्फिगरेसन र कर्तव्य; स्वीकार्य अघिल्लो प्रदर्शन | स्थापित भाग सन्दर्भ, वर्तमान रेखाचित्र र उपकरण अवस्था | कागजात विनिर्देश विरुद्ध दोहोर्याइएको अर्डर जाँच गर्नुहोस् |
| फिड, उत्पादन लक्ष्य वा मेसिन कन्फिगरेसन परिवर्तन भएको छ | अपडेट गरिएको फिड वितरण, CSS, च्याम्बर र प्रक्रिया आवश्यकताहरू | अर्डर पुष्टि गर्नु अघि लाइनर कन्फिगरेसन समीक्षा गर्नुहोस् |
| प्रारम्भिक वा असमान पहिरन | लुगा स्थानहरू, सञ्चालन इतिहास, फिड अवस्था र दुवै लाइनर सतहहरू | फरक प्रोफाइल वा सामग्री चयन गर्नु अघि कारणको जाँच गर्नुहोस् |
प्रारम्भिक वा असमान पहिरन जाँच गर्दै
रेकर्ड गर्नुहोस् जहाँ पहिरन विकास हुन्छ, यो कसरी प्रगति हुन्छ र त्यो अवधिमा के परिवर्तन हुन्छ। दुबै लाइनरहरू पहिचान योग्य स्थानहरूबाट खिच्नुहोस् र छविहरूलाई अपरेटिङ घण्टा, प्रशोधित टनेज र CSS रेकर्डहरूसँग सम्बद्ध गर्नुहोस्। सामग्री, फिड डेलिभरी वा उत्पादन आवश्यकताहरूमा परिवर्तनहरू समावेश गर्नुहोस्।
एक स्थानीयकृत पहिरन ढाँचा एक निदान संकेत हो, सामग्री दोष को प्रमाण होइन। फिड वितरण, च्याम्बर चयन, सेटिङ र सञ्चालन अभ्यास सामग्री विशिष्टताको साथ समीक्षाको योग्य छ। लगातार लाइनर सेटहरू तुलना गर्नु सबैभन्दा उपयोगी हुन्छ जब कर्तव्य र रेकर्ड-किपिङ एकरूप हुन्छ। प्रतिस्थापन थ्रेसहोल्ड र निरीक्षण निर्णयहरूले लागू मेसिन निर्देशनहरू पालना गर्नुपर्छ; विश्वव्यापी सेवा-घण्टा वा बाँकी-मोटाईको आंकडाले स्थापनाहरू बीचको भिन्नता लुकाउनेछ।
सामग्री, रेखाचित्र र आपूर्ति दायरा पुष्टि गर्नुहोस्
एकल कठोरता मूल्यभन्दा बाहिरको सामग्री प्रमाण
जहाँ अस्टेनिटिक म्यांगनीज स्टील प्रस्तावित छ, यसलाई क्रसिङ शुल्कको सन्दर्भमा मूल्याङ्कन गर्नुहोस्। यो सामग्री पर्याप्त लोडिङ अन्तर्गत काम-कठोर हुन सक्छ: विरूपणले काम गर्ने सतहमा कठोरता बढाउँछ। लाइनर सामग्रीको मूल्याङ्कन गर्दा लोडिङ र पहिरन अवस्थाहरू महत्त्वपूर्ण हुन्छन्।
उच्च प्रारम्भिक कठोरता वा म्यांगनीज सामग्री मात्र प्रत्येक अनुप्रयोगको लागि राम्रो प्रदर्शन स्थापित गर्दैन। मिश्र धातु संरचना, तातो उपचार र परिणामस्वरूप सामग्री संरचनाले पनि व्यवहारलाई असर गर्छ। प्रस्तावित सामग्री विशिष्टता र वास्तवमा आपूर्ति गर्न सकिने निरीक्षण जानकारीको लागि सोध्नुहोस्। कुनै पनि सामाग्री परिवर्तनको एक उल्लेख गरिएको आवेदन आधार र तुलनात्मक अवस्थाहरूमा परिणाम मूल्याङ्कन गर्ने तरिका हुनुपर्छ।
उद्धरणमा के समावेश छ
आपूर्ति दायरा स्पष्ट बनाउनुहोस्। प्रस्तावले प्रत्येक कम्पोनेन्ट, मात्रा, अंश सन्दर्भ र सहमत रेखाचित्र संशोधन पहिचान गर्नुपर्छ। मूल्यले एक लाइनर वा पूरा जोडी कभर गरेको छ कि छैन र लागू हुने फिक्सिङ कम्पोनेन्टहरू, सिल वा अन्य सम्बन्धित वस्तुहरू समावेश छन् कि छैनन् भनी पुष्टि गर्नुहोस्। सहमत सामग्री र आयामी आवश्यकताहरू समान क्रममा बाँध्नुहोस्।
प्याकेजिङ्ग, डेलिभरी गन्तव्य र समय सहित त्यो साझा आधारमा उद्धरणहरू तुलना गर्नुहोस्। फरक दायराको लागि कम मूल्य पूर्ण तुलना होइन। यदि अपरेटिङ रेकर्डहरूले प्रति प्रशोधित टन लागतको तुलनालाई समर्थन गर्दछ भने, लगातार टनेज, प्रतिस्थापन दायरा र शुल्क प्रयोग गर्नुहोस्; विभिन्न अपरेटिङ अवस्थाहरूले स्पष्ट रूपमा सटीक तुलना भ्रामक बनाउन सक्छ।
अर्डर गर्नु अघि कुन सामग्री, आयामी र निरीक्षण कागजातहरू समावेश छन् भनेर पुष्टि गर्नुहोस्। कागजातको उपलब्धता उत्पादन कोटी विवरणबाट ग्रहण गर्नुको सट्टा उद्धरणमा स्थापित गरिनुपर्छ।
RION का लागि आवरण र अवतल अन्वेषण तयार गर्नुहोस्
RION को स्पेयर-पार्ट्स जानकारीले खरिदकर्ताहरूलाई प्रतिस्थापन आवश्यकताहरू उपकरण मोडेल वा क्रमिक जानकारी र वास्तविक सञ्चालन रेकर्डहरूमा सम्बन्धित गर्न सोध्छ। मेसिन कभर गर्ने एउटा सोधपुछ तयार गर्नुहोस्, दुबै अवस्थित लाइनरहरू र प्रस्तावित अर्डर:
- उपकरण: निर्माता, पूर्ण मोडेल, क्रम संख्या र कुनै पनि कन्फिगरेसन परिवर्तनहरू।
- स्थापित लाइनरहरू: आवरण र अवतल सन्दर्भहरू, चेम्बर पदनाम, रेखाचित्र वा अघिल्लो अर्डर कागजातहरू, र स्पष्ट मार्किङ फोटोहरू।
- कर्तव्य: सामग्री, फिड साइज वितरण, हालको CSS, आवश्यक ग्रेडिङ र सर्किट व्यवस्था।
- अवस्था: सञ्चालन समय, उपलब्ध टन भार रेकर्ड र दुबै लाइनरहरूको फोटोहरू लगाउनुहोस्।
- खरिद दायरा: एकल घटक वा जोडी, मात्रा, सम्बन्धित वस्तुहरू, डेलिभरी स्थान र आवश्यक समय।
एक ध्वनि आवरण र अवतल अर्डरले उपकरण पहिचान, च्याम्बर अनुकूलता, सञ्चालन कर्तव्य र आपूर्ति कागजातहरू सम्झौतामा ल्याउँछ। जब ती सर्तहरू अपरिवर्तित र दस्तावेज हुन्छन्, एक दोहोर्याइएको विशिष्टता उपयुक्त हुन सक्छ। जब तिनीहरू परिवर्तन हुन्छन्, प्रतिस्थापन पुष्टि गर्नु अघि प्रभावित फिट, प्रोफाइल वा सामग्री प्रश्नहरू समाधान गर्नुहोस्। तपाईं सक्नुहुन्छ आफ्नो क्रशर र लाइनर विवरण RION मा पठाउनुहोस् सान्दर्भिक आपूर्ति दायरा स्थापित गर्न र सोधपुछको लागि आवश्यक कुनै पनि जानकारी पहिचान गर्न।