








Kjegleknusermantel og konkav kompatibilitet: Hva du må bekrefte før du bestiller
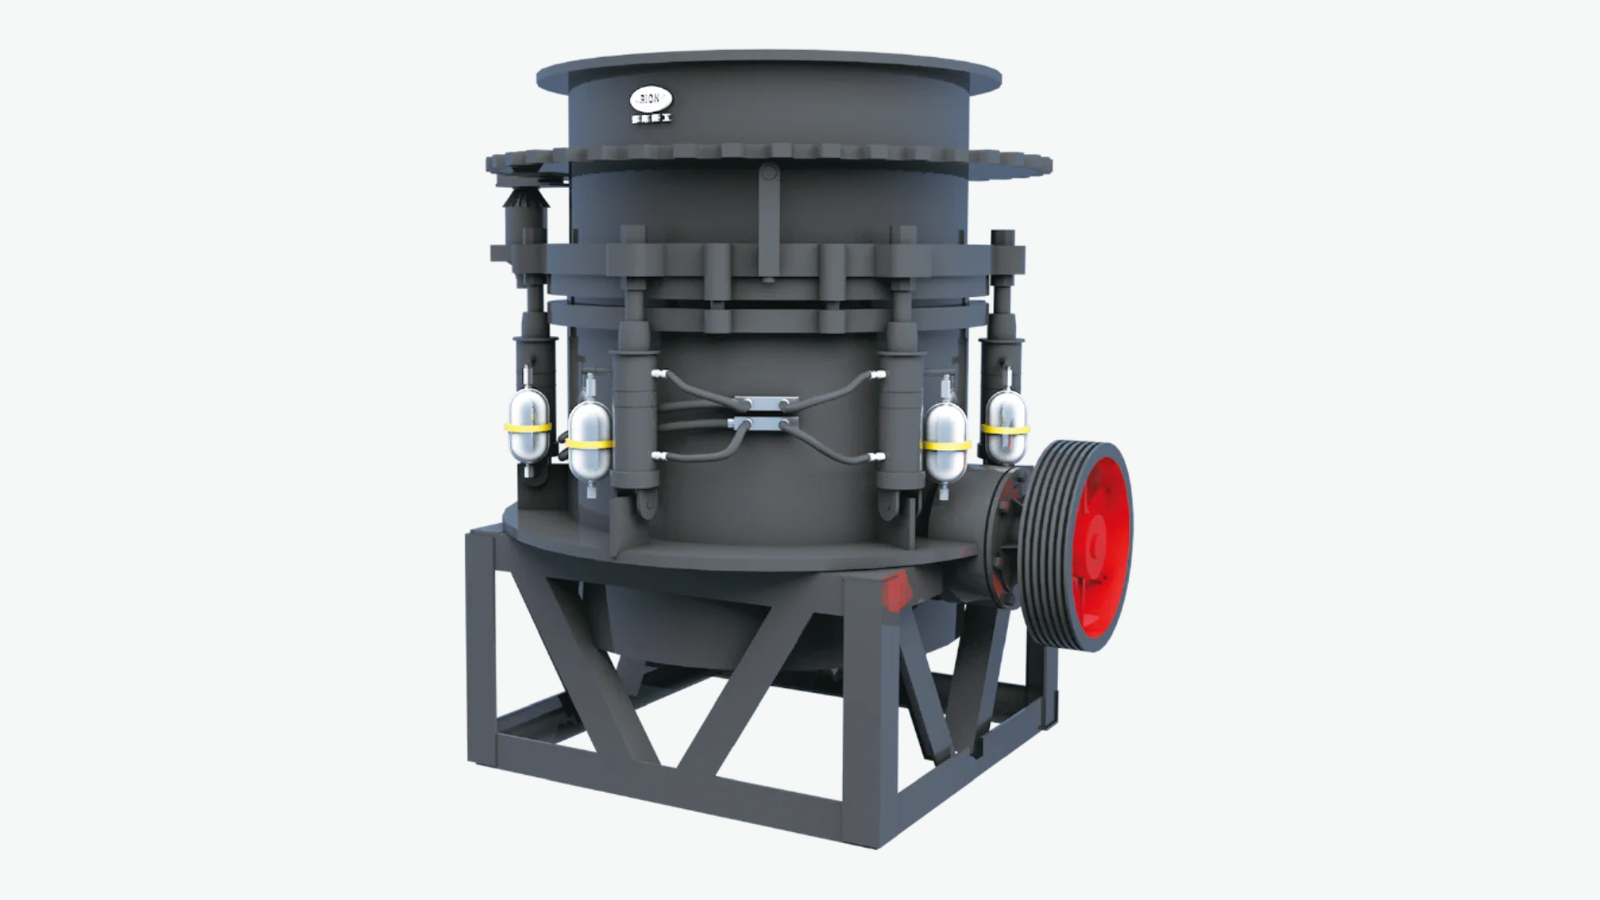
For å bekrefte kjegleknusermantel og konkav kompatibilitet, identifiser maskinen og dens installerte foringskonfigurasjon, kontroller deretter reservedelene mot monteringsgrensesnittene, kammerprofilen og driftsforholdene. Produsenten, komplett modell, serienummer og delreferanser fastslår hvilket utstyr og hvilke komponenter som diskuteres. Fôrstørrelsesfordeling, lukket sideinnstilling og tilstanden til de eksisterende foringene er med på å avgjøre om den samme konfigurasjonen forblir egnet.
RION viser mantler og konkaver innenfor sin kjegleknuser slitedeler rekkevidde og identifiserer hulromstype, CSS og driftsoppføringer på stedet som utvalgsinformasjon. En nyttig forespørsel samler disse detaljene. Fotografier og nominelle dimensjoner kan hjelpe til med identifisering, men de trenger støttedokumenter før en erstatningsspesifikasjon kan bekreftes.
Identifiser knuseren og det eksisterende foringssettet
Modell, serienummer og delreferanser
Begynn med maskinens navneskilt og utstyrsposter. Registrer produsenten, fullstendig modellbetegnelse og serienummer, og finn deretter den installerte mantelen og konkave referansene i gjeldende deleliste, tegninger eller tidligere kjøpsdokumenter. Et generelt serienavn kan la flere kammerkonfigurasjoner være uløste.
Hold forskjellige identifikatorer atskilt. Et nummer støpt inn i en komponent kan være en støpereferanse i stedet for det komplette bestillingsbare delenummeret. Registrer den nøyaktig, fotografer plasseringen og sammenlign den med utstyrsdokumentasjonen. Hvis en gammel ordre og den installerte komponenten er uenige, må du fastslå hvilken spesifikasjon som faktisk er i bruk før du gjentar kjøpet.
Konfigurasjonshistorikk har også betydning. En knuser kan ha mottatt et annet kammer, modifiserte komponenter eller en erstatning hvis spesifikasjoner avviker fra den originale forsyningen. Typeskiltet identifiserer maskinen; vedlikeholds- og konfigurasjonsposter forklarer hva som er montert nå.
Mantel og konkave roller
Mantelen dekker det bevegelige knusehodet, mens den motstående konkave danner den faste siden av knusekammeret. Noen design bruker begrepet bolleforing for fastforingen. Bruk terminologien og delreferansene i den aktuelle maskindokumentasjonen ved bestilling.
Begge arbeidsflatene påvirker rommet som materialet passerer gjennom. Å identifisere bare den slitte komponenten etterlater den motsatte profilen ukjent. Noter de to foringsreferansene og deres installerte tilstand, selv når det tiltenkte kjøpet kun inneholder én erstatning.
Sjekk kammerprofiler og mekanisk passform
Mantelen og konkaven som en kammerkombinasjon
Mekanisk passform og kammeregnethet krever separate kontroller. Mekanisk passform dreier seg om hvordan en liner sitter, lokaliserer og holdes på maskinen. Kammeregnethet gjelder arbeidsformen som skapes av mantelen og den konkave sammen, inkludert fôrinngangen og banen mot utløpet.
En matchende ytre dimensjon fastslår ikke at to foringer har samme arbeidskontur. Forskjellige profiler kan endres hvor materiale kommer inn i knusesonen og hvor lasting skjer. Bekreft de foreslåtte mantel- og konkave referansene som en kombinasjon, inkludert kammerbetegnelsen, i stedet for å godkjenne hver del fra et isolert fotografi.
Tilstanden til en liner som forblir installert er også relevant. Paring av en erstatning med en vesentlig slitt motstående overflate endrer den faktiske kammerformen. Registrer slitasjen og få den foreslåtte kombinasjonen kontrollert mot gjeldende utstyrskrav. Dette skaper ikke en universell regel for å erstatte begge foringene ved hver endring; erstatningsomfanget avhenger av maskininstruksjonene, gjenværende tilstand og tillatt konfigurasjon.
Tegninger, grensesnitt og konfigurasjonsendringer
Der tegninger utgjør bestillingsgrunnlaget, angi tegningsnummer og revisjon. Bekreft sitteoverflatene, lokaliseringsfunksjonene, festearrangementet og avtalte kritiske dimensjoner som gjelder for det designet. Tilbudet bør referere til de samme dokumentene som ble brukt for tilpasningsgjennomgangen.
List opp eventuelle modifikasjoner på hodet, bollen eller tilhørende monteringskomponenter. En leverandør som gjennomgår en original tegning må vite om selve installasjonen er endret. Fotografier hjelper til med å vise tilstand og markeringer; dimensjonsgodkjenning krever en passende tegning eller annen avtalt spesifikasjon. Unngå å behandle et lignende modellnavn som bevis på utskiftbarhet.
Separate dimensjoner som brukes for å identifisere delen fra de som brukes til å akseptere en ny støping. En slitt foring viser overflaten som er igjen etter service, så dens gjenværende kontur kan ikke etablere den opprinnelige arbeidsprofilen av seg selv. Se tilbake til den dokumenterte spesifikasjonen når du vurderer en erstatning.
Match Liner-konfigurasjonen til feed og CSS
Fôrfordeling og kammerplikt
Angi fôrstørrelsesfordelingen så vel som den største klumpstørrelsen. To fôr med samme maksimalstørrelse kan inneholde svært forskjellige andeler av grovt og fint materiale, så maksimalt alene gir et ufullstendig bilde av kammerplikten.
Registrer materialet, tilgjengelig informasjon om slipeevne, fôrdistribusjon og eventuelle nylige endringer i tilbudet. Inkluder eksisterende kammerbetegnelse og eksentrisk kast der det er dokumentert. Kammergeometri, kaste- og fôringsforhold samhandler; en foreslått profil bør vurderes mot den faktiske maskinkonfigurasjonen. Ujevnt eller segregert fôr kan også bidra til ujevn bruk av foringsrør, så endring av foringsspesifikasjonen alene kan føre til at et driftsproblem ikke er løst.
For eksempel, hvis oppstrøms knusing eller sikting endrer andelen av fint materiale som kommer inn i kjeglen, kan den forrige foringsbestillingen beskrive maskinvaren riktig mens den ikke lenger representerer den samme plikten. Sammenlign tidligere og nåværende feeddistribusjoner før du ber om en profilendring. Dette gir anmeldelsen et målbart utgangspunkt i stedet for å tilskrive hver endring i slitasje til støpingen.
CSS og den obligatoriske produktgraderingen

Innstilling for lukket side (CSS) er gapet mellom de motstående foringsflatene ved utløpet når de er nærmest hverandre under knusesyklusen. Følg den maskinspesifikke metoden for å kontrollere den innstillingen. CSS hjelper med å beskrive arbeidstilstanden, men den garanterer ikke maksimal partikkelstørrelse på det ferdige produktet. Fôrgradering, kammergeometri, driftsforhold og nedstrøms sikting påvirker også resultatet.
Den publiserte RION kjegleknuser spesifikasjoner skille mellom følgende konfigurasjoner:
| RION modell | Kammer | Maksimal fôr | Minimum CSS |
|---|---|---|---|
| RL-C 1000 | Grovt | 160 mm | 13 mm |
| RL-F 1000 | Middels | 115 mm | 10 mm |
| RL-S 1000 | Fint | 80 mm | 8 mm |
Disse katalogradene viser forskjellige innmatings- og innstillingsgrenser for de oppførte konfigurasjonene. De etablerer ikke linjeutskiftbarhet eller foreskriver en CSS for et bestemt prosjekt. Et publisert minimum er en referansegrense, ikke en instruksjon om å bruke den innstillingen. Bekreft den tiltenkte foringskonfigurasjonen og driftsområdet ved å bruke de faktiske fôrings- og produktkravene.
For en erstatningsforespørsel, oppgi gjeldende CSS, dens nylige justeringshistorikk og den nødvendige produktgraderingen. Identifiser om knuseren fungerer i en åpen krets eller mottar skjermet returmateriale. Denne konteksten hjelper til med å skille et linjekonfigurasjonsspørsmål fra en endring andre steder i prosessen.
Bestem om du vil gjenta eller endre foringsspesifikasjonen
Ombestilling av en velprøvd konfigurasjon
Å gjenta en dokumentert spesifikasjon er et praktisk utgangspunkt når maskinkonfigurasjon, material- og produktkrav forblir uendret og de eksisterende foringene har prestert akseptabelt. Bekreft gjeldende delreferanser og tegningsrevisjoner, og kontroller deretter at utstyrets tilstand fortsatt støtter den samme erstatningen.
Ta vare på dokumentene bak den dommen. Driftstimer, bearbeidet tonnasje der tilgjengelig, produktgradering og slitasjeobservasjoner gjør et tidligere kjøp nyttig bevis. En tidligere faktura fastslår hva som ble bestilt; driftsjournaler bidrar til å fastslå om det passet plikten.
| Situasjon | Bevis å vurdere | Bestillingsretning |
|---|---|---|
| Samme konfigurasjon og plikt; akseptabel tidligere ytelse | Installerte delreferanser, gjeldende tegninger og utstyrstilstand | Kontroller en gjentatt bestilling mot den dokumenterte spesifikasjonen |
| Feed, produktmål eller maskinkonfigurasjon er endret | Oppdatert feeddistribusjon, CSS, kammer og prosesskrav | Se gjennom liner-konfigurasjonen før du bekrefter bestillingen |
| Tidlig eller ujevn slitasje | Slitasjeplasseringer, driftshistorikk, fôringsforhold og begge foringsoverflatene | Undersøk årsaken før du velger en annen profil eller et annet materiale |
Undersøker tidlig eller ujevn slitasje
Registrer hvor slitasjen utvikler seg, hvordan den utvikler seg og hva som endret seg i løpet av den perioden. Fotografer begge foringene fra identifiserbare posisjoner og assosier bildene med driftstimer, behandlet tonnasje og CSS-poster. Inkluder endringer i materiale, fôrlevering eller produktkrav.
Et lokalisert slitasjemønster er en diagnostisk ledetråd, ikke bevis på en materialfeil. Fôrfordeling, valg av kammer, innstilling og brukspraksis fortjener gjennomgang sammen med materialspesifikasjonen. Sammenligning av påfølgende foringssett er mest nyttig når plikten og journalføringen er konsekvente. Utskiftingsterskler og inspeksjonsbeslutninger bør følge gjeldende maskininstruksjoner; et tall for universell tjenestetid eller gjenværende tykkelse vil skjule forskjeller mellom installasjonene.
Bekreft materialer, tegninger og forsyningsomfang
Materialebevis utover en enkelt hardhetsverdi
Der det foreslås austenittisk manganstål, vurder det i sammenheng med knuseplikten. Dette materialet kan herde under tilstrekkelig belastning: deformasjon øker hardheten på arbeidsflaten. Belastnings- og slitasjeforholdene har derfor betydning når man vurderer et foringsmateriale.
En høyere initial hardhet eller manganinnhold alene gir ikke bedre ytelse for hver applikasjon. Legeringssammensetning, varmebehandling og resulterende materialstruktur påvirker også oppførselen. Be om den foreslåtte materialspesifikasjonen og inspeksjonsinformasjonen som faktisk kan leveres. Enhver vesentlig endring bør ha et oppgitt søknadsgrunnlag og en måte å vurdere resultatet under sammenlignbare forhold.
Hva tilbudet inkluderer
Gjør forsyningsomfanget eksplisitt. Tilbudet skal identifisere hver komponent, mengde, delreferanse og avtalt tegningsrevisjon. Bekreft om prisen dekker én liner eller et komplett par, og om aktuelle festekomponenter, tetninger eller andre tilhørende elementer er inkludert. Hold avtalte material- og dimensjonskrav knyttet til samme rekkefølge.
Sammenlign tilbud på det vanlige grunnlaget, inkludert emballasje, leveringsdestinasjon og tidspunkt. En lavere pris for et annet omfang er ikke en fullstendig sammenligning. Hvis driftsopptegnelser støtter en sammenligning av kostnad per behandlet tonn, bruk konsekvent tonnasje, erstatningsomfang og plikt; forskjellige driftsforhold kan gjøre en tilsynelatende presis sammenligning misvisende.
Bekreft hvilket materiale, dimensjoner og inspeksjonsdokumenter som er inkludert før bestilling. Tilgjengeligheten av et dokument bør fastsettes i tilbudet i stedet for å antas ut fra en produktkategoribeskrivelse.
Forbered en mantel og konkav forespørsel for RION
RIONs reservedelsinformasjon ber kjøpere om å relatere erstatningskrav til utstyrsmodell eller serieinformasjon og faktiske driftsopptegnelser. Forbered en forespørsel som dekker maskinen, både eksisterende foringer og den foreslåtte bestillingen:
- Utstyr: produsent, komplett modell, serienummer og eventuelle konfigurasjonsendringer.
- Installerte foringer: mantel- og konkave referanser, kammerbetegnelse, tegninger eller tidligere bestillingsdokumenter, og tydelige markeringsfotografier.
- Plikt: materiale, matestørrelsesfordeling, gjeldende CSS, nødvendig gradering og kretsarrangement.
- Tilstand: driftstimer, tilgjengelige tonnasjeposter og slitasjebilder av begge foringene.
- Kjøpsomfang: enkeltkomponent eller par, mengde, tilhørende varer, leveringssted og nødvendig tidspunkt.
En god mantel og konkav rekkefølge bringer utstyrsidentitet, kammerkompatibilitet, driftsplikt og forsyningsdokumenter i samsvar. Når disse forholdene er uendret og dokumentert, kan en gjentatt spesifikasjon være aktuelt. Når de har endret seg, må du løse de berørte spørsmålene om passform, profil eller material før du bekrefter erstatningen. Du kan send knuse- og foringsdetaljer til RION å etablere det relevante forsyningsomfanget og identifisere all informasjon som fortsatt er nødvendig for forespørselen.