








Konkrossmantel och konkav kompatibilitet: Vad du ska bekräfta innan du beställer
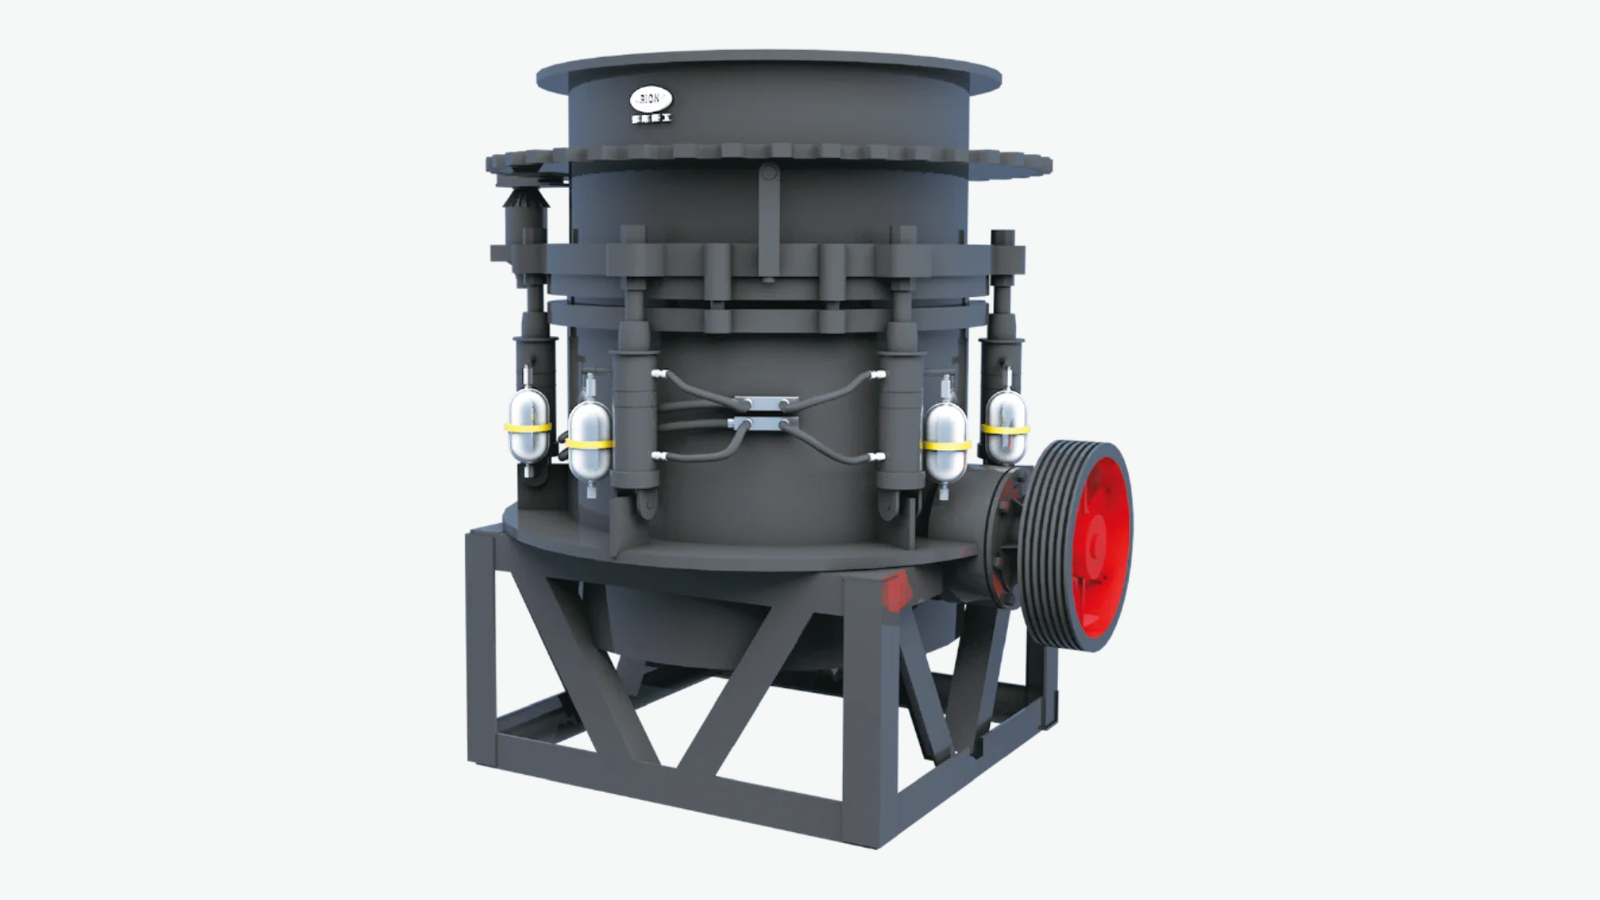
För att bekräfta konkrossens mantel och konkav kompatibilitet, identifiera maskinen och dess installerade foderkonfiguration, kontrollera sedan ersättningsdelarna mot monteringsgränssnitten, kammarprofilen och driftsförhållandena. Tillverkaren, komplett modell, serienummer och delreferenser fastställer vilken utrustning och vilka komponenter som diskuteras. Matningsstorleksfördelning, stängd sidoinställning och skicket på befintliga liners hjälper till att avgöra om samma konfiguration förblir lämplig.
RION listar mantlar och konkava inom dess konkross slitdelar räckvidd och identifierar kavitetstyp, CSS och platsdriftsposter som urvalsinformation. En användbar undersökning sammanför dessa detaljer. Fotografier och nominella mått kan underlätta identifieringen, men de behöver stödjande uppgifter innan en ersättningsspecifikation kan bekräftas.
Identifiera krossen och den befintliga lineruppsättningen
Modell, serienummer och delreferenser
Börja med maskinens namnskylt och utrustningsregister. Anteckna tillverkaren, fullständig modellbeteckning och serienummer, leta sedan upp den installerade manteln och konkava referenserna i tillämplig reservdelslista, ritningar eller tidigare inköpsdokument. Ett allmänt serienamn kan lämna flera kammarkonfigurationer olösta.
Håll olika identifierare åtskilda. Ett nummer som gjuts in i en komponent kan vara en gjutningsreferens snarare än det fullständiga beställningsbara artikelnumret. Spela in det exakt, fotografera dess plats och jämför det med utrustningens dokumentation. Om en gammal beställning och den installerade komponenten inte är överens, fastställa vilken specifikation som faktiskt är i bruk innan du upprepar köpet.
Konfigurationshistorik har också betydelse. En kross kan ha fått en annan kammare, modifierade komponenter eller en ersättning vars specifikation avviker från originalförsörjningen. Typskylten identifierar maskinen; underhålls- och konfigurationsprotokoll förklarar vad som är monterat nu.
Mantel och konkava roller
Manteln täcker det rörliga krosshuvudet, medan den motstående konkava bildar den fasta sidan av krosskammaren. Vissa mönster använder termen skål foder för den fasta linern. Använd terminologin och delreferenserna i relevant maskindokumentation vid beställning.
Båda arbetsytorna påverkar utrymmet genom vilket material passerar. Att endast identifiera den slitna komponenten lämnar den motsatta profilen okänd. Anteckna de två foderreferenserna och deras installerade skick, även när det avsedda köpet endast innehåller en ersättning.
Kontrollera kammarprofiler och mekanisk passning
Manteln och konkaven som en kammarkombination
Mekanisk passform och kammarens lämplighet kräver separata kontroller. Mekanisk passform handlar om hur en liner sitter, lokaliserar och hålls kvar på maskinen. Kammarens lämplighet avser den arbetsform som skapas av manteln och den konkava tillsammans, inklusive foderinloppet och vägen mot utloppet.
En matchande ytterdimension visar inte att två liners har samma arbetskontur. Olika profiler kan förändras var material kommer in i krosszonen och var lastning sker. Bekräfta den föreslagna manteln och konkava referenserna som en kombination, inklusive kammarbeteckningen, snarare än att godkänna varje del från ett isolerat fotografi.
Skicket för en liner som kommer att förbli installerad är också relevant. Att para ihop en ersättning med en väsentligt sliten motsatt yta ändrar den faktiska kammarformen. Registrera slitaget och låt den föreslagna kombinationen kontrolleras mot tillämpliga utrustningskrav. Detta skapar inte en universell regel för att byta ut båda fodren vid varje byte; bytesomfattningen beror på maskinens instruktioner, återstående skick och tillåten konfiguration.
Ritningar, gränssnitt och konfigurationsändringar
Där ritningar utgör beställningsunderlag, identifiera ritningsnummer och revision. Bekräfta de sittytor, lokaliseringsegenskaper, fasthållningsarrangemang och överenskomna kritiska mått som gäller för den designen. Offerten bör referera till samma dokument som användes för passningsgranskningen.
Lista eventuella ändringar av huvudet, skålen eller tillhörande monteringskomponenter. En leverantör som granskar en originalritning behöver veta om den faktiska installationen har ändrats. Fotografier hjälper till att visa skick och markeringar; dimensionsgodkännande kräver en lämplig ritning eller annan överenskommen specifikation. Undvik att behandla ett liknande modellnamn som bevis på utbytbarhet.
Separata dimensioner som används för att identifiera delen från de som används för att acceptera en ny gjutning. En sliten liner visar ytan kvar efter service, så dess återstående kontur kan inte fastställa den ursprungliga arbetsprofilen av sig själv. Se den dokumenterade specifikationen när du bedömer en ersättning.
Matcha linerkonfigurationen med flöde och CSS
Foderfördelning och kammarplikt
Ange foderstorleksfördelningen såväl som den största klumpstorleken. Två inmatningar med samma maxstorlek kan innehålla mycket olika proportioner av grovt och fint material, så enbart det maximala ger en ofullständig bild av kammarplikten.
Registrera materialet, tillgänglig nötningsinformation, foderdistribution och eventuella ändringar i utbudet nyligen. Inkludera den befintliga kammarbeteckningen och excentriska kast där det är dokumenterat. Kammargeometri, kast och matningsförhållanden samverkar; en föreslagen profil bör granskas mot den faktiska maskinkonfigurationen. Ojämnt eller segregerat foder kan också bidra till ojämn användning av fodret, så enbart ändring av foderspecifikationen kan lämna ett driftsproblem olöst.
Till exempel, om uppströms krossning eller siktning ändrar andelen fint material som kommer in i konen, kan den tidigare liner-ordern beskriva hårdvaran korrekt samtidigt som den inte längre representerar samma plikt. Jämför de tidigare och nuvarande feeddistributionerna innan du begär en profiländring. Detta ger recensionen en mätbar utgångspunkt istället för att tillskriva varje förändring i slitage till gjutgodset.
CSS och den obligatoriska produktgraderingen

Inställning för stängd sida (CSS) är gapet mellan de motstående foderytorna vid utloppet när de är närmast varandra under krossningscykeln. Följ den maskinspecifika metoden för att kontrollera den inställningen. CSS hjälper till att beskriva arbetstillståndet, men det garanterar inte den maximala partikelstorleken för den färdiga produkten. Fodersortering, kammargeometri, driftförhållanden och nedströmssilning påverkar också resultatet.
Den publicerade Specifikationer för RION konkross särskilj följande konfigurationer:
| RION modell | kammaren | Max foder | Minsta CSS |
|---|---|---|---|
| RL-C 1000 | Grovt | 160 mm | 13 mm |
| RL-F 1000 | Medium | 115 mm | 10 mm |
| RL-S 1000 | Bra | 80 mm | 8 mm |
Dessa katalograder visar olika flödes- och inställningsgränser för de listade konfigurationerna. De upprättar inte linjeutbytbarhet eller föreskriver en CSS för ett visst projekt. Ett publicerat minimum är en referensgräns, inte en instruktion om att använda den inställningen. Bekräfta den avsedda linerkonfigurationen och driftsområdet med hjälp av de faktiska foder- och produktkraven.
För en ersättningsförfrågan, tillhandahåll den aktuella CSS, dess senaste justeringshistorik och den erforderliga produktgraderingen. Identifiera om krossen arbetar i en öppen krets eller tar emot siktat returmaterial. Det sammanhanget hjälper till att skilja en linjekonfigurationsfråga från en förändring någon annanstans i processen.
Bestäm om du vill upprepa eller ändra foderspecifikationen
Ombeställning av en beprövad konfiguration
Att upprepa en dokumenterad specifikation är en praktisk utgångspunkt när maskinkonfiguration, material- och produktkrav förblir oförändrade och befintliga liners har presterat acceptabelt. Bekräfta de aktuella delreferenserna och ritningsrevisionerna och kontrollera sedan att utrustningens skick fortfarande stöder samma utbyte.
Behåll dokumenten bakom den domen. Drifttimmar, bearbetat tonnage där det är tillgängligt, produktgradering och slitageobservationer gör ett tidigare köp användbart bevis. En tidigare faktura fastställer vad som beställdes; verksamhetsregister hjälper till att fastställa om det passade uppdraget.
| Situation | Bevis att granska | Beställningsriktning |
|---|---|---|
| Samma konfiguration och plikt; acceptabel tidigare prestation | Referenser till installerade delar, aktuella ritningar och utrustningens skick | Kontrollera en upprepad order mot den dokumenterade specifikationen |
| Foder, produktmål eller maskinkonfiguration har ändrats | Uppdaterad feeddistribution, CSS, kammare och processkrav | Granska linerkonfigurationen innan du bekräftar beställningen |
| Tidig eller ojämn slitage | Slitageplatser, drifthistorik, matningsförhållanden och båda foderytorna | Undersök orsaken innan du väljer en annan profil eller material |
Undersöker tidigt eller ojämnt slitage
Registrera var slitaget utvecklas, hur det fortskrider och vad som förändrades under den perioden. Fotografera båda liners från identifierbara positioner och associera bilderna med drifttimmar, bearbetat tonnage och CSS-poster. Inkludera ändringar i material, foderleverans eller produktkrav.
Ett lokaliserat slitmönster är en diagnostisk ledtråd, inte ett bevis på en materialdefekt. Foderfördelning, kammarval, inställning och driftpraxis förtjänar granskning tillsammans med materialspecifikationen. Att jämföra på varandra följande lineruppsättningar är mest användbart när arbetsuppgifterna och journalföringen är konsekventa. Ersättningströsklar och inspektionsbeslut bör följa tillämpliga maskininstruktioner; en siffra för samhällsomfattande tjänstetimmar eller återstående tjocklek skulle dölja skillnader mellan anläggningarna.
Bekräfta material, ritningar och leveransomfattning
Materialbevis bortom ett enskilt hårdhetsvärde
Om austenitiskt manganstål föreslås, bedöm det i samband med krossningsavgiften. Detta material kan härda under tillräcklig belastning: deformation ökar hårdheten vid arbetsytan. Belastnings- och slitageförhållandena har därför betydelse vid utvärdering av ett fodermaterial.
En högre initial hårdhet eller manganinnehåll ger inte enbart bättre prestanda för varje applikation. Legeringssammansättning, värmebehandling och resulterande materialstruktur påverkar också beteendet. Be om den föreslagna materialspecifikationen och den inspektionsinformation som faktiskt kan tillhandahållas. Eventuella väsentliga förändringar bör ha ett uttalat tillämpningsunderlag och ett sätt att utvärdera resultatet under jämförbara förhållanden.
Vad offerten innehåller
Gör utbudet tydligt. Anbudet bör identifiera varje komponent, kvantitet, delreferens och överenskommen ritningsrevision. Bekräfta om priset täcker en liner eller ett helt par, och om tillämpliga fästkomponenter, tätningar eller andra tillhörande artiklar ingår. Håll överenskomna material- och dimensionskrav bundna till samma ordning.
Jämför offerter på den gemensamma grunden, inklusive förpackning, leveransdestination och tidpunkt. Ett lägre pris för en annan omfattning är inte en fullständig jämförelse. Om driftsuppgifterna stödjer en jämförelse av kostnaden per bearbetat ton, använd konsekvent tonnage, ersättningsomfång och plikt; olika driftsförhållanden kan göra en till synes exakt jämförelse missvisande.
Bekräfta vilka material-, dimensions- och kontrolldokument som ingår innan beställning. Tillgänglighet för ett dokument bör fastställas i offerten snarare än antas från en produktkategoribeskrivning.
Förbered en mantel och konkav förfrågan för RION
RIONs reservdelsinformation uppmanar köpare att relatera ersättningskrav till utrustningsmodell eller serieinformation och faktiska driftsuppgifter. Förbered en förfrågan som täcker maskinen, både befintliga liners och den föreslagna beställningen:
- Utrustning: tillverkare, komplett modell, serienummer och eventuella konfigurationsändringar.
- Installerade liners: mantel- och konkava referenser, kammarbeteckning, ritningar eller tidigare orderdokument och tydliga märkningsfotografier.
- Plikt: material, matningsstorleksfördelning, aktuell CSS, erforderlig gradering och kretsarrangemang.
- Skick: drifttimmar, tillgängliga tonnagerekord och slitagefotografier på båda linersen.
- Inköpsomfång: enstaka komponent eller par, kvantitet, tillhörande artiklar, leveransplats och önskad tidpunkt.
En sund mantel och konkav ordning gör att utrustningens identitet, kammarkompatibilitet, driftplikt och leveransdokument överensstämmer. När dessa villkor är oförändrade och dokumenterade kan en upprepad specifikation vara lämplig. När de har ändrats, lös de berörda frågorna om passform, profil eller material innan du bekräftar ersättningen. Du kan skicka dina kross- och linerdetaljer till RION att fastställa det relevanta utbudet och identifiera eventuell information som fortfarande behövs för förfrågan.