








Var ska buffertlagring placeras i en krossutrustningskrets?
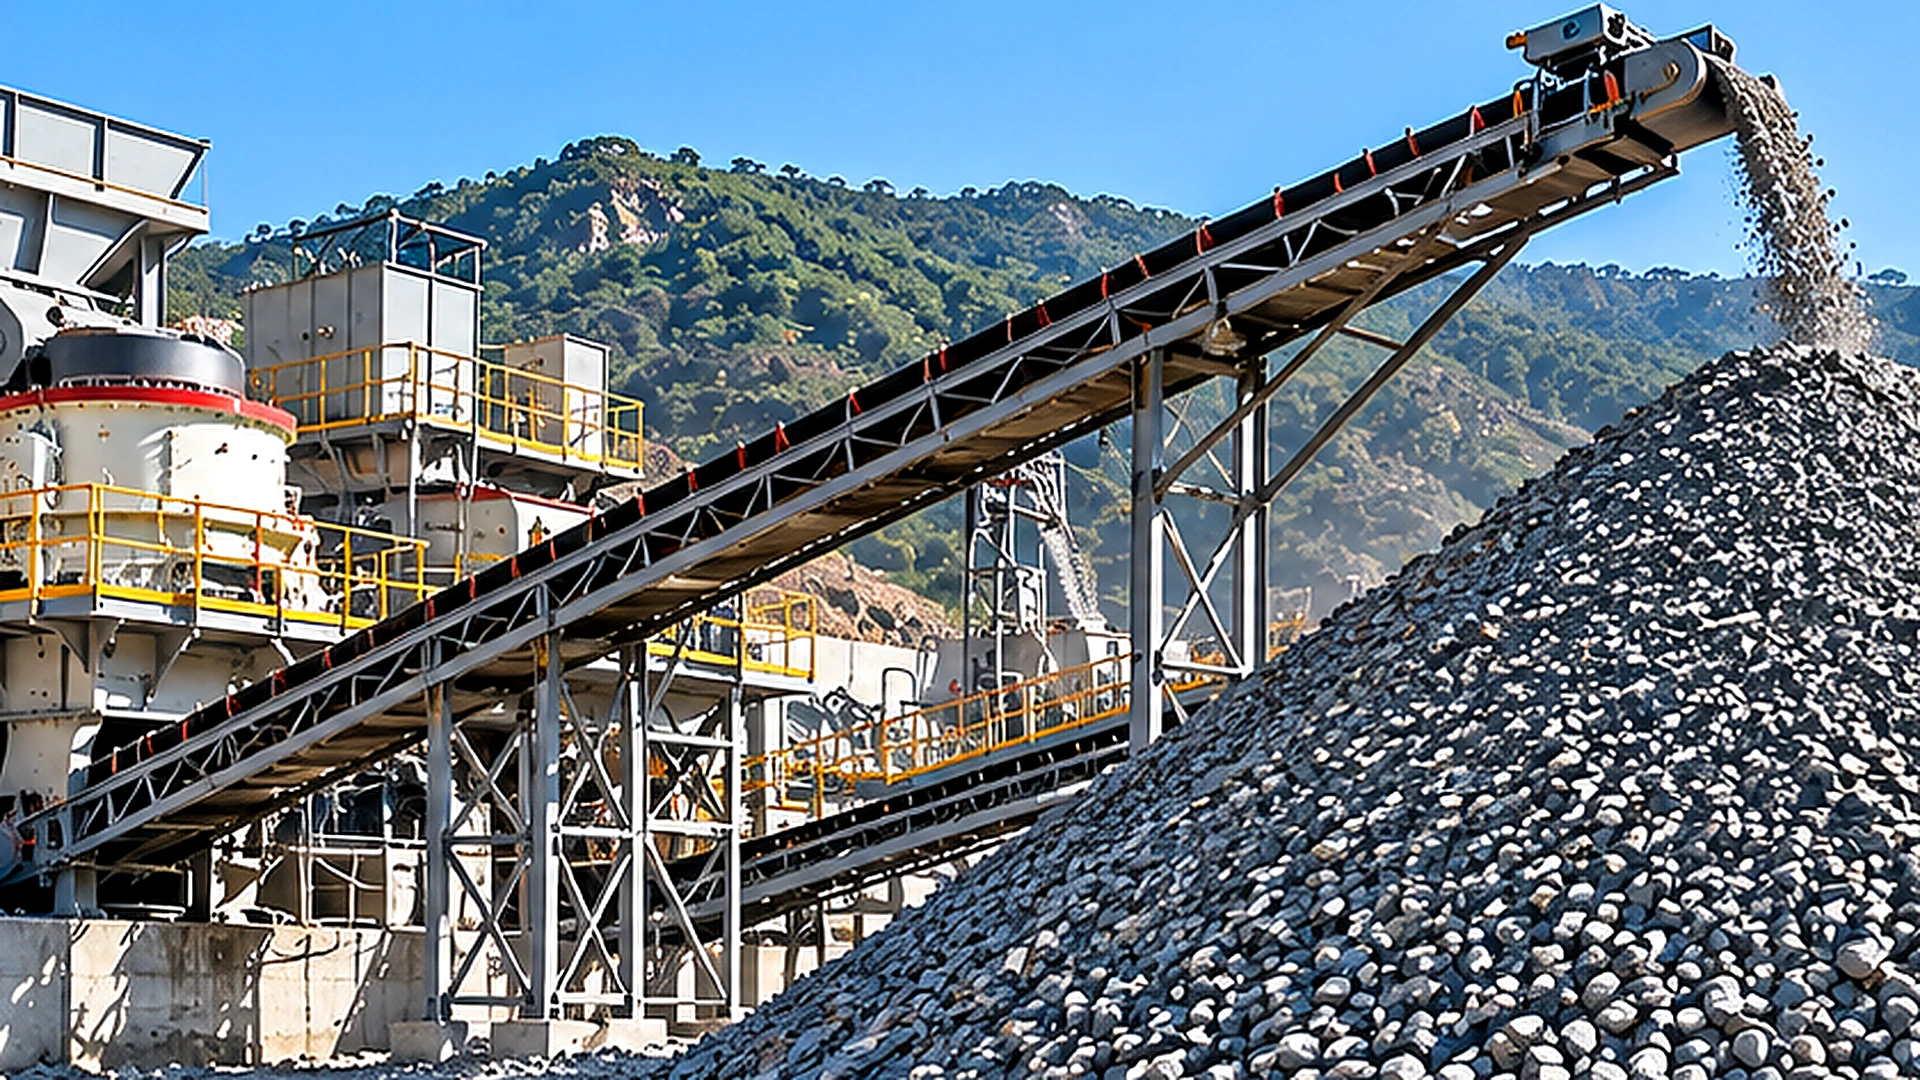
En buffertförråd eller en överspänningsbehållare är vanligtvis mest värdefull vid den punkt där ett krosssteg måste fungera oberoende av nästa. I en konventionell stationär ballastanläggning är detta ofta mellan primär krossning och den nedströms sekundära krossnings- och siktkretsen. Syftet är inte bara att lagra sten. Det är för att absorbera tillfälliga skillnader i materialflöde samtidigt som nedströmsutrustningen får en mer konsekvent matning.
Men att lägga till lagring mellan varje kross är varken nödvändigt eller ekonomiskt. Den korrekta platsen och användbar kapacitet beror på faktiska produktionsfluktuationer, materialegenskaper, återvinningsarrangemang och anläggningens driftscheman.
För stenbrottsoperatörer som utvärderar krossutrustning layouter är den centrala ingenjörsfrågan därför inte hur stort ett lager kan byggas, utan hur mycket levande, återvinningsbart material behövs för att nästa bearbetningssteg ska fungera under realistiska förhållanden.
Varför behöver krossningsstadier buffras?
Intermittent tömning av primär kross
Primär krossning ger sällan ett identiskt materialflöde varje minut. I ett stenbrott som försörjs av dragbilar tar primärkrossen emot material i omgångar. Mängden material som kommer in i krossen beror på lastbilens ankomstintervall, tömningstid, bergfragmentering, maximal klumpstorlek och mängden material som redan finns i matningsmagasinet.
Även när en primär käftkross har tillräcklig nominell kapacitet kan stora stenfragment tillfälligt minska genomströmningen. Foderavbrott, inspektionsstopp och förändringar i fodergradering kan också påverka utmatningshastigheten. Dessa fluktuationer indikerar inte nödvändigtvis dålig krossprestanda. De är ofta normala egenskaper för gruvdrift uppströms och primär krossning.
En primär kross kan därför leverera en hög genomsnittlig genomströmning under ett skift medan dess momentana utmatningshastighet varierar avsevärt. Om det materialet överförs direkt till en sekundär kross, kan varje betydande avbrott eller stöt i det primära steget påverka driften nedströms.
Krav på sekundär kross och silmatning
Sekundär krossning och sållning är i allmänhet lättare att kontrollera när fodret anländer med en relativt stabil hastighet och inom utrustningens driftsgränser. En undermatad sekundär kross kan arbeta under avsedda belastningsförhållanden. Överdriven eller ojämn matning kan orsaka överbelastning, instabila kammarförhållanden eller materialansamling vid överföringspunkter. De särskilda konsekvenserna beror på krossens konstruktion och driftläge.
Skärmar är också känsliga för förändringar i belastningen. En plötslig ökning av matningen kan fördjupa materialbädden, minska effektiva separeringsmöjligheter och öka belastningen som återvänder genom en sluten krosskrets. En buffert placerad mellan primär- och nedströmssteget skapar en möjlighet att reglera dessa fluktuationer.
Material kan ansamlas tillfälligt när primärsteget producerar mer än nedströmskretsen förbrukar. Under korta primära avbrott kan lagrat material fortsätta mata det sekundära systemet. Denna separering av drifthastigheter är en anledning till att överspänningslagring ofta övervägs i stationära aggregatkonstruktioner.
Kortsiktiga fluktuationer kontra permanenta flaskhalsar
En buffert kan inte korrigera en ihållande kapacitetsfelmatchning. Till exempel, om primärsteget kontinuerligt levererar 500 ton per timme medan nedströmskretsen endast kan hantera 400 ton per timme, kommer lagring att ackumulera material med en nettohastighet av 100 ton per timme tills dess tillgängliga kapacitet är förbrukad. Bufferten kan skjuta upp problemet, men det eliminerar det inte.
Däremot, om den primära krossen intermittent producerar 500 ton per timme medan nedströmssystemet kräver 400 ton per timme, kan tillfällig lagring tillåta båda sektionerna att arbeta med olika hastigheter under en begränsad period, förutsatt att deras övergripande driftscheman och materialbalans är kompatibla. Denna åtskillnad bör fastställas innan man köper ytterligare utrustning eller allokerar utrymme för ett lager.
Var ska en överspänningshög eller överspänningsbehållare placeras?
Mellan primär och sekundär krossning
För många stationära stenbrottskonfigurationer är utloppssidan av den primära krossen en logisk plats för mellanlagring. Ett typiskt arrangemang kan beskrivas som: primär kross → överföringstransportör → överspänningshög → återvinningsmatare → sekundär krosskrets → siktning.
I denna layout kan primär krossning fortsätta under vissa nedströmsavbrott tills den tillåtna lagringsnivån uppnås. Omvänt kan sekundär bearbetning fortsätta under ett kort primärt uppehåll medan återvinningsbart material förblir tillgängligt. Arrangemanget tillåter också de primära och sekundära sektionerna att arbeta enligt olika scheman när produktionsplanen och tillgänglig lagring stödjer detta tillvägagångssätt.
Den tekniska fördelen kommer från att separera två driftsteg med olika flödesegenskaper, snarare än från själva lagret. För en utrustningsportfölj som RIONs kan detta gränssnitt involvera en primär Käkkross, ett mellanlager och nedströms Konkross utrustning. De faktiska arrangemangen bör bestämmas av materialet, krossens arbetsuppgifter, matningsstorlekar och projektlayout snarare än att anta att denna sekvens passar varje anläggning.
Före sekundär sållning eller tertiär krossning
Ytterligare mellanlagring kan vara användbar när ett senare bearbetningssteg upplever betydande driftsavbrott eller varierande matningsbehov. Men att placera en buffert längre nedströms ändrar vilken utrustning som förblir utsatt för uppströmsfluktuationer.
Till exempel isolerar inte en hög placerad efter sekundär krossning den sekundära krossen från oregelbundna primära utsläpp. Den sekundära krossen måste fortfarande klara uppströmsdriftsmönstret. Detta kan vara viktigt när man jämför två layouter som verkar lika i total utrustningskapacitet.
En överspänningsbehållare före tertiär krossning kan hjälpa till att reglera matningen till det sista reduktionssteget, men dess värde beror på den omgivande silkretsen, returbelastningsbeteende och tillgängliga kontrollarrangemang. Lagringsposition bör därför väljas genom att identifiera de specifika steg som måste fungera oberoende.
Processbuffertar kontra färdiga aggregatlager
En överspänningshög ska inte förväxlas med ett lager av färdiga produkter. En processbuffert lagrar normalt material som fortfarande kräver krossning, siktning eller annan bearbetningsoperation. Dess funktion är att stödja kontinuitet och kontrollera rörelsen av material genom anläggningen.
Ett färdigt ballastlager innehåller material som redan har uppfyllt den avsedda produktklassificeringen och som väntar på lastning, blandning eller leverans. Dessa olika syften påverkar layoutdesignen. Ett processlager kräver pålitlig återvinningskapacitet och nära samordning med utrustning efterföljande. Ett färdigt lager påverkas starkare av lager, produktsegregering, lastbilslastning och leveranskrav.
Att behandla båda som vanlig lagringskapacitet kan leda till felaktiga antaganden om mängden material som faktiskt finns tillgängligt för att stödja produktionen.
Hur mycket lagringskapacitet krävs?
Uppskattning av materialackumulering från flödesskillnader
En preliminär lagringsbedömning börjar med massbalansen över bufferten. För en definierad driftsperiod: Förändring av lagrad massa = Material som kommer in i lager − Material som lämnar lager.
Om båda flödena antas konstanta under den perioden blir förhållandet ΔM = (Qin − Qout) × t, där ΔM är förändringen i lagrad massa i ton; Qin och Qout är de inkommande och utgående massflödeshastigheterna i ton per timme; och t är varaktigheten i timmar.
Betrakta ett illustrativt fall där en nedströms krosskrets förbrukar 350 ton per timme och den primära krossen slutar mata bufferten under 20 minuter. Om nedströmskretsen förväntas fortsätta att fungera i samma takt är det belopp som tas ut under avbrottet ca. 350 × (20/60) = 116,7 ton.
Detta innebär att minst cirka 117 ton användbart lagrat material skulle krävas enbart för att överbrygga det specifika avbrottet, förutsatt att det inte avbryts återvinning och inga andra förluster eller restriktioner. Det är inte en rekommenderad buffertkapacitet för en riktig RION-installation. Det är ett räkneexempel som visar hur avbrottslängd och efterfrågan nedströms påverkar mängden material som behövs.
En fungerande design måste också beakta upprepade avbrott, förväntat startlager, framtida påfyllning, tillåtna lagringsnivåer och lämpliga driftsreserver. När flödeshastigheterna varierar avsevärt över tiden, bör beräkningarna använda hela materialflödeshistoriken snarare än ett enstaka medelvärde.
Direkt återvinningsbar kapacitet kontra total lagervolym
Ett lager som innehåller 1 000 ton ger inte nödvändigtvis 1 000 ton användbar överspänningskapacitet. Livelagring är den del av materialet som kan återvinnas genom det installerade återvinningsarrangemanget under de avsedda driftsförhållandena. Material utanför den effektiva uttagszonen får finnas kvar i högen om inte en lastare eller annan återvinningsmetod flyttar den.
Ett lager med en enda återvinningspunkt kan därför ha en mycket lägre andel för lagring av levande än ett lämpligt utformat system med flera uttagsplatser. Fraktionen beror på pålens geometri, vilovinkel, matararrangemang, utloppsegenskaper och materialets flödesbeteende.
Anläggningskonstruktören måste särskilja total fysisk lagring, material som kan återvinnas genom den planerade driftsmetoden, minsta lager som krävs för stabil återvinning och tillgänglig operativ lagring mellan tillåtna låga och höga nivåer. Det är den operativt användbara delen som spelar roll när man uppskattar hur länge nedströmsutrustning kan fortsätta att köras.
Lagringstid och driftsvariation
En fast regel som att tillhandahålla ett visst antal minuter eller timmar av lagerkapacitet kan vara användbar för den inledande diskussionen, men den kan inte ersätta en bedömning av faktiska anläggningsdrifter. Relevanta frågor är hur ofta primärmatningen stannar, hur länge avbrotten normalt varar, om nedströmsbehandlingen fortsätter under underhållet och om primärsteget arbetar enligt samma skiftschema.
Bufferten måste också fyllas på. Om den primära krossen inte kan producera tillräckligt med material under tillgängliga driftstimmar för att ersätta nedströmsförbrukning, kommer en ökning av pålkapaciteten inte att skapa ett hållbart driftarrangemang. Storleken på förvaringen bör ta hänsyn till både mängden material som krävs under avbrott och möjligheten att återställa lager i efterhand.
Hur ska återvinningsmatare och transportörer integreras?
Återta matningshastighetskontroll
Ett lager ger inte automatiskt ett kontrollerat utsläpp. Material måste avlägsnas genom ett återvinningssystem som är anpassat till den lagrade stenstorleken, bulkdensiteten, fukt, nötningsförmåga och erforderlig matningshastighet. Beroende på arrangemanget kan detta handla om matare placerade under en överspänningsbehållare eller vid angivna uttagspunkter under ett lager.
Mataren ska fungera inom sina godkända last- och utmatningsgränser samtidigt som den levererar det flöde som krävs av mottagningskretsen. RIONs Vibrerande matare produktsortimentet ger en relevant utrustningskategori för att diskutera kontrollerad materialtillförsel vid ballastbearbetning.
Lämplighet för en specifik återvinningsinstallation kräver dock teknisk bekräftelse. En matare som lämpar sig för en konventionell mottagningstratt bör inte automatiskt antas vara lämplig för varje återvinningstillstånd med högt upplag. Särskild uppmärksamhet behövs där fint material, fukt eller oregelbundna bergformer ökar risken för överbryggning, blockering eller ojämn urladdning.
Matchande transportörkapacitet till krossbehov
Återvinningstransportören måste klara det avsedda materialflödet, inklusive realistisk driftvariation. Transportörens lämplighet beror på mer än bandbredden. Bandhastighet, materialbulkdensitet, trågkonfiguration, lutning, klumpstorlek, belastningsgeometri och överföringsrännans design påverkar alla effektiv bärförmåga.
En transportör som nominellt hanterar det erforderliga genomsnittliga tonnaget kan fortfarande uppleva svårigheter om en returmatare ger korta perioder av överbelastning. På samma sätt kan en transportör av rätt storlek fungera dåligt om material kommer in från centrum eller skapar överdriven stöt vid lastningspunkten.
Den Bandtransportör kategori är därför ett viktigt gränssnitt mellan lagring och nedströmsbehandling. För tillförlitlig drift bör återvinningsmataren, överföringsrännan, transportören och mottagande krossen utvärderas som ett materialhanteringssystem.
Materialsegregation, blockering och utsläppsförhållanden
Grovt ballast förblir inte alltid jämnt blandat medan det staplas och återvinns. Under lagerbildning kan större partiklar färdas längre nedför en sluttning medan mindre partiklar ackumuleras i olika regioner. Omfattningen av denna segregering beror på materialgraderingen och staplingsmetoden.
Om återvinningssystemet till övervägande del hämtas från ett område, kan nedströmskrossen få en matningsfördelning som skiljer sig från den ursprungliga primärkrossens utmatning. Ändringar i fodersortering kan påverka krossbelastning och siktningsprestanda.
Konstruktören bör överväga staplingsgeometri, transportörens utmatningsposition, arrangemang av uttagspunkter och om det återvunna materialet kommer att förbli tillräckligt representativt. Tillgång för inspektion, underhåll och säkra ingrepp är ett annat krav. Områden för återvinning av lager kan utgöra allvarliga faror, inklusive nedgrävd utrustning, begränsad åtkomst, instabilt material och oväntade rörelser. Reclaim-system design, bevakning och underhållsprocedurer måste bedömas för den faktiska installationen.
När är mellanbuffertlagring onödig?
Direktmatningslayouter med stabilt materialflöde
Inte varje krossverk behöver en separat överspänningshög. En kompakt drift med relativt stabil materialtillförsel, kompatibel utrustningskapacitet och lämpliga styrarrangemang kan kunna överföra material direkt mellan krossningsstegen. Detta kan minska antalet hanteringspunkter och förenkla anläggningens fotavtryck.
En layout för direktmatning innebär dock att avbrott i en sektion kan påverka ansluten utrustning mer omedelbart. Valet innebär att balansera operativ flexibilitet mot krav på utrustning, mark och hantering.
Utrymme, damm och ytterligare hanteringskrav
Ett buffertlager upptar utrymme och kan kräva ytterligare transportörer, stödstrukturer, återvinningsutrustning, elektriska installationer och underhållsåtkomst. Öppna lager inför också miljöhänsyn relaterade till vindblåst damm, ytavrinning och materialinneslutning.
Slutna överspänningsbehållare kan minska vissa exponeringsproblem men införa sina egna krav på struktur, åtkomst och materialflöde. Dessa konsekvenser bör beaktas vid sidan av alla förväntade driftsförbättringar. För en begränsad plats kan en mindre buffert eller ett annat anläggningsarrangemang vara mer praktiskt än ett stort mellanlager.
Varför förvaring inte kan ta bort en permanent flaskhals
Ett vanligt designmisstag är att lägga till lagring för att kompensera för ett nedströmssystem som är konsekvent underdimensionerat. Om nedströmskrossarna och silarna inte kan bearbeta den erforderliga långsiktiga produktionshastigheten, kommer lagrat material att fortsätta att ackumuleras närhelst uppströmsproduktionen överstiger nedströmskapaciteten.
Rätt svar kan istället innebära att se över krossens drift, silkapacitet, cirkulerande last, materialegenskaper eller planerade produktionsmål. Buffertlagring bör motiveras av mönstret för driftsvariation, inte användas som ett substitut för att verifiera kapaciteten hos den anslutna utrustningen.
Vilka uppgifter bör köpare granska innan de slutför layouten?
Foderstorlek, materialegenskaper och genomströmningsposter
En användbar teknisk bedömning börjar med representativa materialdata.
| Obligatorisk information | Varför det spelar roll |
|---|---|
| Maximal klumpstorlek och fodergradering | Påverkar rännans spelrum, matardesign och flödesbeteende |
| Bulkdensitet | Konverterar lagrad volym till ungefärlig materialmassa |
| Fukt- och finpartikelhalt | Hjälper till att bedöma vidhäftning, blockering och återhämta svårigheter |
| Urladdningshistorik för primär kross | Identifierar produktionsfluktuationer och avbrott |
| Nedströms kretsbehov | Bestämmer uttagskrav och buffertutarmning |
| Tillgänglig förvaringsyta och geometri | Begränsar lager- eller lagerkonfiguration |
Enpunkts nominella kapacitetssiffror är mindre informativa än driftposter som visar variation under ett representativt skifte.
Driftschema och produktionsfluktuationer
Anläggningens driftschema bör granskas tillsammans med materialflödet. En primär krosssektion som arbetar under färre timmar än nedströmsanläggningen kan kräva tillräcklig produktionshastighet och lagring för att stödja skillnaden i scheman.
Underhållsrutiner spelar också roll. En planerad avstängning som kräver nedströmsutrustning för att fungera oberoende har andra lagringsimplikationer än ett tillfälligt kort avbrott. Om tillförlitliga produktionsdata inte är tillgängliga bör projektgruppen identifiera de antaganden som används för preliminära beräkningar och testa hur känsligt resultatet är för dessa antaganden.
Återhämta layout, platsbegränsningar och säkerhetskrav
Innan layouten är klar bör projektgruppen se över lagerplatsen, återta åtkomst, strukturella krav, miljökontroller och nödunderhållsarrangemang. Layouten måste också ta hänsyn till eventuell åtskillnad mellan mobil utrustning och personal som arbetar nära transportörer eller återvinningssystem.
RIONs Aggregerad produktionslösning täcker det bredare sammanhanget av matchande kross-, sikt- och materialhanteringsutrustning inom en ballastfabrik.
Köpare som diskuterar en föreslagen krets kan förse RION med bergart, målgenomströmning, produktgradering, driftschema, utrustningskonfiguration och tillgängligt platsavtryck genom projektförfrågningssida.
Den centrala designprincipen är fortfarande enkel: placera buffertlager där det ger en mätbar operativ separation mellan bearbetningsstegen och dimensionera den efter återvinningsbart material och realistisk driftvariation.
En korrekt utvärderad buffert kan stödja mer konsekvent drift nedströms. Ett felaktigt placerat eller överdimensionerat lager kan helt enkelt lägga till hanteringskomplexitet utan att lösa anläggningens verkliga begränsning.