








Konik Kırıcı Manto ve İçbükey Uyumluluğu: Sipariş Vermeden Önce Doğrulanması Gerekenler
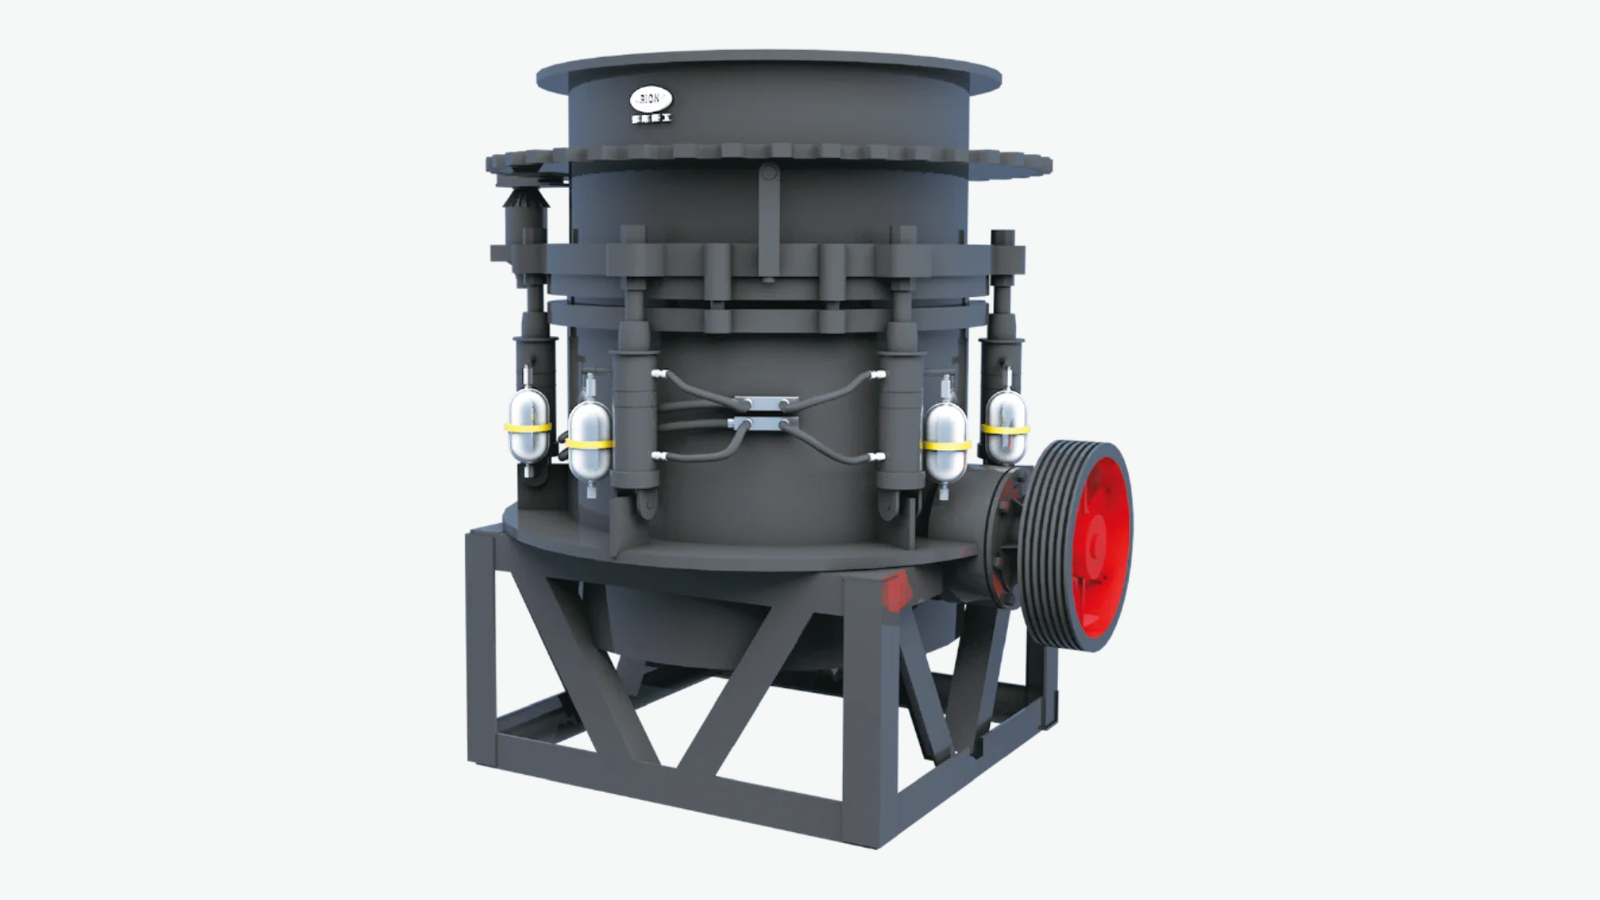
Konik kırıcı mantosunun ve içbükey uyumluluğunu doğrulamak için makineyi ve kurulu gömlek konfigürasyonunu tanımlayın, ardından yedek parçaları montaj arayüzlerine, hazne profiline ve çalışma koşullarına göre kontrol edin. Üretici, tam model, seri numarası ve parça referansları hangi ekipman ve bileşenlerin tartışıldığını belirler. Besleme boyutu dağılımı, kapalı taraf ayarı ve mevcut gömleklerin durumu, aynı konfigürasyonun uygun olup olmayacağının belirlenmesine yardımcı olur.
RION, mantoları ve içbükeyleri kendi içinde listeler. konik kırıcı aşınma parçaları aralığını belirler ve boşluk tipini, CSS'yi ve saha işletim kayıtlarını seçim bilgisi olarak tanımlar. Yararlı bir araştırma bu ayrıntıları bir araya getirir. Fotoğraflar ve nominal boyutlar tanımlamaya yardımcı olabilir ancak değiştirme spesifikasyonunun onaylanabilmesi için destekleyici kayıtlara ihtiyaç vardır.
Kırıcıyı ve Mevcut Liner Setini Tanımlayın
Model, Seri Numarası ve Parça Referansları
Makine isim plakası ve ekipman kayıtlarıyla başlayın. Üreticiyi, tam model tanımını ve seri numarasını kaydedin, ardından takılı kaplamayı ve içbükey referansları ilgili parça listesinde, çizimlerde veya önceki satın alma belgelerinde bulun. Genel bir seri adı, birçok oda konfigürasyonunu çözümsüz bırakabilir.
Farklı tanımlayıcıları ayrı tutun. Bir bileşene verilen numara, sipariş edilebilir parça numarasının tamamı yerine bir döküm referansı olabilir. Tam olarak kaydedin, konumunun fotoğrafını çekin ve ekipman dokümantasyonu ile karşılaştırın. Eski sipariş ile kurulu bileşenin uyuşmadığı durumlarda, satın alma işlemini tekrarlamadan önce hangi spesifikasyonun gerçekte hizmette olduğunu belirleyin.
Yapılandırma geçmişi de önemlidir. Bir kırıcıya farklı bir hazne, değiştirilmiş bileşenler veya teknik özellikleri orijinal tedarikten farklı olan bir yedek parça verilmiş olabilir. İsim plakası makineyi tanımlar; bakım ve konfigürasyon kayıtları şu anda neyin takıldığını açıklar.
Manto ve İçbükey Roller
Manto, hareketli kırma kafasını kaplarken karşıt içbükey, kırma odasının sabit tarafını oluşturur. Bazı tasarımlar bu terimi kullanır kase astarı sabit astar için. Sipariş verirken ilgili makine belgelerindeki terminolojiyi ve parça referanslarını kullanın.
Her iki çalışma yüzeyi de malzemenin geçtiği alanı etkiler. Yalnızca aşınmış bileşenin belirlenmesi karşıt profili bilinmemesine neden olur. Amaçlanan satın alma işlemi yalnızca bir yedek parça içerse bile, iki astar referansını ve bunların kurulu durumlarını kaydedin.
Hazne Profillerini ve Mekanik Uyumluluğu Kontrol Edin
Oda Kombinasyonu Olarak Manto ve İçbükey
Mekanik uyum ve hazne uygunluğu ayrı kontroller gerektirir. Mekanik uyum, astarın makineye nasıl oturduğu, yerleştirildiği ve makinede nasıl tutulduğu ile ilgilidir. Haznenin uygunluğu, besleme girişi ve boşaltmaya giden yol da dahil olmak üzere, manto ve içbükeyin birlikte oluşturduğu çalışma şekliyle ilgilidir.
Eşleşen bir dış boyut, iki astarın aynı çalışma konturuna sahip olduğu anlamına gelmez. Farklı profiller, malzemenin kırma bölgesine girdiği yeri ve yüklemenin gerçekleştiği yeri değiştirebilmektedir. Önerilen manto ve içbükey referansları, her bir parçayı izole edilmiş bir fotoğraftan onaylamak yerine, oda adı da dahil olmak üzere bir kombinasyon olarak onaylayın.
Kurulu kalacak bir astarın durumu da önemlidir. Yedek parçayı büyük ölçüde aşınmış bir karşı yüzeyle eşleştirmek, odanın gerçek şeklini değiştirir. Aşınmayı kaydedin ve önerilen kombinasyonun geçerli ekipman gereksinimlerine göre kontrol edilmesini sağlayın. Bu, her değişiklikte her iki astarın da değiştirilmesi yönünde evrensel bir kural oluşturmaz; Değiştirme kapsamı makine talimatlarına, kalan duruma ve izin verilen konfigürasyona bağlıdır.
Çizimler, Arayüzler ve Konfigürasyon Değişiklikleri
Çizimlerin sipariş temelini oluşturduğu durumlarda, çizim numarasını ve revizyonunu belirtin. Bu tasarım için geçerli olan oturma yüzeylerini, yerleştirme özelliklerini, tutma düzenini ve mutabakata varılan kritik boyutları doğrulayın. Teklif, uygunluk incelemesi için kullanılan aynı belgelere referans vermelidir.
Başlıkta, çanakta veya ilgili montaj bileşenlerinde yapılan değişiklikleri listeleyin. Orijinal bir çizimi inceleyen tedarikçinin gerçek kurulumun değişip değişmediğini bilmesi gerekir. Fotoğraflar durum ve işaretlerin gösterilmesine yardımcı olur; Boyutsal kabul, uygun bir çizim veya üzerinde anlaşmaya varılan diğer spesifikasyonları gerektirir. Benzer bir model adını birbirinin yerine geçebileceğinin kanıtı olarak görmekten kaçının.
Parçayı tanımlamak için kullanılan boyutlar, yeni bir dökümü kabul etmek için kullanılanlardan ayrı boyutlardır. Aşınmış bir astar, servis sonrasında kalan yüzeyi gösterir, dolayısıyla kalan konturu, orijinal çalışma profilini tek başına oluşturamaz. Değiştirmeyi değerlendirirken belgelenen spesifikasyona tekrar bakın.
Liner Yapılandırmasını Feed ve CSS ile Eşleştirin
Yem Dağıtımı ve Oda Görevi
Besleme boyutu dağılımının yanı sıra en büyük parça boyutunu da sağlayın. Aynı maksimum boyuta sahip iki besleme, çok farklı oranlarda kaba ve ince malzeme içerebilir, bu nedenle tek başına maksimum, hazne görevinin eksik bir resmini verir.
Malzemeyi, mevcut aşındırıcılık bilgilerini, besleme dağıtımını ve tedarikteki son değişiklikleri kaydedin. Belgelenen yerlere mevcut oda tanımını ve eksantrik atışı ekleyin. Hazne geometrisi, atış ve ilerleme koşulları etkileşim halindedir; Önerilen profil, gerçek makine konfigürasyonuna göre gözden geçirilmelidir. Düzensiz veya ayrılmış besleme aynı zamanda eşit olmayan astar kullanımına da katkıda bulunabilir, bu nedenle tek başına gömlek spesifikasyonunun değiştirilmesi bir çalışma sorununu çözülmeden bırakabilir.
Örneğin, yukarı yöndeki kırma veya eleme işlemi koniye giren ince malzemenin oranını değiştirirse, önceki astar siparişi artık aynı görevi temsil etmese de donanımı doğru şekilde tanımlayabilir. Profil değişikliği talep etmeden önce önceki ve mevcut feed dağıtımlarını karşılaştırın. Bu, aşınmadaki her değişikliği döküme bağlamak yerine incelemeye ölçülebilir bir başlangıç noktası sağlar.
CSS ve Gerekli Ürün Derecelendirmesi

Kapalı taraf ayarı (CSS) kırma çevrimi sırasında birbirlerine en yakın olduklarında çıkıştaki karşıt astar yüzeyleri arasındaki boşluktur. Bu ayarı kontrol etmek için makineye özel yöntemi izleyin. CSS çalışma koşullarının tanımlanmasına yardımcı olur ancak bitmiş ürünün maksimum parçacık boyutunu garanti etmez. Besleme sınıflandırması, hazne geometrisi, çalışma koşulları ve aşağı yöndeki eleme de sonucu etkiler.
Yayınlanan RION konik kırıcı özellikleri aşağıdaki konfigürasyonları ayırt edin:
| RION modeli | Oda | Maksimum ilerleme | Minimum CSS |
|---|---|---|---|
| RL-C1000 | Kaba | 160mm | 13mm |
| RL-F1000 | Orta | 115mm | 10mm |
| RL-S1000 | iyi | 80mm | 8mm |
Bu katalog satırları, listelenen konfigürasyonlar için farklı ilerleme ve ayar limitlerini göstermektedir. Astarın değiştirilebilirliğini sağlamaz veya belirli bir proje için bir CSS önermez. Yayınlanan minimum, bir referans limitidir, o ayarda çalışmaya yönelik bir talimat değildir. Gerçek besleme ve ürün gerekliliklerini kullanarak amaçlanan astar konfigürasyonunu ve çalışma aralığını doğrulayın.
Değiştirme sorgusu için mevcut CSS'yi, yakın zamandaki düzenleme geçmişini ve gerekli ürün derecelendirmesini sağlayın. Kırıcının açık devrede mi çalıştığını yoksa filtrelenmiş geri dönüş malzemesi mi aldığını belirleyin. Bu bağlam, bir hat konfigürasyon sorusunu sürecin başka bir yerindeki değişiklikten ayırmaya yardımcı olur.
Astar Spesifikasyonunu Tekrar Edeceğinize veya Değiştireceğinize Karar Verin
Kanıtlanmış bir Yapılandırmayı Yeniden Sıralama
Makine konfigürasyonu, malzeme ve ürün gereksinimleri değişmeden kaldığında ve mevcut gömlekler kabul edilebilir düzeyde performans gösterdiğinde belgelenmiş bir spesifikasyonun tekrarlanması pratik bir başlangıç noktasıdır. Mevcut parça referanslarını ve çizim revizyonlarını onaylayın, ardından ekipmanın durumunun hala aynı değişimi destekleyip desteklemediğini kontrol edin.
Bu kararın arkasındaki kayıtları saklayın. Çalışma saatleri, varsa işlenen tonaj, ürün sınıflandırması ve aşınma gözlemleri, daha önceki bir satın alma işlemini faydalı bir kanıt haline getirir. Geçmiş bir fatura, ne sipariş edildiğini belirler; işletme kayıtları göreve uygun olup olmadığının belirlenmesine yardımcı olur.
| Durum | İncelenecek kanıt | Sipariş yönü |
|---|---|---|
| Aynı konfigürasyon ve görev; kabul edilebilir önceki performans | Kurulu parça referansları, mevcut çizimler ve ekipman durumu | Tekrarlanan siparişin belgelenen spesifikasyona göre kontrol edilmesi |
| Feed, ürün hedefi veya makine yapılandırması değişti | Güncellenmiş yem dağıtımı, CSS, hazne ve proses gereksinimleri | Siparişi onaylamadan önce astar konfigürasyonunu inceleyin |
| Erken veya düzensiz aşınma | Aşınma yerleri, çalışma geçmişi, besleme koşulları ve her iki astar yüzeyi | Farklı bir profil veya malzeme seçmeden önce nedenini araştırın |
Erken veya Düzensiz Aşınmanın Araştırılması
Aşınmanın nerede geliştiğini, nasıl ilerlediğini ve bu dönemde nelerin değiştiğini kaydedin. Her iki astarın da tanımlanabilir konumlarından fotoğrafını çekin ve görüntüleri çalışma saatleri, işlenen tonaj ve CSS kayıtlarıyla ilişkilendirin. Malzeme, yem dağıtımı veya ürün gereksinimlerindeki değişiklikleri ekleyin.
Lokalize bir aşınma şekli, malzeme kusurunun kanıtı değil, tanısal bir ipucudur. Yem dağıtımı, hazne seçimi, ayarlama ve çalıştırma uygulamaları, malzeme spesifikasyonunun yanı sıra incelemeyi hak etmektedir. Ardışık astar setlerinin karşılaştırılması, görev ve kayıt tutma tutarlı olduğunda en yararlı olanıdır. Değiştirme eşikleri ve denetim kararları geçerli makine talimatlarına uygun olmalıdır; evrensel bir hizmet saati veya kalan kalınlık rakamı, kurulumlar arasındaki farkları gizleyecektir.
Malzemeleri, Çizimleri ve Tedarik Kapsamını Onaylayın
Tek Bir Sertlik Değerinin Ötesinde Maddi Kanıtlar
Östenitik manganez çeliğinin önerildiği durumlarda, bunu kırma görevi bağlamında değerlendirin. Bu malzeme yeterli yükleme altında sertleşebilir: deformasyon çalışma yüzeyindeki sertliği artırır. Bu nedenle, bir astar malzemesini değerlendirirken yükleme ve aşınma koşulları önemlidir.
Daha yüksek bir başlangıç sertliği veya manganez içeriği tek başına her uygulama için daha iyi performans sağlamaz. Alaşım bileşimi, ısıl işlem ve sonuçta ortaya çıkan malzeme yapısı da davranışı etkiler. Önerilen malzeme spesifikasyonunu ve gerçekte sağlanabilecek denetim bilgilerini isteyin. Herhangi bir maddi değişikliğin, belirtilen bir uygulama esası ve sonucun karşılaştırılabilir koşullar altında değerlendirilmesi için bir yöntem bulunmalıdır.
Fiyat Teklifinin İçeriği
Tedarik kapsamını açıkça belirtin. Teklifte her bir bileşen, miktar, parça referansı ve üzerinde anlaşmaya varılan çizim revizyonu belirtilmelidir. Fiyatın bir astarı mı yoksa komple bir çifti mi kapsadığını ve geçerli sabitleme bileşenlerinin, contaların veya diğer ilgili öğelerin dahil olup olmadığını doğrulayın. Üzerinde anlaşılan malzeme ve boyut gereksinimlerinin aynı siparişe bağlı olmasını sağlayın.
Teklifleri paketleme, teslimat hedefi ve zamanlama dahil olmak üzere bu ortak temelde karşılaştırın. Farklı bir kapsam için daha düşük bir fiyat tam bir karşılaştırma değildir. Faaliyet kayıtları işlenen ton başına maliyet karşılaştırmasını destekliyorsa tutarlı tonaj, değiştirme kapsamı ve görev kullanın; farklı çalışma koşulları görünüşte kesin bir karşılaştırmayı yanıltıcı hale getirebilir.
Sipariş vermeden önce hangi malzeme, boyut ve muayene belgelerinin dahil olduğunu doğrulayın. Bir belgenin kullanılabilirliği, ürün kategorisi tanımından varsayılmak yerine, teklifte belirtilmelidir.
RION için Manto ve İçbükey Sorgulama Hazırlayın
RION'un yedek parça bilgileri, alıcılardan değiştirme gereksinimlerini ekipman modeli veya seri bilgileri ve gerçek çalışma kayıtlarıyla ilişkilendirmelerini ister. Makineyi, hem mevcut astarları hem de önerilen siparişi kapsayan bir soruşturma hazırlayın:
- Ekipman: üretici, tam model, seri numarası ve tüm konfigürasyon değişiklikleri.
- Kurulu gömlekler: manto ve içbükey referanslar, hazne tanımı, çizimler veya önceki sipariş belgeleri ve net işaretleme fotoğrafları.
- Görev: malzeme, besleme boyutu dağılımı, mevcut CSS, gerekli sınıflandırma ve devre düzenlemesi.
- Durum: çalışma saatleri, mevcut tonaj kayıtları ve her iki astarın aşınma fotoğrafları.
- Satın alma kapsamı: tek bileşen veya çift, miktar, ilgili öğeler, teslimat yeri ve gerekli zamanlama.
Sağlam bir kaplama ve içbükey düzen, ekipman kimliğini, oda uyumluluğunu, çalışma görevini ve tedarik belgelerini uyumlu hale getirir. Bu koşullar değiştirilmediğinde ve belgelendiğinde, spesifikasyonun tekrarlanması uygun olabilir. Değiştiklerinde, değiştirmeyi onaylamadan önce etkilenen uyum, profil veya malzeme sorunlarını çözün. Yapabilirsin kırıcı ve astar ayrıntılarınızı RION'a gönderin İlgili tedarik kapsamını oluşturmak ve soruşturma için hâlâ ihtiyaç duyulan bilgileri belirlemek.