








Hvor skal bufferopbevaring placeres i et knuseudstyrskredsløb?
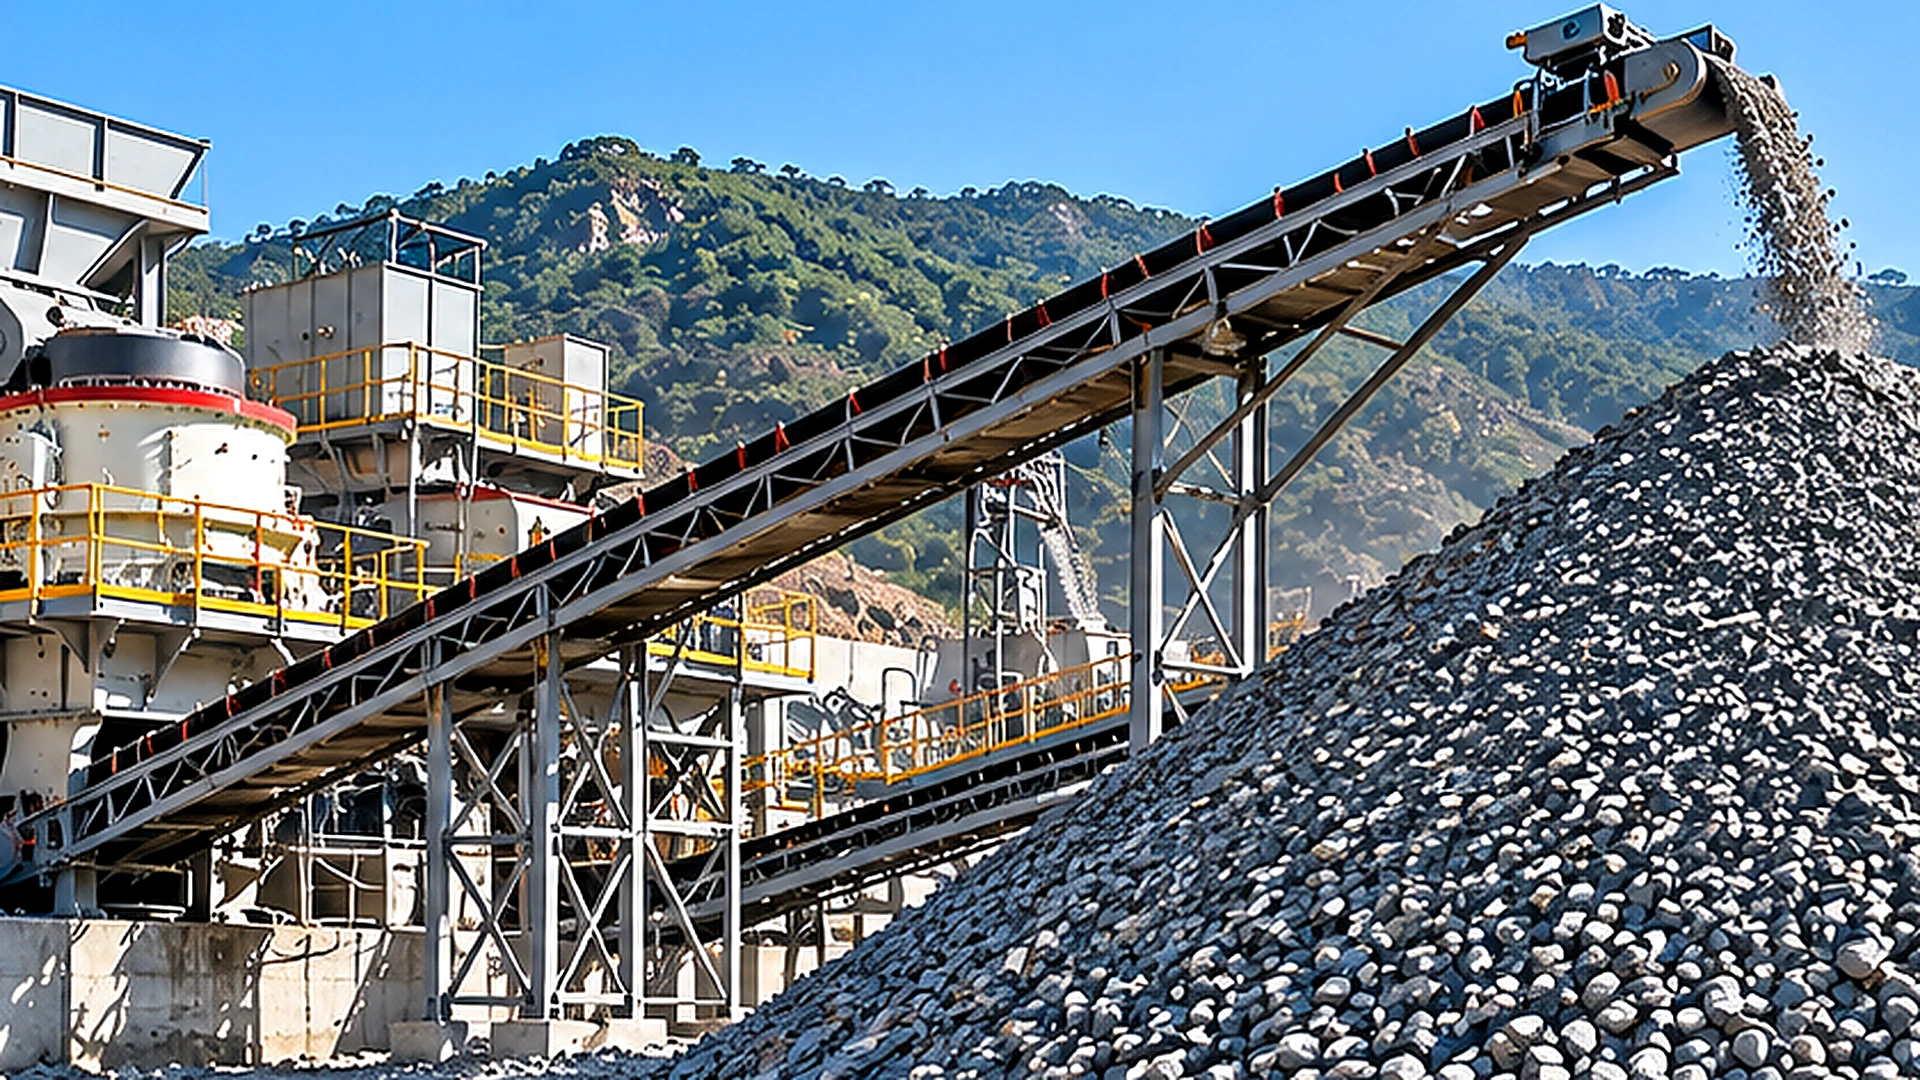
Et bufferlager eller bølgebeholder er normalt mest værdifuldt på det punkt, hvor det ene knusetrin skal fungere uafhængigt af det næste. I et konventionelt stationært tilslagsanlæg er dette ofte mellem primær knusning og det nedstrøms sekundære knusnings- og sigtekredsløb. Formålet er ikke blot at opbevare sten. Det er for at absorbere midlertidige forskelle i materialeflow, samtidig med at downstream-udstyr får en mere ensartet tilførsel.
Det er dog hverken nødvendigt eller økonomisk at tilføje lagerplads mellem hver knuser. Den korrekte placering og brugbare kapacitet afhænger af faktiske produktionsudsving, materialeegenskaber, genvindingsarrangementer og anlæggets driftsplaner.
For stenbrudsoperatører, der evaluerer knuseudstyr layouts, er det centrale tekniske spørgsmål derfor ikke, hvor stort et lager kan konstrueres, men hvor meget levende, genvindeligt materiale er nødvendig for at holde det næste behandlingstrin i drift under realistiske forhold.
Hvorfor har knusningsstadier brug for buffering?
Intermitterende udledning af primær knuser
Primær knusning producerer sjældent en identisk materialestrøm hvert minut. I et stenbrud, der forsynes af trækvogne, modtager den primære knuser materiale i partier. Hastigheden af materiale, der kommer ind i knuseren, afhænger af lastbilens ankomstintervaller, tømningstid, stenfragmentering, maksimal klumpstørrelse og mængden af materiale, der allerede er i fødetragten.
Selv når en primær kæbeknuser har tilstrækkelig nominel kapacitet, kan store stenfragmenter midlertidigt reducere gennemløbet. Foderafbrydelser, inspektionsstop og ændringer i foderinddelingen kan også påvirke udledningshastigheden. Disse udsving indikerer ikke nødvendigvis dårlig knuserydelse. De er ofte normale karakteristika ved opstrøms minedrift og primær knusningsoperation.
En primær knuser kan derfor levere en høj gennemsnitlig gennemstrømning over et skift, mens dens øjeblikkelige udledningshastighed varierer betydeligt. Hvis dette materiale overføres direkte til en sekundær knuser, kan enhver væsentlig afbrydelse eller bølge i det primære trin påvirke nedstrømsdriften.
Krav til sekundær knuser og silefoder
Sekundær knusning og sigtning er generelt nemmere at kontrollere, når foderet ankommer med en relativt stabil hastighed og inden for udstyrets driftsgrænser. En underfodret sekundær knuser kan fungere under de tilsigtede belastningsforhold. Overdreven eller ujævn fodring kan forårsage overbelastning, ustabile kammerforhold eller materialeophobning ved overførselspunkter. De særlige konsekvenser afhænger af knuserens design og driftstilstand.
Skærme er også følsomme over for ændringer i belastningen. En pludselig stigning i foder kan uddybe materialelejet, reducere effektive adskillelsesmuligheder og øge belastningen, der returnerer gennem et lukket knusekredsløb. En buffer placeret mellem det primære og nedstrøms trin skaber mulighed for at regulere disse udsving.
Materiale kan akkumuleres midlertidigt, når det primære trin producerer mere, end nedstrømskredsløbet forbruger. Under korte primære afbrydelser kan lagret materiale fortsætte med at fodre det sekundære system. Denne adskillelse af driftshastigheder er en af grundene til, at overspændingslagring ofte overvejes i design af stationære aggregater.
Kortsigtede udsving versus permanente flaskehalse
En buffer kan ikke korrigere en vedvarende kapacitetsmismatch. For eksempel, hvis det primære trin kontinuerligt leverer 500 tons i timen, mens downstream-kredsløbet kun kan behandle 400 tons i timen, vil lageret akkumulere materiale med en nettohastighed på 100 tons i timen, indtil dets tilgængelige kapacitet er opbrugt. Bufferen kan udsætte problemet, men det eliminerer det ikke.
Hvis den primære knuser derimod intermitterende producerer 500 tons i timen, mens nedstrømssystemet kræver 400 tons i timen, kan midlertidig lagring tillade begge sektioner at køre med forskellige hastigheder i en begrænset periode, forudsat at deres overordnede driftsplaner og materialebalance er kompatible. Denne sondring bør etableres før køb af yderligere udstyr eller tildeling af plads til et lager.
Hvor skal en surge-bunke eller surge-beholder placeres?
Mellem primær og sekundær knusning
For mange stationære stenbrudskonfigurationer er udledningssiden af den primære knuser et logisk sted for mellemlagring. Et typisk arrangement kan beskrives som: primær knuser → overførselstransportør → overspændingsbunke → genvindingsføder → sekundært knusningskredsløb → afskærmning.
I dette layout kan den primære knusning fortsætte under visse nedstrømsafbrydelser, indtil det tilladte lagerniveau er nået. Omvendt kan sekundær behandling fortsætte under et kort primært stop, mens genvindeligt materiale forbliver tilgængeligt. Arrangementet giver også de primære og sekundære sektioner mulighed for at arbejde på forskellige tidsplaner, når produktionsplanen og tilgængelig lager understøtter denne tilgang.
Den tekniske fordel kommer fra at adskille to driftstrin med forskellige flowkarakteristika, snarere end fra selve lageret. For en udstyrsportefølje som RION's kan denne grænseflade involvere en primær Kæbeknuser, et mellemlager og nedstrøms Kegleknuser udstyr. Faktiske arrangementer bør bestemmes af materialet, knuseropgaver, foderstørrelser og projektlayout i stedet for at antage, at denne sekvens passer til enhver plante.
Før sekundær screening eller tertiær knusning
Yderligere mellemlagring kan være nyttig, hvor et senere behandlingstrin oplever betydelige driftsafbrydelser eller variabelt foderbehov. At placere en buffer længere nedstrøms ændrer imidlertid, hvilket udstyr der forbliver udsat for opstrømsudsving.
For eksempel isolerer en pæl placeret efter sekundær knusning ikke den sekundære knuser fra uregelmæssig primær udledning. Den sekundære knuser skal stadig passe opstrøms driftsmønsteret. Dette kan være vigtigt, når man sammenligner to layouts, der ligner hinanden i den samlede udstyrskapacitet.
En bølgebeholder før tertiær knusning kan hjælpe med at regulere foderet til det sidste reduktionstrin, men dets værdi afhænger af det omgivende screeningskredsløb, returbelastningsadfærd og tilgængelige kontrolarrangementer. Lagerposition bør derfor vælges ved at identificere de specifikke stadier, der skal fungere uafhængigt.
Procesbuffere versus færdige samlede lagre
En overspændingsbunke må ikke forveksles med et færdigvarelager. En procesbuffer opbevarer normalt materiale, der stadig kræver knusning, sigtning eller anden forarbejdningsoperation. Dens funktion er at understøtte kontinuitet og kontrollere bevægelsen af materiale gennem anlægget.
Et færdigt tilslagslager rummer materiale, der allerede har opfyldt den påtænkte produktklassificering og afventer lastning, blanding eller afsendelse. Disse forskellige formål påvirker layoutdesign. Et proceslager kræver pålidelig genvindingskapacitet og tæt koordinering med downstream-udstyr. Et færdigt lager er stærkere påvirket af lagerbeholdning, produktadskillelse, lastbillæsning og forsendelseskrav.
At behandle begge dele som almindelig lagerkapacitet kan føre til forkerte antagelser om mængden af materiale, der faktisk er tilgængeligt til at understøtte produktionen.
Hvor meget levende lagerkapacitet er påkrævet?
Estimering af materialeakkumulering ud fra flowforskelle
En foreløbig opbevaringsvurdering begynder med massebalancen over bufferen. For en defineret driftsperiode: Ændring i lagret masse = Materiale på vej til lager − Materiale der forlader lager.
Hvis begge strømme antages konstante over den periode, bliver forholdet ΔM = (Qin − Qout) × t, hvor ΔM er ændringen i lagret masse i tons; Qin og Qout er de indgående og udgående massestrømningshastigheder i tons pr. time; og t er varigheden i timer.
Overvej et illustrativt tilfælde, hvor et nedstrøms knusekredsløb forbruger 350 tons i timen, og den primære knuser holder op med at tilføre bufferen i 20 minutter. Hvis downstream-kredsløbet forventes at fortsætte med at fungere med samme hastighed, er det beløb, der trækkes under afbrydelsen, ca. 350 × (20/60) = 116,7 tons.
Dette betyder, at mindst ca. 117 tons brugbart lagret materiale vil være nødvendigt udelukkende for at bygge bro over den pågældende afbrydelse, forudsat uafbrudt genvinding og ingen andre tab eller begrænsninger. Det er ikke en anbefalet bufferkapacitet til en rigtig RION installation. Det er et regneeksempel, der viser, hvordan afbrydelsesvarighed og nedstrømsefterspørgsel påvirker den nødvendige masse af materiale.
Et fungerende design skal også tage højde for gentagne afbrydelser, forventet startbeholdning, fremtidig genopfyldning, tilladte lagerniveauer og passende driftsreserver. Når strømningshastigheder varierer betydeligt over tid, bør beregninger bruge hele materialestrømshistorien i stedet for et enkelt gennemsnit.
Levende genanvendelig kapacitet versus samlet lagervolumen
Et lager, der indeholder 1.000 tons, giver ikke nødvendigvis 1.000 tons brugbar overspændingskapacitet. Live opbevaring er den del af materialet, der kan genvindes gennem det installerede genvindingsarrangement under de tilsigtede driftsforhold. Materiale uden for den effektive tilbagetrækningszone kan forblive i bunken, medmindre en læsser eller en anden genvindingsmetode flytter den.
Et lager med et enkelt genvindingspunkt kan derfor have en meget lavere andel af levende opbevaring end et passende designet system med flere udtagningssteder. Fraktionen afhænger af pælegeometri, hvilevinkel, fremføringsarrangement, udledningsegenskaber og materialets strømningsadfærd.
Anlæggets designer skal skelne mellem samlet fysisk opbevaring, materiale, der kan genvindes gennem den planlagte driftsmetode, minimumsbeholdning, der kræves for stabilt genvinding, og tilgængeligt driftslager mellem tilladte lave og høje niveauer. Det er den operationelt anvendelige del, der har betydning, når man vurderer, hvor længe downstream-udstyr kan fortsætte med at køre.
Opbevaringsvarighed og driftsvariabilitet
En fast regel, såsom at give et vist antal minutter eller timers lagerkapacitet, kan være nyttig til indledende diskussion, men den kan ikke erstatte en vurdering af faktiske anlægsdrift. Relevante spørgsmål omfatter, hvor ofte den primære fodring stopper, hvor længe afbrydelser normalt varer, om downstream-behandlingen fortsætter under vedligeholdelsen, og om den primære fase kører på samme vagtplan.
Bufferen skal også genopfyldes. Hvis den primære knuser ikke kan producere nok materiale i de tilgængelige driftstimer til at erstatte nedstrømsforbruget, vil en forøgelse af pælekapaciteten ikke etablere en bæredygtig driftsordning. Lagerstørrelser bør tage hensyn til både mængden af materiale, der kræves under afbrydelser, og evnen til at genoprette lageret efterfølgende.
Hvordan bør genindvindingsfødere og transportører integreres?
Reclaim Feed Rate Control
Et lager giver ikke automatisk en kontrolleret udledning. Materialet skal udtages gennem et genvindingssystem, der er egnet til den lagrede stenstørrelse, bulkdensitet, fugt, slibeevne og påkrævet tilførselshastighed. Afhængigt af arrangementet kan dette involvere foderautomater placeret under en overspændingsbeholder eller ved udpegede udtagningspunkter under et lager.
Feederen skal fungere inden for dens godkendte belastnings- og udledningsgrænser, mens den leverer det flow, der kræves af det modtagende kredsløb. RION'er Vibrerende feeder produktsortiment giver en relevant udstyrskategori til at diskutere kontrolleret materialetilførsel i tilslagsbehandling.
Egnethed til en specifik genvindingsinstallation kræver dog en teknisk bekræftelse. En føder, der er egnet til en konventionel modtagetragt, bør ikke automatisk antages at være passende til enhver genvindingstilstand med højt hovedlager. Særlig opmærksomhed er nødvendig, hvor fint materiale, fugt eller uregelmæssige klippeformer øger muligheden for brodannelse, blokering eller ujævn udledning.
Matchende transportørkapacitet til knuserens efterspørgsel
Genvindingstransportøren skal rumme den tilsigtede materialestrøm, inklusive realistisk driftsvariation. Transportørens egnethed afhænger af mere end båndbredden. Bæltehastighed, materialets rumvægt, trugkonfiguration, hældning, klumpstørrelse, belastningsgeometri og overføringsskaktdesign har alle indflydelse på den effektive bæreevne.
En transportør, der nominelt håndterer den nødvendige gennemsnitlige tonnage, kan stadig opleve vanskeligheder, hvis en genvindingsføder producerer korte perioder med overdreven belastning. Ligeledes kan en transportør af korrekt størrelse yde dårligt, hvis materiale kommer uden for centrum eller skaber for stor stød på læssestedet.
Den Båndtransportør kategori er derfor en vigtig grænseflade mellem lagring og downstream-behandling. For pålidelig drift bør genindvindingsføderen, overførselsskakten, transportøren og modtageknuseren vurderes som ét materialehåndteringssystem.
Materialeadskillelse, blokering og udledningsforhold
Groft tilslag forbliver ikke altid ensartet blandet, mens det stables og genvindes. Under lagerdannelse kan større partikler rejse længere ned ad en skråning, mens mindre partikler akkumuleres i forskellige områder. Omfanget af denne adskillelse afhænger af materialegradueringen og stablingsmetoden.
Hvis genvindingssystemet overvejende trækker fra ét område, kan nedstrømsknuseren modtage en foderfordeling, der adskiller sig fra den oprindelige primærknuserudledning. Ændringer i fodersortering kan påvirke knuserens belastning og sigteydelse.
Designeren bør overveje stablingsgeometri, transportørens udledningsposition, udtagningspunktsarrangement og om det genvundne materiale forbliver tilstrækkeligt repræsentativt. Adgang til inspektion, vedligeholdelse og sikker indgriben er et andet krav. Opbevaringsområder kan udgøre alvorlige farer, herunder nedgravet udstyr, begrænset adgang, ustabilt materiale og uventet bevægelse. Reclaim-system design, afskærmning og vedligeholdelsesprocedurer skal vurderes for den faktiske installation.
Hvornår er mellembufferlagring unødvendig?
Direct-Feed Layouts med stabilt materialeflow
Ikke alle knuseanlæg har brug for en separat overspændingsbunke. En kompakt operation med relativt stabil materialeforsyning, kompatibel udstyrskapacitet og passende kontrolarrangementer kan være i stand til at overføre materiale direkte mellem knusetrin. Dette kan reducere antallet af håndteringspunkter og forenkle plantefodaftrykket.
Et layout med direkte feed betyder dog, at afbrydelser i én sektion kan påvirke tilsluttet udstyr mere øjeblikkeligt. Valget indebærer afvejning af operationel fleksibilitet mod krav til udstyr, jord og håndtering.
Plads, støv og yderligere håndteringskrav
Et bufferlager optager plads og kan kræve yderligere transportører, støttestrukturer, genindvindingsudstyr, elektriske installationer og vedligeholdelsesadgang. Åbne lagre introducerer også miljøhensyn i forbindelse med vindblæst støv, overfladeafstrømning og materialeindeslutning.
Lukkede overspændingsbeholdere kan reducere nogle eksponeringsproblemer, men indføre deres egne krav til struktur, adgang og materialeflow. Disse konsekvenser bør overvejes sammen med enhver forventet driftsforbedring. For et begrænset område kan en mindre buffer eller et andet plantearrangement være mere praktisk end et stort mellemlager.
Hvorfor opbevaring ikke kan fjerne en permanent flaskehals
En almindelig designfejl er at tilføje lager for at kompensere for et downstream-system, der konsekvent er underdimensioneret. Hvis nedstrømsknuserne og sigterne ikke kan behandle den nødvendige langsigtede produktionshastighed, vil lagret materiale fortsætte med at akkumulere, når opstrømsproduktionen overstiger nedstrømskapaciteten.
Den korrekte reaktion kan i stedet omfatte gennemgang af knuserdrift, sigtekapacitet, cirkulerende belastning, materialeegenskaber eller planlagte produktionsmål. Bufferopbevaring bør begrundes med mønsteret for driftsvariation, og skal ikke bruges som en erstatning for at verificere kapaciteten af det tilsluttede udstyr.
Hvilke data skal købere gennemgå, før de færdiggør layoutet?
Foderstørrelse, materialeegenskaber og gennemløbsposter
En nyttig teknisk vurdering begynder med repræsentative materialedata.
| Nødvendige oplysninger | Hvorfor det betyder noget |
|---|---|
| Maksimal klumpstørrelse og foderinddeling | Påvirker sliskefrigange, feederdesign og flowadfærd |
| Bulkdensitet | Konverterer lagret volumen til omtrentlig materialemasse |
| Indhold af fugt og fine partikler | Hjælper med at vurdere vedhæftning, blokering og genvinde vanskeligheder |
| Udledningshistorik for primær knuser | Identificerer produktionsudsving og afbrydelser |
| Efterspørgsel efter nedstrøms kredsløb | Bestemmer tilbagetrækningskrav og bufferudtømning |
| Tilgængeligt lagerområde og geometri | Begrænser lager- eller beholderkonfiguration |
Enkeltpunkts nominelle kapacitetstal er mindre informative end driftsregistreringer, der viser variation under et repræsentativt skift.
Driftsplan og produktionsudsving
Anlæggets driftsplan bør undersøges sammen med materialeflow. En primær knusesektion, der opererer i færre timer end nedstrømsanlægget, kan kræve tilstrækkelig produktionshastighed og opbevaring til at understøtte forskellen i tidsplaner.
Vedligeholdelsespraksis har også betydning. En planlagt nedlukning, der kræver, at downstream-udstyr fungerer uafhængigt, har andre lagringsimplikationer end en lejlighedsvis kort afbrydelse. Hvor pålidelige produktionsdata er utilgængelige, bør projektgruppen identificere de antagelser, der anvendes til foreløbige beregninger, og teste, hvor følsomt resultatet er over for disse antagelser.
Reclaim Layout, Site Begrænsninger og Sikkerhedskrav
Inden layoutet færdiggøres, bør projektteamet gennemgå lagerplacering, genvinde adgang, strukturelle krav, miljøkontrol og nødvedligeholdelsesarrangementer. Layoutet skal også tage højde for enhver påkrævet adskillelse mellem mobilt udstyr og personale, der arbejder i nærheden af transportører eller genvindingssystemer.
RION'er Samlet produktionsløsning dækker den bredere kontekst af matchende knusnings-, sigte- og materialehåndteringsudstyr inden for et tilslagsanlæg.
Købere, der diskuterer et foreslået kredsløb, kan forsyne RION med stentypen, målgennemstrømningen, produktklassificering, driftsplan, udstyrskonfiguration og tilgængeligt steds fodaftryk gennem projektforespørgselsside.
Det centrale designprincip forbliver ligetil: placere bufferlager, hvor det giver en målbar operationel adskillelse mellem forarbejdningsstadier, og dimensioner den efter genvindeligt materiale og realistisk driftsvariation.
En korrekt evalueret buffer kan understøtte mere konsekvent downstream-drift. Et forkert placeret eller overdimensioneret lager kan blot tilføje håndteringskompleksitet uden at løse anlæggets reelle begrænsning.