








¿Dónde se debe colocar el almacenamiento intermedio en un circuito de equipo de trituración?
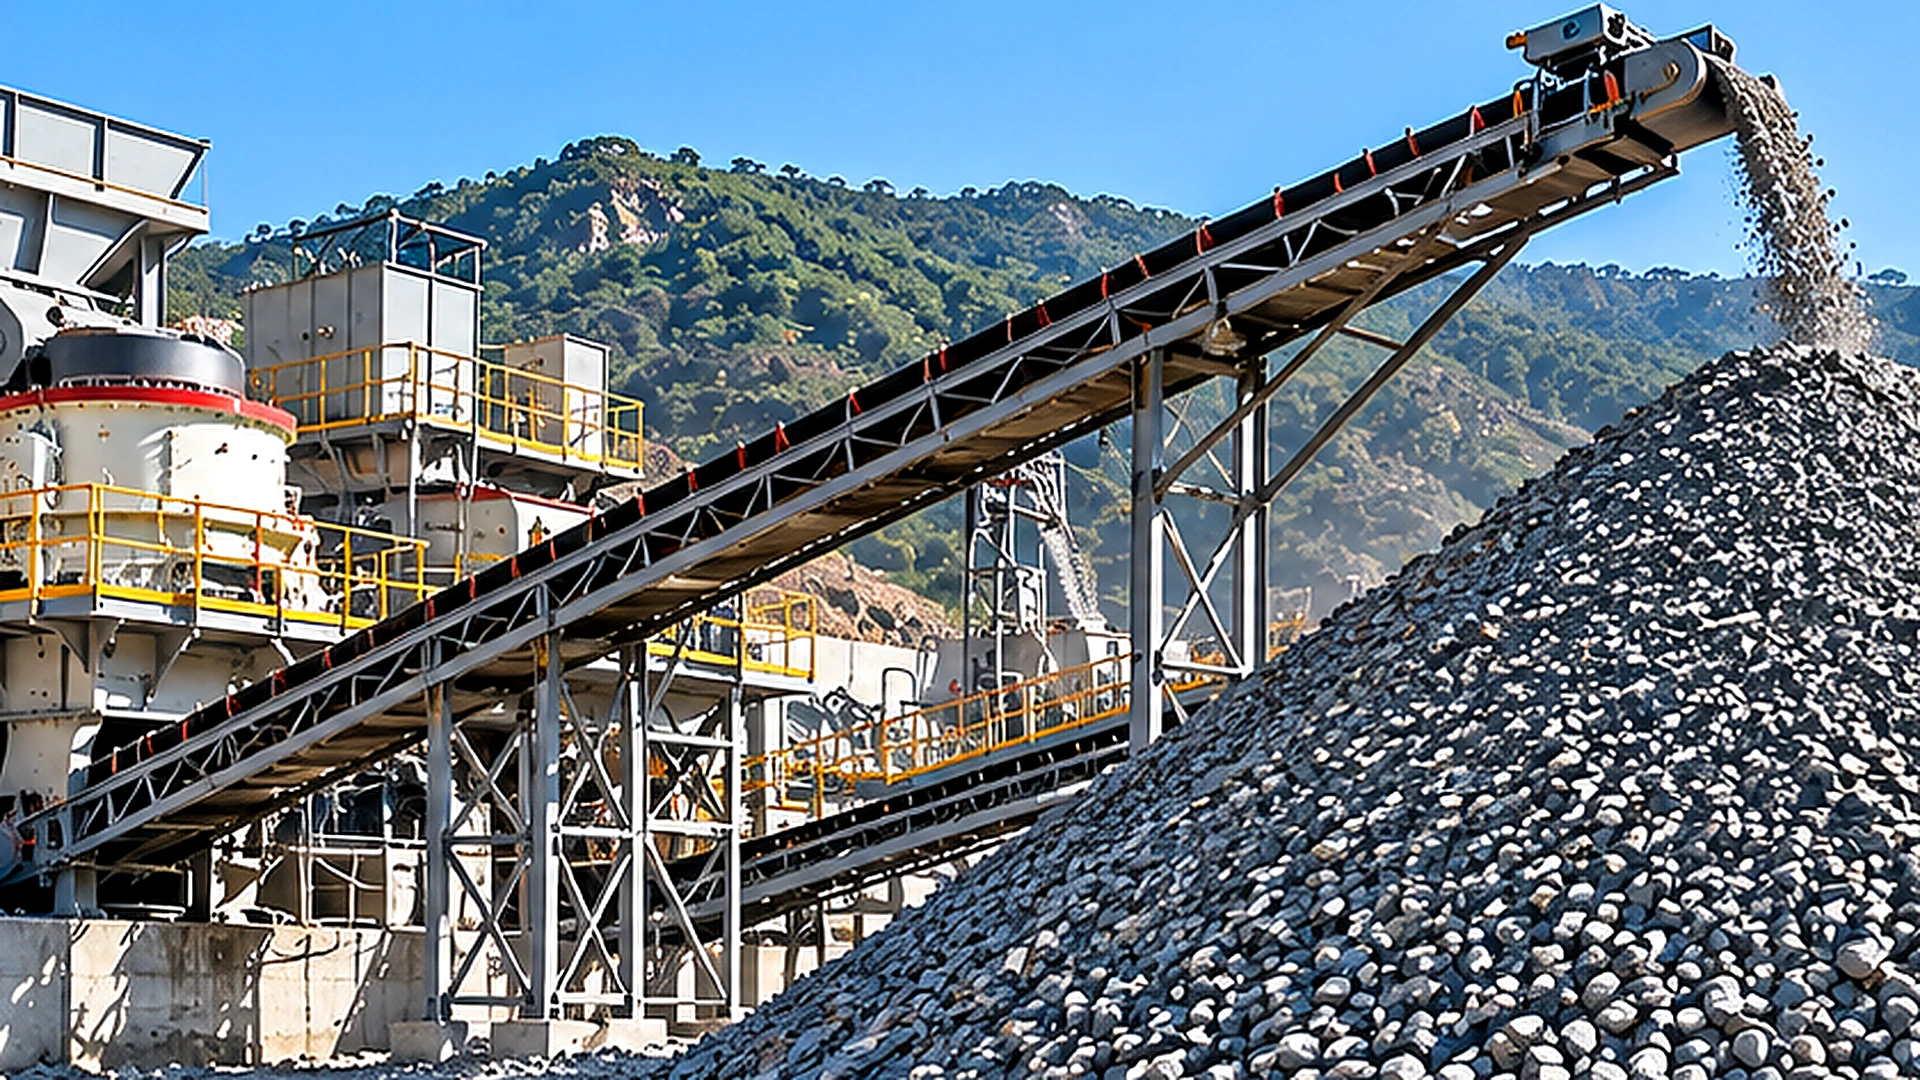
Una reserva de reserva o un contenedor de compensación suele ser más valioso en el punto donde una etapa de trituración debe operar independientemente de la siguiente. En una planta de agregados estacionaria convencional, esto ocurre a menudo entre la trituración primaria y el circuito de trituración y cribado secundario aguas abajo. El propósito no es simplemente almacenar roca. Su objetivo es absorber diferencias temporales en el flujo de material y al mismo tiempo permitir que los equipos posteriores reciban una alimentación más consistente.
Sin embargo, agregar almacenamiento entre cada trituradora no es necesario ni económico. La ubicación correcta y la capacidad utilizable dependen de las fluctuaciones reales de la producción, las características de los materiales, los acuerdos de recuperación y los programas operativos de la planta.
Para operadores de canteras que evalúan equipos de trituracion Por lo tanto, la pregunta clave de ingeniería no es qué tan grande se puede construir una reserva, sino cuánto material vivo y recuperable es necesario para mantener la siguiente etapa de procesamiento funcionando en condiciones realistas.
¿Por qué las etapas de trituración necesitan amortiguación?
Descarga intermitente de la trituradora primaria
La trituración primaria rara vez produce un flujo de material idéntico cada minuto. En una cantera abastecida por camiones de transporte, la trituradora primaria recibe el material en lotes. La tasa de material que ingresa a la trituradora depende de los intervalos de llegada de los camiones, el tiempo de descarga, la fragmentación de la roca, el tamaño máximo de los terrones y la cantidad de material que ya se encuentra en la tolva de alimentación.
Incluso cuando una trituradora de mandíbulas primaria tiene una capacidad nominal adecuada, los fragmentos de roca grandes pueden reducir temporalmente el rendimiento. Las interrupciones de alimentación, las paradas de inspección y los cambios en la gradación de alimentación también pueden afectar la tasa de descarga. Estas fluctuaciones no necesariamente indican un rendimiento deficiente de la trituradora. A menudo son características normales de la operación de minería y trituración primaria aguas arriba.
Por lo tanto, una trituradora primaria puede ofrecer un rendimiento promedio alto durante un turno, mientras que su tasa de descarga instantánea varía considerablemente. Si ese material se transfiere directamente a una trituradora secundaria, cada interrupción o aumento significativo en la etapa primaria puede influir en la operación posterior.
Requisitos de alimentación de la trituradora secundaria y la criba
La trituración y el cribado secundarios generalmente son más fáciles de controlar cuando el alimento llega a un ritmo relativamente estable y dentro de los límites operativos del equipo. Una trituradora secundaria insuficientemente alimentada puede funcionar por debajo de sus condiciones de carga previstas. Una alimentación excesiva o desigual puede causar sobrecarga, condiciones inestables en la cámara o acumulación de material en los puntos de transferencia. Las consecuencias particulares dependen del diseño de la trituradora y del modo de funcionamiento.
Las pantallas también son sensibles a los cambios de carga. Un aumento repentino en la alimentación puede profundizar el lecho de material, reducir las oportunidades de separación efectiva y aumentar la carga que regresa a través de un circuito de trituración cerrado. Un amortiguador colocado entre las etapas primaria y posterior crea una oportunidad para regular estas fluctuaciones.
El material puede acumularse temporalmente cuando la etapa primaria produce más de lo que consume el circuito aguas abajo. Durante breves interrupciones primarias, el material almacenado puede continuar alimentando el sistema secundario. Esta separación de tasas de operación es una de las razones por las que con frecuencia se considera el almacenamiento transitorio en el diseño de plantas de agregados estacionarias.
Fluctuaciones a corto plazo versus cuellos de botella permanentes
Un buffer no puede corregir un desajuste sostenido de capacidad. Por ejemplo, si la etapa primaria entrega continuamente 500 toneladas por hora mientras que el circuito posterior puede procesar sólo 400 toneladas por hora, el almacenamiento acumulará material a una tasa neta de 100 toneladas por hora hasta que se agote su capacidad disponible. El amortiguador puede posponer el problema, pero no lo elimina.
Por el contrario, si la trituradora primaria produce intermitentemente 500 toneladas por hora mientras que el sistema aguas abajo requiere 400 toneladas por hora, el almacenamiento temporal puede permitir que ambas secciones operen a velocidades diferentes durante un período limitado, siempre que sus programas operativos generales y su balance de materiales sean compatibles. Esta distinción debe establecerse antes de comprar equipo adicional o asignar espacio para una reserva.
¿Dónde se debe ubicar una pila de compensación o un contenedor de compensación?
Entre trituración primaria y secundaria
Para muchas configuraciones de canteras estacionarias, el lado de descarga de la trituradora primaria es una ubicación lógica para el almacenamiento intermedio. Una disposición típica se puede describir como: trituradora primaria → transportador de transferencia → pila de compensación → alimentador de recuperación → circuito de trituración secundaria → cribado.
En este diseño, la trituración primaria puede continuar durante ciertas interrupciones aguas abajo hasta alcanzar el nivel de almacenamiento permitido. Por el contrario, el procesamiento secundario puede continuar durante una breve parada primaria mientras el material recuperable permanece disponible. El acuerdo también permite que las secciones primaria y secundaria operen en diferentes cronogramas cuando el plan de producción y el almacenamiento disponible respaldan este enfoque.
El beneficio técnico proviene de la separación de dos etapas operativas con diferentes características de flujo, en lugar de la propia pila de almacenamiento. Para una cartera de equipos como la de RION, esta interfaz puede implicar un trituradora de quijada, un acopio intermedio y aguas abajo trituradora de cono equipo. Los arreglos reales deben estar determinados por el material, las tareas de la trituradora, los tamaños de alimentación y el diseño del proyecto en lugar de asumir que esta secuencia se adapta a cada planta.
Antes del cribado secundario o trituración terciaria
El almacenamiento intermedio adicional puede ser útil cuando una etapa de procesamiento posterior experimenta interrupciones operativas significativas o una demanda de alimento variable. Sin embargo, colocar un amortiguador más abajo cambia el equipo que permanece expuesto a las fluctuaciones aguas arriba.
Por ejemplo, una pila ubicada después de la trituración secundaria no aísla la trituradora secundaria de la descarga primaria irregular. La trituradora secundaria aún debe adaptarse al patrón operativo aguas arriba. Esto puede ser importante al comparar dos diseños que parecen similares en cuanto a la capacidad total del equipo.
Un depósito de compensación antes de la trituración terciaria puede ayudar a regular la alimentación hasta la etapa de reducción final, pero su valor depende del circuito de cribado circundante, el comportamiento de la carga de retorno y los dispositivos de control disponibles. Por lo tanto, la posición de almacenamiento debe seleccionarse identificando las etapas específicas que deben funcionar de forma independiente.
Amortiguadores de proceso versus existencias de agregados terminados
Una pila de refuerzo no debe confundirse con una reserva de producto terminado. Un buffer de proceso normalmente almacena material que aún requiere trituración, cribado u otra operación de procesamiento. Su función es apoyar la continuidad y controlar el movimiento de material a través de la planta.
Una reserva de agregado terminado contiene material que ya cumplió con la clasificación de producto prevista y está en espera de ser cargado, mezclado o enviado. Estos diferentes propósitos afectan el diseño del diseño. Una reserva de proceso requiere una capacidad de recuperación confiable y una estrecha coordinación con los equipos posteriores. Una reserva terminada está más influenciada por el inventario, la segregación de productos, la carga de camiones y los requisitos de envío.
Tratar ambas como capacidad de almacenamiento ordinaria puede dar lugar a suposiciones incorrectas sobre la cantidad de material realmente disponible para respaldar la producción.
¿Cuánta capacidad de almacenamiento en vivo se requiere?
Estimación de la acumulación de material a partir de diferencias de flujo
Una evaluación preliminar del almacenamiento comienza con el balance de masa en todo el buffer. Para un período de funcionamiento definido: Cambio en la masa almacenada = Material que ingresa al almacenamiento − Material que sale del almacenamiento.
Si ambos flujos se suponen constantes durante ese período, la relación se vuelve ΔM = (Qin − Qout) × t, donde ΔM es el cambio en la masa almacenada en toneladas; Qin y Qout son los caudales másicos entrantes y salientes en toneladas por hora; y t es la duración en horas.
Considere un caso ilustrativo en el que un circuito de trituración aguas abajo consume 350 toneladas por hora y la trituradora primaria deja de alimentar el buffer durante 20 minutos. Si se espera que el circuito aguas abajo continúe operando al mismo ritmo, la cantidad retirada durante la interrupción es aproximadamente 350 × (20/60) = 116,7 toneladas.
Esto significa que se necesitarían al menos aproximadamente 117 toneladas de material almacenado utilizable únicamente para salvar esa interrupción en particular, suponiendo una recuperación ininterrumpida y sin otras pérdidas o restricciones. No es una capacidad de buffer recomendada para una instalación RION real. Es un ejemplo de cálculo que muestra cómo la duración de la interrupción y la demanda posterior influyen en la masa de material necesario.
Un diseño de trabajo también debe considerar las interrupciones repetidas, el inventario inicial esperado, el reabastecimiento futuro, los niveles de almacenamiento permitidos y las reservas operativas apropiadas. Cuando los caudales varían sustancialmente con el tiempo, los cálculos deben utilizar el historial completo del flujo de materiales en lugar de un promedio único.
Capacidad recuperable viva versus volumen total de existencias
Una reserva que contenga 1.000 toneladas no necesariamente proporciona 1.000 toneladas de capacidad de refuerzo utilizable. Almacenamiento en vivo es la porción del material que se puede recuperar a través del dispositivo de recuperación instalado en las condiciones operativas previstas. El material fuera de la zona de retiro efectiva puede permanecer en la pila a menos que un cargador u otro método de recuperación lo mueva.
Por lo tanto, una reserva con un único punto de recuperación puede tener una fracción de almacenamiento vivo mucho menor que un sistema diseñado adecuadamente con múltiples ubicaciones de extracción. La fracción depende de la geometría del pilote, el ángulo de reposo, la disposición del alimentador, las características de descarga y el comportamiento de flujo del material.
El diseñador de la planta debe distinguir el almacenamiento físico total, el material que se puede recuperar mediante el método operativo planificado, el inventario mínimo requerido para una recuperación estable y el almacenamiento operativo disponible entre niveles bajos y altos permitidos. Es la parte operativamente utilizable la que importa al estimar cuánto tiempo pueden seguir funcionando los equipos posteriores.
Duración del almacenamiento y variabilidad operativa
Una regla fija, como proporcionar una cierta cantidad de minutos u horas de capacidad de almacenamiento, puede ser útil para la discusión inicial, pero no puede reemplazar una evaluación de las operaciones reales de la planta. Las preguntas relevantes incluyen con qué frecuencia se detiene la alimentación primaria, cuánto duran normalmente las interrupciones, si el procesamiento posterior continúa durante el mantenimiento y si la etapa primaria opera en el mismo horario de turnos.
También es necesario reponer el buffer. Si la trituradora primaria no puede producir suficiente material durante las horas de operación disponibles para reemplazar el consumo posterior, aumentar la capacidad de la pila no establecerá un acuerdo operativo sostenible. El tamaño del almacenamiento debe considerar tanto la cantidad de material requerido durante las interrupciones como la capacidad de restaurar el inventario después.
¿Cómo deberían integrarse los alimentadores y transportadores de recuperación?
Recuperar control de tasa de alimentación
Una reserva no produce automáticamente una descarga controlada. El material debe retirarse a través de un sistema de recuperación adecuado al tamaño de la roca almacenada, la densidad aparente, la humedad, la abrasividad y la velocidad de alimentación requerida. Dependiendo de la disposición, esto puede implicar alimentadores colocados debajo de un depósito de compensación o en puntos de extracción designados debajo de una pila de almacenamiento.
El alimentador debe operar dentro de sus límites de carga y descarga aprobados mientras entrega el flujo requerido por el circuito receptor. RION alimentador vibratorio La gama de productos proporciona una categoría de equipos relevante para discutir la alimentación controlada de material en el procesamiento de agregados.
Sin embargo, la idoneidad para una instalación de recuperación específica requiere confirmación de ingeniería. Un alimentador adecuado para una tolva receptora convencional no debe asumirse automáticamente como apropiado para cada condición de recuperación de acopio de alta altura. Se necesita especial atención cuando los materiales finos, la humedad o las formas irregulares de las rocas aumentan la posibilidad de formación de puentes, bloqueos o descargas desiguales.
Adaptación de la capacidad del transportador a la demanda de la trituradora
El transportador de recuperación debe adaptarse al flujo de material previsto, incluida una variación operativa realista. La idoneidad del transportador depende de algo más que el ancho de la correa. La velocidad de la correa, la densidad aparente del material, la configuración del canal, la inclinación, el tamaño del bulto, la geometría de carga y el diseño del canal de transferencia influyen en la capacidad de carga efectiva.
Un transportador que nominalmente maneja el tonelaje promedio requerido aún puede experimentar dificultades si un alimentador de recuperación produce períodos cortos de carga excesiva. Del mismo modo, un transportador del tamaño correcto puede funcionar mal si el material ingresa descentrado o crea un impacto excesivo en el punto de carga.
el Cinta transportadora Por lo tanto, la categoría es una interfaz importante entre el almacenamiento y el procesamiento posterior. Para una operación confiable, el alimentador de recuperación, el conducto de transferencia, el transportador y la trituradora receptora deben evaluarse como un solo sistema de manejo de materiales.
Condiciones de segregación, bloqueo y descarga de materiales
El agregado grueso no siempre permanece mezclado uniformemente mientras se apila y se recupera. Durante la formación de reservas, las partículas más grandes pueden viajar más lejos cuesta abajo, mientras que las partículas más pequeñas se acumulan en diferentes regiones. El alcance de esta segregación depende de la gradación del material y del método de apilamiento.
Si el sistema de recuperación se alimenta predominantemente de una región, la trituradora aguas abajo puede recibir una distribución de alimentación que difiere de la descarga original de la trituradora primaria. Los cambios en la clasificación del alimento pueden influir en la carga de la trituradora y el rendimiento del cribado.
El diseñador debe considerar la geometría del apilamiento, la posición de descarga del transportador, la disposición del punto de retiro y si el material recuperado seguirá siendo suficientemente representativo. El acceso para inspección, mantenimiento e intervención segura es otro requisito. Las áreas de recuperación de existencias pueden presentar peligros graves, incluidos equipos enterrados, acceso limitado, material inestable y movimientos inesperados. Se deben evaluar los procedimientos de diseño, protección y mantenimiento del sistema de recuperación para la instalación real.
¿Cuándo es innecesario el almacenamiento en búfer intermedio?
Diseños de alimentación directa con flujo de material estable
No todas las plantas de trituración necesitan una pila de compensación separada. Una operación compacta con suministro de material relativamente estable, capacidades de equipos compatibles y disposiciones de control adecuadas puede transferir material directamente entre las etapas de trituración. Esto puede reducir la cantidad de puntos de manipulación y simplificar la huella de la planta.
Sin embargo, un diseño de alimentación directa significa que las interrupciones en una sección pueden afectar al equipo conectado de forma más inmediata. La elección implica equilibrar la flexibilidad operativa con los requisitos de equipo, terreno y manipulación.
Requisitos de espacio, polvo y manipulación adicional
Una reserva de reserva ocupa espacio y puede requerir transportadores adicionales, estructuras de soporte, equipos de recuperación, instalaciones eléctricas y acceso para mantenimiento. Los acopios abiertos también introducen consideraciones ambientales relacionadas con el polvo arrastrado por el viento, la escorrentía superficial y la contención de materiales.
Los contenedores de compensación cerrados pueden reducir algunos problemas de exposición, pero introducen sus propios requisitos estructurales, de acceso y de flujo de materiales. Estas consecuencias deben considerarse junto con cualquier mejora operativa esperada. Para un sitio restringido, una zona de amortiguamiento más pequeña o una disposición diferente de la planta puede ser más práctico que una gran reserva intermedia.
Por qué el almacenamiento no puede eliminar un cuello de botella permanente
Un error de diseño común es agregar almacenamiento para compensar un sistema posterior que constantemente tiene un tamaño insuficiente. Si las trituradoras y cribas posteriores no pueden procesar la tasa de producción requerida a largo plazo, el material almacenado continuará acumulándose siempre que la producción anterior exceda la capacidad posterior.
En cambio, la respuesta correcta puede implicar revisar el trabajo de la trituradora, la capacidad de la criba, la carga circulante, las características del material o los objetivos de producción planificados. El almacenamiento intermedio debe justificarse por el patrón de variación operativa y no utilizarse como sustituto de la verificación de las capacidades de los equipos conectados.
¿Qué datos deben revisar los compradores antes de finalizar el diseño?
Tamaño de alimentación, propiedades del material y registros de rendimiento
Una evaluación de ingeniería útil comienza con datos de materiales representativos.
| Información requerida | Por qué es importante |
|---|---|
| Tamaño máximo de terrones y gradación de alimento | Influye en los espacios libres de los conductos, el diseño del alimentador y el comportamiento del flujo. |
| densidad aparente | Convierte el volumen almacenado en masa de material aproximada |
| Contenido de humedad y partículas finas. | Ayuda a evaluar las dificultades de adhesión, bloqueo y recuperación. |
| Historial de descarga de la trituradora primaria | Identifica fluctuaciones e interrupciones de la producción. |
| Demanda del circuito aguas abajo | Determina los requisitos de retiro y el agotamiento del buffer. |
| Área de almacenamiento disponible y geometría. | Restringe la configuración de almacenamiento o contenedor. |
Las cifras de capacidad nominal de un solo punto son menos informativas que los registros operativos que muestran variaciones durante un turno representativo.
Calendario operativo y fluctuaciones de producción
El programa de funcionamiento de la planta debe examinarse junto con el flujo de materiales. Una sección de trituración primaria que funcione durante menos horas que la planta aguas abajo puede requerir una tasa de producción y almacenamiento suficientes para soportar la diferencia en los cronogramas.
Las prácticas de mantenimiento también son importantes. Una parada planificada que requiere que los equipos posteriores funcionen de forma independiente tiene implicaciones de almacenamiento diferentes a las de una breve interrupción ocasional. Cuando no se disponga de datos de producción confiables, el equipo del proyecto debe identificar los supuestos utilizados para los cálculos preliminares y probar qué tan sensible es el resultado a esos supuestos.
Diseño de recuperación, limitaciones del sitio y requisitos de seguridad
Antes de finalizar el diseño, el equipo del proyecto debe revisar la ubicación de las reservas, recuperar el acceso, los requisitos estructurales, los controles ambientales y las disposiciones de mantenimiento de emergencia. El diseño también debe tener en cuenta cualquier separación requerida entre el equipo móvil y el personal que trabaja cerca de transportadores o sistemas de recuperación.
RION Solución de producción agregada cubre el contexto más amplio de combinar equipos de trituración, cribado y manejo de materiales dentro de una planta de agregados.
Los compradores que discuten un circuito propuesto pueden proporcionar a RION el tipo de roca, el rendimiento objetivo, la clasificación del producto, el cronograma de operación, la configuración del equipo y la huella disponible del sitio a través del página de consulta del proyecto.
El principio de diseño central sigue siendo sencillo: coloque un almacenamiento intermedio donde proporcione una separación operativa mensurable entre las etapas de procesamiento y dimensione según el material recuperable y la variación operativa realista.
Un búfer evaluado adecuadamente puede respaldar una operación posterior más consistente. Una reserva mal ubicada o de gran tamaño puede simplemente agregar complejidad de manejo sin resolver la limitación real de la planta.