








Mis on seadmete transportimine agregaaditehases?
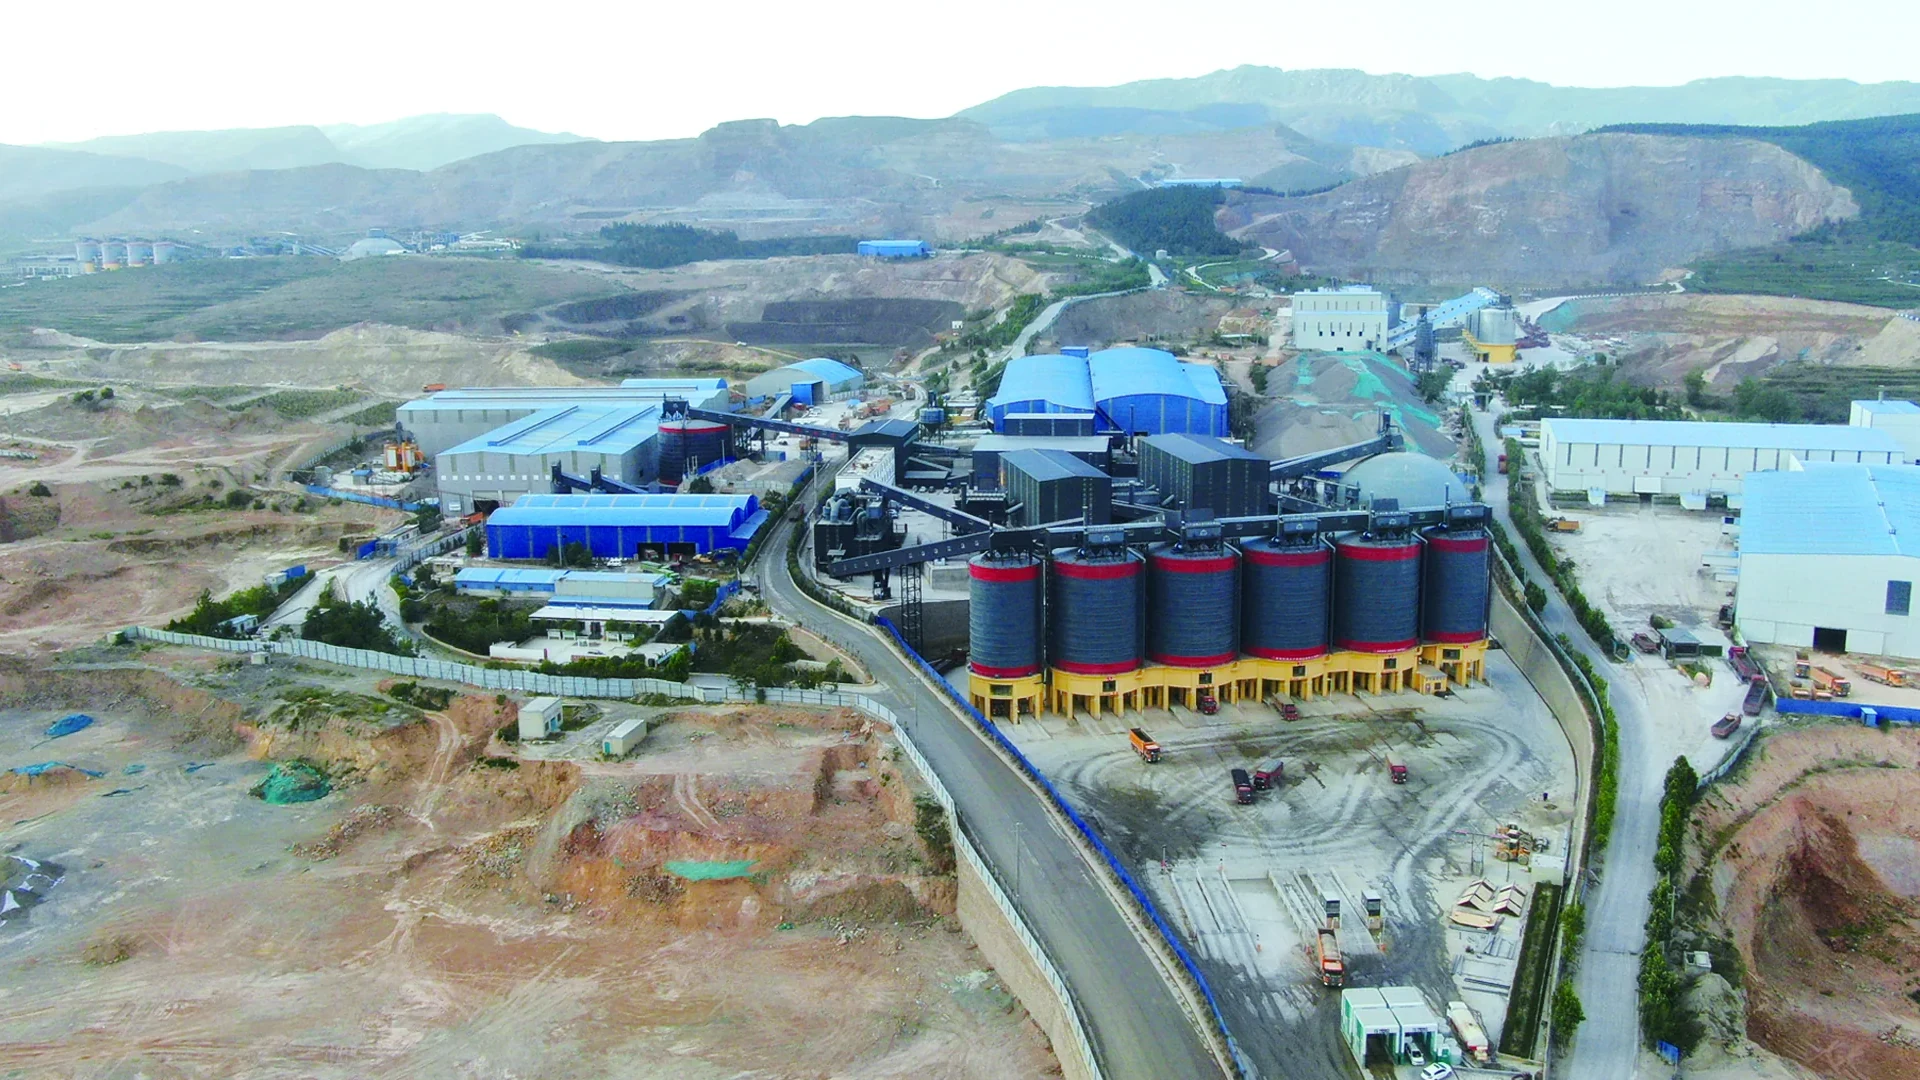
Conveying equipment moves material along a defined route from a loading point to a discharge point. Täitematerjalitehases veab see lahtist kivi, kruusa ja liiva purustite, sõelmete, laopindade ja laadimisseadmete vahel. A belt conveyor performs this task with a moving, continuous belt that supports the material during travel.
The complete transfer includes receiving the material, carrying it along the route and delivering it to equipment that can accept the stream. Seda teed järgides selgitatakse, kuidas lintkonveierid töötavad, kuhu need purustamis- ja sõelumisahelasse mahuvad ning miks voolukiirus vajab nii materiaalseid kui ka töötingimusi, et see oleks mõttekas.
Mida teevad transpordiseadmed agregaaditehases?
An aggregate production line contains several different tasks. Purusti vähendab osakeste suurust. A screen separates the resulting feed into discharge streams. Edastusseadmed ühendavad need toimingud, transportides iga voo järgmisse sihtkohta.
Puistematerjalide transpordiseadmed handles many loose particles together as a continuous or intermittent stream. Selle ülesanded muutuvad tehase kaudu. Värskelt killustikku vastuvõttev konveier käsitleb erinevat osakeste suurust kui sõelutud liiva vedava konveier, isegi kui mõlemad kuuluvad samale tootmisliinile.
A conveyor’s role therefore includes its origin and destination. "Purustist tühjendamine sõela etteandeks" tuvastab kasuliku protsessiühenduse: see selgitab, milline materjal saabub, milline allavoolu operatsioon selle vastu võtab ja kas ülekanne kuulub edasitöötlemise, tagastamise või valmistoote marsruudile.
Ülekandekonveierid ühendavad protsessietapid, samas kui maismaakorraldused võivad materjali kanda pikematel marsruutidel. Vahemaa ja paigutus muutuvad, kuid keskseks ülesandeks jääb kindlaksmääratud materjalivoo liigutamine asukohtade vahel.
Kuidas lintkonveier puistmaterjali teisaldab?
Kandejooks ja tagasijooks
A belt conveyor uses an endless belt arranged around pulleys. Materjal siseneb kandejooksu, liigub koos liikuva lindiga ja lahkub väljalaskmisel. The unloaded belt then follows the return run back toward the loading end, completing the circuit.
On a conventional troughed aggregate conveyor, carrying idlers support the belt in a shape that helps contain the loose material. Tagastusrullikud toetavad rihma tagasiteel. The belt’s return run is part of the conveyor’s mechanical loop; seda ei tohiks segi ajada eraldi konveieriga, mis kannab kivi tagasi purustisse.
Ajam, rihmarattad, tühikäigurattad ja vastuvõtt
Ajamiüksus varustab toidet ajami rihmarattaga. Rihmaratta ja rihma vaheline kontakt edastab rihma liigutava jõu. Tühisõitjad pakuvad marsruudil veeremise tuge; need ei täida ajami rihmaratta peamist toitefunktsiooni.
Lintkonveieri põhikomponendid töötavad koos järgmiselt:
| Komponent | Funktsioon edastusprotsessis |
|---|---|
| Konveierlint | Tagab liikuva pinna, mis kannab materjali |
| Mootor ja ajam | Andke rihma ja selle koormuse liigutamiseks vajalik mehaaniline võimsus |
| Ajami rihmaratas | Kandab tõukejõu üle vööle kokkupuutel selle pinnaga |
| Klemm- ja painutusrattad | Juhtige vöö ümber otste või muud muudatused selle teel |
| Isturite kandmine ja tagastamine | Toetage rihma koormatud ja tagasipöörduvaid osi |
| Vastuvõtu- või pingutusseade | Säilitab konveieri paigutusega nõutava tööpinge |
| Tugiraam | Hoiab komponente marsruudil planeeritud kohtades |
Tööpinge peab vastama konstruktsioonile: selle suurendamine ilma rihma, rihmarattaid ja konstruktsiooni arvestamata ei ole üldine viis transpordivõimsuse suurendamiseks.
The RION lintkonveier valikusse kuuluvad B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 ja B2200, galerii tüüpi ja avatud tüüpi paigutustega.
Kus kasutatakse konveiereid purustamise ja sõelumise ahelas?
Protsessi ülekandmine, materjali- ja tootevarude tagastamine
Vaatleme hüpoteetilist vooluringi, kus killustik liigub sõelale, üks tühjendus naaseb edasiseks purustamiseks ja teised väljaheited liiguvad eraldi tootevarudesse. Iga konveier kannab teatud voolu, nii et selle koht ahelas selgitab selle kohustust.
| Lähtepunkt | Sihtkoht | Materjali voog | Kohuse edastamine |
|---|---|---|---|
| Purusti tühjendamine | Ekraani söötmispunkt | Purustatud materjal ootab klassifitseerimist | Ühendage vähendamise ja sõelumise etapid. |
| Valitud ekraani tühjendamine | Edasine purustamise etapp | Täiendavale vähendamisele määratud materjal | Läbige tagasitee suletud ringis. |
| Toote ekraani tühjenemine | Määratud varu või prügikast | Eraldatud täitetoode | Hoidke seda toodet ettenähtud ladustamisrajal. |
| Säilitamise tühjendamine | Laadimiskoht või mõni muu taimeosa | Materjal vabastati järgmiseks operatsiooniks | Edastage vabastatud voog sihtkohta. |
Mõned taimed kasutavad avatud vooluringi ilma tagasi-purustusteeta. Teised jagavad materjali mitme etapi vahel või ühendavad vooge, kui protsess seda nõuab.
Ekraan loob tühjendusvood ja konveieri paigutus määrab, kuhu need liiguvad. Näiteks vibreerivad ekraanid täitematerjalide liigitamiseks saab ühendada toote ülekandmise ja purusti-tagastusteedega. Toote liigitamine tuleneb purustamise ja sõelumise protsessist; seejärel suunab konveier selle voo talle määratud varusse.
Sööturi ja konveieri kohustused
Söötur varustab materjali vastuvõtuseadmetega protsessile sobiva kiirusega. Konveier tagab transporditee. Need ülesanded võivad kattuda: rihmasöötur kasutab kontrollitud kohaletoimetamiseks liikuvat linti ja mõned rihmapõhised süsteemid mõõdavad või reguleerivad ka vooluhulka, kui need on selleks otstarbeks varustatud.
Erineva söötmismehhanismi jaoks RION vibreerivad söötjad taimede kontrollitud söötmiseks materjali liigutamiseks purusti või muu vastuvõtuetapi poole kasutage küna ja ergutusseadet. See näitab, miks seadmeid tuleks mõista nii selle mehhanismi kui ka määratud ülesannete kaudu. Sööturi väljundit vastuvõttev ülekandekonveier ei täida automaatselt sama juhtimisfunktsiooni.
Miks ei saa lindi laius üksi konveieri mahtuvust määratleda?
Mahuvool ja puistetihedus
Mahuvoog kirjeldab, kui palju ruumi edastatav materjal ajaühikus võtab. Massivoog kirjeldab, kui palju materjali massi ajaühikus läbib. Suhe on:
Massivool (t/h) = mahuvool (m³/h) × puistetihedus (t/m³)
Siin t tähendab tonni, võrdne 1000 kg. Tihedus peab olema puistetihedus, mis on seotud massi ja lahtise materjali ruumalaga, sealhulgas osakeste vahelised ruumid. Tahke mineraali enda tihedus on erinev suurus.
Mõelge kahele puhthüpoteetilisele arvutusele:
| Eeldatav tegelik mahuvool | Eeldatav puistetihedus | Arvutatud massivool |
|---|---|---|
| 250 m³/h | 1,6 t/m³ | 400 t/h |
| 250 m³/h | 1,2 t/m³ | 300 t/h |
Sama tegeliku mahuvoolu 250 m³/h juures annab suurem puistetihedus suurema massivoolu, kuna iga kuupmeeter sisaldab rohkem massi. Need arvutused teisendavad mahuvoolu massivooluks; kandevõime reiting nõuab ka konveieri laadimist, kiirust ja konstruktsioonitingimusi. Kui koormus muutub koos materjaliga, muutub ka mahuvool.
Rihma kiirus, laadimine ja marsruudi tingimused
Rihma laius aitab kaasa materjali kandmiseks saadaolevale ruumile, kuid tegelik koormatud ristlõige ja lindi kiirus mõjutavad ka mahuvoolu. Seeria tähistus iseenesest ei kirjelda neid töötingimusi. Osakeste suurus, laadimismuster ja lindi kandekuju mõjutavad selle ruumi kasutamist.
Marsruut lisab täiendavaid tingimusi. Kaldu ülekandmine, pikem käik ja erinev väljalaskekõrgus nõuavad kogu transpordikorralduse läbimõtlemist. Vastuvõtuseadmed peavad samuti mahutama tarnitud voogu. Massivoolu konversiooniga ei saa kindlaks teha, kas ajam, rihm ja konstruktsioon on selle ülesande jaoks sobivad. RIONi konveieri valikuteave ühendab samamoodi läbilaskevõime hindamise materjali, kiiruse, kalde ja marsruudi tingimustega.
See aitab ka eristada tegelik vool alates nimivõimsus. Tegelik vool kirjeldab materjali läbimist kindlaksmääratud aja jooksul. Võimsuse näitaja kirjeldab seadme võimekust kindlaksmääratud tingimustel. Keskmine tunnine vooluhulk võib varjata lühikesi suurema koormuse perioode, seega on nende kahe võrdlemisel oluline tööaja baas.
Miks on laadimis- ja tühjenduspunktid olulised?
Kuidas materjal vöösse siseneb ja sealt lahkub
Laadimispunkt ühendab kahte erinevat liikumist: sissetulev materjal liigub mööda renni või ülesvoolu, samas kui vastuvõtulint liigub mööda oma marsruuti. Nende suunad, suhtelised asendid ja kõrguste erinevus määravad, kuidas materjal jõuab kandepinnale.
Tsentraalselt sisenevat materjali saab jaotada ümber lindile ettenähtud kandetee. Tugevalt ühele poole saabuv oja annab lindile ja selle toele erineva koormuse. Laadimistsoon peab toetama ka vastuvõtuvööd ja sisaldama lahtisi osakesi, kui need asetsevad liikuva koorma sisse.
Martin Engineering Laadige oma last õigesti kirjeldab lindi ettevalmistamist laadimiseks, sealhulgas selle tee stabiliseerimist ja tsentreerimist, kandeprofiili moodustamist ja koormatsooni tihendamist. Need põhimõtted selgitavad, miks ainuüksi liikuv lint on vaid osa toimivast materjaliülekande liidesest.
Väljalaskmisel on küsimus vastupidine: kuhu maandub lahkuv oja? Vastuvõturenn, sõel, konveier või hoiupunkt peab olema selle voo jaoks paigutatud ja suutma seda vastu võtta. Näiteks ülekanne sõelale peab olema joondatud selle etteande paigutusega, et tarnitud materjali saaks jaotada kogu ettenähtud sõelumisalale.
Konveieri sobitamine vastuvõtuseadmetega
Illustreeriv ülekanne purustajalt ekraanile ühendab need suhted. Purusti tühjendus loob ülesvooluühenduse, konveier kannab seda väljundit vajalikul kaugusel ja kõrgusel ning ekraani etteande paigutus määrab vastuvõtuliidese. Ühe komponendi mõistmine nõuab nende külgnevate ühenduste mõistmist.
Neli kirjeldust teevad kohustuse selgeks:
- Marsruut: laadimis- ja mahalaadimiskohad, ülekandekaugus ja kõrgus muutuvad.
- Materjal: osakeste suurus, puistetihedus ja niiskuse seisund.
- Voog: tegelik töökiirus ja eeldatavad tipud.
- Vastuvõtu seadmed: järgmine masin, renn, hoiukoht või laadimiskoht.
Üheskoos selgitatakse, mida konveier transportima peab ja kuidas ülekanne protsessi sobituda.
Koondprojekti puhul saate seda teha arutage oma materjali ülekande paigutust RIONiga kasutades neid nelja kirjeldust. Need pakuvad praktilist seost transpordi põhiprintsiibi ja tootmisliini tingimuste vahel.