








محل ذخیره بافر در مدار تجهیزات سنگ شکن کجا باید قرار گیرد؟
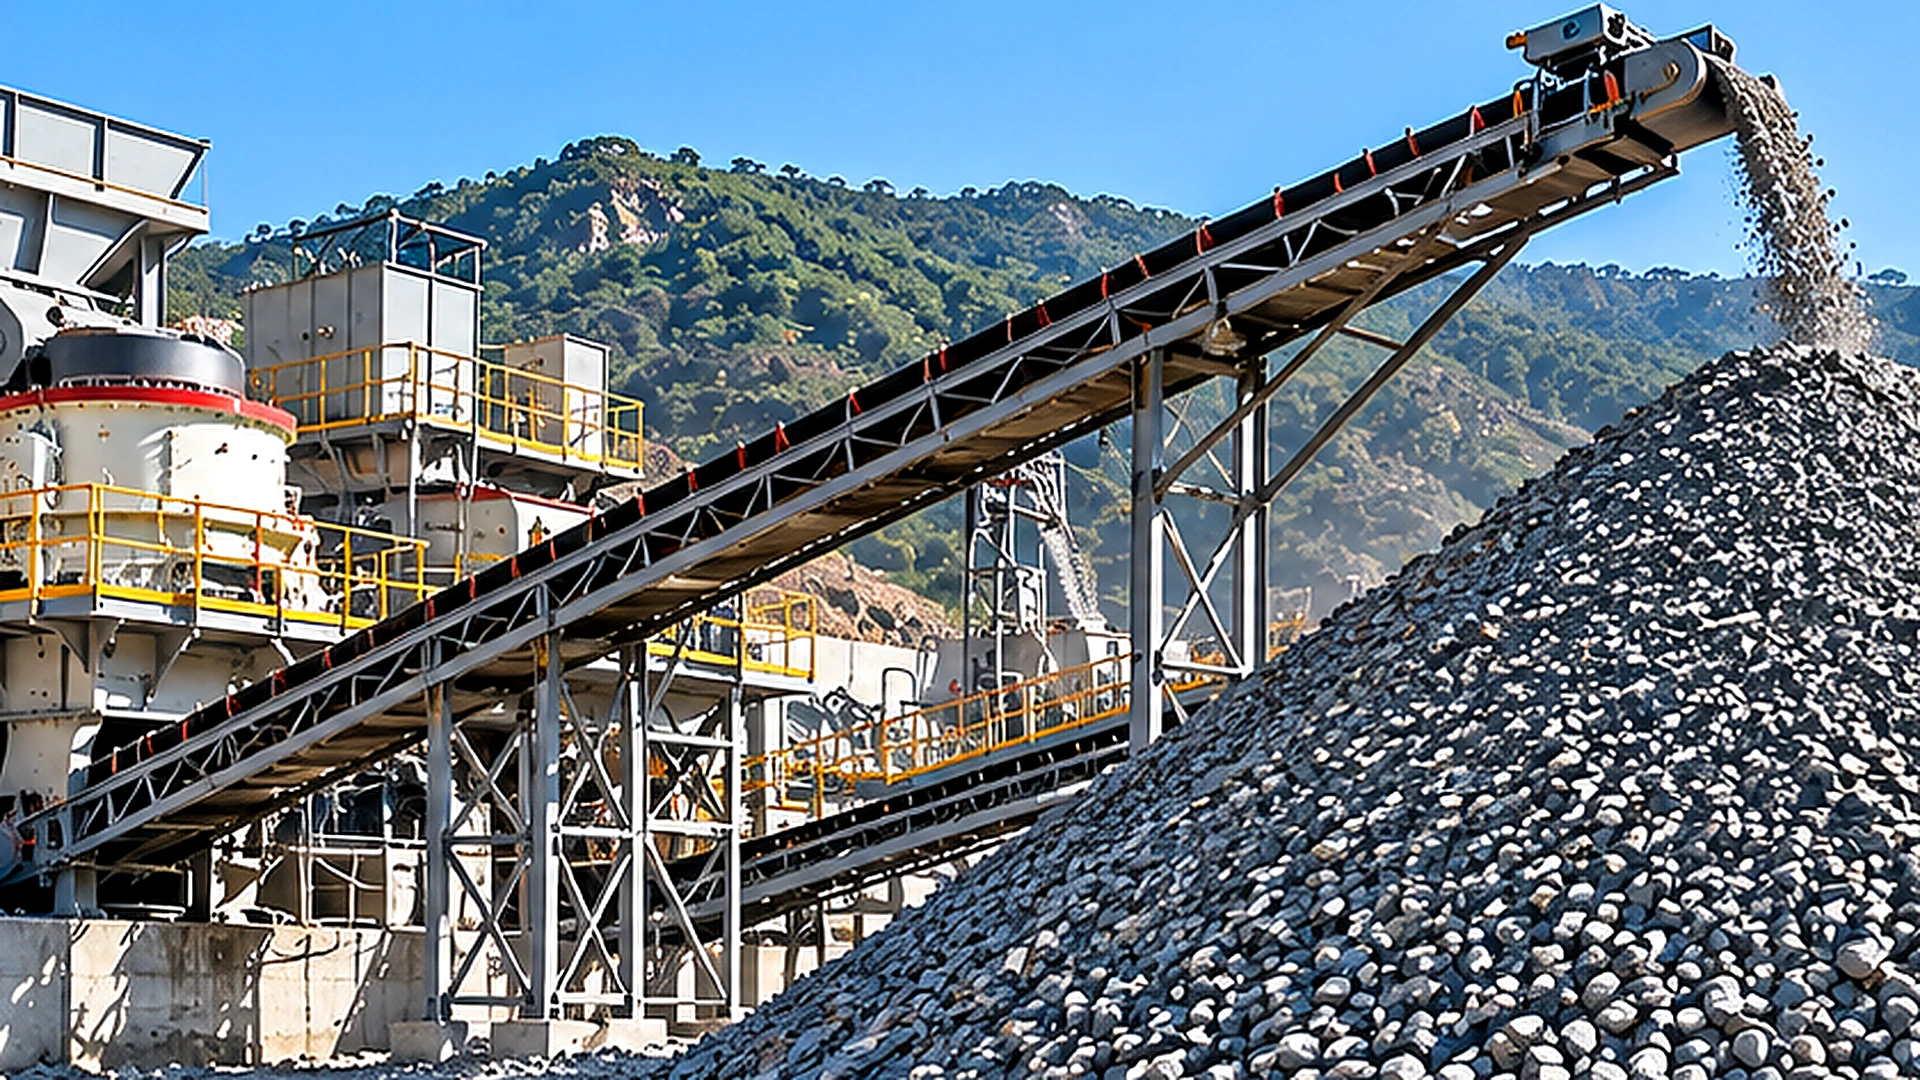
انبار بافر یا سرج سطل معمولاً در نقطه ای که یک مرحله خرد کردن باید مستقل از مرحله بعدی عمل کند، بیشترین ارزش را دارد. در یک کارخانه سنگدانه ثابت معمولی، این اغلب بین خرد کردن اولیه و مدار خرد کردن و غربالگری ثانویه پایین دست است. هدف صرفاً ذخیره سنگ نیست. این برای جذب تفاوت های موقت در جریان مواد است و در عین حال به تجهیزات پایین دست اجازه می دهد تا خوراک ثابت تری دریافت کنند.
با این حال، افزودن ذخیره سازی بین هر سنگ شکن نه ضروری است و نه مقرون به صرفه. مکان صحیح و ظرفیت قابل استفاده به نوسانات واقعی تولید، ویژگی های مواد، ترتیبات بازیابی و برنامه های عملیاتی کارخانه بستگی دارد.
برای اپراتورهای معدن در حال ارزیابی تجهیزات خرد کردن در طرحبندی، سؤال کلیدی مهندسی این نیست که یک انبار چقدر میتواند ساخته شود، بلکه این است که چقدر میتوان ذخیره کرد. مواد زنده و قابل بازیافت برای نگه داشتن مرحله پردازش بعدی در شرایط واقعی مورد نیاز است.
چرا مراحل خرد کردن به بافر نیاز دارند؟
تخلیه سنگ شکن اولیه متناوب
خرد کردن اولیه به ندرت در هر دقیقه یک جریان مواد یکسان ایجاد می کند. در معدنی که توسط کامیون های حمل و نقل عرضه می شود، سنگ شکن اولیه مواد را به صورت دسته ای دریافت می کند. سرعت ورود مواد به سنگ شکن به فواصل ورود کامیون، زمان تخلیه، تکه تکه شدن سنگ، حداکثر اندازه توده و مقدار مواد موجود در قیف خوراک بستگی دارد.
حتی زمانی که یک سنگ شکن فکی اولیه دارای ظرفیت اسمی کافی باشد، قطعات سنگ بزرگ می توانند به طور موقت توان را کاهش دهند. وقفه های تغذیه، توقف های بازرسی و تغییر در درجه بندی خوراک نیز می تواند بر میزان تخلیه تأثیر بگذارد. این نوسانات لزوماً نشان دهنده عملکرد ضعیف سنگ شکن نیست. آنها اغلب ویژگی های عادی عملیات استخراج معدن بالادست و خرد کردن اولیه هستند.
بنابراین یک سنگ شکن اولیه ممکن است در یک جابجایی متوسط توان عملیاتی بالایی ارائه دهد در حالی که نرخ تخلیه آنی آن به طور قابل توجهی متفاوت است. اگر آن ماده مستقیماً به یک سنگ شکن ثانویه منتقل شود، هر وقفه یا افزایش قابل توجهی در مرحله اولیه می تواند بر عملکرد پایین دست تأثیر بگذارد.
سنگ شکن ثانویه و نیازهای صفحه نمایش
خرد کردن و غربالگری ثانویه معمولاً زمانی که خوراک با سرعت نسبتاً پایدار و در محدوده عملکرد تجهیزات می رسد، آسان تر کنترل می شود. یک سنگ شکن ثانویه تغذیه نشده ممکن است زیر شرایط بارگذاری مورد نظر خود کار کند. تغذیه بیش از حد یا ناهموار می تواند باعث اضافه بار، شرایط محفظه ناپایدار یا تجمع مواد در نقاط انتقال شود. عواقب خاص به طراحی سنگ شکن و حالت کار بستگی دارد.
صفحه نمایش ها نیز به تغییرات در بارگذاری حساس هستند. افزایش ناگهانی خوراک میتواند بستر مواد را عمیقتر کند، فرصتهای جداسازی مؤثر را کاهش دهد و بار برگشتی از طریق مدار خرد کن بسته را افزایش دهد. بافری که بین مراحل اولیه و پایین دست قرار می گیرد فرصتی برای تنظیم این نوسانات ایجاد می کند.
هنگامی که مرحله اولیه بیش از مصرف مدار پایین دست تولید می کند، مواد می توانند به طور موقت جمع شوند. در طول وقفه های اولیه کوتاه، مواد ذخیره شده می توانند به تغذیه سیستم ثانویه ادامه دهند. این جداسازی نرخهای عملیاتی یکی از دلایلی است که ذخیرهسازی موج در طراحی کارخانه سنگدانه ثابت مورد توجه قرار میگیرد.
نوسانات کوتاه مدت در مقابل تنگناهای دائمی
بافر نمی تواند عدم تطابق ظرفیت پایدار را اصلاح کند. به عنوان مثال، اگر مرحله اولیه به طور مداوم 500 تن در ساعت تحویل دهد در حالی که مدار پایین دستی می تواند تنها 400 تن در ساعت پردازش کند، ذخیره سازی مواد را با نرخ خالص 100 تن در ساعت جمع می کند تا زمانی که ظرفیت موجود آن تمام شود. بافر ممکن است مشکل را به تعویق بیاندازد، اما آن را برطرف نمی کند.
در مقابل، اگر سنگ شکن اولیه به طور متناوب 500 تن در ساعت تولید کند در حالی که سیستم پایین دستی به 400 تن در ساعت نیاز دارد، ذخیره سازی موقت ممکن است به هر دو بخش اجازه دهد تا با نرخ های مختلف برای مدت محدودی کار کنند، مشروط بر اینکه برنامه های عملیاتی کلی و تعادل مواد با آنها سازگار باشد. این تمایز باید قبل از خرید تجهیزات اضافی یا تخصیص فضا برای انبار ایجاد شود.
یک سرج شمع یا سطل سرج در کجا باید قرار گیرد؟
بین خرد کردن اولیه و ثانویه
برای بسیاری از پیکربندی های معدن ثابت، سمت تخلیه سنگ شکن اولیه یک مکان منطقی برای ذخیره سازی میانی است. یک آرایش معمولی را می توان اینگونه توصیف کرد: سنگ شکن اولیه ← نوار نقاله انتقال ← شمع موج ← فیدر بازیابی ← مدار سنگ شکن ثانویه ← غربالگری.
در این طرح، خرد کردن اولیه می تواند در طول وقفه های پایین دستی خاص تا رسیدن به سطح ذخیره سازی مجاز ادامه یابد. برعکس، پردازش ثانویه می تواند در طول یک توقف کوتاه اولیه ادامه یابد در حالی که مواد قابل بازیافت در دسترس باقی می مانند. این ترتیب همچنین به بخشهای اولیه و ثانویه اجازه میدهد تا در زمانبندیهای مختلف زمانی که برنامه تولید و ذخیرهسازی موجود از این رویکرد پشتیبانی میکنند، کار کنند.
مزیت فنی از جداسازی دو مرحله عملیاتی با ویژگیهای جریان متفاوت بهجای خود انبار ناشی میشود. برای مجموعه تجهیزاتی مانند RION، این رابط ممکن است شامل یک اولیه باشد سنگ شکن فکی، یک انبار میانی و پایین دستی سنگ شکن مخروطی تجهیزات ترتیبات واقعی باید با توجه به مواد، وظایف سنگ شکن، اندازه خوراک و طرح پروژه تعیین شود نه اینکه این ترتیب برای هر کارخانه مناسب باشد.
قبل از غربالگری ثانویه یا خرد کردن سوم
ذخیرهسازی میانی اضافی ممکن است در مواردی مفید باشد که مرحله پردازش بعدی با وقفههای عملیاتی قابل توجه یا تقاضای خوراک متغیر مواجه شود. با این حال، قرار دادن یک بافر دورتر در پایین دست باعث می شود که تجهیزات در معرض نوسانات بالادست باقی بمانند.
به عنوان مثال، یک شمع که پس از خرد کردن ثانویه قرار دارد، سنگ شکن ثانویه را از تخلیه اولیه نامنظم جدا نمی کند. سنگ شکن ثانویه همچنان باید الگوی عملیاتی بالادست را داشته باشد. این می تواند هنگام مقایسه دو طرح بندی که از نظر ظرفیت کل تجهیزات مشابه به نظر می رسند مهم باشد.
سطل سرج قبل از خرد کردن ثالث ممکن است به تنظیم تغذیه تا مرحله کاهش نهایی کمک کند، اما مقدار آن به مدار غربالگری اطراف، رفتار بار برگشتی و ترتیبات کنترل موجود بستگی دارد. بنابراین، مکان ذخیره سازی باید با شناسایی مراحل خاصی که نیاز به عملکرد مستقل دارند، انتخاب شود.
بافرهای فرآیند در مقابل انبارهای کل نهایی
شمع افزایشی نباید با انبار محصول نهایی اشتباه گرفته شود. یک بافر فرآیند معمولاً موادی را ذخیره می کند که هنوز به خرد کردن، غربالگری یا عملیات پردازش دیگری نیاز دارند. عملکرد آن پشتیبانی از تداوم و کنترل حرکت مواد از طریق گیاه است.
انبار کامل مصالح دارای موادی است که قبلاً طبقه بندی محصول مورد نظر را برآورده کرده است و در انتظار بارگیری، ترکیب یا ارسال است. این اهداف متفاوت بر طراحی چیدمان تأثیر می گذارد. انبار فرآیند نیاز به ظرفیت بازیابی قابل اعتماد و هماهنگی نزدیک با تجهیزات پایین دستی دارد. انبار تمام شده به شدت تحت تأثیر موجودی، تفکیک محصول، بارگیری کامیون و الزامات حمل و نقل است.
تلقی هر دو به عنوان ظرفیت ذخیره سازی معمولی می تواند منجر به فرضیات نادرست در مورد مقدار مواد موجود برای پشتیبانی از تولید شود.
چقدر ظرفیت ذخیره سازی زنده مورد نیاز است؟
تخمین انباشت مواد از اختلاف جریان
ارزیابی اولیه ذخیره سازی با تعادل جرم در سراسر بافر آغاز می شود. برای یک دوره عملیاتی تعریف شده: تغییر در جرم ذخیره شده = ورود مواد به انبار - خروج مواد از انبار.
اگر هر دو جریان در آن دوره ثابت فرض شوند، رابطه تبدیل می شود ΔM = (Qin - Qout) × t، که در آن ΔM تغییر در جرم ذخیره شده بر حسب تن است. Qin و Qout نرخ جریان جرم ورودی و خروجی بر حسب تن در ساعت هستند. و t مدت زمان بر حسب ساعت است.
یک مورد توضیحی را در نظر بگیرید که در آن مدار سنگ شکن پایین دست 350 تن در ساعت مصرف می کند و سنگ شکن اولیه تغذیه بافر را به مدت 20 دقیقه متوقف می کند. اگر انتظار می رود مدار پایین دست با همان سرعت به کار خود ادامه دهد، مقدار برداشت شده در طول وقفه تقریباً است 350 × (20/60) = 116.7 تن.
این بدان معناست که حداقل تقریباً 117 تن مواد ذخیره شده قابل استفاده صرفاً برای پل زدن آن وقفه خاص با فرض بازیابی بی وقفه و بدون تلفات یا محدودیت های دیگر مورد نیاز است. این یک ظرفیت بافر توصیه شده برای نصب واقعی RION نیست. این یک مثال محاسباتی است که نشان می دهد چگونه طول مدت وقفه و تقاضای پایین دست بر جرم مواد مورد نیاز تأثیر می گذارد.
یک طراحی کاری همچنین باید وقفه های مکرر، موجودی اولیه مورد انتظار، تکمیل مجدد آینده، سطوح ذخیره سازی مجاز و ذخایر عملیاتی مناسب را در نظر بگیرد. هنگامی که نرخ جریان به طور قابل توجهی در طول زمان تغییر می کند، محاسبات باید از تاریخچه جریان مواد به جای یک میانگین واحد استفاده کنند.
ظرفیت قابل بازیافت زنده در مقابل حجم کل انبار
یک انبار حاوی 1000 تن لزوماً 1000 تن ظرفیت موج قابل استفاده را فراهم نمی کند. ذخیره سازی زنده بخشی از مواد است که می تواند از طریق ترتیبات بازیابی نصب شده تحت شرایط عملیاتی مورد نظر بازیابی شود. مواد خارج از منطقه برداشت موثر ممکن است در شمع باقی بمانند، مگر اینکه یک لودر یا روش دیگر بازیابی آن را جابجا کند.
بنابراین، یک انبار با یک نقطه بازیابی واحد ممکن است دارای کسر ذخیره زنده بسیار کمتری نسبت به یک سیستم طراحی شده مناسب با مکان های برداشت متعدد باشد. کسری به هندسه شمع، زاویه سکون، آرایش فیدر، ویژگی های تخلیه و رفتار جریان مواد بستگی دارد.
طراح کارخانه باید کل ذخیره فیزیکی، موادی را که می توان از طریق روش عملیاتی برنامه ریزی شده بازیافت کرد، حداقل موجودی مورد نیاز برای بازیابی پایدار و ذخیره سازی عملیاتی موجود را بین سطوح مجاز کم و زیاد تشخیص داد. این بخش قابل استفاده عملیاتی است که هنگام تخمین مدت زمانی که تجهیزات پایین دستی می توانند به کار ادامه دهند اهمیت دارد.
مدت زمان ذخیره سازی و متغیرهای عملیاتی
یک قانون ثابت مانند ارائه تعداد معینی دقیقه یا ساعت ظرفیت ذخیره ممکن است برای بحث اولیه مفید باشد، اما نمی تواند جایگزین ارزیابی عملیات واقعی کارخانه شود. سؤالات مربوطه شامل چند وقت یکبار توقف تغذیه اولیه، مدت زمان وقفه معمولاً طول میکشد، آیا پردازش پایین دستی در طول تعمیر و نگهداری ادامه مییابد و آیا مرحله اولیه با همان برنامه شیفت کار میکند یا خیر.
بافر نیز باید دوباره پر شود. اگر سنگ شکن اولیه نتواند مواد کافی را در طول ساعات کاری موجود برای جایگزینی مصرف پایین دست تولید کند، افزایش ظرفیت شمع یک ترتیب عملیاتی پایدار ایجاد نخواهد کرد. اندازه انبار باید هم مقدار مواد مورد نیاز در طول وقفه و هم توانایی بازگرداندن موجودی پس از آن را در نظر بگیرد.
چگونه باید فیدرها و نوار نقاله های بازیابی یکپارچه شوند؟
بازیابی کنترل نرخ خوراک
یک انبار به طور خودکار یک تخلیه کنترل شده تولید نمی کند. مواد باید از طریق یک سیستم بازیابی متناسب با اندازه سنگ ذخیره شده، چگالی ظاهری، رطوبت، سایندگی و نرخ تغذیه مورد نیاز برداشته شوند. بسته به ترتیب، این ممکن است شامل فیدرهایی باشد که در زیر یک سطل افزایش یا در نقاط برداشت مشخص شده در زیر انبار قرار دارند.
فیدر باید در محدوده بارگذاری و دبی مورد تایید خود عمل کند در حالی که جریان مورد نیاز مدار گیرنده را تحویل می دهد. RION فیدر ویبره محدوده محصول یک دسته تجهیزات مربوطه را برای بحث در مورد خوراک مواد کنترل شده در پردازش سنگدانه فراهم می کند.
با این حال، مناسب بودن برای نصب بازیابی خاص نیاز به تایید مهندسی دارد. یک فیدر مناسب برای یک قیف گیرنده معمولی نباید به طور خودکار برای هر شرایط بازیابی ذخایر بالا مناسب فرض شود. در جاهایی که مواد ریز، رطوبت یا اشکال سنگ های نامنظم احتمال پل زدن، انسداد یا تخلیه ناهموار را افزایش می دهد، توجه ویژه ای لازم است.
تطبیق ظرفیت نوار نقاله با تقاضای سنگ شکن
نوار نقاله بازیابی باید جریان مواد مورد نظر، از جمله تغییرات واقعی عملیاتی را در خود جای دهد. مناسب بودن نوار نقاله به بیش از عرض تسمه بستگی دارد. سرعت تسمه، چگالی ظاهری مواد، پیکربندی پایین، شیب، اندازه توده، هندسه بارگیری و طراحی لوله انتقال همگی بر ظرفیت حمل موثر تأثیر میگذارند.
نوار نقاله ای که به طور اسمی تناژ متوسط مورد نیاز را انجام می دهد، ممکن است همچنان با مشکلاتی مواجه شود، اگر یک فیدر بازیابی دوره های کوتاه بارگذاری بیش از حد تولید کند. به همین ترتیب، یک نوار نقاله با اندازه صحیح ممکن است در صورت ورود مواد به خارج از مرکز یا ایجاد ضربه بیش از حد در نقطه بارگیری، عملکرد ضعیفی داشته باشد.
را نوار نقاله بنابراین دسته یک رابط مهم بین ذخیره سازی و پردازش پایین دست است. برای عملکرد قابل اعتماد، فیدر بازیابی، لوله انتقال، نوار نقاله و سنگ شکن گیرنده باید به عنوان یک سیستم حمل و نقل مواد ارزیابی شوند.
جداسازی مواد، شرایط انسداد و تخلیه
سنگدانه های درشت همیشه در حین انباشته شدن و بازیابی به طور یکنواخت مخلوط نمی شوند. در طول تشکیل انبار، ذرات بزرگتر ممکن است دورتر از یک شیب حرکت کنند در حالی که ذرات کوچکتر در مناطق مختلف تجمع می کنند. میزان این تفکیک به درجه بندی مواد و روش انباشتگی بستگی دارد.
اگر سیستم بازیابی عمدتاً از یک منطقه خارج شود، سنگ شکن پایین دست ممکن است توزیع خوراکی را دریافت کند که با تخلیه اولیه سنگ شکن اولیه متفاوت است. تغییرات در درجه بندی خوراک می تواند بر بارگیری سنگ شکن و عملکرد غربالگری تأثیر بگذارد.
طراح باید هندسه انباشته، موقعیت تخلیه نوار نقاله، ترتیب نقطه خروج و اینکه آیا مواد بازیافت شده به اندازه کافی نماینده باقی خواهند ماند را در نظر بگیرد. دسترسی به بازرسی، نگهداری و مداخله ایمن یکی دیگر از الزامات است. مناطق بازیابی ذخایر می توانند خطرات جدی از جمله تجهیزات مدفون، دسترسی محدود، مواد ناپایدار و حرکت غیرمنتظره را ایجاد کنند. روشهای طراحی، حفاظت و نگهداری سیستم بازیابی باید برای نصب واقعی ارزیابی شوند.
چه زمانی ذخیره بافر متوسط غیر ضروری است؟
چیدمان های تغذیه مستقیم با جریان مواد پایدار
هر کارخانه سنگ شکنی به یک شمع موج جداگانه نیاز ندارد. یک عملیات فشرده با عرضه مواد نسبتاً پایدار، ظرفیت تجهیزات سازگار و ترتیبات کنترلی مناسب ممکن است بتواند مواد را مستقیماً بین مراحل خرد کردن منتقل کند. این می تواند تعداد نقاط جابجایی را کاهش دهد و ردپای گیاه را ساده کند.
با این حال، یک طرح تغذیه مستقیم به این معنی است که وقفه در یک بخش میتواند سریعتر بر تجهیزات متصل تأثیر بگذارد. این انتخاب شامل متعادل کردن انعطاف پذیری عملیاتی در برابر تجهیزات، زمین و نیازهای جابجایی است.
فضا، گرد و غبار و نیازهای جابجایی اضافی
یک انبار بافر فضا را اشغال می کند و ممکن است به نوار نقاله های اضافی، سازه های پشتیبانی، تجهیزات بازیابی، تاسیسات الکتریکی و دسترسی تعمیر و نگهداری نیاز داشته باشد. ذخایر باز همچنین ملاحظات زیست محیطی مربوط به گرد و غبار باد شده، رواناب سطحی و مهار مواد را معرفی می کند.
سطل های سرج محصور می تواند برخی از مشکلات نوردهی را کاهش دهد، اما الزامات ساختاری، دسترسی و جریان مواد خود را معرفی می کند. این پیامدها باید در کنار هرگونه بهبود عملیاتی مورد انتظار در نظر گرفته شوند. برای یک سایت محدود، یک بافر کوچکتر یا یک آرایش گیاهی متفاوت ممکن است عملی تر از یک انبار متوسط بزرگ باشد.
چرا ذخیره سازی نمی تواند یک گلوگاه دائمی را حذف کند؟
یک اشتباه رایج در طراحی، اضافه کردن فضای ذخیرهسازی برای جبران سیستم پاییندستی است که به طور مداوم کوچکتر است. اگر سنگ شکن ها و صفحه های پایین دستی نتوانند نرخ تولید طولانی مدت مورد نیاز را پردازش کنند، هر زمان که تولید بالادست از ظرفیت پایین دست بیشتر شود، مواد ذخیره شده به انباشته شدن ادامه می دهند.
پاسخ صحیح ممکن است در عوض شامل بررسی وظایف سنگ شکن، ظرفیت صفحه، بار در گردش، مشخصات مواد یا اهداف تولید برنامه ریزی شده باشد. ذخیره سازی بافر باید با الگوی تغییرات عملیاتی توجیه شود، نه اینکه به عنوان جایگزینی برای تأیید ظرفیت تجهیزات متصل استفاده شود.
خریداران چه دادههایی را قبل از نهایی کردن طرحبندی باید بررسی کنند؟
اندازه خوراک، خواص مواد و سوابق عملیاتی
یک ارزیابی مهندسی مفید با داده های مواد نماینده آغاز می شود.
| اطلاعات مورد نیاز | چرا مهم است |
|---|---|
| حداکثر اندازه توده و درجه بندی خوراک | بر روی فاصله کانال، طراحی فیدر و رفتار جریان تاثیر می گذارد |
| چگالی ظاهری | حجم ذخیره شده را به جرم تقریبی مواد تبدیل می کند |
| رطوبت و محتوای ذرات ریز | به ارزیابی چسبندگی، انسداد و مشکلات بازیابی کمک می کند |
| تاریخچه تخلیه سنگ شکن اولیه | نوسانات و وقفه های تولید را شناسایی می کند |
| تقاضای مدار پایین دست | الزامات برداشت و تخلیه بافر را تعیین می کند |
| فضای ذخیره سازی موجود و هندسه | پیکربندی انبار یا bin را محدود می کند |
ارقام ظرفیت اسمی تک نقطه ای نسبت به سوابق عملیاتی که تغییرات را در طول یک شیفت نمایندگی نشان می دهند، اطلاعات کمتری دارند.
برنامه عملیاتی و نوسانات تولید
برنامه عملیاتی کارخانه باید همراه با جریان مواد مورد بررسی قرار گیرد. یک بخش سنگ شکن اولیه که برای ساعات کمتری نسبت به کارخانه پایین دستی کار می کند ممکن است به میزان تولید و ذخیره سازی کافی برای پشتیبانی از تفاوت برنامه ها نیاز داشته باشد.
شیوه های نگهداری نیز اهمیت دارد. یک خاموشی برنامه ریزی شده که نیاز به تجهیزات پایین دستی برای عملکرد مستقل دارد، پیامدهای ذخیره سازی متفاوتی از یک وقفه کوتاه گاه به گاه دارد. در مواردی که داده های تولید قابل اعتماد در دسترس نیست، تیم پروژه باید مفروضات مورد استفاده برای محاسبات اولیه را شناسایی کرده و میزان حساسیت نتیجه به آن مفروضات را آزمایش کند.
طرحبندی مجدد، محدودیتهای سایت و الزامات ایمنی
قبل از نهایی شدن طرح، تیم پروژه باید محل انبار، دسترسی مجدد، الزامات ساختاری، کنترلهای محیطی و ترتیبات نگهداری اضطراری را بررسی کند. این طرح همچنین باید هر گونه جدایی لازم بین تجهیزات سیار و پرسنل کار در نزدیکی نوار نقاله ها یا سیستم های بازیابی را در نظر بگیرد.
RION راه حل تولید کل زمینه وسیع تری از تطبیق تجهیزات خرد کردن، غربالگری و جابجایی مواد در یک کارخانه سنگدانه را پوشش می دهد.
خریدارانی که در مورد یک مدار پیشنهادی بحث می کنند می توانند نوع سنگ، توان عملیاتی هدف، درجه بندی محصول، برنامه عملیاتی، پیکربندی تجهیزات و ردپای سایت موجود را از طریق RION ارائه دهند. صفحه استعلام پروژه.
اصل طراحی مرکزی ساده است: ذخیرهسازی بافر را در جایی قرار دهید که یک جدایی عملیاتی قابل اندازهگیری بین مراحل پردازش فراهم میکند و آن را بر اساس مواد قابل بازیافت و تغییرات عملیاتی واقعی اندازه میدهد.
یک بافر به درستی ارزیابی شده می تواند از عملیات پایین دستی سازگارتر پشتیبانی کند. یک انبار نادرست یا با اندازه بزرگ ممکن است به سادگی پیچیدگی رسیدگی را بدون رفع محدودیت واقعی کارخانه اضافه کند.