








Équipement de lavage de sable : comment équilibrer l'élimination de l'argile, la récupération du sable fin et l'utilisation de l'eau
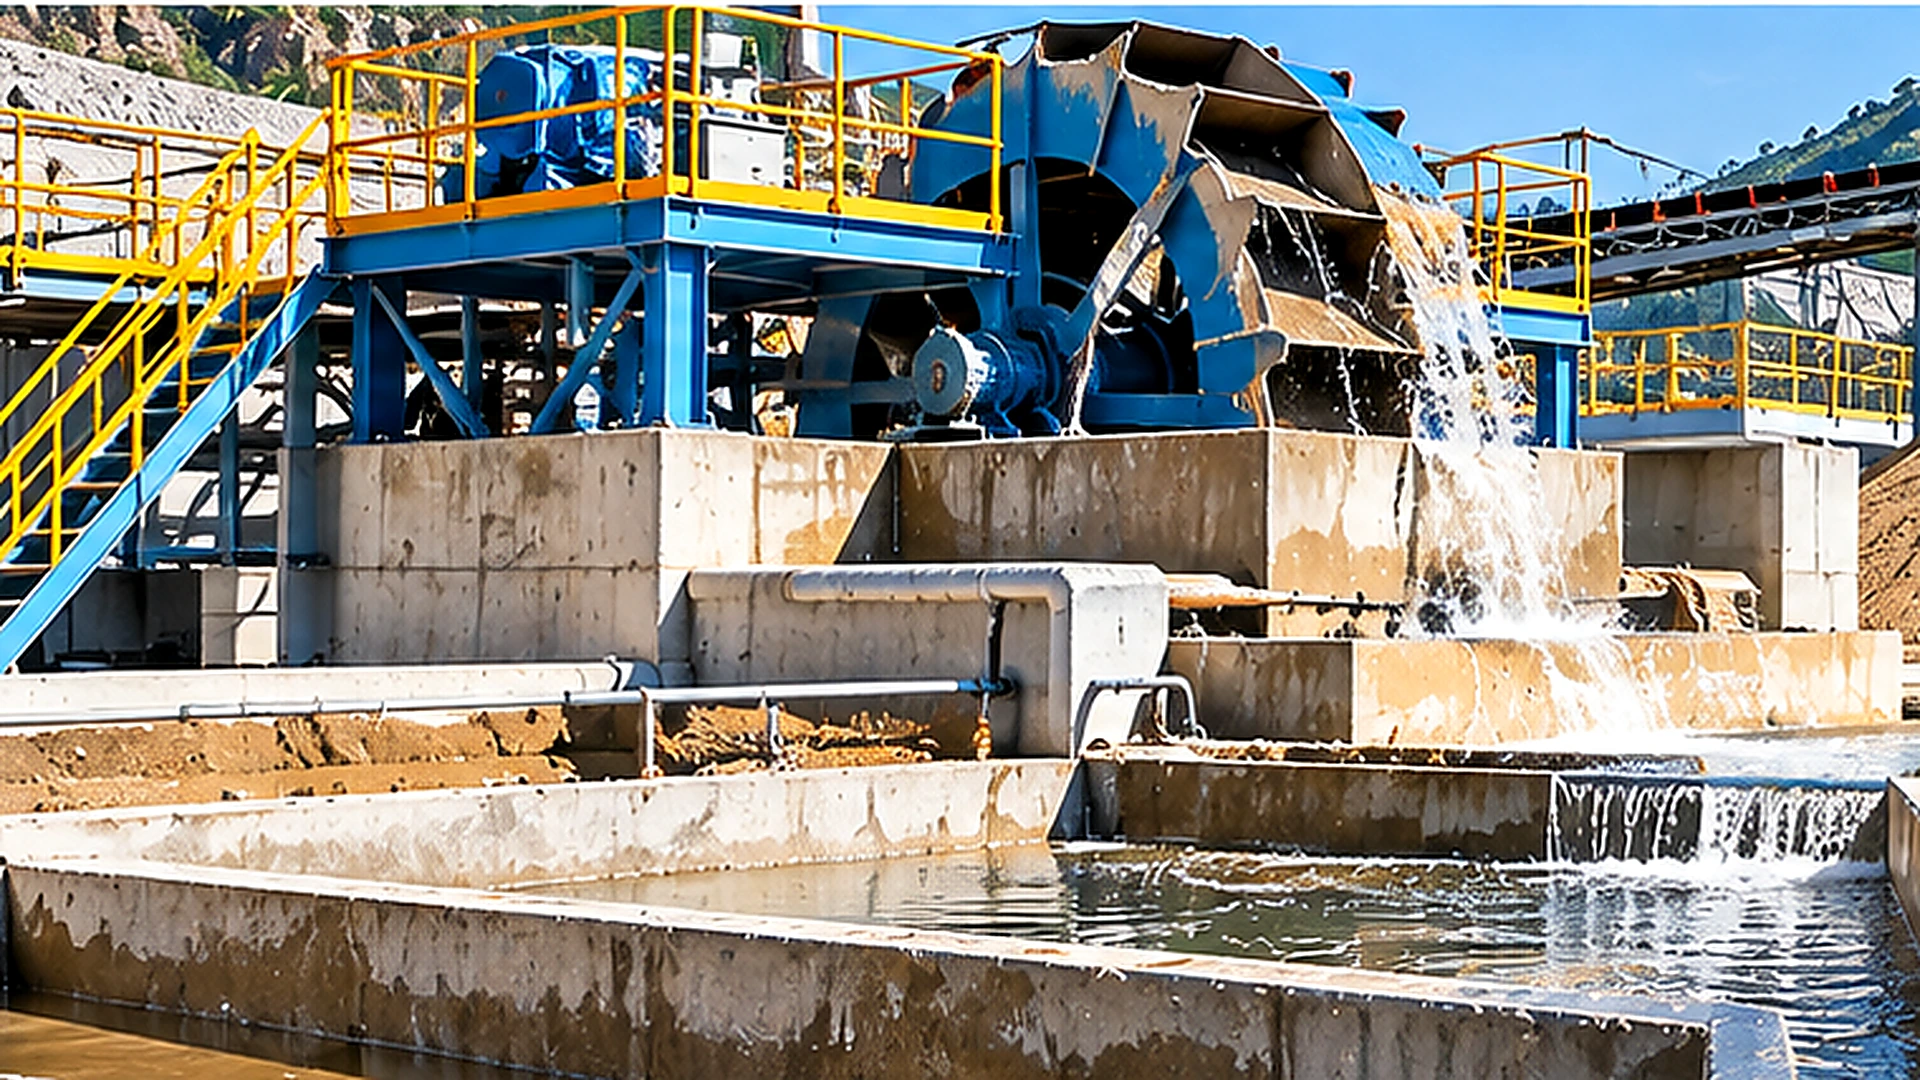
Un lavage efficace du sable ne consiste pas simplement à éliminer autant de matières fines que possible. Un circuit de lavage doit séparer l'argile, le limon et la contamination de surface indésirables tout en retenant les particules de sable nécessaires au produit fini. Parallèlement, il doit gérer la consommation d’eau, le rejet des boues et l’humidité des produits.
Ces exigences peuvent entrer en conflit. L'augmentation du débit d'eau ou de l'intensité du lavage peut améliorer l'élimination de certains contaminants, mais elle peut également entraîner du sable fin précieux dans le trop-plein. La conservation de matériaux plus fins peut améliorer le rendement du produit tout en rendant plus difficile le respect d'une exigence particulière de propreté ou de classement.
Pour les producteurs de granulats évaluant équipement de lavage de sable, l’approche la plus utile consiste à examiner trois résultats liés : l’efficacité avec laquelle les matériaux indésirables sont éliminés, la quantité de sable commercialisable récupérée et la quantité d’eau requise par l’ensemble du processus. Le bon équilibre dépend de la granulométrie, des caractéristiques de l'argile, des spécifications du sable fini, de la configuration de l'équipement et du système de traitement de l'eau disponible.
Qu'est-ce qu'un processus de lavage du sable doit réellement éliminer ?
Contamination de l'argile, du limon et des surfaces
Le sable naturel et le sable manufacturé peuvent contenir des matières fines indésirables, mais le type de contamination est important. L'argile peut se présenter sous forme de particules libres ou de revêtements et de grumeaux attachés à des grains plus gros. Du limon et de fines particules minérales peuvent être en suspension dans l’eau de traitement pendant le lavage. La quantité d'agitation mécanique nécessaire pour libérer la contamination dépend en partie de la force avec laquelle elle adhère au sable.
Une simple étape de lavage et de classification hydraulique peut éliminer les contaminants fins facilement dispersés. Les revêtements d'argile ou les mottes d'argile plus fortement liés peuvent nécessiter une attrition ou un lavage supplémentaire avant une séparation efficace. Cette distinction est importante car la séparation hydraulique ne peut pas éliminer les contaminants qui n'ont pas été suffisamment libérés des particules plus grosses.
Par exemple, un morceau de matériau riche en argile qui reste sous la forme d'un morceau relativement gros peut se comporter différemment des particules d'argile dispersées dans l'eau de lavage. Si le processus de lavage ne parvient pas à éliminer la contamination, l’augmentation de l’eau de débordement à elle seule ne résoudra peut-être pas le problème sous-jacent. La première étape consiste donc à déterminer ce qui doit être éliminé et si les contaminants peuvent être séparés dans les conditions de lavage proposées.
Fines indésirables et sable fin vendable
Tous les matériaux fins ne sont pas des déchets. Un produit sableux peut nécessiter une proportion contrôlée de particules minérales plus petites pour atteindre la qualité prévue. Supprimer une trop grande quantité de cette fraction peut modifier la distribution granulométrique et réduire la quantité de produit vendable.
Cela signifie qu'une installation de lavage ne doit pas être évaluée uniquement par la masse de matériaux déversés avec le lisier. Le trop-plein peut contenir de l'argile et du limon indésirables, mais il peut également contenir de fines particules de sable qui appartiennent au produit fini prévu.
Cette distinction est particulièrement importante pour le sable manufacturé, où les processus de concassage et de mise en forme peuvent générer des quantités importantes de fines particules minérales. La question de savoir si ces particules doivent rester dans le produit dépend de l'application prévue et des exigences d'acceptation applicables. Un producteur fournissant du sable à béton, du sable à mortier ou un autre produit de granulats classés peut être confronté à des limites différentes en matière de teneur en fines et de granulométrie.
Par conséquent, une étude utile de lavabilité devrait inclure à la fois une analyse granulométrique et une évaluation de la nature du matériau fin.
Exigences en matière de gradation des aliments et de qualité des produits
La granulométrie détermine la quantité de matériau disponible dans chaque plage de granulométrie avant le début du lavage. Si une charge contient déjà trop peu de matière dans une fraction de sable fin requise, le circuit de lavage ne peut pas fabriquer les particules manquantes. Les étapes amont de concassage et de classification doivent être revues.
A l’inverse, lorsque la charge contient un excès de fines indésirables, le système de lavage doit éliminer suffisamment de cette fraction sans perdre des quantités excessives de sable acceptable.
Une évaluation significative de l'équipement doit donc comparer la distribution granulométrique sèche du sable entrant, la qualité requise du produit fini, la quantité et les caractéristiques de l'argile ou du limon indésirable, et la répartition attendue des solides entre le produit lavé et le trop-plein. La limite de séparation requise doit être définie avant la sélection des paramètres de l'équipement ou des étapes de récupération supplémentaires.
Pourquoi le sable fin part-il avec le débordement du lavage ?
Décantation des particules et séparation hydraulique
De nombreux processus de lavage et de classification du sable utilisent des différences dans le mouvement des particules dans l'eau. Dans des conditions de décantation simplifiées, les particules plus grosses ou plus denses se déposent généralement plus facilement que les particules plus petites de forme et de densité similaires. Cependant, la séparation réelle est affectée par la forme des particules, la concentration, la turbulence et les conditions hydrauliques à l'intérieur de l'équipement.
Les fines particules peuvent rester en suspension suffisamment longtemps pour se diriger vers un orifice de trop-plein. La séparation n’est pas forcément nette. Un classificateur hydraulique peut permettre à une partie des particules proches de sa limite de séparation effective de se rapporter à l'un ou l'autre flux.
C'est pourquoi un circuit de lavage peut perdre du sable fin précieux, même lorsque l'équipement fonctionne mécaniquement comme prévu. Le résultat dépend des conditions de fonctionnement et de la répartition granulométrique des aliments, et pas seulement du fonctionnement de l'installation de lavage.
Comment le débit d’eau transporte les fines particules
Le débit d'eau remplit plusieurs fonctions importantes pendant le lavage. Il peut aider à disperser les matières fines, à déplacer les solides indésirables vers une décharge et à maintenir les conditions hydrauliques nécessaires à la séparation. Mais modifier le flux modifie également le transport des particules.
Lorsque la vitesse de l'eau et les turbulences augmentent dans une zone de séparation particulière, les particules qui autrement se déposeraient ou resteraient avec le produit peuvent être entraînées vers le trop-plein. Cela ne signifie pas que chaque augmentation du débit d’eau augmente automatiquement la perte de sable. Le résultat dépend de la géométrie de l'équipement, de la concentration de l'alimentation, du chargement hydraulique et du mécanisme de séparation.
Cela signifie qu’il ne faut pas ajuster le débit d’eau sans tenir compte de la récupération du produit. Si le trop-plein devient visiblement plus lourd en solides après un ajustement du processus, un échantillon représentatif doit être prélevé pour déterminer ce que contiennent réellement ces solides. L’apparence visuelle à elle seule ne permet pas de déterminer si le circuit perd du sable commercialisable ou s’il élimine principalement de l’argile et du limon indésirables.
Intensité de lavage et récupération du produit
Un système de lavage doit effectuer deux tâches liées mais distinctes : libérer la contamination indésirable et la séparer du produit utile. Une agitation accrue peut améliorer la libération des contaminants dans certaines conditions. Un débit hydraulique accru peut améliorer le transport des fines libérées vers le flux de déchets. Aucun de ces ajustements ne garantit un meilleur rendement global du produit.
Une évaluation utile des performances mesure à la fois la réduction des contaminations indésirables et la récupération des matériaux qui répondent aux exigences prévues du produit. Si le nettoyage s'améliore mais que le produit perd trop de sa fraction fine requise, le processus peut nécessiter un paramètre de classification, une étape de récupération ou une méthode de préparation en amont différents.
L’objectif n’est pas de supprimer le maximum d’amendes. Il s'agit d'un produit fini acceptable avec un taux de récupération techniquement et économiquement raisonnable.
Quand un équipement supplémentaire de récupération de sable fin est-il justifié ?
Mesurer les solides perdus lors d'un débordement
Avant d'ajouter un système de récupération, l'exploitant doit déterminer si le trop-plein existant contient suffisamment de produit récupérable pour justifier un traitement ultérieur. Cela nécessite plus que l’observation d’une eau trouble. Un échantillon de débordement représentatif doit être collecté et la concentration en solides et la distribution granulométrique doivent être mesurées.
Le débit de matières sèches sortant dans le trop-plein peut ensuite être estimé à partir du débit de boue et de la concentration en matières solides, en utilisant des mesures sur une base massique constante. La question suivante est de savoir quelle proportion de ces solides correspond aux spécifications requises pour le sable fini.
Si la plupart des solides de débordement sont constitués d’argile et de limon indésirables, leur récupération peut dégrader la qualité du produit. Si une fraction significative est constituée de grains de sable acceptables, une séparation supplémentaire peut valoir la peine d'être évaluée.
Pour obtenir des résultats fiables, l’échantillonnage doit couvrir des conditions de fonctionnement représentatives plutôt qu’un seul moment où l’usine est inhabituellement propre, surchargée ou sous-alimentée.
Options de récupération basées sur l'hydrocyclone
Un hydrocyclone peut être utilisé dans certains circuits de lavage pour classer les boues et récupérer une partie de la fraction sable qui autrement repartirait avec le trop-plein des eaux de lavage. Dans un agencement typique, la boue est délivrée au cyclone sous pression. Le flux interne qui en résulte sépare les particules en fonction de leur comportement dans les conditions hydrauliques de l’équipement.
Le sous-verse est généralement enrichi en solides plus grossiers ou plus facilement séparés, tandis que le trop-plein transporte une plus grande proportion de matériaux plus fins et d'eau. Cependant, un cyclone ne permet pas une coupe granulométrique parfaitement nette.
Ses performances dépendent de facteurs tels que la géométrie du cyclone, la pression d'alimentation, la concentration en solides, les propriétés des particules et les conditions de fonctionnement sélectionnées. Les solides récupérés peuvent nécessiter une déshydratation supplémentaire avant d'être incorporés au sable fini.
Un circuit de récupération peut donc comprendre un puisard, une pompe, un hydrocyclone et un dispositif de déshydratation approprié. Il s'agit de configurations possibles de processus industriels, et non d'une déclaration selon laquelle chaque laveuse de sable RION comprend un équipement de récupération par hydrocyclone.
Adaptation des systèmes de récupération aux conditions du lisier
Un système de récupération doit être sélectionné en fonction des conditions réelles du lisier. Une variation excessive de la concentration des aliments peut modifier le comportement de séparation. Un fonctionnement ou une pression incohérents de la pompe peuvent également rendre les résultats de récupération moins prévisibles.
La distribution granulométrique de la fraction cible récupérée est particulièrement importante. Récupérer de la matière simplement parce qu’elle est présente dans le trop-plein peut s’avérer contre-productif si cette matière n’a pas sa place dans le produit fini.
La sélection de l'équipement doit tenir compte de la masse récupérable attendue, de la précision de la séparation, des besoins de déshydratation en aval et de l'influence des matériaux récupérés sur la granulométrie finale. Un équipement de récupération supplémentaire introduit également des coûts d'investissement, une consommation d'énergie, une maintenance et une complexité de processus.
Cela est justifié lorsque la récupération mesurée du produit et les avantages opérationnels soutiennent ces exigences supplémentaires, et pas seulement parce que certains solides sont visibles dans les eaux usées.
Comment évaluer la consommation d’eau et la gestion des lisiers ?
Eau douce, eau recyclée et pertes de processus
Une installation de lavage peut faire circuler un volume d'eau substantiel sans consommer la totalité de ce volume sous forme d'eau d'appoint fraîche. Cette distinction est essentielle lors de l’évaluation de la demande en eau. Le débit brut d’eau traversant les équipements de lavage comprend à la fois l’eau douce et l’eau recirculée lorsqu’une boucle de récupération est installée.
L'eau d'appoint réelle est nécessaire pour remplacer l'eau quittant le système par du produit humide, de la boue déchargée, de l'évaporation, des fuites et d'autres pertes, après avoir pris en compte toute eau externe entrant dans le processus.
Pour un bilan hydrique simplifié en régime permanent sans autre apport d’eau : Eau fraîche d'appoint = Eau sortant avec le produit + Eau sortant avec les résidus + Autres pertes d'eau non récupérées. Cela suppose que le stock en circulation n’augmente ni ne diminue au cours de la période de mesure.
Lors du démarrage, de l'arrêt ou des modifications du stockage du bassin, le changement de l'eau stockée doit également être inclus. Une usine utilisant un débit de circulation interne élevé peut donc avoir un besoin en eau douce relativement faible si une grande partie de son eau de traitement est récupérée avec succès.
À l’inverse, de mauvaises performances de décantation ou un excès d’eau s’écoulant avec les boues usées peuvent augmenter la demande d’appoint. La consommation d’eau doit toujours être signalée avec une limite de système et une base d’exploitation claires.
Charges de solides de lisier et de système de décantation
L’équipement de lavage ne constitue qu’une partie d’un circuit de traitement des granulats humides. Le trop-plein doit être géré, notamment lorsqu'il contient une quantité importante de matières fines en suspension. Si le lisier est déversé dans un bassin de décantation, l’accumulation de solides réduit progressivement la capacité de stockage disponible. L'élimination périodique des solides peut être nécessaire pour maintenir un fonctionnement efficace.
Le dispositif de traitement doit tenir compte à la fois du débit hydraulique et de la masse de solides entrant dans le système. Un étang pouvant accueillir le volume d’eau requis peut néanmoins devenir difficile à exploiter si sa charge en sédiments est excessive.
Selon les conditions du projet, les éléments de traitement possibles comprennent des bassins de décantation, des équipements de clarification, des systèmes d'épaississement et une déshydratation mécanique. La pertinence de chaque option dépend des caractéristiques des solides, des terrains disponibles, des exigences de rejet, des coûts d'exploitation et de la méthode prévue de réutilisation de l'eau.
Pour les acheteurs évaluant équipement de lavage de sable, les installations requises de gestion de l'eau et des boues doivent être examinées dans le cadre du circuit de lavage complet et non traitées comme des accessoires indépendants.
Comment la qualité de l’eau recyclée affecte le lavage
L'eau de traitement recyclée est précieuse car elle peut réduire la demande en eau douce, mais la qualité de l'eau doit rester adaptée au processus de séparation prévu. Une eau contenant une forte concentration d'argile et de limon en suspension peut modifier les conditions hydrauliques au sein du circuit de lavage et augmenter le risque de transport de matières fines dans le produit fini.
Les effets dépendent de la concentration de matières en suspension, de la composition minérale, de la chimie de l’eau et de la configuration des équipements. Le système de traitement doit donc être capable de maintenir la qualité de l’eau dans la plage requise pour un lavage fiable.
Un opérateur confronté à une qualité de sable incohérente doit examiner non seulement les paramètres de l'équipement de lavage, mais également les changements dans la teneur en solides de l'eau recyclée. La récupération de l’eau et la qualité des produits sont des considérations techniques liées.
Comment la déshydratation affecte-t-elle la manipulation du sable fini ?
Humidité résiduelle après le lavage
Le sable lavé quitte généralement une étape de traitement humide avec de l'eau retenue entre et autour de ses particules. La quantité restante dépend de la qualité du matériau, de la forme des particules, du mécanisme de déshydratation et du temps disponible pour le drainage.
Le sable fin présente généralement de plus grands problèmes de déshydratation que les matériaux plus grossiers, car les pores et les forces capillaires plus petits peuvent retenir plus d'eau. Une machine à laver peut éliminer efficacement les contaminants indésirables sans produire de sable à la teneur en humidité requise pour un transport immédiat, un stockage ou une manipulation ultérieure.
Les performances de nettoyage et les performances de déshydratation doivent donc être mesurées séparément.
Stockage et transport de sable humide
Une humidité excessive peut influencer les caractéristiques de manipulation du sable fini. Les matériaux humides peuvent adhérer aux surfaces des équipements, s'accumuler aux points de transfert ou drainer l'eau vers la zone de stockage. Les changements dans la teneur en humidité peuvent également affecter la densité apparente et l’interprétation du tonnage de production.
Pour cette raison, une lecture de tonnage humide ne doit pas automatiquement être traitée comme la même quantité de sable sec vendable. Si le rendement de production est évalué, les mesures doivent être converties sur une base cohérente de solides secs.
Le drainage des stocks, la gestion du ruissellement et la conception des convoyeurs doivent également être pris en compte là où l'humidité du produit est susceptible de varier.
Quand une déshydratation supplémentaire est nécessaire
Une étape de déshydratation distincte peut être justifiée lorsque l'humidité résiduelle de l'équipement de lavage dépasse les exigences de manipulation ultérieure ou de livraison du produit. Des tamis de déshydratation et d'autres équipements appropriés peuvent être envisagés en fonction de la distribution granulométrique et de la configuration du processus.
La décision doit être étayée par des mesures réelles de l’humidité du produit et un objectif de manipulation défini. Une déshydratation supplémentaire n’améliore pas automatiquement l’élimination de l’argile ou la récupération du sable fin. Il répond à un objectif de processus différent.
Un circuit de lavage correctement conçu peut donc nécessiter des étapes d'équipement distinctes pour le nettoyage, la classification hydraulique, la récupération des particules fines et la réduction de l'humidité. La combinaison de tous ces éléments en un seul chiffre de performance non spécifié rend la comparaison des équipements moins fiable.
Comment les acheteurs peuvent-ils évaluer les performances de lavage réelles ?
Alimentation d'échantillonnage, sable lavé et débordement
L’évaluation la plus utile des performances de lavage commence par des mesures aux principaux points d’entrée et de sortie des matériaux. Des échantillons représentatifs doivent être prélevés sur les aliments entrants, les produits lavés et le trop-plein ou le flux de déchets. Les échantillons doivent être associés à des débits mesurés ou raisonnablement établis sur le même intervalle de fonctionnement.
Pour chaque flux, les mesures pertinentes peuvent inclure la distribution granulométrique, la teneur en matières sèches, l'humidité et la quantité de contamination indésirable. Les méthodes d'échantillonnage doivent également tenir compte de la ségrégation et de la variabilité des processus.
Un échantillon prélevé à la surface d'un stock ou à un endroit isolé dans un canal à lisier peut ne pas représenter l'intégralité du flux de matériaux. Lorsque les résultats sont utilisés pour l'acceptation des équipements ou les garanties des processus, le plan d'échantillonnage et les méthodes d'essai doivent être convenus avant le début de l'évaluation.
Établir un équilibre sable-eau
Prenons un exemple simplifié dans lequel l'alimentation entrante contient 100 tonnes par heure de solides secs. Supposons que les mesures montrent que 88 tonnes par heure sont transmises au produit lavé et que 12 tonnes par heure s'échappent par le flux de déchets ou de trop-plein. Le bilan total de matières sèches est alors 100 = 88 + 12.
La récupération globale des matières sèches dans le flux de produits est 88/100 × 100 = 88 %. Mais ce chiffre ne prouve pas que 88 % du précieux sable ait été récupéré. Les 12 tonnes par heure sortant du circuit peuvent contenir à la fois des fines indésirables et des particules répondant aux exigences du produit fini.
Pour estimer la récupération du sable commercialisable, l'opérateur doit déterminer la masse de la fraction de particules cibles entrant et sortant de chaque flux. Par exemple, supposons qu'une analyse granulométrique identifie 90 tonnes par heure de sable cible dans l'alimentation et 85 tonnes par heure de cette fraction cible dans le produit fini. La récupération de la fraction cible serait alors 85 / 90 × 100 ≈ 94,4 %.
Toutes les valeurs ci-dessus sont illustratives et ne constituent pas des résultats de tests d'équipement RION. Ils démontrent pourquoi la récupération totale des solides et la récupération utile du sable sont des mesures différentes.
Un bilan hydrique distinct doit tenir compte de l'eau entrant avec les aliments humides, l'apport de maquillage frais, le flux recyclé, l'humidité du produit et les rejets d'eaux usées. L’utilisation de bases comparables de solides secs et d’eau permet de distinguer les véritables pertes de produit des différences causées par la modification de la teneur en humidité.
Comparaison des résultats de nettoyage, de récupération et de déshydratation
Une évaluation d'acceptation pratique doit évaluer chaque objectif principal du processus séparément.
| Mesure des performances | Ce qu'il établit | Limite importante |
|---|---|---|
| Gradation du sable fini | Si la distribution granulométrique requise est atteinte | N'établit pas de manière indépendante la propreté |
| Fines indésirables ou teneur en argile | Si les contaminants ciblés ont été suffisamment réduits | Nécessite une méthode de test convenue appropriée |
| Cibler la récupération du sable | Quelle quantité de sable précieux est retenue | Nécessite des mesures de fractions d’aliments et de produits |
| Consommation d'eau douce | Eau requise provenant d’un approvisionnement externe | Doit distinguer l’eau d’appoint de la circulation brute |
| Humidité du produit | Aptitude à la manutention et à la livraison | Ne démontre pas l’efficacité du lavage |
| Chargement de solides en débordement | Masse de solides entrant dans le traitement des déchets ou de la valorisation | Ne distingue pas à lui seul les déchets du sable précieux |
Aucune mesure ne permet de capturer l’ensemble du processus. Un circuit de lavage qui produit du sable extrêmement propre mais perd trop de fines précieuses peut être commercialement peu intéressant. Un circuit avec une récupération élevée de matières solides peut également ne pas convenir s'il retient une argile inacceptable ou produit une granulométrie incorrecte.
La meilleure configuration répond à la qualité de produit spécifiée tout en maintenant un équilibre raisonnable entre la récupération, la demande en eau et les exigences de fonctionnement.
Quelles données doivent être fournies pour une proposition d’équipement de lavage de sable ?
Gradation des aliments, teneur en argile et spécifications du produit
Avant de sélectionner un équipement, les acheteurs doivent établir les caractéristiques du matériel qui entrera réellement dans le circuit de lavage. Les informations pertinentes comprennent la distribution granulométrique des aliments, la quantité de matériau inférieure à la plage de séparation prévue, la teneur en argile, la taille maximale des particules et les fluctuations attendues de la qualité des aliments.
En cas de présence d'argile, l'acheteur doit préciser si elle se présente principalement sous forme de fines dispersées, d'enduits ou de grumeaux. Les critères requis de classement et de propreté du produit fini doivent être fournis séparément des données sur les aliments entrants.
Si le sable est produit par un équipement de concassage ou de façonnage en amont, tel qu'un Fabricant de sable VSI, la gradation qui en résulte doit être mesurée plutôt que déduite de la seule catégorie d'équipement.
Les dispositions de criblage en amont peuvent également affecter la répartition granulométrique entrant dans le lavage. RION Tamis vibrant est une catégorie de produits pertinente dans une chaîne de traitement des granulats.
Débit requis et conditions d’eau
Une proposition doit clairement indiquer si la capacité de production est exprimée en aliments humides, en aliments solides secs ou en produits finis. Ces quantités ne sont pas interchangeables.
Le fournisseur d'équipement a également besoin d'informations sur l'eau de traitement disponible, si un recyclage est nécessaire, la qualité de l'eau attendue et les options pratiques de traitement des boues. Si le site dispose d'une disponibilité limitée en eau douce ou d'un espace restreint pour les installations de décantation, ces contraintes peuvent avoir une influence majeure sur la configuration globale du lavage.
La capacité seule ne suffit pas pour définir un processus de lavage complet.
Portée de l’équipement et contraintes du site
L'acheteur et le fournisseur d'équipement doivent établir quelles étapes du processus sont incluses dans le champ d'application proposé. Un laveur de base, un laveur avec récupération séparée des sables fins et un circuit complet intégrant le traitement de l'eau et la déshydratation des produits ne sont pas des systèmes équivalents.
La proposition doit identifier les interfaces des équipements, les services publics, les fondations, l'espace d'installation disponible et toutes les exigences de manutention en aval. Il doit également préciser comment la qualité, la récupération et l'humidité du produit fini seront mesurées lorsque ces résultats font partie des exigences du projet.
RION fournit Laveuse de sable équipement pour les applications de traitement des granulats. Pour une discussion spécifique au projet, les acheteurs peuvent soumettre des données d'alimentation représentatives, la qualité du sable requise, le débit et les conditions du site via le Page de contact RION.
Le circuit de lavage du sable le plus efficace n’est pas nécessairement celui qui élimine la plus grande quantité de matière fine. C’est celui qui élimine les contaminants qui doivent être rejetés, retient une proportion appropriée de sable précieux et opère dans le cadre des contraintes d’eau et de manutention du site.
Atteindre cet équilibre commence par comprendre l’alimentation réelle et mesurer où vont les solides et l’eau tout au long du processus.