








Où faut-il placer le stockage tampon dans un circuit d’équipement de concassage ?
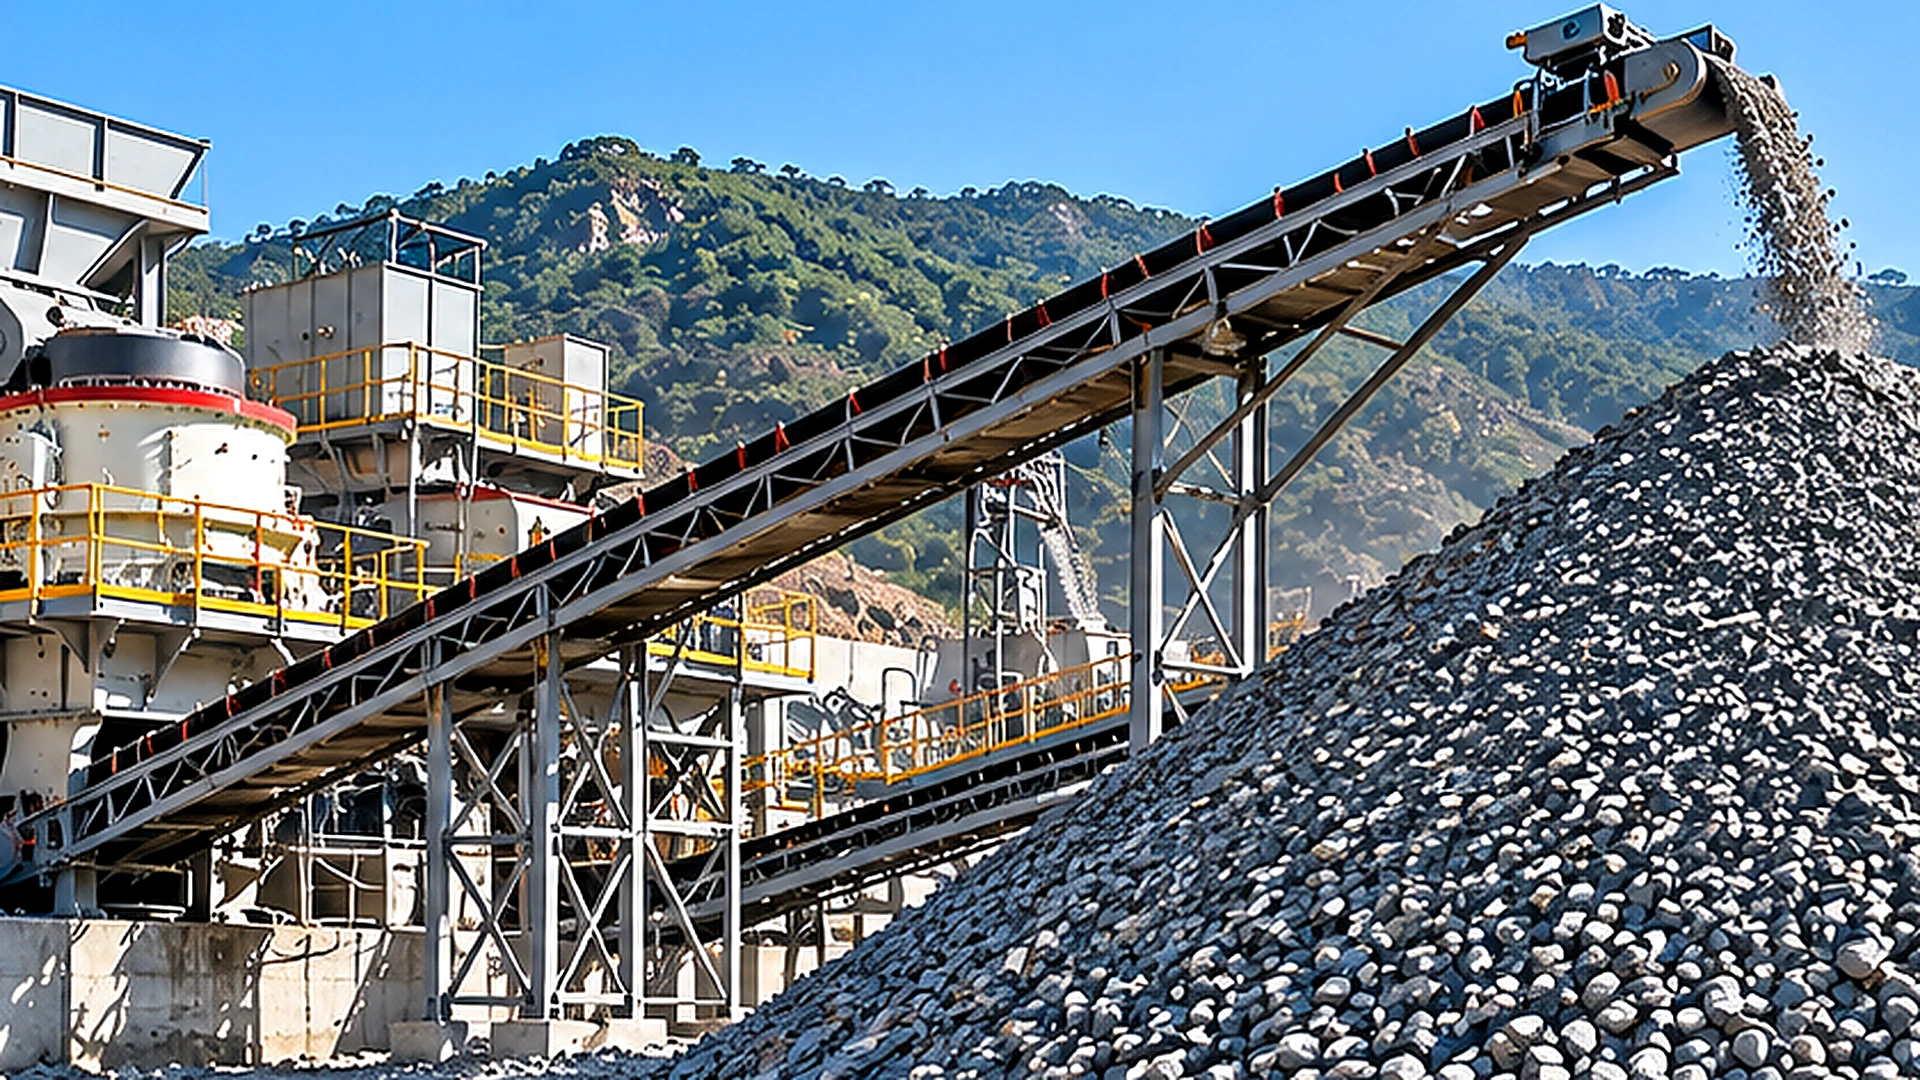
Un stock tampon ou un bac tampon est généralement plus utile là où une étape de concassage doit fonctionner indépendamment de la suivante. Dans une usine de granulats stationnaire conventionnelle, cela se situe souvent entre le concassage primaire et le circuit secondaire de concassage et de criblage en aval. Le but n’est pas simplement de stocker de la roche. Il s'agit d'absorber les différences temporaires dans le flux de matériaux tout en permettant aux équipements en aval de recevoir une alimentation plus cohérente.
Cependant, ajouter du stockage entre chaque concasseur n’est ni nécessaire ni économique. L'emplacement correct et la capacité utilisable dépendent des fluctuations réelles de la production, des caractéristiques des matériaux, des modalités de récupération et des calendriers d'exploitation de l'usine.
Pour les exploitants de carrières évaluant équipement de concassage configurations, la question technique clé n'est donc pas de savoir quelle taille un stock peut être construit, mais quelle quantité matière vivante et récupérable est nécessaire pour que la prochaine étape de traitement continue de fonctionner dans des conditions réalistes.
Pourquoi les étapes de concassage nécessitent-elles une mise en mémoire tampon ?
Décharge intermittente du concasseur primaire
Le concassage primaire produit rarement un flux de matière identique chaque minute. Dans une carrière alimentée par des camions de transport, le concasseur primaire reçoit les matériaux par lots. Le débit de matériaux entrant dans le concasseur dépend des intervalles d'arrivée des camions, du temps de déversement, de la fragmentation de la roche, de la taille maximale des mottes et de la quantité de matériaux déjà dans la trémie d'alimentation.
Même lorsqu'un concasseur à mâchoires primaire a une capacité nominale adéquate, de gros fragments de roche peuvent réduire temporairement le débit. Les interruptions d'alimentation, les arrêts d'inspection et les changements dans la granulométrie peuvent également affecter le débit de décharge. Ces fluctuations n’indiquent pas nécessairement de mauvaises performances du concasseur. Il s’agit souvent de caractéristiques normales des opérations d’exploitation minière et de concassage primaire en amont.
Un concasseur primaire peut donc fournir un débit moyen élevé sur une équipe alors que son débit de décharge instantané varie considérablement. Si ce matériau est transféré directement vers un concasseur secondaire, toute interruption ou surtension significative dans l’étape primaire peut influencer les opérations en aval.
Exigences d'alimentation du concasseur secondaire et du tamis
Le concassage et le criblage secondaires sont généralement plus faciles à contrôler lorsque l’alimentation arrive à un débit relativement stable et dans les limites de fonctionnement de l’équipement. Un concasseur secondaire sous-alimenté peut fonctionner en dessous de ses conditions de chargement prévues. Une alimentation excessive ou inégale peut provoquer une surcharge, des conditions de chambre instables ou une accumulation de matériaux aux points de transfert. Les conséquences particulières dépendent de la conception du concasseur et du mode de fonctionnement.
Les écrans sont également sensibles aux changements de chargement. Une augmentation soudaine de l'alimentation peut approfondir le lit de matériau, réduire les possibilités de séparation efficace et augmenter la charge revenant dans un circuit de concassage fermé. Un tampon placé entre les étages primaire et aval crée la possibilité de réguler ces fluctuations.
Des matières peuvent s'accumuler temporairement lorsque l'étage primaire produit plus que ce que le circuit aval consomme. Lors de courtes interruptions primaires, le matériau stocké peut continuer à alimenter le système secondaire. Cette séparation des taux d'exploitation est l'une des raisons pour lesquelles le stockage de pointe est fréquemment envisagé dans la conception d'usines de granulats stationnaires.
Fluctuations à court terme et goulots d'étranglement permanents
Un tampon ne peut pas corriger une inadéquation de capacité prolongée. Par exemple, si l’étape primaire délivre en continu 500 tonnes par heure alors que le circuit aval ne peut traiter que 400 tonnes par heure, le stockage accumulera des matières à un rythme net de 100 tonnes par heure jusqu’à épuisement de sa capacité disponible. Le tampon peut retarder le problème, mais il ne l'élimine pas.
En revanche, si le concasseur primaire produit par intermittence 500 tonnes par heure alors que le système en aval nécessite 400 tonnes par heure, le stockage temporaire peut permettre aux deux sections de fonctionner à des rythmes différents pendant une période limitée, à condition que leurs programmes globaux d'exploitation et leur bilan matière soient compatibles. Cette distinction doit être établie avant d'acheter du matériel supplémentaire ou d'allouer de l'espace pour un stock.
Où doit-on situer une pile de surtension ou un bac de surtension ?
Entre concassage primaire et secondaire
Pour de nombreuses configurations de carrières fixes, le côté déchargement du concasseur primaire est un emplacement logique pour le stockage intermédiaire. Un agencement typique peut être décrit comme suit : concasseur primaire → convoyeur de transfert → pile tampon → alimentateur de récupération → circuit de concassage secondaire → criblage.
Dans cette configuration, le concassage primaire peut se poursuivre pendant certaines interruptions en aval jusqu'à ce que le niveau de stockage autorisé soit atteint. À l’inverse, le traitement secondaire peut se poursuivre pendant un court arrêt primaire alors que la matière récupérable reste disponible. Cet arrangement permet également aux sections primaires et secondaires de fonctionner selon des horaires différents lorsque le plan de production et le stockage disponible soutiennent cette approche.
L’avantage technique vient de la séparation de deux étapes d’exploitation avec des caractéristiques de débit différentes, plutôt que du stock lui-même. Pour un portefeuille d'équipements tel que celui de RION, cette interface peut impliquer un Concasseur à mâchoires, un stock intermédiaire et en aval Concasseur à cône équipement. Les dispositions réelles doivent être déterminées par le matériau, les tâches du concasseur, la taille des aliments et la configuration du projet plutôt que de supposer que cette séquence convient à chaque usine.
Avant le criblage secondaire ou le concassage tertiaire
Un stockage intermédiaire supplémentaire peut être utile lorsqu'une étape de transformation ultérieure connaît des interruptions opérationnelles importantes ou une demande d'aliment variable. Cependant, placer un tampon plus en aval modifie les équipements qui restent exposés aux fluctuations en amont.
Par exemple, un tas situé après un concassage secondaire n’isole pas le concasseur secondaire d’un déversement primaire irrégulier. Le concasseur secondaire doit toujours s’adapter au modèle d’exploitation en amont. Cela peut être important lorsque l’on compare deux configurations qui semblent similaires en termes de capacité totale d’équipement.
Un silo tampon avant le concassage tertiaire peut aider à réguler l'alimentation jusqu'à l'étape finale de réduction, mais sa valeur dépend du circuit de criblage environnant, du comportement de la charge de retour et des dispositifs de contrôle disponibles. Le lieu de stockage doit donc être sélectionné en identifiant les étapes spécifiques qui doivent fonctionner de manière indépendante.
Tampons de processus par rapport aux stocks de granulats finis
Une pile de surtension ne doit pas être confondue avec un stock de produits finis. Un tampon de processus stocke normalement les matériaux qui nécessitent encore un concassage, un criblage ou une autre opération de traitement. Sa fonction est d'assurer la continuité et de contrôler le mouvement des matériaux dans l'usine.
Un stock de granulats finis contient des matériaux qui répondent déjà à la classification de produit prévue et qui sont en attente de chargement, de mélange ou d'expédition. Ces différents objectifs affectent la conception de la mise en page. Un stock de processus nécessite une capacité de récupération fiable et une coordination étroite avec les équipements en aval. Un stock fini est plus fortement influencé par les exigences en matière d'inventaire, de séparation des produits, de chargement des camions et d'expédition.
Traiter les deux comme des capacités de stockage ordinaires peut conduire à des hypothèses erronées sur la quantité de matières réellement disponibles pour soutenir la production.
Quelle capacité de stockage en direct est requise ?
Estimation de l'accumulation de matériaux à partir des différences de débit
Une évaluation préliminaire du stockage commence par le bilan de masse dans la zone tampon. Pour une durée d'exploitation définie : Modification de la masse stockée = Matériau entrant dans le stockage − Matériau sortant du stockage.
Si les deux flux sont supposés constants sur cette période, la relation devient ΔM = (Qin − Qout) × t, où ΔM est la variation de la masse stockée en tonnes ; Qin et Qout sont les débits massiques entrants et sortants en tonnes par heure ; et t est la durée en heures.
Prenons un cas illustratif dans lequel un circuit de concassage en aval consomme 350 tonnes par heure et le concasseur primaire arrête d'alimenter le tampon pendant 20 minutes. Si l'on s'attend à ce que le circuit en aval continue de fonctionner au même rythme, le montant retiré pendant l'interruption est d'environ 350 × (20/60) = 116,7 tonnes.
Cela signifie qu'au moins environ 117 tonnes de matériaux stockés utilisables seraient nécessaires uniquement pour combler cette interruption particulière, en supposant une récupération ininterrompue et aucune autre perte ou restriction. Il ne s'agit pas d'une capacité tampon recommandée pour une véritable installation RION. Il s'agit d'un exemple de calcul montrant comment la durée d'interruption et la demande en aval influencent la masse de matériau nécessaire.
Une conception fonctionnelle doit également prendre en compte les interruptions répétées, le stock de départ prévu, le réapprovisionnement futur, les niveaux de stockage autorisés et les réserves d'exploitation appropriées. Lorsque les débits varient considérablement dans le temps, les calculs doivent utiliser l’historique complet des flux de matières plutôt qu’une moyenne unique.
Capacité récupérable réelle par rapport au volume total des stocks
Un stock contenant 1 000 tonnes ne fournit pas nécessairement 1 000 tonnes de capacité de pointe utilisable. Stockage en direct est la partie du matériau qui peut être récupérée grâce au dispositif de récupération installé dans les conditions de fonctionnement prévues. Les matériaux situés à l'extérieur de la zone de retrait effective peuvent rester dans la pile à moins qu'un chargeur ou une autre méthode de récupération ne les déplace.
Un stock doté d’un seul point de récupération peut donc avoir une fraction de stockage actif bien inférieure à celle d’un système convenablement conçu avec plusieurs emplacements de retrait. La fraction dépend de la géométrie du pieu, de l’angle de repos, de la disposition des alimentateurs, des caractéristiques de déchargement et du comportement d’écoulement du matériau.
Le concepteur de l'usine doit distinguer le stockage physique total, les matériaux pouvant être récupérés grâce à la méthode d'exploitation prévue, l'inventaire minimum requis pour une récupération stable et le stockage opérationnel disponible entre les niveaux bas et élevés autorisés. C’est la partie opérationnellement utilisable qui compte pour estimer la durée pendant laquelle les équipements en aval peuvent continuer à fonctionner.
Durée de stockage et variabilité de fonctionnement
Une règle fixe, telle que la fourniture d'un certain nombre de minutes ou d'heures de capacité de stockage, peut être utile pour une discussion initiale, mais elle ne peut pas remplacer une évaluation du fonctionnement réel de l'usine. Les questions pertinentes incluent la fréquence d'arrêt de l'alimentation primaire, la durée normale des interruptions, la poursuite du traitement en aval pendant la maintenance et le fonctionnement de l'étape primaire selon le même horaire de travail.
Le tampon doit également être reconstitué. Si le concasseur primaire ne peut pas produire suffisamment de matériaux pendant les heures de fonctionnement disponibles pour remplacer la consommation en aval, l'augmentation de la capacité du tas ne permettra pas d'établir un accord d'exploitation durable. Le dimensionnement du stockage doit tenir compte à la fois de la quantité de matériel requise pendant les interruptions et de la capacité à restaurer les stocks par la suite.
Comment les alimentateurs et convoyeurs de récupération doivent-ils être intégrés ?
Récupérer le contrôle du débit d'alimentation
Un stock ne produit pas automatiquement un rejet contrôlé. Le matériau doit être retiré via un système de récupération adapté à la taille de la roche stockée, à sa densité apparente, à son humidité, à son abrasivité et à la vitesse d'alimentation requise. Selon la configuration, cela peut impliquer des mangeoires placées sous un silo tampon ou à des points de retrait désignés sous un stock.
Le distributeur doit fonctionner dans ses limites de chargement et de décharge approuvées tout en fournissant le débit requis par le circuit de réception. RION Alimentateur vibrant La gamme de produits fournit une catégorie d'équipement pertinente pour discuter de l'alimentation en matériaux contrôlés dans le traitement des granulats.
Cependant, l'adéquation à une installation de récupération spécifique nécessite une confirmation technique. Un alimentateur adapté à une trémie de réception conventionnelle ne doit pas automatiquement être considéré comme approprié à toutes les conditions de récupération des stocks à forte hauteur de chute. Une attention particulière est nécessaire lorsque les matériaux fins, l'humidité ou les formes irrégulières des roches augmentent le risque de pontage, de blocage ou de décharge inégale.
Faire correspondre la capacité du convoyeur à la demande du concasseur
Le convoyeur de récupération doit s'adapter au flux de matériaux prévu, y compris des variations de fonctionnement réalistes. L’adéquation du convoyeur ne dépend pas seulement de la largeur de la bande. La vitesse du tapis, la densité apparente du matériau, la configuration de l'auge, l'inclinaison, la taille des morceaux, la géométrie de chargement et la conception de la goulotte de transfert influencent tous la capacité de charge effective.
Un convoyeur qui traite nominalement le tonnage moyen requis peut encore rencontrer des difficultés si un alimentateur de récupération produit de courtes périodes de charge excessive. De même, un convoyeur correctement dimensionné peut fonctionner mal si le matériau entre de manière décentrée ou crée un impact excessif au point de chargement.
Le Convoyeur à bande Cette catégorie constitue donc une interface importante entre le stockage et la transformation en aval. Pour un fonctionnement fiable, l'alimentateur de récupération, la goulotte de transfert, le convoyeur et le broyeur de réception doivent être évalués comme un seul système de manutention.
Conditions de séparation, de blocage et de déchargement des matériaux
Les granulats grossiers ne restent pas toujours uniformément mélangés lorsqu'ils sont empilés et récupérés. Lors de la formation des stocks, les particules les plus grosses peuvent se déplacer plus loin sur une pente tandis que les particules plus petites s'accumulent dans différentes régions. L'étendue de cette ségrégation dépend de la gradation des matériaux et de la méthode d'empilage.
Si le système de récupération provient principalement d'une région, le concasseur en aval peut recevoir une distribution d'alimentation différente de celle du broyeur primaire d'origine. Les changements dans la qualité des aliments peuvent influencer les performances de chargement et de criblage du concasseur.
Le concepteur doit tenir compte de la géométrie d'empilage, de la position de déchargement du convoyeur, de la disposition des points de retrait et de la question de savoir si les matériaux récupérés resteront suffisamment représentatifs. L'accès pour l'inspection, la maintenance et l'intervention en toute sécurité est une autre exigence. Les zones de récupération des stocks peuvent présenter de graves dangers, notamment des équipements enfouis, un accès confiné, des matériaux instables et des mouvements inattendus. La conception du système de récupération, les procédures de protection et de maintenance doivent être évaluées pour l'installation réelle.
Quand le stockage tampon intermédiaire est-il inutile ?
Dispositions à alimentation directe avec flux de matériaux stable
Toutes les usines de concassage n’ont pas besoin d’une pile anti-fouling distincte. Une opération compacte avec un approvisionnement en matériaux relativement stable, des capacités d'équipement compatibles et des dispositions de contrôle appropriées peut permettre de transférer le matériau directement entre les étapes de concassage. Cela peut réduire le nombre de points de manutention et simplifier l’empreinte de l’usine.
Cependant, une disposition à alimentation directe signifie que les interruptions dans une section peuvent affecter plus immédiatement les équipements connectés. Le choix implique de trouver un équilibre entre la flexibilité opérationnelle et les exigences en matière d'équipement, de terrain et de manutention.
Exigences en matière d'espace, de poussière et de manipulation supplémentaire
Un stock tampon occupe de l'espace et peut nécessiter des convoyeurs supplémentaires, des structures de support, des équipements de récupération, des installations électriques et un accès pour la maintenance. Les stocks ouverts introduisent également des considérations environnementales liées à la poussière soufflée par le vent, au ruissellement de surface et au confinement des matériaux.
Les bacs anti-surtension fermés peuvent réduire certains problèmes d'exposition, mais introduisent leurs propres exigences en matière de structure, d'accès et de flux de matériaux. Ces conséquences doivent être prises en compte parallèlement à toute amélioration opérationnelle attendue. Pour un site restreint, une zone tampon plus petite ou un agencement végétal différent peut être plus pratique qu'un grand stock intermédiaire.
Pourquoi le stockage ne peut pas éliminer un goulot d'étranglement permanent
Une erreur de conception courante consiste à ajouter du stockage pour compenser un système en aval qui est systématiquement sous-dimensionné. Si les concasseurs et cribles en aval ne peuvent pas traiter le taux de production requis à long terme, les matériaux stockés continueront à s'accumuler chaque fois que la production en amont dépasse la capacité en aval.
La réponse correcte peut plutôt impliquer de revoir les fonctions du concasseur, la capacité du crible, la charge en circulation, les caractéristiques des matériaux ou les objectifs de production prévus. Le stockage tampon doit être justifié par le modèle de variation de fonctionnement et ne doit pas être utilisé comme substitut à la vérification des capacités des équipements connectés.
Quelles données les acheteurs doivent-ils examiner avant de finaliser la mise en page ?
Taille d'alimentation, propriétés des matériaux et enregistrements de débit
Une évaluation technique utile commence par des données matérielles représentatives.
| Informations requises | Pourquoi c'est important |
|---|---|
| Taille maximale des grumeaux et granulométrie | Influence les dégagements de la goulotte, la conception du distributeur et le comportement du débit |
| Densité apparente | Convertit le volume stocké en masse matérielle approximative |
| Teneur en humidité et en particules fines | Aide à évaluer les difficultés d’adhésion, de blocage et de récupération |
| Historique de décharge du concasseur primaire | Identifie les fluctuations et les interruptions de production |
| Demande du circuit aval | Détermine les exigences de retrait et l’épuisement du tampon |
| Surface de stockage disponible et géométrie | Limite la configuration des stocks ou des bacs |
Les chiffres de capacité nominale en un seul point sont moins informatifs que les enregistrements d'exploitation qui montrent des variations au cours d'un quart de travail représentatif.
Calendrier d’exploitation et fluctuations de la production
Le calendrier d’exploitation de l’usine doit être examiné ainsi que le flux des matières. Une section de concassage primaire fonctionnant pendant moins d'heures que l'usine en aval peut nécessiter un taux de production et un stockage suffisants pour supporter la différence d'horaires.
Les pratiques de maintenance sont également importantes. Un arrêt planifié qui nécessite que les équipements en aval fonctionnent de manière indépendante a des implications de stockage différentes d'une courte interruption occasionnelle. Lorsque des données de production fiables ne sont pas disponibles, l'équipe de projet doit identifier les hypothèses utilisées pour les calculs préliminaires et tester la sensibilité du résultat à ces hypothèses.
Récupérer l'aménagement, les contraintes du site et les exigences de sécurité
Avant que l'aménagement soit finalisé, l'équipe de projet doit examiner l'emplacement des stocks, récupérer l'accès, les exigences structurelles, les contrôles environnementaux et les dispositions de maintenance d'urgence. L'aménagement doit également tenir compte de toute séparation requise entre l'équipement mobile et le personnel travaillant à proximité des convoyeurs ou des systèmes de récupération.
RION Solution de production d'agrégats couvre le contexte plus large de l’appariement des équipements de concassage, de criblage et de manutention au sein d’une usine de granulats.
Les acheteurs discutant d'un circuit proposé peuvent fournir à RION le type de roche, le débit cible, la qualité du produit, le calendrier d'exploitation, la configuration de l'équipement et l'empreinte du site disponible via le page de demande de projet.
Le principe central de conception reste simple : placez un stockage tampon là où il fournit une séparation opérationnelle mesurable entre les étapes de traitement, et dimensionnez-le en fonction des matériaux récupérables et d'une variation opérationnelle réaliste.
Un tampon correctement évalué peut prendre en charge un fonctionnement en aval plus cohérent. Un stock mal localisé ou surdimensionné peut simplement ajouter de la complexité à la manipulation sans résoudre les véritables limites de l’usine.