








Qu'est-ce qu'un équipement de transport dans une usine de granulats ?
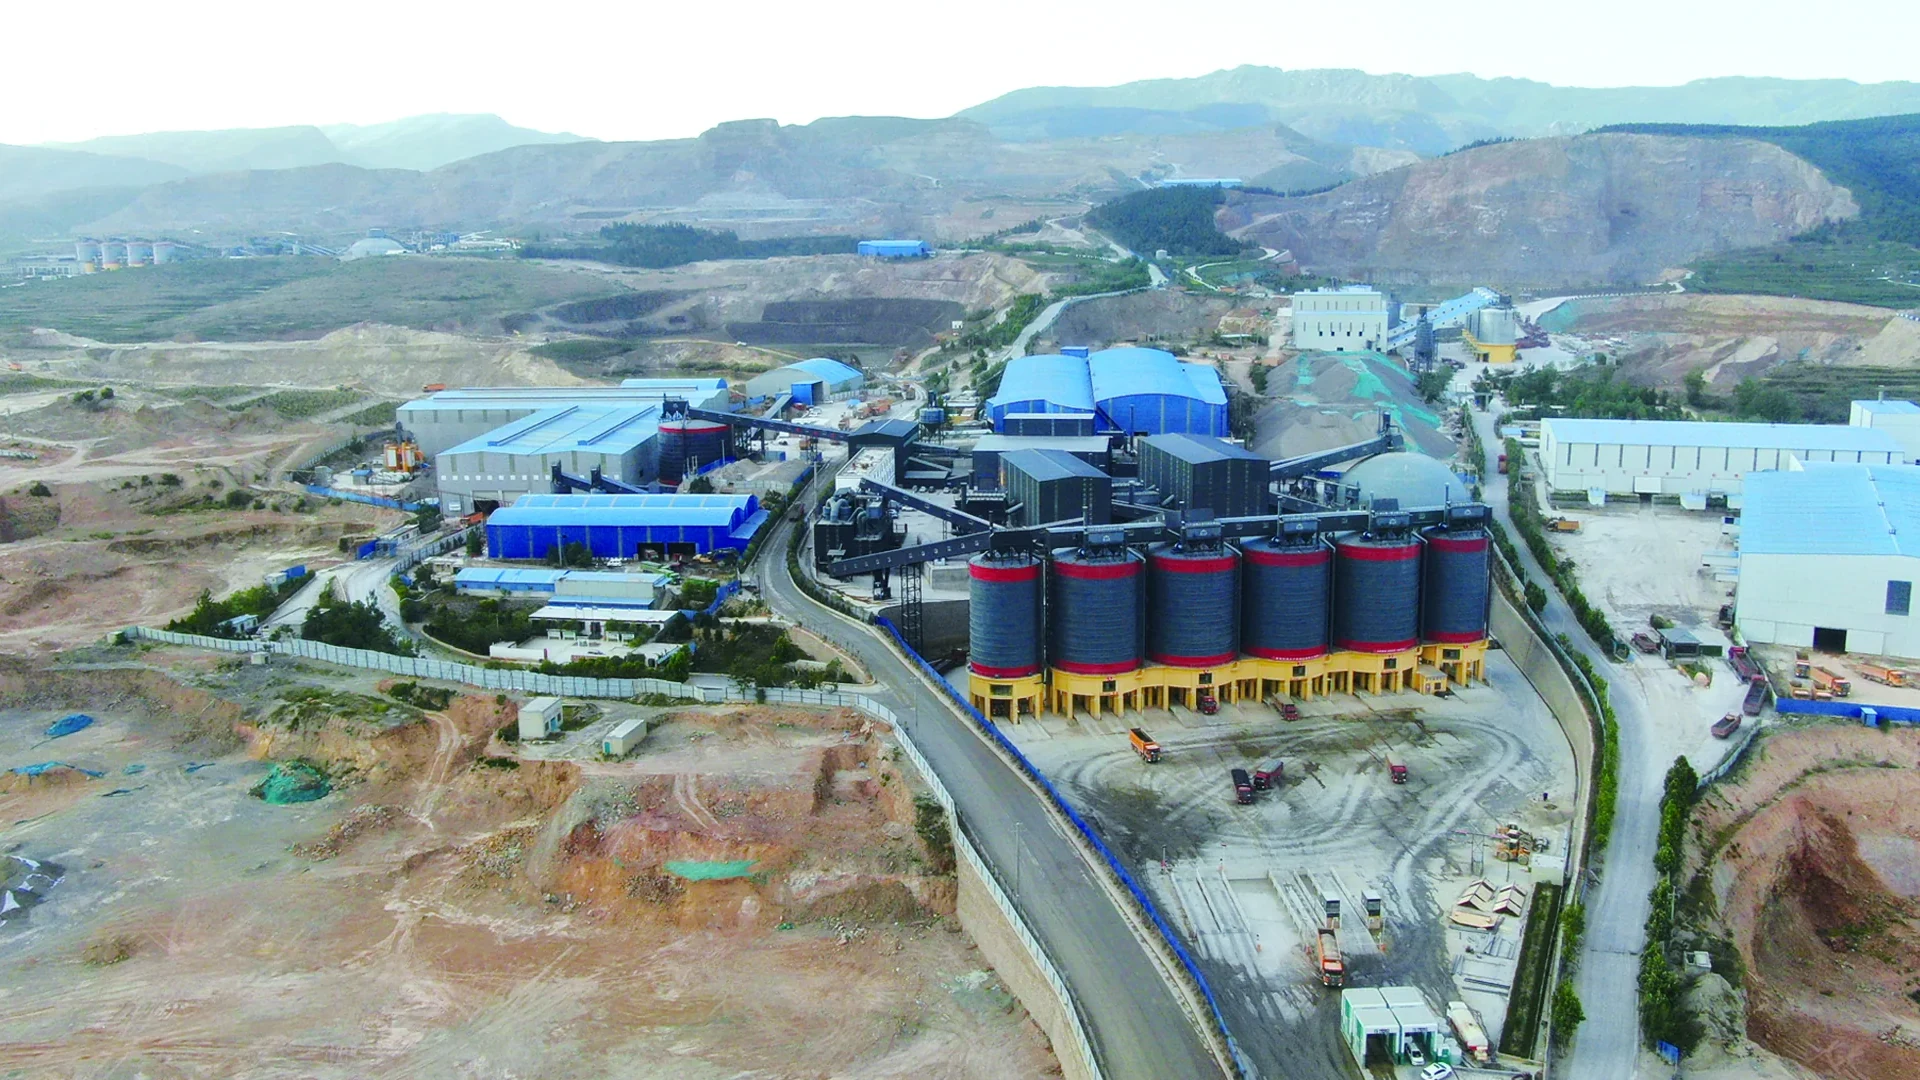
L'équipement de transport déplace les matériaux le long d'un itinéraire défini depuis un point de chargement jusqu'à un point de déchargement. Dans une usine de granulats, il transporte des pierres, du gravier et du sable en vrac entre les concasseurs, les cribles, les zones de stockage et les installations de chargement. Un convoyeur à bande effectue cette tâche avec une bande continue et mobile qui soutient le matériau pendant le transport.
Le transfert complet comprend la réception du matériau, son transport le long du parcours et sa livraison à des équipements capables d'accepter le flux. Suivre ce chemin explique comment fonctionnent les convoyeurs à bande, où ils s'intègrent dans un circuit de concassage et de criblage, et pourquoi un débit a besoin à la fois de matériaux et de conditions de fonctionnement pour être significatif.
Que fait l’équipement de transport dans une usine de granulats ?
Une ligne de production de granulats contient plusieurs tâches différentes. Un broyeur réduit la taille des particules. Un tamis sépare les aliments résultants en flux de décharge. Les équipements de convoyage relient ces opérations en transportant chaque flux vers sa prochaine destination.
Équipement de transport de matériaux en vrac traite de nombreuses particules libres ensemble sous forme de flux continu ou intermittent. Ses fonctions évoluent au sein de l'usine. Un convoyeur recevant de la pierre fraîchement concassée gère une répartition granulométrique différente de celui transportant du sable criblé, même lorsque les deux appartiennent à la même ligne de production.
Le rôle d’un convoyeur inclut donc son origine et sa destination. « Déchargement du concasseur vers l'alimentation du crible » identifie un lien de processus utile : il explique quel matériau arrive, quelle opération en aval le reçoit et si le transfert appartient à un itinéraire de transformation ultérieure, de retour ou de produit fini.
Les convoyeurs de transfert relient les étapes du processus, tandis que les dispositifs terrestres peuvent transporter les matériaux sur des itinéraires plus longs. La distance et la disposition changent, mais la tâche centrale reste de déplacer un flux de matériaux défini entre les emplacements.
Comment un convoyeur à bande déplace-t-il des matériaux en vrac ?
La course de transport et la course de retour
Un convoyeur à bande utilise une bande sans fin disposée autour de poulies. Le matériau entre dans le parcours de transport, se déplace avec la bande mobile et sort à la décharge. La bande déchargée suit ensuite le trajet de retour vers l'extrémité de chargement, complétant ainsi le circuit.
Sur un convoyeur de granulats en auge conventionnel, des rouleaux porteurs soutiennent la bande dans une forme qui aide à contenir les matériaux en vrac. Les rouleaux de retour soutiennent la courroie lors de son retour. Le trajet de retour du tapis fait partie de la boucle mécanique du convoyeur ; il ne faut pas le confondre avec un convoyeur séparé transportant la pierre vers un concasseur.
Entraînement, poulies, rouleaux et enrouleur
L'unité d'entraînement alimente une poulie motrice. Le contact entre la poulie et la courroie transmet la force qui déplace la courroie. Les rouleaux fournissent un support de roulement tout au long du parcours ; ils n’effectuent pas la fonction d’alimentation principale de la poulie motrice.
Les principaux composants des équipements de transport à bande fonctionnent ensemble comme suit :
| Composant | Fonction dans le processus de transport |
|---|---|
| Bande transporteuse | Fournit la surface mobile qui transporte le matériau |
| Moteur et unité d'entraînement | Fournir la puissance mécanique nécessaire au déplacement du tapis et de sa charge |
| Poulie motrice | Transfère la force motrice à la courroie par contact avec sa surface |
| Poulies terminales et courbées | Guidez la ceinture autour des extrémités ou d'autres changements dans son chemin |
| Rouleaux de transport et de retour | Soutenir les sections chargées et de retour de la courroie |
| Dispositif de relevage ou de tension | Maintient la tension de travail requise par la configuration du convoyeur |
| Cadre de support | Maintient les composants dans leurs positions prévues le long de l'itinéraire |
La tension de travail doit être adaptée à la conception : l'augmenter sans tenir compte de la courroie, des poulies et de la structure n'est pas une manière générale d'augmenter la capacité de transport.
Le Convoyeur à bande RION La gamme comprend les modèles B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 et B2200, avec des configurations de type galerie et de type ouvert.
Où les convoyeurs sont-ils utilisés dans un circuit de concassage et de criblage ?
Transferts de processus, stocks de matériaux de retour et de produits
Considérons un circuit hypothétique dans lequel la pierre concassée se déplace vers un tamis, une décharge revient pour un concassage ultérieur et d'autres décharges se déplacent vers des stocks de produits séparés. Chaque convoyeur transporte un flux particulier, sa place dans le circuit explique donc sa fonction.
| Point de départ | Destination | Flux de matériaux | Service de transport |
|---|---|---|---|
| Décharge du concasseur | Point d'alimentation de l'écran | Matériau concassé en attente de classement | Connectez les étapes de réduction et de dépistage. |
| Décharge d'écran sélectionné | Étape supplémentaire de concassage | Matériel affecté à une réduction supplémentaire | Effectuez l'itinéraire de retour en circuit fermé. |
| Décharge de l'écran du produit | Stockage ou bac désigné | Un produit global séparé | Conservez ce produit sur son itinéraire de stockage prévu. |
| Décharge de stockage | Point de chargement ou autre section de l'installation | Matériel libéré pour la prochaine opération | Transférez le flux libéré vers sa destination. |
Certaines usines utilisent un circuit ouvert sans voie de retour-concassage. D'autres divisent le matériel en plusieurs étapes ou combinent les flux lorsque le processus l'exige.
Le tamis crée les flux de décharge et le système de convoyeur détermine leur destination. Par exemple, tamis vibrants pour le classement des granulats peut se connecter aux itinéraires de transfert de produits et de retour du concasseur. La classification des produits provient du processus de concassage et de criblage ; le convoyeur dirige ensuite ce flux vers le stock qui lui est attribué.
Fonctions d'alimentation et de convoyeur
Un alimentateur fournit du matériau à l'équipement de réception à un rythme adapté au processus. Un convoyeur fournit un itinéraire de transport. Ces tâches peuvent se chevaucher : un distributeur à bande utilise une bande mobile pour une distribution contrôlée, et certains systèmes à bande mesurent ou régulent également le débit lorsqu'ils sont équipés à cet effet.
Pour un mécanisme d'alimentation différent, RION alimentateurs vibrants pour une alimentation contrôlée des plantes utiliser un dispositif d'auge et d'excitation pour déplacer le matériau vers un concasseur ou un autre étage de réception. Cela illustre pourquoi l'équipement doit être compris à la fois à travers son mécanisme et la fonction qui lui est assignée. Un convoyeur de transfert recevant la sortie du margeur ne remplit pas automatiquement la même fonction de contrôle.
Pourquoi la largeur de la bande ne peut-elle pas à elle seule définir la capacité du convoyeur ?
Débit volumique et densité apparente
Le débit volumique décrit l'espace occupé par le matériau transporté par unité de temps. Le débit massique décrit la quantité de matière qui passe par unité de temps. La relation est :
Débit massique (t/h) = débit volumique (m³/h) × densité apparente (t/m³)
Ici, t signifie une tonne métrique, égal à 1 000 kg. La densité doit être la densité apparente, qui relie la masse au volume occupé par le matériau meuble, y compris les espaces entre les particules. La densité du minéral solide lui-même est une quantité différente.
Considérons deux calculs purement hypothétiques :
| Débit volumique réel supposé | Densité apparente supposée | Débit massique calculé |
|---|---|---|
| 250 m³/h | 1,6 t/m³ | 400 t/h |
| 250 m³/h | 1,2 t/m³ | 300 tonnes/heure |
Pour un même débit volumique réel de 250 m³/h, la densité apparente plus élevée donne un débit massique plus élevé car chaque mètre cube contient plus de masse. Ces calculs convertissent le débit volumique en débit massique ; une évaluation de la capacité nécessite également les conditions de chargement, de vitesse et de conception du convoyeur. Si la charge change avec le matériau, le débit volumique change également.
Vitesse de la bande, conditions de chargement et d'itinéraire
La largeur de la bande contribue à l'espace disponible pour transporter le matériau, mais la section transversale réellement chargée et la vitesse de la bande affectent également le débit volumique. Une désignation de série ne peut à elle seule décrire ces conditions de fonctionnement. La taille des particules, le modèle de chargement et la forme de transport de la bande influencent la manière dont cet espace est utilisé.
L'itinéraire ajoute des conditions supplémentaires. Un transfert incliné, un parcours plus long et une élévation de déversement différente nécessitent de prendre en compte l'ensemble du dispositif de transport. L’équipement de réception doit également s’adapter au flux livré. Une conversion du débit massique ne peut pas déterminer si l'entraînement, la courroie et la structure sont adaptés à cette tâche. Les informations de sélection du convoyeur de RION relient de la même manière l’évaluation de la capacité aux conditions de matériau, de vitesse, d’inclinaison et d’itinéraire.
Cela aide également à distinguer débit réel de capacité nominale. Le flux réel décrit le matériau transitant pendant une période donnée. Un chiffre de capacité décrit la capacité d'un équipement dans des conditions spécifiées. Un débit horaire moyen peut masquer de courtes périodes de charge plus importante, c'est pourquoi la base de temps de fonctionnement est importante lors de la comparaison des deux.
Pourquoi les points de chargement et de déchargement sont-ils importants ?
Comment le matériau entre et sort de la bande
Le point de chargement réunit deux mouvements différents : le matériau entrant suit une goulotte ou un déversement en amont, tandis que le tapis de réception se déplace selon son propre itinéraire. Leurs directions, positions relatives et différence de hauteur déterminent la manière dont le matériau atteint la surface porteuse.
Le matériau entrant de manière centrale peut être distribué autour du chemin de transport prévu de la bande. Un courant arrivant lourdement d'un côté exerce une charge différente sur la courroie et son support. La zone de chargement doit également soutenir la bande de réception et contenir les particules libres lorsqu'elles se déposent dans la charge en mouvement.
Martin Ingénierie Chargez correctement votre cargaison décrit la préparation de la bande pour le chargement, y compris la stabilisation et le centrage de sa trajectoire, la formation du profil porteur et le scellement de la zone de chargement. Ces principes expliquent pourquoi une bande mobile ne constitue à elle seule qu’une partie d’une interface de transfert de matériaux fonctionnelle.
À la décharge, la question s’inverse : où atterrira le courant sortant ? La goulotte de réception, le tamis, le convoyeur ou le point de stockage doivent être positionnés pour ce flux et pouvoir l'accepter. Un transfert vers un crible, par exemple, doit s'aligner sur sa disposition d'alimentation afin que le matériau livré puisse être distribué sur la zone de criblage prévue.
Adaptation du convoyeur à l'équipement de réception
Un transfert illustratif du concasseur au crible rassemble ces relations. La décharge du concasseur établit la connexion en amont, le convoyeur transporte cette sortie sur la distance et l'élévation requises, et l'agencement d'alimentation du crible définit l'interface de réception. Comprendre un composant nécessite de comprendre ces connexions adjacentes.
Quatre descriptions clarifient cette obligation :
- Itinéraire : les emplacements de chargement et de déchargement, la distance de transfert et le changement d'altitude.
- Matériel: la taille des particules, la densité apparente et l'état d'humidité.
- Flux : le taux de fonctionnement réel et les pointes attendues.
- Matériel de réception : la prochaine machine, goulotte, point de stockage ou installation de chargement.
Ensemble, ils expliquent ce que le convoyeur doit transporter et comment le transfert doit s'intégrer dans le processus.
Pour un projet global, vous pouvez discutez de votre agencement de transfert de matériel avec RION en utilisant ces quatre descriptions. Ils assurent un lien pratique entre le principe de base du transport et les conditions de la ligne de production.