








એકંદર પ્લાન્ટમાં કન્વેઇંગ ઇક્વિપમેન્ટ શું છે?
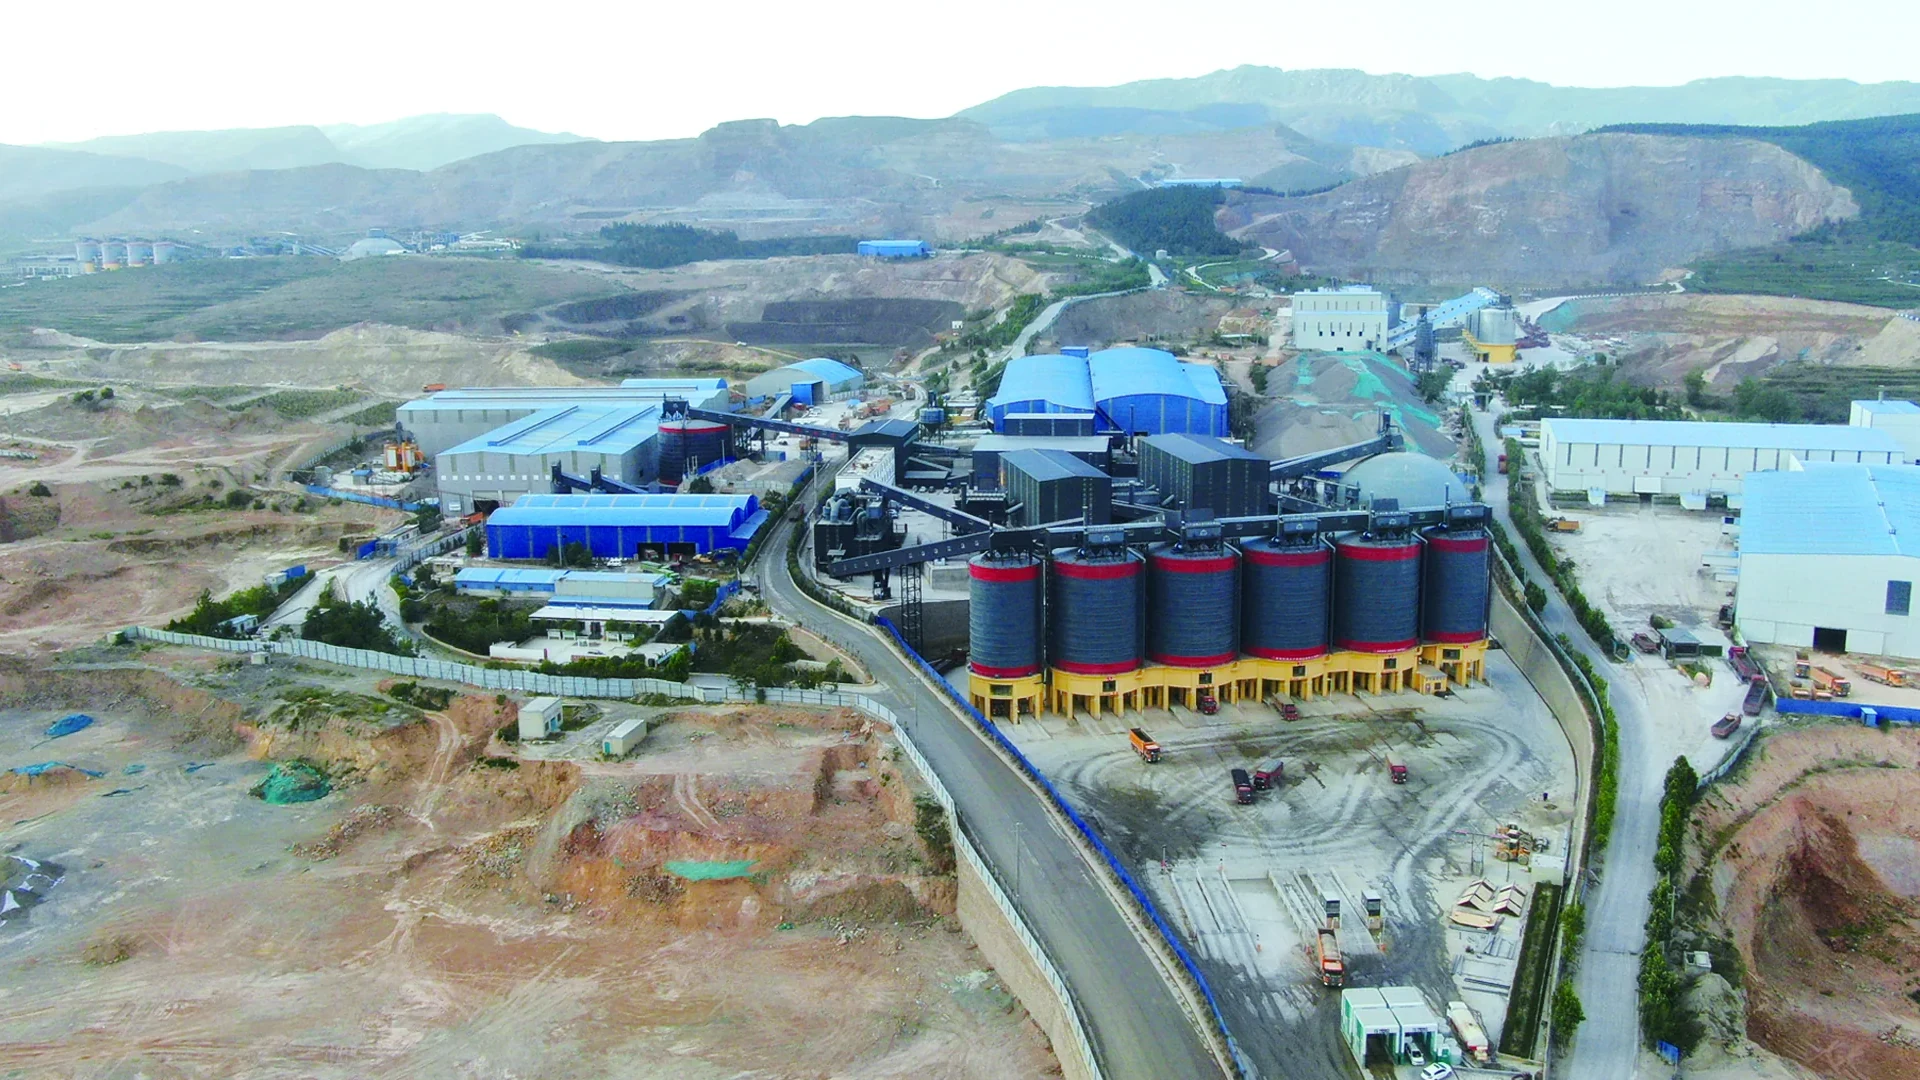
વહન સાધન સામગ્રીને નિર્ધારિત માર્ગ સાથે લોડિંગ પોઈન્ટથી ડિસ્ચાર્જ પોઈન્ટ સુધી લઈ જાય છે. એકંદર પ્લાન્ટમાં, તે ક્રશર, સ્ક્રીન, સ્ટોરેજ વિસ્તારો અને લોડિંગ સુવિધાઓ વચ્ચે છૂટક પથ્થર, કાંકરી અને રેતી વહન કરે છે. બેલ્ટ કન્વેયર આ કાર્યને ફરતા, સતત બેલ્ટ સાથે કરે છે જે મુસાફરી દરમિયાન સામગ્રીને ટેકો આપે છે.
સંપૂર્ણ સ્થાનાંતરણમાં સામગ્રી પ્રાપ્ત કરવી, તેને માર્ગ પર લઈ જવી અને પ્રવાહને સ્વીકારી શકે તેવા ઉપકરણો સુધી પહોંચાડવાનો સમાવેશ થાય છે. તે પાથને અનુસરીને સમજાવે છે કે બેલ્ટ કન્વેયર્સ કેવી રીતે કામ કરે છે, તેઓ ક્રશિંગ અને સ્ક્રિનિંગ સર્કિટમાં ક્યાં ફિટ છે અને શા માટે પ્રવાહ દરને અર્થપૂર્ણ બનવા માટે સામગ્રી અને સંચાલન સ્થિતિ બંનેની જરૂર છે.
એકંદર પ્લાન્ટમાં કન્વેઇંગ ઇક્વિપમેન્ટ શું કરે છે?
એકંદર ઉત્પાદન લાઇનમાં ઘણાં વિવિધ કાર્યો હોય છે. કોલું કણોનું કદ ઘટાડે છે. સ્ક્રીન પરિણામી ફીડને ડિસ્ચાર્જ સ્ટ્રીમમાં અલગ કરે છે. વહન સાધનો દરેક સ્ટ્રીમને તેના આગલા ગંતવ્ય પર પરિવહન કરીને આ કામગીરીને જોડે છે.
જથ્થાબંધ સામગ્રી વહન સાધનો સતત અથવા તૂટક તૂટક પ્રવાહ તરીકે ઘણા છૂટક કણોને એકસાથે હેન્ડલ કરે છે. પ્લાન્ટ દ્વારા તેની ફરજો બદલાય છે. તાજી કચડી પથ્થર મેળવનાર કન્વેયર સ્ક્રીન કરેલ રેતી વહન કરતા અલગ કણોના કદના વિતરણને સંભાળે છે, પછી ભલે બંને એક જ ઉત્પાદન લાઇનના હોય.
કન્વેયરની ભૂમિકામાં તેના મૂળ અને ગંતવ્યનો સમાવેશ થાય છે. "ક્રશર ડિસ્ચાર્જ ટુ સ્ક્રીન ફીડ" એક ઉપયોગી પ્રક્રિયા કનેક્શનને ઓળખે છે: તે સમજાવે છે કે કઈ સામગ્રી આવે છે, કઈ ડાઉનસ્ટ્રીમ ઓપરેશન તેને પ્રાપ્ત કરે છે અને શું ટ્રાન્સફર ફોરવર્ડ-પ્રોસેસિંગ, રીટર્ન અથવા ફિનિશ્ડ-પ્રોડક્ટ રૂટનું છે.
ટ્રાન્સફર કન્વેયર્સ પ્રક્રિયાના તબક્કાઓને જોડે છે, જ્યારે ઓવરલેન્ડ વ્યવસ્થા લાંબા માર્ગો પર સામગ્રી લઈ જઈ શકે છે. અંતર અને લેઆઉટ બદલાય છે, પરંતુ કેન્દ્રીય કાર્ય સ્થાનો વચ્ચે નિર્ધારિત સામગ્રી પ્રવાહને ખસેડવાનું રહે છે.
બેલ્ટ કન્વેયર જથ્થાબંધ સામગ્રીને કેવી રીતે ખસેડે છે?
ધ કેરીંગ રન અને રીટર્ન રન
બેલ્ટ કન્વેયર ગરગડીની આસપાસ ગોઠવાયેલા અનંત પટ્ટાનો ઉપયોગ કરે છે. સામગ્રી વહનની દોડમાં પ્રવેશે છે, મૂવિંગ બેલ્ટ સાથે મુસાફરી કરે છે અને ડિસ્ચાર્જ પર છોડે છે. અનલોડેડ બેલ્ટ પછી સર્કિટ પૂર્ણ કરીને, લોડિંગ એન્ડ તરફ પાછા ફરે છે.
પરંપરાગત ચાટવાળા એકંદર કન્વેયર પર, આઈડલર્સ લઈ જનારા બેલ્ટને એવા આકારમાં ટેકો આપે છે જે છૂટક સામગ્રીને સમાવવામાં મદદ કરે છે. પરત ફરતા આઈડલર્સ પાછા ફરતી વખતે પટ્ટાને ટેકો આપે છે. બેલ્ટની રીટર્ન રન એ કન્વેયરના મિકેનિકલ લૂપનો ભાગ છે; તેને એક અલગ કન્વેયર સાથે ભેળસેળ ન કરવી જોઈએ જે પથ્થરને કોલું પર લઈ જાય છે.
ડ્રાઇવ, પુલી, આઈડલર્સ અને ટેક-અપ
ડ્રાઇવ યુનિટ ડ્રાઇવ ગરગડીને પાવર સપ્લાય કરે છે. ગરગડી અને પટ્ટા વચ્ચેનો સંપર્ક પટ્ટાને ખસેડતા બળને પ્રસારિત કરે છે. આઈડલર્સ રૂટમાં રોલિંગ સપોર્ટ પૂરો પાડે છે; તેઓ ડ્રાઇવ ગરગડીનું મુખ્ય સંચાલિત કાર્ય કરતા નથી.
બેલ્ટ કન્વેઇંગ સાધનોના મુખ્ય ઘટકો નીચે પ્રમાણે એકસાથે કામ કરે છે:
| ઘટક | વહન પ્રક્રિયામાં કાર્ય |
|---|---|
| કન્વેયર બેલ્ટ | મૂવિંગ સપાટી પૂરી પાડે છે જે સામગ્રીને વહન કરે છે |
| મોટર અને ડ્રાઇવ યુનિટ | બેલ્ટ અને તેના લોડને ખસેડવા માટે જરૂરી યાંત્રિક શક્તિ સપ્લાય કરો |
| ડ્રાઇવ ગરગડી | તેની સપાટી સાથે સંપર્ક દ્વારા પટ્ટામાં ચાલક બળને સ્થાનાંતરિત કરે છે |
| ટર્મિનલ અને બેન્ડ પુલી | બેલ્ટને છેડાની આસપાસ અથવા તેના પાથમાં અન્ય ફેરફારોને માર્ગદર્શન આપો |
| નિષ્ક્રિય લોકોને વહન કરવું અને પરત કરવું | બેલ્ટના લોડ કરેલા અને પરત આવતા વિભાગોને સપોર્ટ કરો |
| ટેક-અપ અથવા ટેન્શનિંગ ઉપકરણ | કન્વેયર ગોઠવણી દ્વારા જરૂરી કાર્યકારી તાણ જાળવી રાખે છે |
| સહાયક ફ્રેમ | ઘટકોને રૂટમાં તેમની આયોજિત સ્થિતિમાં રાખે છે |
કાર્યકારી તણાવ ડિઝાઇનને અનુરૂપ હોવો જોઈએ: પટ્ટો, ગરગડી અને માળખું ધ્યાનમાં લીધા વિના તેને વધારવું એ વહન ક્ષમતા વધારવાનો સામાન્ય માર્ગ નથી.
આ RION બેલ્ટ કન્વેયર શ્રેણીમાં B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 અને B2200, ગેલેરી-પ્રકાર અને ઓપન-ટાઇપ લેઆઉટનો સમાવેશ થાય છે.
ક્રશિંગ અને સ્ક્રિનિંગ સર્કિટમાં કન્વેયર્સનો ઉપયોગ ક્યાં થાય છે?
પ્રક્રિયા ટ્રાન્સફર, રીટર્ન મટીરીયલ અને પ્રોડક્ટ સ્ટોકપાઈલ
એક કાલ્પનિક સર્કિટનો વિચાર કરો જેમાં કચડી પથ્થર સ્ક્રીન પર જાય છે, એક ડિસ્ચાર્જ વધુ ક્રશિંગ માટે પાછો ફરે છે અને અન્ય ડિસ્ચાર્જ ઉત્પાદનના અલગ ભંડાર તરફ જાય છે. દરેક કન્વેયર ચોક્કસ પ્રવાહ વહન કરે છે, તેથી સર્કિટમાં તેનું સ્થાન તેની ફરજ સમજાવે છે.
| પ્રારંભિક બિંદુ | ગંતવ્ય | સામગ્રી પ્રવાહ | અવતરણની ફરજ |
|---|---|---|---|
| કોલું સ્રાવ | સ્ક્રીન ફીડ પોઈન્ટ | કચડી સામગ્રી વર્ગીકરણની રાહ જોઈ રહી છે | ઘટાડો અને સ્ક્રીનીંગ તબક્કાઓને જોડો. |
| પસંદ કરેલ સ્ક્રીન ડિસ્ચાર્જ | વધુ ક્રશિંગ સ્ટેજ | વધારાના ઘટાડાને સોંપેલ સામગ્રી | ક્લોઝ્ડ સર્કિટમાં પરત ફરવાનો માર્ગ પૂર્ણ કરો. |
| ઉત્પાદન સ્ક્રીન ડિસ્ચાર્જ | નિયુક્ત સ્ટોકપાઇલ અથવા ડબ્બા | અલગ કરેલ એકંદર ઉત્પાદન | તે ઉત્પાદનને તેના ઇચ્છિત સંગ્રહ માર્ગ પર રાખો. |
| સ્ટોરેજ ડિસ્ચાર્જ | લોડિંગ બિંદુ અથવા અન્ય પ્લાન્ટ વિભાગ | આગળની કામગીરી માટે સામગ્રી બહાર પાડવામાં આવી | પ્રકાશિત સ્ટ્રીમને તેના ગંતવ્ય સ્થાન પર સ્થાનાંતરિત કરો. |
કેટલાક છોડ રિટર્ન-ક્રશિંગ રૂટ વિના ઓપન સર્કિટનો ઉપયોગ કરે છે. અન્ય લોકો સામગ્રીને વધુ તબક્કાઓ વચ્ચે વિભાજીત કરે છે અથવા સ્ટ્રીમ્સને જોડે છે જ્યાં પ્રક્રિયાને તેની જરૂર હોય છે.
સ્ક્રીન ડિસ્ચાર્જ સ્ટ્રીમ્સ બનાવે છે, અને કન્વેયર વ્યવસ્થા નક્કી કરે છે કે તેઓ ક્યાં મુસાફરી કરે છે. ઉદાહરણ તરીકે, એકંદર ગ્રેડિંગ માટે વાઇબ્રેટિંગ સ્ક્રીનો પ્રોડક્ટ-ટ્રાન્સફર અને ક્રશર-રિટર્ન રૂટ સાથે કનેક્ટ થઈ શકે છે. ઉત્પાદન ગ્રેડિંગ ક્રશિંગ અને સ્ક્રીનીંગ પ્રક્રિયામાંથી આવે છે; કન્વેયર પછી તે સ્ટ્રીમને તેના સોંપેલ સ્ટોકપાઇલ પર નિર્દેશિત કરે છે.
ફીડર અને કન્વેયર ફરજો
ફીડર પ્રક્રિયા માટે અનુકૂળ દરે સાધનસામગ્રી પ્રાપ્ત કરવા માટે સામગ્રી સપ્લાય કરે છે. કન્વેયર પરિવહન માર્ગ પ્રદાન કરે છે. આ ફરજો ઓવરલેપ થઈ શકે છે: બેલ્ટ ફીડર નિયંત્રિત ડિલિવરી માટે મૂવિંગ બેલ્ટનો ઉપયોગ કરે છે, અને કેટલીક બેલ્ટ-આધારિત સિસ્ટમો જ્યારે તે હેતુ માટે સજ્જ હોય ત્યારે પ્રવાહને માપે છે અથવા તેનું નિયમન કરે છે.
અલગ ફીડિંગ મિકેનિઝમ માટે, RION's નિયંત્રિત પ્લાન્ટ ફીડિંગ માટે વાઇબ્રેટિંગ ફીડર સામગ્રીને ક્રશર અથવા અન્ય પ્રાપ્ત સ્ટેજ તરફ ખસેડવા માટે ચાટ અને ઉત્તેજના વ્યવસ્થાનો ઉપયોગ કરો. આ સમજાવે છે કે શા માટે સાધનને તેની પદ્ધતિ અને સોંપાયેલ ફરજ બંને દ્વારા સમજવું જોઈએ. ફીડરનું આઉટપુટ પ્રાપ્ત કરનાર ટ્રાન્સફર કન્વેયર આપમેળે સમાન નિયંત્રણ કાર્ય કરતું નથી.
શા માટે બેલ્ટ પહોળાઈ એકલા કન્વેયર ક્ષમતા વ્યાખ્યાયિત કરી શકતા નથી?
વોલ્યુમ ફ્લો અને બલ્ક ડેન્સિટી
વોલ્યુમ ફ્લો સમયના એકમ દીઠ અવતરિત સામગ્રી કેટલી જગ્યા રોકે છે તેનું વર્ણન કરે છે. માસ ફ્લો સમયના એકમ દીઠ કેટલો પદાર્થ સમૂહ પસાર થાય છે તેનું વર્ણન કરે છે. સંબંધ છે:
સમૂહ પ્રવાહ (t/h) = વોલ્યુમ પ્રવાહ (m³/h) × બલ્ક ઘનતા (t/m³)
અહીં, t એટલે મેટ્રિક ટન, 1,000 કિગ્રાની બરાબર. ઘનતા જથ્થાબંધ ઘનતા હોવી જોઈએ, જે કણો વચ્ચેની જગ્યાઓ સહિત, છૂટક સામગ્રી દ્વારા કબજે કરેલા જથ્થા સાથે સમૂહને સંબંધિત છે. ઘન ખનિજની ઘનતા પોતે જ એક અલગ જથ્થો છે.
બે સંપૂર્ણ કાલ્પનિક ગણતરીઓ ધ્યાનમાં લો:
| વાસ્તવિક વોલ્યુમ પ્રવાહ ધારિત | ધારી બલ્ક ઘનતા | ગણતરી કરેલ સમૂહ પ્રવાહ |
|---|---|---|
| 250 m³/h | 1.6 t/m³ | 400 t/h |
| 250 m³/h | 1.2 t/m³ | 300 ટી/ક |
250 m³/h ના સમાન વાસ્તવિક જથ્થાના પ્રવાહ પર, ઉચ્ચ બલ્ક ઘનતા વધુ સમૂહ પ્રવાહ આપે છે કારણ કે દરેક ઘન મીટરમાં વધુ માસ હોય છે. આ ગણતરીઓ વોલ્યુમ ફ્લોને સામૂહિક પ્રવાહમાં રૂપાંતરિત કરે છે; ક્ષમતા રેટિંગ માટે કન્વેયરનું લોડિંગ, સ્પીડ અને ડિઝાઇન શરતો પણ જરૂરી છે. જો સામગ્રી સાથે લોડિંગ બદલાય છે, તો વોલ્યુમ ફ્લો પણ બદલાય છે.
બેલ્ટ સ્પીડ, લોડિંગ અને રૂટની શરતો
બેલ્ટની પહોળાઈ સામગ્રી વહન કરવા માટે ઉપલબ્ધ જગ્યામાં ફાળો આપે છે, પરંતુ વાસ્તવિક લોડ થયેલ ક્રોસ-સેક્શન અને બેલ્ટની ઝડપ પણ વોલ્યુમ ફ્લોને અસર કરે છે. સીરિઝ હોદ્દો પોતે જ આ ઓપરેટિંગ શરતોનું વર્ણન કરી શકતું નથી. કણોનું કદ, લોડિંગ પેટર્ન અને પટ્ટાના વહનનો આકાર તે જગ્યાનો ઉપયોગ કેવી રીતે થાય છે તેના પર અસર કરે છે.
માર્ગ વધુ શરતો ઉમેરે છે. વળેલું સ્થાનાંતરણ, લાંબા સમય સુધી ચાલવું અને અલગ ડિસ્ચાર્જ એલિવેશન માટે સંપૂર્ણ સંદેશાવ્યવહાર વ્યવસ્થાને ધ્યાનમાં લેવાની જરૂર છે. પ્રાપ્ત સાધનો પણ વિતરિત સ્ટ્રીમ સમાવવા જોઈએ. સમૂહ-પ્રવાહ રૂપાંતરણ એ સ્થાપિત કરી શકતું નથી કે ડ્રાઇવ, બેલ્ટ અને માળખાકીય ગોઠવણી તે ફરજ માટે યોગ્ય છે કે કેમ. RION ની કન્વેયર પસંદગીની માહિતી એ જ રીતે ક્ષમતા મૂલ્યાંકનને સામગ્રી, ઝડપ, ઝોક અને માર્ગની સ્થિતિ સાથે જોડે છે.
તે ભેદ પાડવામાં પણ મદદ કરે છે વાસ્તવિક પ્રવાહ થી રેટ કરેલ ક્ષમતા. વાસ્તવિક પ્રવાહ દર્શાવેલ સમયગાળા દરમિયાન પસાર થતી સામગ્રીનું વર્ણન કરે છે. ક્ષમતાનો આંકડો ચોક્કસ શરતો હેઠળ સાધનની ક્ષમતાનું વર્ણન કરે છે. સરેરાશ કલાકદીઠ પ્રવાહ ભારે લોડિંગના ટૂંકા ગાળાને છુપાવી શકે છે, તેથી બેની સરખામણી કરતી વખતે ઓપરેટિંગ સમય આધાર મહત્વ ધરાવે છે.
લોડિંગ અને ડિસ્ચાર્જ પોઈન્ટ્સ શા માટે મહત્વપૂર્ણ છે?
કેવી રીતે સામગ્રી પટ્ટામાં પ્રવેશે છે અને છોડે છે
લોડિંગ પોઈન્ટ બે અલગ-અલગ હિલચાલ સાથે જોડાય છે: આવનારી સામગ્રી ચુટ અથવા અપસ્ટ્રીમ ડિસ્ચાર્જને અનુસરે છે, જ્યારે રીસીવિંગ બેલ્ટ તેના પોતાના માર્ગ સાથે આગળ વધે છે. તેમની દિશાઓ, સંબંધિત સ્થિતિ અને ઊંચાઈનો તફાવત નિર્ધારિત કરે છે કે સામગ્રી વહન સપાટી પર કેવી રીતે પહોંચે છે.
કેન્દ્રમાં પ્રવેશતી સામગ્રી બેલ્ટના હેતુપૂર્વક વહન પાથની આસપાસ વિતરિત કરી શકાય છે. એક બાજુએ ભારે આવતું સ્ટ્રીમ બેલ્ટ અને તેના ટેકા પર અલગ ભાર મૂકે છે. લોડિંગ ઝોનને પણ રીસીવિંગ બેલ્ટને ટેકો આપવો જરૂરી છે અને તેમાં છૂટક કણો હોવા જોઈએ કારણ કે તેઓ મૂવિંગ લોડમાં સ્થાયી થાય છે.
માર્ટિન એન્જિનિયરિંગ તમારો કાર્ગો યોગ્ય રીતે લોડ કરો બેલ્ટને લોડ કરવા માટે તૈયાર કરવાનું વર્ણન કરે છે, જેમાં તેના પાથને સ્થિર કરવા અને કેન્દ્રિત કરવા, વહન પ્રોફાઇલ બનાવવા અને લોડ ઝોનને સીલ કરવા સહિત. આ સિદ્ધાંતો સમજાવે છે કે શા માટે એકલો ફરતો પટ્ટો કાર્યકારી સામગ્રી-ટ્રાન્સફર ઇન્ટરફેસનો માત્ર એક ભાગ છે.
વિસર્જન વખતે, પ્રશ્ન ઊલટો: છોડતો પ્રવાહ ક્યાં જશે? રીસીવિંગ ચુટ, સ્ક્રીન, કન્વેયર અથવા સ્ટોરેજ પોઈન્ટ તે સ્ટ્રીમ માટે સ્થિત હોવું જોઈએ અને તેને સ્વીકારવામાં સક્ષમ હોવું જોઈએ. સ્ક્રીનમાં સ્થાનાંતરણ, દાખલા તરીકે, તેની ફીડ ગોઠવણી સાથે સંરેખિત કરવાની જરૂર છે જેથી વિતરિત સામગ્રી ઇચ્છિત સ્ક્રીનીંગ વિસ્તારમાં વિતરિત કરી શકાય.
પ્રાપ્ત સાધનસામગ્રી સાથે કન્વેયર મેચિંગ
એક ચિત્રાત્મક ક્રશર-ટુ-સ્ક્રીન ટ્રાન્સફર આ સંબંધોને એકસાથે લાવે છે. ક્રશરનું ડિસ્ચાર્જ અપસ્ટ્રીમ કનેક્શન સ્થાપિત કરે છે, કન્વેયર તે આઉટપુટને જરૂરી અંતર અને એલિવેશનમાં વહન કરે છે અને સ્ક્રીનની ફીડ ગોઠવણી પ્રાપ્ત કરનાર ઇન્ટરફેસને વ્યાખ્યાયિત કરે છે. એક ઘટકને સમજવા માટે આ સંલગ્ન જોડાણોને સમજવાની જરૂર છે.
ચાર વર્ણનો ફરજ સ્પષ્ટ કરે છે:
- માર્ગ: લોડિંગ અને ડિસ્ચાર્જ સ્થાનો, ટ્રાન્સફર અંતર અને એલિવેશન ફેરફાર.
- સામગ્રી: કણોનું કદ, જથ્થાબંધ ઘનતા અને ભેજની સ્થિતિ.
- પ્રવાહ: વાસ્તવિક ઓપરેટિંગ દર અને અપેક્ષિત શિખરો.
- પ્રાપ્ત સાધનો: આગામી મશીન, ચુટ, સ્ટોરેજ પોઈન્ટ અથવા લોડિંગ સુવિધા.
એકસાથે, તેઓ સમજાવે છે કે કન્વેયરને શું પરિવહન કરવું જોઈએ અને કેવી રીતે ટ્રાન્સફર પ્રક્રિયામાં ફિટ થવી જોઈએ.
એકંદર પ્રોજેક્ટ માટે, તમે કરી શકો છો RION સાથે તમારા મટિરિયલ ટ્રાન્સફર લેઆઉટની ચર્ચા કરો તે ચાર વર્ણનોનો ઉપયોગ કરીને. તેઓ મૂળભૂત સંદેશાવ્યવહાર સિદ્ધાંત અને ઉત્પાદન લાઇનની શરતો વચ્ચે વ્યવહારુ જોડાણ પ્રદાન કરે છે.