








ક્રશિંગ ઇક્વિપમેન્ટ સર્કિટમાં બફર સ્ટોરેજ ક્યાં મૂકવો જોઈએ?
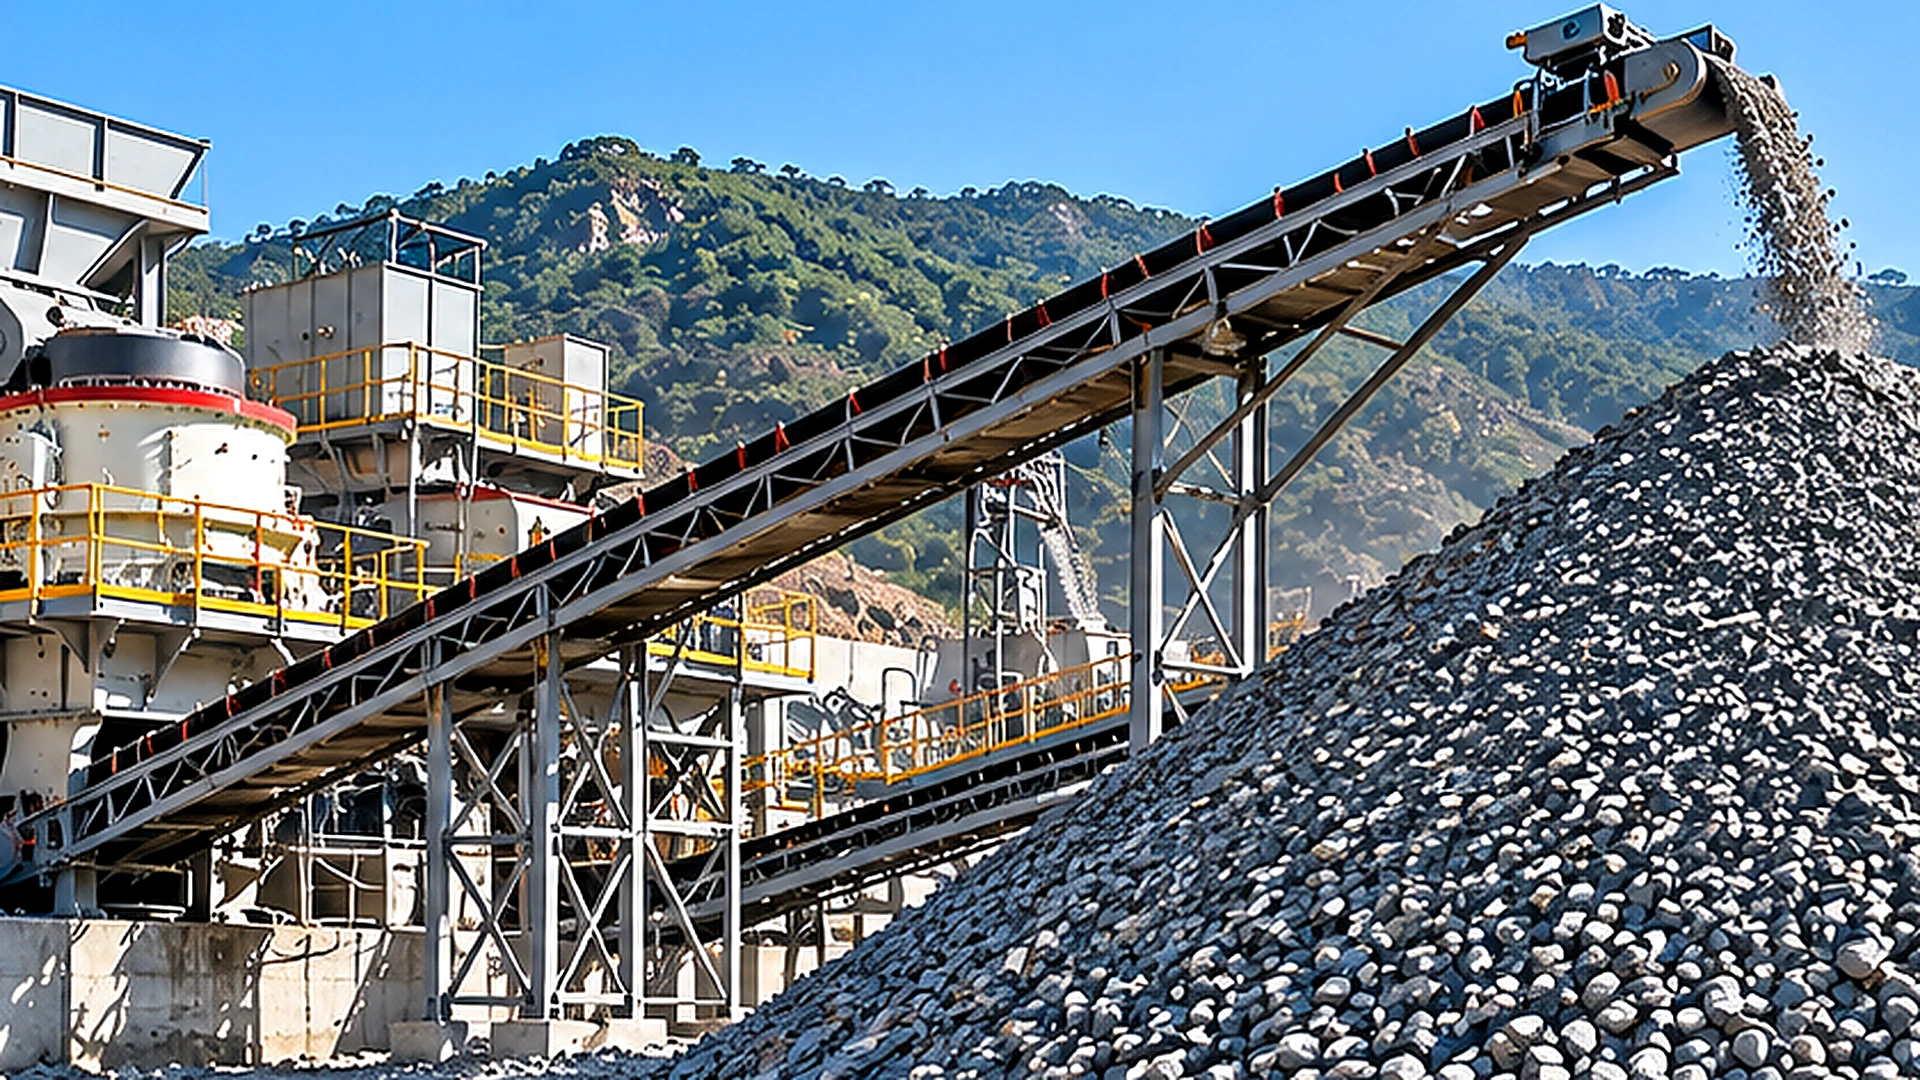
બફર સ્ટોકપાઇલ અથવા સર્જ બિન સામાન્ય રીતે તે બિંદુએ સૌથી મૂલ્યવાન હોય છે જ્યાં એક ક્રશિંગ સ્ટેજ પછીના તબક્કાથી સ્વતંત્ર રીતે કામ કરવું જોઈએ. પરંપરાગત સ્થિર એકંદર પ્લાન્ટમાં, આ ઘણીવાર પ્રાથમિક ક્રશિંગ અને ડાઉનસ્ટ્રીમ સેકન્ડરી ક્રશિંગ અને સ્ક્રીનિંગ સર્કિટ વચ્ચે હોય છે. હેતુ માત્ર ખડક સંગ્રહ કરવાનો નથી. તે ડાઉનસ્ટ્રીમ સાધનોને વધુ સુસંગત ફીડ પ્રાપ્ત કરવાની મંજૂરી આપતી વખતે સામગ્રીના પ્રવાહમાં અસ્થાયી તફાવતોને શોષી લે છે.
જો કે, દરેક ક્રશર વચ્ચે સ્ટોરેજ ઉમેરવું ન તો જરૂરી છે કે ન તો આર્થિક. યોગ્ય સ્થાન અને ઉપયોગ કરી શકાય તેવી ક્ષમતા વાસ્તવિક ઉત્પાદનની વધઘટ, સામગ્રીની લાક્ષણિકતાઓ, પુનઃપ્રાપ્તિ વ્યવસ્થા અને પ્લાન્ટના સંચાલનના સમયપત્રક પર આધારિત છે.
ક્વોરી ઓપરેટરો માટે મૂલ્યાંકન પિલાણ સાધનો લેઆઉટ, તેથી મુખ્ય ઇજનેરી પ્રશ્ન એ નથી કે સ્ટોકપાઇલ કેટલું મોટું બનાવી શકાય છે, પરંતુ કેટલું જીવંત, પુનઃપ્રાપ્ત સામગ્રી આગળની પ્રક્રિયાના તબક્કાને વાસ્તવિક પરિસ્થિતિઓમાં કાર્યરત રાખવા માટે જરૂરી છે.
શા માટે ક્રશિંગ સ્ટેજને બફરિંગની જરૂર છે?
તૂટક તૂટક પ્રાથમિક કોલું ડિસ્ચાર્જ
પ્રાથમિક ક્રશિંગ ભાગ્યે જ દર મિનિટે સમાન સામગ્રીનો પ્રવાહ ઉત્પન્ન કરે છે. હૉલ ટ્રક દ્વારા પૂરી પાડવામાં આવતી ખાણમાં, પ્રાથમિક કોલું બેચમાં સામગ્રી મેળવે છે. ક્રશરમાં પ્રવેશતી સામગ્રીનો દર ટ્રકના આગમનના અંતરાલ, ડમ્પિંગનો સમય, ખડકનું વિભાજન, મહત્તમ ગઠ્ઠાનું કદ અને ફીડ હોપરમાં પહેલેથી જ સામગ્રીની માત્રા પર આધારિત છે.
પ્રાથમિક જડબાના કોલું પાસે પૂરતી નજીવી ક્ષમતા હોય ત્યારે પણ, મોટા ખડકોના ટુકડાઓ અસ્થાયી રૂપે થ્રુપુટ ઘટાડી શકે છે. ફીડ વિક્ષેપો, નિરીક્ષણ અટકી જાય છે અને ફીડ ગ્રેડેશનમાં ફેરફાર પણ ડિસ્ચાર્જ દરને અસર કરી શકે છે. આ વધઘટ જરૂરી નથી કે નબળી કોલું કામગીરી દર્શાવે છે. તે ઘણીવાર અપસ્ટ્રીમ ખાણકામ અને પ્રાથમિક ક્રશિંગ કામગીરીની સામાન્ય લાક્ષણિકતાઓ છે.
તેથી પ્રાથમિક ક્રશર એક શિફ્ટ પર ઉચ્ચ સરેરાશ થ્રુપુટ આપી શકે છે જ્યારે તેનો તાત્કાલિક ડિસ્ચાર્જ દર નોંધપાત્ર રીતે બદલાય છે. જો તે સામગ્રીને ગૌણ ક્રશરમાં સીધી સ્થાનાંતરિત કરવામાં આવે છે, તો પ્રાથમિક તબક્કામાં દરેક નોંધપાત્ર વિક્ષેપ અથવા ઉછાળો ડાઉનસ્ટ્રીમ કામગીરીને પ્રભાવિત કરી શકે છે.
ગૌણ કોલું અને સ્ક્રીન ફીડ જરૂરિયાતો
જ્યારે ફીડ પ્રમાણમાં સ્થિર દરે અને સાધનોની ઓપરેટિંગ મર્યાદામાં આવે ત્યારે ગૌણ ક્રશિંગ અને સ્ક્રીનીંગ સામાન્ય રીતે નિયંત્રિત કરવા માટે સરળ હોય છે. અંડરફેડ સેકન્ડરી ક્રશર તેની ઇચ્છિત લોડિંગ શરતોની નીચે કામ કરી શકે છે. અતિશય અથવા અસમાન ફીડ ઓવરલોડિંગ, અસ્થિર ચેમ્બરની સ્થિતિ અથવા ટ્રાન્સફર પોઈન્ટ પર સામગ્રીના સંચયનું કારણ બની શકે છે. ચોક્કસ પરિણામો કોલું ડિઝાઇન અને ઓપરેટિંગ મોડ પર આધાર રાખે છે.
સ્ક્રીનો લોડિંગમાં થતા ફેરફારો માટે પણ સંવેદનશીલ હોય છે. ફીડમાં અચાનક વધારો મટીરીયલ બેડને વધુ ઊંડો કરી શકે છે, અસરકારક અલગ થવાની તકો ઘટાડી શકે છે અને બંધ ક્રશિંગ સર્કિટ દ્વારા લોડ પરત કરી શકે છે. પ્રાથમિક અને ડાઉનસ્ટ્રીમ તબક્કાઓ વચ્ચે મૂકવામાં આવેલ બફર આ વધઘટને નિયંત્રિત કરવાની તક બનાવે છે.
જ્યારે પ્રાથમિક તબક્કો ડાઉનસ્ટ્રીમ સર્કિટ વપરાશ કરતાં વધુ ઉત્પાદન કરે છે ત્યારે સામગ્રી અસ્થાયી રૂપે એકઠા થઈ શકે છે. ટૂંકા પ્રાથમિક વિક્ષેપો દરમિયાન, સંગ્રહિત સામગ્રી ગૌણ સિસ્ટમને ખોરાક આપવાનું ચાલુ રાખી શકે છે. ઓપરેટિંગ દરોનું આ વિભાજન એ એક કારણ છે કે સ્થિર એકંદર પ્લાન્ટ ડિઝાઇનમાં વારંવાર સંગ્રહને ધ્યાનમાં લેવામાં આવે છે.
કાયમી અડચણો વિરુદ્ધ ટૂંકા ગાળાની વધઘટ
બફર સતત ક્ષમતાની મેળ ખાતી નથી તેને સુધારી શકતું નથી. ઉદાહરણ તરીકે, જો પ્રાથમિક તબક્કો સતત 500 ટન પ્રતિ કલાક વિતરિત કરે છે જ્યારે ડાઉનસ્ટ્રીમ સર્કિટ પ્રતિ કલાક માત્ર 400 ટન પ્રક્રિયા કરી શકે છે, જ્યાં સુધી તેની ઉપલબ્ધ ક્ષમતા સમાપ્ત ન થાય ત્યાં સુધી સંગ્રહ 100 ટન પ્રતિ કલાકના ચોખ્ખા દરે સામગ્રી એકઠા કરશે. બફર સમસ્યાને મુલતવી રાખી શકે છે, પરંતુ તે તેને દૂર કરતું નથી.
તેનાથી વિપરિત, જો પ્રાથમિક ક્રશર તૂટક તૂટક 500 ટન પ્રતિ કલાકનું ઉત્પાદન કરે છે જ્યારે ડાઉનસ્ટ્રીમ સિસ્ટમને 400 ટન પ્રતિ કલાકની જરૂર હોય, તો કામચલાઉ સંગ્રહ બંને વિભાગોને મર્યાદિત સમયગાળા માટે અલગ-અલગ દરે કામ કરવાની મંજૂરી આપી શકે છે, જો કે તેમના એકંદર કાર્યકારી સમયપત્રક અને સામગ્રી સંતુલન સુસંગત હોય. વધારાના સાધનો ખરીદતા પહેલા અથવા સંગ્રહ માટે જગ્યા ફાળવતા પહેલા આ ભેદ સ્થાપિત થવો જોઈએ.
સર્જ પાઇલ અથવા સર્જ બિન ક્યાં સ્થિત હોવું જોઈએ?
પ્રાથમિક અને માધ્યમિક ક્રશિંગ વચ્ચે
ઘણી સ્થિર ખાણ ગોઠવણીઓ માટે, પ્રાથમિક ક્રશરની ડિસ્ચાર્જ બાજુ મધ્યવર્તી સંગ્રહ માટે એક તાર્કિક સ્થાન છે. લાક્ષણિક ગોઠવણીનું વર્ણન આ રીતે કરી શકાય છે: પ્રાથમિક ક્રશર → ટ્રાન્સફર કન્વેયર → સર્જ પાઇલ → રિક્લેમ ફીડર → સેકન્ડરી ક્રશિંગ સર્કિટ → સ્ક્રીનિંગ.
આ લેઆઉટમાં, પ્રાથમિક ક્રશિંગ અમુક ડાઉનસ્ટ્રીમ વિક્ષેપો દરમિયાન ચાલુ રાખી શકે છે જ્યાં સુધી પરવાનગી આપેલ સ્ટોરેજ સ્તર સુધી પહોંચી ન જાય. તેનાથી વિપરીત, ગૌણ પ્રક્રિયા ટૂંકા પ્રાથમિક સ્ટોપેજ દરમિયાન ચાલુ રહી શકે છે જ્યારે પુનઃપ્રાપ્ત સામગ્રી ઉપલબ્ધ રહે છે. જ્યારે ઉત્પાદન યોજના અને ઉપલબ્ધ સ્ટોરેજ આ અભિગમને સમર્થન આપે છે ત્યારે વ્યવસ્થા પ્રાથમિક અને ગૌણ વિભાગોને અલગ-અલગ સમયપત્રક પર કામ કરવાની મંજૂરી આપે છે.
ટેકનિકલ લાભ બે ઓપરેટિંગ સ્ટેજને અલગ-અલગ ફ્લો લાક્ષણિકતાઓ સાથે અલગ કરવાથી મળે છે, તેના બદલે સ્ટોકપાઇલથી જ. સાધનસામગ્રીના પોર્ટફોલિયો જેમ કે RION's માટે, આ ઈન્ટરફેસમાં પ્રાથમિક સામેલ હોઈ શકે છે જડબાના કોલું, મધ્યવર્તી સ્ટોકપાઇલ અને ડાઉનસ્ટ્રીમ શંકુ કોલું સાધનસામગ્રી આ ક્રમ દરેક છોડને અનુકૂળ આવે એમ માનવાને બદલે સામગ્રી, ક્રશરની ફરજો, ફીડના કદ અને પ્રોજેક્ટ લેઆઉટ દ્વારા વાસ્તવિક વ્યવસ્થા નક્કી કરવી જોઈએ.
ગૌણ સ્ક્રિનિંગ અથવા તૃતીય ક્રશિંગ પહેલાં
વધારાના મધ્યવર્તી સંગ્રહ ઉપયોગી હોઈ શકે છે જ્યાં પછીના પ્રક્રિયાના તબક્કામાં નોંધપાત્ર ઓપરેશનલ વિક્ષેપો અથવા ચલ ફીડ માંગનો અનુભવ થાય છે. જો કે, બફરને ડાઉનસ્ટ્રીમથી દૂર રાખવાથી તે બદલાય છે કે કયા સાધનો અપસ્ટ્રીમ વધઘટના સંપર્કમાં રહે છે.
ઉદાહરણ તરીકે, ગૌણ ક્રશિંગ પછી સ્થિત એક ખૂંટો ગૌણ કોલુંને અનિયમિત પ્રાથમિક સ્રાવથી અલગ કરતું નથી. ગૌણ કોલું હજુ પણ અપસ્ટ્રીમ ઓપરેટિંગ પેટર્નને સમાવતું હોવું જોઈએ. કુલ સાધન ક્ષમતામાં સમાન દેખાતા બે લેઆઉટની સરખામણી કરતી વખતે આ મહત્વપૂર્ણ બની શકે છે.
તૃતીય ક્રશિંગ પહેલાં એક વધારાનો ડબ્બો ફીડને અંતિમ ઘટાડાના તબક્કામાં નિયંત્રિત કરવામાં મદદ કરી શકે છે, પરંતુ તેનું મૂલ્ય આસપાસના સ્ક્રીનીંગ સર્કિટ, રીટર્ન-લોડ વર્તન અને ઉપલબ્ધ નિયંત્રણ વ્યવસ્થા પર આધારિત છે. તેથી સ્વતંત્ર રીતે કામ કરવાની જરૂર હોય તેવા ચોક્કસ તબક્કાઓને ઓળખીને સ્ટોરેજ પોઝિશન પસંદ કરવી જોઈએ.
પ્રોસેસ બફર્સ વિરુદ્ધ ફિનિશ્ડ એગ્રીગેટ સ્ટોકપાઇલ્સ
એક વધારાનો ખૂંટો તૈયાર ઉત્પાદનના સંગ્રહ સાથે મૂંઝવણમાં ન હોવો જોઈએ. પ્રક્રિયા બફર સામાન્ય રીતે એવી સામગ્રીનો સંગ્રહ કરે છે કે જેને હજુ પણ ક્રશિંગ, સ્ક્રિનિંગ અથવા અન્ય પ્રોસેસિંગ ઓપરેશનની જરૂર હોય છે. તેનું કાર્ય સાતત્યને સમર્થન આપવાનું અને છોડ દ્વારા સામગ્રીની હિલચાલને નિયંત્રિત કરવાનું છે.
એક ફિનિશ્ડ એગ્રીગેટ સ્ટોકપાઇલ એવી સામગ્રી ધરાવે છે જે પહેલેથી જ ઇચ્છિત ઉત્પાદન વર્ગીકરણને પૂર્ણ કરે છે અને લોડિંગ, મિશ્રણ અથવા રવાનગીની રાહ જોઈ રહ્યું છે. આ વિવિધ હેતુઓ લેઆઉટ ડિઝાઇનને અસર કરે છે. પ્રક્રિયાના સંગ્રહ માટે ભરોસાપાત્ર પુનઃ દાવો ક્ષમતા અને ડાઉનસ્ટ્રીમ સાધનો સાથે ગાઢ સંકલન જરૂરી છે. ફિનિશ્ડ સ્ટોકપાઇલ ઈન્વેન્ટરી, પ્રોડક્ટ સેગ્રિગેશન, ટ્રક લોડિંગ અને શિપમેન્ટ જરૂરિયાતોથી વધુ પ્રભાવિત થાય છે.
બંનેને સામાન્ય સંગ્રહ ક્ષમતા તરીકે ગણવાથી ઉત્પાદનને સમર્થન આપવા માટે ખરેખર ઉપલબ્ધ સામગ્રીની માત્રા વિશે ખોટી ધારણાઓ થઈ શકે છે.
કેટલી લાઇવ સ્ટોરેજ ક્ષમતા જરૂરી છે?
પ્રવાહના તફાવતો પરથી સામગ્રીના સંચયનો અંદાજ
પ્રારંભિક સંગ્રહ આકારણી સમગ્ર બફરમાં માસ બેલેન્સ સાથે શરૂ થાય છે. નિર્ધારિત ઓપરેટિંગ સમયગાળા માટે: સંગ્રહિત સમૂહમાં ફેરફાર = સ્ટોરેજમાં પ્રવેશતી સામગ્રી − સ્ટોરેજ છોડતી સામગ્રી.
જો તે સમયગાળા દરમિયાન બંને પ્રવાહ સતત ધારવામાં આવે તો સંબંધ બને છે ΔM = (Qin − Qout) × t, જ્યાં ΔM એ ટનમાં સંગ્રહિત સમૂહમાં ફેરફાર છે; કિન અને કાઉટ એ ટન પ્રતિ કલાકમાં ઇનકમિંગ અને આઉટગોઇંગ માસ ફ્લો રેટ છે; અને ટી કલાકમાં સમયગાળો છે.
એક ઉદાહરણરૂપ કેસનો વિચાર કરો જેમાં ડાઉનસ્ટ્રીમ ક્રશિંગ સર્કિટ 350 ટન પ્રતિ કલાકનો વપરાશ કરે છે અને પ્રાથમિક ક્રશર 20 મિનિટ માટે બફરને ખવડાવવાનું બંધ કરે છે. જો ડાઉનસ્ટ્રીમ સર્કિટ સમાન દરે કાર્ય કરવાનું ચાલુ રાખવાની અપેક્ષા હોય, તો વિક્ષેપ દરમિયાન ઉપાડેલી રકમ આશરે 350 × (20/60) = 116.7 ટન.
આનો અર્થ એ છે કે ઓછામાં ઓછા અંદાજે 117 ટન ઉપયોગી સંગ્રહિત સામગ્રીની જરૂર પડશે તે ચોક્કસ વિક્ષેપને દૂર કરવા માટે, અવિરત પુનઃપ્રાપ્તિ અને અન્ય કોઈ નુકસાન અથવા પ્રતિબંધોને ધ્યાનમાં રાખીને. વાસ્તવિક RION ઇન્સ્ટોલેશન માટે તે ભલામણ કરેલ બફર ક્ષમતા નથી. તે એક ગણતરીનું ઉદાહરણ છે જે દર્શાવે છે કે કેવી રીતે વિક્ષેપ અવધિ અને ડાઉનસ્ટ્રીમ માંગ જરૂરી સામગ્રીના સમૂહને પ્રભાવિત કરે છે.
કાર્યકારી ડિઝાઇનમાં પુનરાવર્તિત વિક્ષેપો, અપેક્ષિત પ્રારંભિક ઇન્વેન્ટરી, ભાવિ ભરપાઈ, સ્વીકાર્ય સંગ્રહ સ્તર અને યોગ્ય ઓપરેટિંગ અનામતને પણ ધ્યાનમાં લેવું આવશ્યક છે. જ્યારે સમયાંતરે પ્રવાહ દર નોંધપાત્ર રીતે બદલાય છે, ત્યારે ગણતરીમાં એક સરેરાશને બદલે સંપૂર્ણ સામગ્રી-પ્રવાહ ઇતિહાસનો ઉપયોગ કરવો જોઈએ.
લાઇવ રિક્લેમેબલ કેપેસિટી વિરુદ્ધ કુલ સ્ટોકપાઇલ વોલ્યુમ
1,000 ટન ધરાવતો ભંડાર જરૂરી નથી કે 1,000 ટન ઉપયોગી વધારાની ક્ષમતા પ્રદાન કરે. જીવંત સંગ્રહ તે સામગ્રીનો તે ભાગ છે જે ઇચ્છિત ઓપરેટિંગ શરતો હેઠળ સ્થાપિત પુનઃ દાવો વ્યવસ્થા દ્વારા પુનઃપ્રાપ્ત કરી શકાય છે. અસરકારક ઉપાડ ઝોનની બહારની સામગ્રી ઢગલામાં રહી શકે છે સિવાય કે લોડર અથવા અન્ય પુનઃ દાવો પદ્ધતિ તેને ખસેડે.
તેથી સિંગલ રિક્લેમ પોઈન્ટ ધરાવતા સ્ટોકમાં લાઈવ-સ્ટોરેજ અપૂર્ણાંક બહુવિધ ઉપાડ સ્થાનો સાથે યોગ્ય રીતે ડિઝાઈન કરેલ સિસ્ટમ કરતાં ઘણો ઓછો હોઈ શકે છે. અપૂર્ણાંક ખૂંટોની ભૂમિતિ, રિપોઝ એંગલ, ફીડરની ગોઠવણી, ડિસ્ચાર્જ લાક્ષણિકતાઓ અને સામગ્રીના પ્રવાહની વર્તણૂક પર આધાર રાખે છે.
પ્લાન્ટ ડિઝાઇનરે કુલ ભૌતિક સંગ્રહ, આયોજિત ઓપરેટિંગ પદ્ધતિ દ્વારા પુનઃપ્રાપ્ત કરી શકાય તેવી સામગ્રી, સ્થિર પુનઃપ્રાપ્તિ માટે જરૂરી ન્યૂનતમ ઇન્વેન્ટરી અને માન્ય નીચા અને ઉચ્ચ સ્તરો વચ્ચે ઉપલબ્ધ ઓપરેશનલ સ્ટોરેજને અલગ પાડવો આવશ્યક છે. ડાઉનસ્ટ્રીમ સાધનો કેટલા સમય સુધી ચાલવાનું ચાલુ રાખી શકે છે તેનો અંદાજ કાઢતી વખતે તે કાર્યકારી રીતે ઉપયોગમાં લઈ શકાય તેવો ભાગ છે.
સંગ્રહ સમયગાળો અને સંચાલન પરિવર્તનક્ષમતા
એક નિશ્ચિત નિયમ જેમ કે અમુક ચોક્કસ મિનિટો અથવા કલાકોની સ્ટોકપાઇલ ક્ષમતા પ્રદાન કરવી તે પ્રારંભિક ચર્ચા માટે ઉપયોગી હોઈ શકે છે, પરંતુ તે વાસ્તવિક પ્લાન્ટ કામગીરીના મૂલ્યાંકનને બદલી શકતું નથી. સંબંધિત પ્રશ્નોમાં પ્રાથમિક ફીડ કેટલી વાર અટકે છે, વિક્ષેપો સામાન્ય રીતે કેટલો સમય ચાલે છે, શું ડાઉનસ્ટ્રીમ પ્રક્રિયા જાળવણી દરમિયાન ચાલુ રહે છે અને શું પ્રાથમિક તબક્કો સમાન શિફ્ટ શેડ્યૂલ પર કાર્ય કરે છે તેનો સમાવેશ થાય છે.
બફર પણ ફરી ભરવું આવશ્યક છે. જો પ્રાથમિક ક્રશર ડાઉનસ્ટ્રીમ વપરાશને બદલવા માટે ઉપલબ્ધ ઓપરેટિંગ કલાકો દરમિયાન પૂરતી સામગ્રીનું ઉત્પાદન કરી શકતું નથી, તો ખૂંટોની ક્ષમતામાં વધારો કરવાથી ટકાઉ સંચાલન વ્યવસ્થા સ્થાપિત થશે નહીં. સ્ટોરેજના કદમાં વિક્ષેપો દરમિયાન જરૂરી સામગ્રીની માત્રા અને પછીથી ઇન્વેન્ટરી પુનઃસ્થાપિત કરવાની ક્ષમતા બંનેને ધ્યાનમાં લેવી જોઈએ.
ફીડર્સ અને કન્વેયર્સનો ફરીથી દાવો કેવી રીતે કરવો જોઈએ?
ફીડ રેટ નિયંત્રણનો ફરીથી દાવો કરો
સ્ટોકપાઇલ આપમેળે નિયંત્રિત ડિસ્ચાર્જ ઉત્પન્ન કરતું નથી. સંગ્રહિત ખડકોના કદ, જથ્થાબંધ ઘનતા, ભેજ, ઘર્ષકતા અને જરૂરી ફીડ રેટને અનુરૂપ પુનઃ દાવો સિસ્ટમ દ્વારા સામગ્રીને પાછી ખેંચી લેવી જોઈએ. વ્યવસ્થાના આધારે, આમાં વધારાના ડબ્બાની નીચે અથવા સ્ટોકપાઈલની નીચે નિયુક્ત ઉપાડ પોઈન્ટ પર ફીડર સામેલ હોઈ શકે છે.
રીસીવિંગ સર્કિટ દ્વારા જરૂરી પ્રવાહ પહોંચાડતી વખતે ફીડરે તેની માન્ય લોડિંગ અને ડિસ્ચાર્જ મર્યાદામાં કામ કરવું જોઈએ. RION ના વાઇબ્રેટિંગ ફીડર ઉત્પાદન શ્રેણી એકંદર પ્રક્રિયામાં નિયંત્રિત સામગ્રી ફીડની ચર્ચા કરવા માટે સંબંધિત સાધનોની શ્રેણી પૂરી પાડે છે.
જો કે, ચોક્કસ પુનઃ દાવો સ્થાપન માટે યોગ્યતાને એન્જિનિયરિંગ પુષ્ટિની જરૂર છે. પરંપરાગત રીસીવિંગ હોપર માટે યોગ્ય ફીડર દરેક હાઈ-હેડ સ્ટોકપાઈલ રીક્લેઈમ સ્થિતિ માટે આપમેળે યોગ્ય માનવામાં આવતું નથી. જ્યાં ઝીણી સામગ્રી, ભેજ અથવા અનિયમિત ખડકોના આકાર બ્રિજિંગ, અવરોધ અથવા અસમાન સ્રાવની શક્યતાને વધારે છે ત્યાં ખાસ ધ્યાન આપવાની જરૂર છે.
ક્રશરની માંગ સાથે કન્વેયરની ક્ષમતા મેચિંગ
રીક્લેઈમ કન્વેયરને વાસ્તવિક ઓપરેટિંગ ભિન્નતા સહિત, ઇચ્છિત સામગ્રી પ્રવાહને સમાવવા આવશ્યક છે. કન્વેયરની યોગ્યતા બેલ્ટની પહોળાઈ કરતાં વધુ પર આધાર રાખે છે. બેલ્ટ સ્પીડ, મટિરિયલ બલ્ક ડેન્સિટી, ટ્રફ કન્ફિગરેશન, ઢોળાવ, ગઠ્ઠાનું કદ, લોડિંગ ભૂમિતિ અને ટ્રાન્સફર-ચ્યુટ ડિઝાઇન તમામ અસરકારક વહન ક્ષમતાને પ્રભાવિત કરે છે.
એક કન્વેયર કે જે નજીવી રીતે જરૂરી સરેરાશ ટનેજનું સંચાલન કરે છે તે હજુ પણ મુશ્કેલીઓ અનુભવી શકે છે જો પુનઃપ્રાપ્ત ફીડર ટૂંકા ગાળાના અતિશય લોડિંગનું ઉત્પાદન કરે છે. તેવી જ રીતે, જો સામગ્રી કેન્દ્રની બહાર પ્રવેશે છે અથવા લોડિંગ પોઈન્ટ પર વધુ પડતી અસર સર્જે છે તો યોગ્ય કદનું કન્વેયર ખરાબ પ્રદર્શન કરી શકે છે.
આ બેલ્ટ કન્વેયર શ્રેણી તેથી સ્ટોરેજ અને ડાઉનસ્ટ્રીમ પ્રોસેસિંગ વચ્ચે એક મહત્વપૂર્ણ ઇન્ટરફેસ છે. વિશ્વસનીય કામગીરી માટે, રીક્લેમ ફીડર, ટ્રાન્સફર ચુટ, કન્વેયર અને રીસીવિંગ ક્રશરનું મૂલ્યાંકન એક સામગ્રી-હેન્ડલિંગ સિસ્ટમ તરીકે કરવું જોઈએ.
મટીરીયલ સેગ્રીગેશન, બ્લોકેજ અને ડિસ્ચાર્જ શરતો
સ્થૂળ અને પુનઃ દાવો કરતી વખતે બરછટ એકંદર હંમેશા એકસરખી રીતે મિશ્રિત રહેતું નથી. ભંડાર બનાવતી વખતે, મોટા કણો ઢોળાવથી વધુ નીચે જઈ શકે છે જ્યારે નાના કણો વિવિધ પ્રદેશોમાં એકઠા થાય છે. આ વિભાજનની હદ સામગ્રી ગ્રેડેશન અને સ્ટેકીંગ પદ્ધતિ પર આધારિત છે.
જો પુનઃપ્રાપ્તિ પ્રણાલી મુખ્યત્વે એક પ્રદેશમાંથી ખેંચે છે, તો ડાઉનસ્ટ્રીમ ક્રશરને ફીડ વિતરણ પ્રાપ્ત થઈ શકે છે જે મૂળ પ્રાથમિક-ક્રશર ડિસ્ચાર્જથી અલગ હોય છે. ફીડ ગ્રેડિંગમાં ફેરફારો ક્રશર લોડિંગ અને સ્ક્રીનીંગ કામગીરીને પ્રભાવિત કરી શકે છે.
ડિઝાઇનરે સ્ટેકીંગ ભૂમિતિ, કન્વેયર ડિસ્ચાર્જ પોઝિશન, ઉપાડ-બિંદુની ગોઠવણી અને પુનઃપ્રાપ્ત સામગ્રી પર્યાપ્ત પ્રતિનિધિત્વ રહેશે કે કેમ તે ધ્યાનમાં લેવું જોઈએ. નિરીક્ષણ, જાળવણી અને સલામત હસ્તક્ષેપ માટેની ઍક્સેસ એ બીજી આવશ્યકતા છે. સ્ટૉકપાઇલ રિક્લેઇમ વિસ્તારો ગંભીર જોખમો રજૂ કરી શકે છે, જેમાં દફનાવવામાં આવેલા સાધનો, મર્યાદિત પ્રવેશ, અસ્થિર સામગ્રી અને અણધારી હિલચાલનો સમાવેશ થાય છે. રીક્લેમ-સિસ્ટમ ડિઝાઇન, રક્ષક અને જાળવણી પ્રક્રિયાઓનું વાસ્તવિક સ્થાપન માટે મૂલ્યાંકન કરવું આવશ્યક છે.
મધ્યવર્તી બફર સંગ્રહ ક્યારે બિનજરૂરી છે?
સ્થિર સામગ્રી પ્રવાહ સાથે ડાયરેક્ટ-ફીડ લેઆઉટ
દરેક પિલાણ છોડને અલગ સર્જના ખૂંટોની જરૂર નથી. પ્રમાણમાં સ્થિર સામગ્રી પુરવઠો, સુસંગત સાધનોની ક્ષમતા અને યોગ્ય નિયંત્રણ વ્યવસ્થા સાથેનું કોમ્પેક્ટ ઓપરેશન ક્રશિંગ તબક્કાઓ વચ્ચે સીધા જ સામગ્રીને સ્થાનાંતરિત કરવામાં સક્ષમ હોઈ શકે છે. આ હેન્ડલિંગ પોઈન્ટની સંખ્યા ઘટાડી શકે છે અને છોડના ફૂટપ્રિન્ટને સરળ બનાવી શકે છે.
જો કે, ડાયરેક્ટ-ફીડ લેઆઉટ એટલે એક વિભાગમાં વિક્ષેપો કનેક્ટેડ સાધનોને વધુ તરત જ અસર કરી શકે છે. પસંદગીમાં સાધનસામગ્રી, જમીન અને હેન્ડલિંગ જરૂરિયાતો સામે ઓપરેશનલ લવચીકતાને સંતુલિત કરવાનો સમાવેશ થાય છે.
જગ્યા, ધૂળ અને વધારાની હેન્ડલિંગ આવશ્યકતાઓ
બફર સ્ટોકપાઇલ જગ્યા રોકે છે અને તેને વધારાના કન્વેયર્સ, સપોર્ટ સ્ટ્રક્ચર્સ, રિક્લેમ ઇક્વિપમેન્ટ, ઇલેક્ટ્રિકલ ઇન્સ્ટોલેશન અને મેઇન્ટેનન્સ એક્સેસની જરૂર પડી શકે છે. ખુલ્લા સ્ટોકપાઈલ્સ પવનથી ઉડેલી ધૂળ, સપાટીના વહેણ અને સામગ્રીના નિયંત્રણને લગતી પર્યાવરણીય વિચારણાઓ પણ રજૂ કરે છે.
બંધ સર્જ ડબ્બાઓ એક્સપોઝરની કેટલીક સમસ્યાઓ ઘટાડી શકે છે પરંતુ તેમની પોતાની માળખાકીય, ઍક્સેસ અને સામગ્રી-પ્રવાહની આવશ્યકતાઓ રજૂ કરે છે. આ પરિણામોને કોઈપણ અપેક્ષિત ઓપરેશનલ સુધારણાની સાથે ધ્યાનમાં લેવા જોઈએ. પ્રતિબંધિત સાઇટ માટે, નાના બફર અથવા છોડની અલગ વ્યવસ્થા મોટા મધ્યવર્તી સંગ્રહ કરતાં વધુ વ્યવહારુ હોઈ શકે છે.
શા માટે સ્ટોરેજ કાયમી અડચણને દૂર કરી શકતું નથી
ડાઉનસ્ટ્રીમ સિસ્ટમની ભરપાઈ કરવા માટે સ્ટોરેજ ઉમેરવાની સામાન્ય ડિઝાઈનની ભૂલ છે જે સતત ઓછા કદમાં હોય છે. જો ડાઉનસ્ટ્રીમ ક્રશર્સ અને સ્ક્રીનો જરૂરી લાંબા ગાળાના ઉત્પાદન દર પર પ્રક્રિયા કરી શકતા નથી, તો જ્યારે પણ અપસ્ટ્રીમ ઉત્પાદન ડાઉનસ્ટ્રીમ ક્ષમતા કરતાં વધી જાય ત્યારે સંગ્રહિત સામગ્રી એકઠા થવાનું ચાલુ રાખશે.
તેના બદલે યોગ્ય પ્રતિભાવમાં ક્રશર ડ્યુટી, સ્ક્રીન ક્ષમતા, ફરતા લોડ, સામગ્રીની લાક્ષણિકતાઓ અથવા આયોજિત ઉત્પાદન લક્ષ્યોની સમીક્ષા શામેલ હોઈ શકે છે. બફર સ્ટોરેજ ઓપરેટિંગ ભિન્નતાની પેટર્ન દ્વારા વાજબી હોવું જોઈએ, કનેક્ટેડ સાધનોની ક્ષમતા ચકાસવા માટે વિકલ્પ તરીકે ઉપયોગમાં લેવાતું નથી.
લેઆઉટને અંતિમ સ્વરૂપ આપતા પહેલા ખરીદદારોએ કયા ડેટાની સમીક્ષા કરવી જોઈએ?
ફીડ કદ, સામગ્રી ગુણધર્મો અને થ્રુપુટ રેકોર્ડ્સ
એક ઉપયોગી એન્જિનિયરિંગ મૂલ્યાંકન પ્રતિનિધિ સામગ્રી ડેટા સાથે શરૂ થાય છે.
| જરૂરી માહિતી | શા માટે તે મહત્વનું છે |
|---|---|
| ગઠ્ઠાનું મહત્તમ કદ અને ફીડ ગ્રેડેશન | ચ્યુટ ક્લિયરન્સ, ફીડર ડિઝાઇન અને ફ્લો વર્તનને પ્રભાવિત કરે છે |
| બલ્ક ઘનતા | સંગ્રહિત વોલ્યુમને અંદાજિત સામગ્રી સમૂહમાં રૂપાંતરિત કરે છે |
| ભેજ અને સૂક્ષ્મ-કણ સામગ્રી | સંલગ્નતા, અવરોધ અને પુનઃ દાવો મુશ્કેલીઓનું મૂલ્યાંકન કરવામાં મદદ કરે છે |
| પ્રાથમિક કોલું ડિસ્ચાર્જ ઇતિહાસ | ઉત્પાદનની વધઘટ અને વિક્ષેપોને ઓળખે છે |
| ડાઉનસ્ટ્રીમ સર્કિટ માંગ | ઉપાડની જરૂરિયાતો અને બફર અવક્ષય નક્કી કરે છે |
| ઉપલબ્ધ સંગ્રહ વિસ્તાર અને ભૂમિતિ | સ્ટોકપાઇલ અથવા બિન ગોઠવણીને નિયંત્રિત કરે છે |
સિંગલ-પોઇન્ટ નામાંકિત ક્ષમતાના આંકડા ઓપરેટિંગ રેકોર્ડ્સ કરતાં ઓછા માહિતીપ્રદ છે જે પ્રતિનિધિ શિફ્ટ દરમિયાન વિવિધતા દર્શાવે છે.
ઓપરેટિંગ શેડ્યૂલ અને ઉત્પાદન વધઘટ
પ્લાન્ટના ઓપરેટિંગ શેડ્યૂલને સામગ્રીના પ્રવાહ સાથે મળીને તપાસવું જોઈએ. ડાઉનસ્ટ્રીમ પ્લાન્ટ કરતાં ઓછા કલાકો માટે કાર્યરત પ્રાથમિક ક્રશિંગ વિભાગને સમયપત્રકમાં તફાવતને સમર્થન આપવા માટે પૂરતા ઉત્પાદન દર અને સંગ્રહની જરૂર પડી શકે છે.
જાળવણી પદ્ધતિઓ પણ મહત્વપૂર્ણ છે. આયોજિત શટડાઉન કે જેને સ્વતંત્ર રીતે ચલાવવા માટે ડાઉનસ્ટ્રીમ સાધનોની જરૂર પડે છે તે પ્રસંગોપાત ટૂંકા વિક્ષેપથી અલગ સ્ટોરેજ અસરો ધરાવે છે. જ્યાં વિશ્વસનીય ઉત્પાદન ડેટા અનુપલબ્ધ હોય, પ્રોજેક્ટ ટીમે પ્રારંભિક ગણતરીઓ માટે વપરાતી ધારણાઓને ઓળખવી જોઈએ અને તે ધારણાઓ માટે પરિણામ કેટલું સંવેદનશીલ છે તેનું પરીક્ષણ કરવું જોઈએ.
લેઆઉટ, સાઇટની મર્યાદાઓ અને સલામતી આવશ્યકતાઓ પર ફરીથી દાવો કરો
લેઆઉટને અંતિમ સ્વરૂપ આપવામાં આવે તે પહેલાં, પ્રોજેક્ટ ટીમે સ્ટોકપાઇલ સ્થાન, પુનઃ દાવો ઍક્સેસ, માળખાકીય જરૂરિયાતો, પર્યાવરણીય નિયંત્રણો અને કટોકટી જાળવણી વ્યવસ્થાની સમીક્ષા કરવી જોઈએ. લેઆઉટમાં મોબાઇલ સાધનો અને કન્વેયર્સ અથવા રિક્લેમ સિસ્ટમની નજીક કામ કરતા કર્મચારીઓ વચ્ચેના કોઈપણ જરૂરી વિભાજન માટે પણ જવાબદાર હોવું જોઈએ.
RION ના એકંદર ઉત્પાદન ઉકેલ એકંદર પ્લાન્ટની અંદર મેચિંગ ક્રશિંગ, સ્ક્રિનિંગ અને સામગ્રી-હેન્ડલિંગ સાધનોના વ્યાપક સંદર્ભને આવરી લે છે.
પ્રસ્તાવિત સર્કિટની ચર્ચા કરતા ખરીદદારો RION ને રોક પ્રકાર, લક્ષ્ય થ્રુપુટ, ઉત્પાદન ગ્રેડિંગ, ઓપરેટિંગ શેડ્યૂલ, સાધનોની ગોઠવણી અને ઉપલબ્ધ સાઇટ ફૂટપ્રિન્ટ સાથે પ્રદાન કરી શકે છે. પ્રોજેક્ટ પૂછપરછ પૃષ્ઠ.
કેન્દ્રીય ડિઝાઇન સિદ્ધાંત સીધો રહે છે: બફર સ્ટોરેજ મૂકો જ્યાં તે પ્રોસેસિંગ તબક્કાઓ વચ્ચે માપી શકાય તેવું ઓપરેશનલ વિભાજન પૂરું પાડે છે, અને તેને પુનઃપ્રાપ્ત સામગ્રી અને વાસ્તવિક ઓપરેટિંગ વિવિધતા અનુસાર માપો.
યોગ્ય રીતે મૂલ્યાંકન કરાયેલ બફર વધુ સુસંગત ડાઉનસ્ટ્રીમ કામગીરીને સમર્થન આપી શકે છે. અયોગ્ય રીતે સ્થિત અથવા મોટા કદના સ્ટોકપાઇલ પ્લાન્ટની વાસ્તવિક મર્યાદાને ઉકેલ્યા વિના સરળ રીતે સંભાળવાની જટિલતા ઉમેરી શકે છે.