








Mit jelent a szállítóberendezés az aggregátumgyárban?
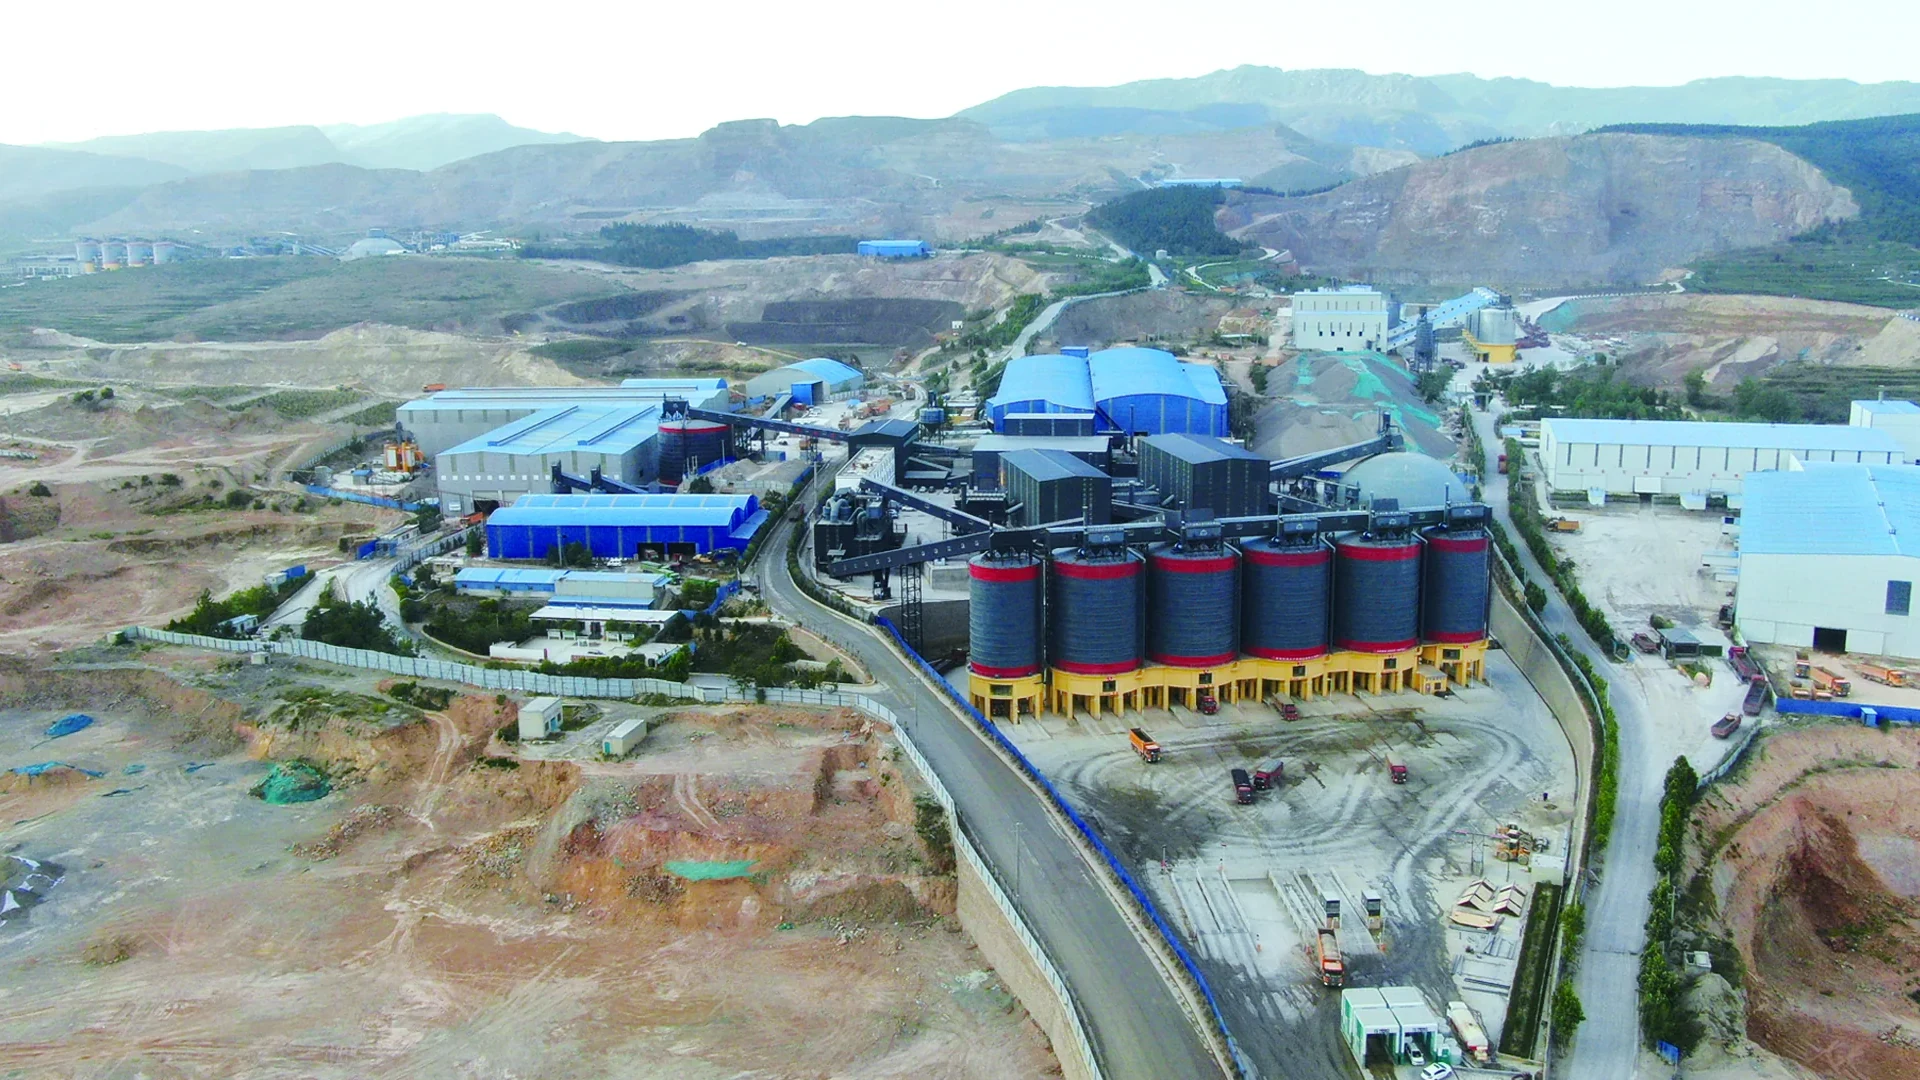
A szállítóberendezés meghatározott útvonalon mozgatja az anyagot a berakodási ponttól a kiürítési pontig. Egy aggregát üzemben laza követ, kavicsot és homokot szállít a zúzók, sziták, tárolóhelyek és rakodóhelyek között. Ezt a feladatot egy szalagos szállítószalag egy mozgó, folyamatos szalaggal látja el, amely megtámasztja az anyagot az utazás során.
A teljes átadás magában foglalja az anyag átvételét, az útvonalon való szállítását és a folyamot fogadni képes berendezésekhez való eljuttatását. Ennek az útnak a követése elmagyarázza, hogyan működnek a szállítószalagok, hol helyezkednek el a zúzó- és szitálókörben, és miért van szükség az áramlási sebességnek mind az anyagi, mind a működési feltételekre ahhoz, hogy értelmes legyen.
Mit csinál a szállítóberendezés egy aggregátorgyárban?
Egy aggregált gyártósor számos különböző feladatot tartalmaz. A zúzógép csökkenti a szemcseméretet. Egy szita szétválasztja a kapott betáplált anyagot kibocsátási áramokra. A szállítóberendezés összekapcsolja ezeket a műveleteket azáltal, hogy minden folyamot a következő rendeltetési helyére szállít.
Ömlesztett anyag szállító berendezések sok laza részecskét együtt kezel folyamatos vagy szakaszos áramlásként. Feladatai az üzemen keresztül változnak. A frissen zúzott követ fogadó szállítószalag más szemcseméret-eloszlást kezel, mint egy szitált homokot szállító szállítószalag, még akkor is, ha mindkettő ugyanahhoz a gyártósorhoz tartozik.
A szállítószalag szerepe tehát magában foglalja az eredetét és a rendeltetési helyét. A „zúzó kiürítése a szita adagolására” hasznos folyamatkapcsolatot azonosít: elmagyarázza, hogy milyen anyag érkezik, melyik downstream művelet fogadja azt, és hogy az átvitel előre feldolgozási, visszaküldési vagy készterméki útvonalhoz tartozik-e.
A transzfer szállítószalagok összekötik a folyamat szakaszait, míg a szárazföldi elrendezések hosszabb útvonalakon szállíthatják az anyagot. A távolság és az elrendezés változik, de a központi feladat továbbra is egy meghatározott anyagfolyam mozgatása a helyszínek között.
Hogyan mozgatja a szállítószalag ömlesztett anyagot?
A hordozó futás és a visszatérő futás
A hevederes szállítószalag végtelenített szalagot használ, amely csigák körül van elhelyezve. Az anyag bekerül a szállító pályába, a mozgó szalaggal együtt halad, és a kiürítéskor távozik. A tehermentes szalag ezután követi a visszatérő futást a terhelési vége felé, befejezve a kört.
A hagyományos vályús aggregátum szállítószalagon a hordozó görgők olyan formában tartják a szalagot, amely segít visszatartani a laza anyagot. A visszavezető görgők megtámasztják az övet a visszaút során. A heveder visszafutása a szállítószalag mechanikus hurkának része; nem szabad összetéveszteni egy külön szállítószalaggal, amely követ viszi vissza a törőgépbe.
Hajtás, szíjtárcsák, alapjáratok és felszedő
A meghajtó egység táplálja a hajtótárcsát. A szíjtárcsa és a szíj érintkezése továbbítja a szíjat mozgató erőt. Az üresjáratok gördülési támogatást nyújtanak az útvonalon; nem látják el a hajtótárcsa fő meghajtású funkcióját.
A hevederes szállítóberendezések fő alkatrészei a következők szerint működnek együtt:
| Összetevő | Funkció a szállítási folyamatban |
|---|---|
| Szállítószalag | Biztosítja az anyagot hordozó mozgó felületet |
| Motor és meghajtó egység | Adja meg a szíj és a terhelés mozgatásához szükséges mechanikai erőt |
| Meghajtó szíjtárcsa | A hajtóerőt a felületével érintkezve adja át az övnek |
| Csatlakozó- és hajlítótárcsák | Vezesse az övet a végei körül, vagy más módon változtassa meg az övet |
| Hordozás és visszaküldés tétlenül | Támassza meg a heveder terhelt és visszatérő szakaszait |
| Felszedő vagy feszítő szerkezet | Fenntartja a szállítószalag elrendezés által megkívánt munkafeszültséget |
| Tartó keret | A komponenseket a tervezett helyükön tartja az útvonal mentén |
Az üzemi feszültségnek meg kell felelnie a tervezésnek: a szíj, a csigák és a szerkezet figyelembevétele nélkül történő növelése nem általános módja a szállítóképesség növelésének.
A RION szállítószalag a kínálatban megtalálhatók a B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 és B2200 galéria típusú és nyitott típusú elrendezésekkel.
Hol használnak szállítószalagokat a zúzó- és szitálási körben?
Folyamatátvitel, anyag- és termékkészletek visszaküldése
Tekintsünk egy hipotetikus kört, amelyben a zúzott kő egy szitára jut, az egyik kisülés visszatér a további zúzáshoz, és a többi kibocsátás a különálló termékkészletekbe kerül. Minden szállítószalag egy bizonyos áramot hordoz, így az áramkörben elfoglalt helye megmagyarázza feladatát.
| Kiindulópont | Úticél | Anyagáram | Átadási kötelesség |
|---|---|---|---|
| Daráló kisülés | Képernyő betáplálási pont | Besorolásra váró zúzott anyag | Csatlakoztassa a redukciós és szűrési szakaszokat. |
| Kiválasztott képernyő kisülés | További aprítási szakasz | További csökkentéshez rendelt anyag | A visszatérési utat zárt körben hajtsa végre. |
| Termék képernyő kisülés | Kijelölt készlet vagy szemetes | Különálló aggregált termék | Tartsa a terméket a tervezett tárolási útvonalon. |
| Tárolási kiürítés | Rakodási pont vagy más üzemrész | Anyag kiadása a következő művelethez | Vigye át a felszabadított adatfolyamot a rendeltetési helyére. |
Egyes üzemek nyitott áramkört használnak visszatérő-zúzás nélkül. Mások több szakasz között osztják fel az anyagot, vagy egyesítik a folyamokat, ahol a folyamat megköveteli.
A szita hozza létre a nyomóáramokat, és a szállítószalag elrendezés határozza meg, hogy merre haladjanak. Például rezgő képernyők az aggregátum osztályozáshoz csatlakozhat a termékszállítási és zúzógép-visszaküldési útvonalakhoz. A termék osztályozása az aprítási és szűrési folyamatból származik; a szállítószalag ezután a folyamot a hozzárendelt készlethez irányítja.
Adagoló és szállítószalag feladatok
Az adagoló a folyamatnak megfelelő sebességgel szállítja az anyagot a fogadó berendezéshez. Egy szállítószalag biztosítja a szállítási útvonalat. Ezek a feladatok átfedhetik egymást: a szalagadagoló mozgó szalagot használ az ellenőrzött szállításhoz, és egyes szalagalapú rendszerek is mérik vagy szabályozzák az áramlást, ha erre a célra vannak felszerelve.
Egy másik etetési mechanizmushoz a RION-é vibrációs adagolók az ellenőrzött növénytakarmányozáshoz vályú és gerjesztő elrendezés segítségével mozgassa az anyagot egy zúzógép vagy egy másik fogadó fokozat felé. Ez azt szemlélteti, hogy miért kell a berendezést mind a mechanizmusa, mind a hozzárendelt feladata alapján megérteni. Az adagoló kimenetét fogadó szállítószalag nem hajtja végre automatikusan ugyanazt a vezérlési funkciót.
Miért nem tudja önmagában a szalag szélessége meghatározni a szállítószalag kapacitását?
Térfogatáramlás és térfogatsűrűség
A térfogatáram azt írja le, hogy a szállított anyag mennyi helyet foglal el időegységenként. A tömegáram azt írja le, hogy mennyi anyagtömeg halad át időegység alatt. A kapcsolat a következő:
Tömegáram (t/h) = térfogatáram (m³/h) × térfogatsűrűség (t/m³)
itt, t metrikus tonnát jelent, egyenlő 1000 kg-mal. A sűrűségnek térfogatsűrűségnek kell lennie, amely a tömeget a laza anyag által elfoglalt térfogathoz viszonyítja, beleértve a részecskék közötti tereket is. Maga a szilárd ásvány sűrűsége más mennyiség.
Vegyünk két tisztán hipotetikus számítást:
| Feltételezett tényleges térfogatáram | Feltételezett térfogatsűrűség | Számított tömegáram |
|---|---|---|
| 250 m³/h | 1,6 t/m³ | 400 t/h |
| 250 m³/h | 1,2 t/m³ | 300 t/h |
Ugyanazon 250 m³/h tényleges térfogatáramnál a nagyobb térfogatsűrűség nagyobb tömegáramot ad, mert minden köbméter több tömeget tartalmaz. Ezek a számítások a térfogatáramot tömegárammá alakítják át; a kapacitás-besorolás megköveteli a szállítószalag terhelését, sebességét és tervezési feltételeit is. Ha a terhelés az anyaggal együtt változik, a térfogatáram is változik.
A szalag sebessége, rakodási és útvonali feltételei
A hevederszélesség hozzájárul az anyag szállítására rendelkezésre álló helyhez, de a tényleges terhelt keresztmetszet és a szalagsebesség is befolyásolja a térfogatáramot. A sorozatmegjelölés önmagában nem írja le ezeket a működési feltételeket. A részecskeméret, a terhelési mintázat és a heveder hordozó alakja befolyásolja a hely felhasználását.
Az útvonal további feltételekkel jár. A ferde átvitel, a hosszabb futás és az eltérő ürítési magasság megköveteli a teljes szállítási elrendezést. A fogadó berendezésnek is fogadnia kell a szállított adatfolyamot. A tömegáram-átalakítás nem tudja megállapítani, hogy a hajtás, a szíj és a szerkezeti elrendezés alkalmas-e erre a feladatra. A RION szállítószalag-választási információi hasonlóképpen összekapcsolják a kapacitásbecslést az anyaggal, a sebességgel, a dőlésszöggel és az útvonal körülményeivel.
Ez is segít megkülönböztetni tényleges áramlás től névleges kapacitás. A tényleges áramlás egy meghatározott időtartam alatt áthaladó anyagot írja le. A kapacitásábra a berendezés képességét írja le meghatározott feltételek mellett. Egy átlagos óránkénti áramlás elfedheti a nagyobb terhelés rövid időszakait, így a működési idő alapja a kettő összehasonlításakor számít.
Miért számítanak a be- és lemerülési pontok?
Hogyan lép be az anyag, és hogyan hagyja el az övet
A berakodási pont két különböző mozgást kapcsol össze: a beérkező anyag egy csúszdát vagy felfelé irányuló ürítést követ, míg a fogadószalag a saját útvonalán mozog. Irányuk, egymáshoz viszonyított helyzetük és magasságkülönbségük határozza meg, hogy az anyag hogyan éri el a hordozófelületet.
A központilag belépő anyag elosztható a heveder tervezett szállítási útján. Az egyik oldalra erősen érkező patak eltérő terhelést jelent az övre és annak támasztékára. A rakodási zónának meg kell támasztania a fogadószalagot, és tartalmaznia kell a laza részecskéket, amint azok a mozgó teherbe telepednek.
Martin Engineering Helyezze be rakományát megfelelően leírja a heveder előkészítését a terhelésre, beleértve az út stabilizálását és központosítását, a hordozóprofil kialakítását és a terhelési zóna tömítését. Ezek az alapelvek magyarázatot adnak arra, hogy a mozgó szalag önmagában miért csak egy része a működő anyagátviteli interfésznek.
Kibocsátáskor megfordul a kérdés: hová fog leszállni a kilépő patak? A fogadó csúszdát, szitát, szállítószalagot vagy tárolóhelyet az adott patak számára kell elhelyezni, és képesnek kell lennie befogadni. Például a szitába történő átvitelnek igazodnia kell a betáplálási elrendezéséhez, hogy a szállított anyagot el lehessen osztani a tervezett szitálási területen.
A szállítószalag és a fogadó berendezés illesztése
Egy szemléltető zúzóról képernyőre történő átvitel egyesíti ezeket a kapcsolatokat. A zúzógép ürítése létrehozza az elõre irányuló kapcsolatot, a szállítószalag a kívánt távolságon és magasságon át viszi ezt a kimenetet, és a szita adagolási elrendezése határozza meg a fogadási interfészt. Az egyik összetevő megértéséhez meg kell érteni ezeket a szomszédos kapcsolatokat.
Négy leírás teszi egyértelművé a kötelességet:
- Útvonal: a be- és kiürítési helyek, az átszállási távolság és a magasság változása.
- Anyaga: a részecskeméret, a térfogatsűrűség és a nedvesség állapota.
- Áramlás: a tényleges működési sebesség és a várható csúcsok.
- Fogadó berendezés: a következő gép, csúszda, raktárhely vagy rakodóhely.
Együtt elmagyarázzák, hogy mit kell szállítania a szállítószalagnak, és hogyan illeszkedjen a transzfer a folyamatba.
Összesített projekt esetén megteheti beszélje meg az anyagátviteli elrendezést a RION-nal ennek a négy leírásnak a felhasználásával. Gyakorlati kapcsolatot biztosítanak a szállítási alapelv és a gyártósor körülményei között.