








Dove dovrebbe essere collocato lo stoccaggio tampone in un circuito di apparecchiature di frantumazione?
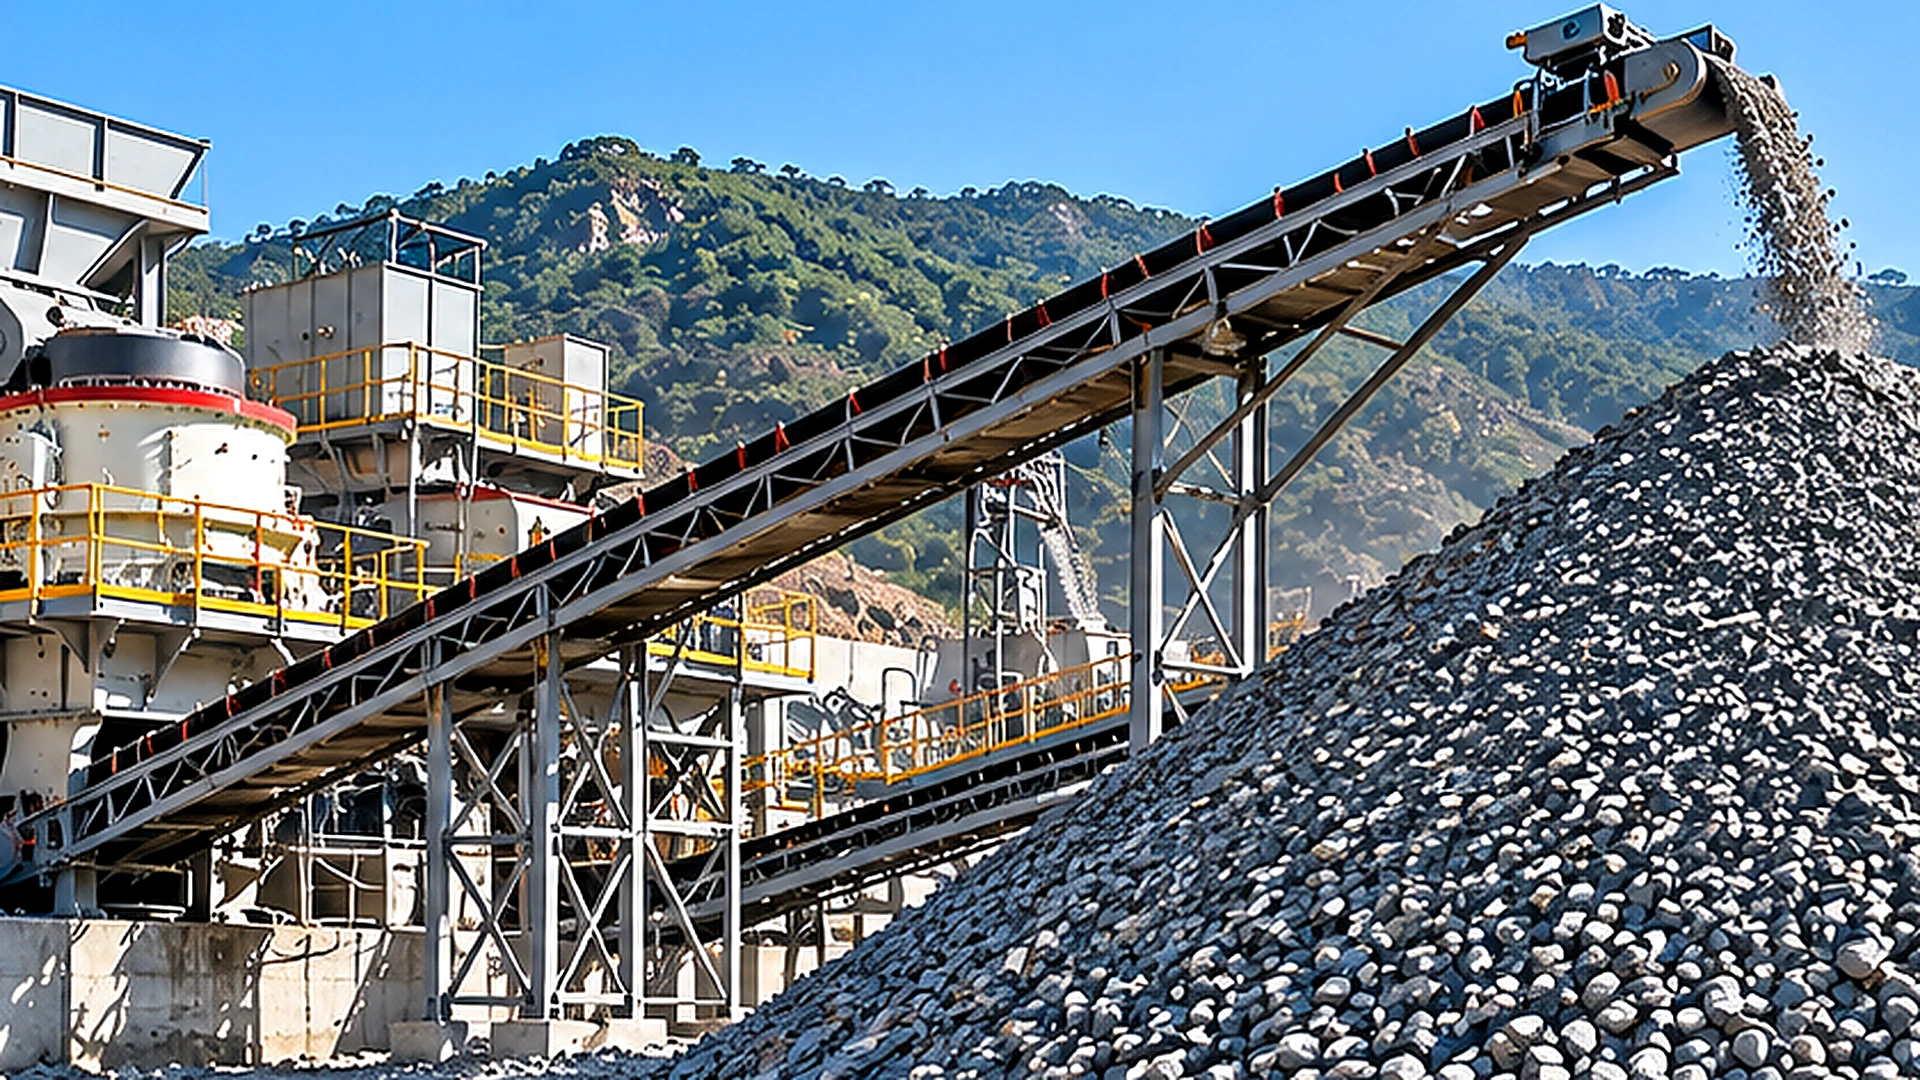
Una riserva tampone o un contenitore di raccolta è solitamente più prezioso nel punto in cui una fase di frantumazione deve funzionare indipendentemente da quella successiva. In un impianto di aggregati stazionario convenzionale, questo avviene spesso tra la frantumazione primaria e il circuito secondario di frantumazione e vagliatura a valle. Lo scopo non è semplicemente quello di immagazzinare roccia. Serve ad assorbire le differenze temporanee nel flusso di materiale consentendo allo stesso tempo alle apparecchiature a valle di ricevere un'alimentazione più coerente.
Tuttavia, aggiungere spazio di stoccaggio tra ogni frantoio non è né necessario né economico. La corretta ubicazione e la capacità utilizzabile dipendono dalle effettive fluttuazioni della produzione, dalle caratteristiche dei materiali, dalle modalità di recupero e dai programmi operativi dell'impianto.
Per gli operatori di cava che valutano attrezzature per la frantumazione layout, la questione ingegneristica chiave non è quindi quanto grande può essere costruito un ammasso, ma quanto materiale vivo e recuperabile è necessario per mantenere la fase di lavorazione successiva operativa in condizioni realistiche.
Perché le fasi di frantumazione necessitano di buffering?
Scarico intermittente del frantoio primario
La frantumazione primaria raramente produce un flusso di materiale identico ogni minuto. In una cava rifornita da camion, il frantoio primario riceve il materiale in lotti. La quantità di materiale che entra nel frantoio dipende dagli intervalli di arrivo dei camion, dai tempi di scarico, dalla frammentazione delle rocce, dalla dimensione massima dei pezzi e dalla quantità di materiale già presente nella tramoggia di alimentazione.
Anche quando un frantoio a mascelle primario ha una capacità nominale adeguata, i frammenti di roccia di grandi dimensioni possono ridurre temporaneamente la produttività. Anche le interruzioni dell'alimentazione, le fermate per l'ispezione e i cambiamenti nella gradazione del mangime possono influenzare la velocità di scarico. Queste fluttuazioni non indicano necessariamente scarse prestazioni del frantoio. Spesso sono caratteristiche normali dell'attività mineraria a monte e dell'operazione di frantumazione primaria.
Un frantoio primario può quindi fornire una produttività media elevata nell'arco di un turno, mentre la sua velocità di scarico istantanea varia considerevolmente. Se il materiale viene trasferito direttamente a un frantoio secondario, ogni interruzione o picco significativo nello stadio primario può influenzare il funzionamento a valle.
Requisiti del frantoio secondario e dell'alimentazione del vaglio
La frantumazione e la vagliatura secondarie sono generalmente più facili da controllare quando il mangime arriva a una velocità relativamente stabile ed entro i limiti operativi dell'attrezzatura. Un frantoio secondario scarsamente alimentato può funzionare al di sotto delle condizioni di carico previste. Un'alimentazione eccessiva o irregolare può causare sovraccarico, condizioni instabili della camera o accumulo di materiale nei punti di trasferimento. Le conseguenze particolari dipendono dalla progettazione del frantoio e dalla modalità operativa.
Gli schermi sono anche sensibili ai cambiamenti nel caricamento. Un improvviso aumento dell'alimentazione può rendere più profondo il letto del materiale, ridurre le effettive opportunità di separazione e aumentare il carico che ritorna attraverso un circuito di frantumazione chiuso. Un buffer posizionato tra lo stadio primario e quello a valle crea l'opportunità di regolare queste fluttuazioni.
Il materiale può accumularsi temporaneamente quando lo stadio primario produce più di quanto consuma il circuito a valle. Durante brevi interruzioni primarie, il materiale immagazzinato può continuare ad alimentare il sistema secondario. Questa separazione delle tariffe operative è uno dei motivi per cui lo stoccaggio di sovracorrente viene spesso preso in considerazione nella progettazione di impianti di aggregati stazionari.
Fluttuazioni a breve termine e colli di bottiglia permanenti
Un buffer non può correggere una discrepanza prolungata di capacità. Ad esempio, se lo stadio primario eroga continuamente 500 tonnellate all’ora mentre il circuito a valle può processare solo 400 tonnellate all’ora, lo stoccaggio accumulerà materiale ad un tasso netto di 100 tonnellate all’ora fino all’esaurimento della capacità disponibile. Il buffer può posticipare il problema, ma non lo elimina.
Al contrario, se il frantoio primario produce in modo intermittente 500 tonnellate all’ora mentre il sistema a valle richiede 400 tonnellate all’ora, lo stoccaggio temporaneo può consentire ad entrambe le sezioni di funzionare a ritmi diversi per un periodo limitato, a condizione che i loro programmi operativi complessivi e il bilancio dei materiali siano compatibili. Questa distinzione dovrebbe essere stabilita prima di acquistare attrezzature aggiuntive o di assegnare spazio per una scorta.
Dove dovrebbe essere posizionata una pila o un contenitore per le sovratensioni?
Tra frantumazione primaria e secondaria
Per molte configurazioni di cave stazionarie, il lato di scarico del frantoio primario è una posizione logica per lo stoccaggio intermedio. Una disposizione tipica può essere descritta come: frantoio primario → trasportatore di trasferimento → cumulo di raccolta → alimentatore di recupero → circuito di frantumazione secondario → vagliatura.
In questo schema la frantumazione primaria può continuare durante alcune interruzioni a valle fino al raggiungimento del livello di stoccaggio consentito. Al contrario, la lavorazione secondaria può continuare durante una breve interruzione primaria mentre il materiale recuperabile rimane disponibile. La disposizione consente inoltre alle sezioni primaria e secondaria di operare secondo programmi diversi quando il piano di produzione e lo stoccaggio disponibile supportano questo approccio.
Il vantaggio tecnico deriva dalla separazione di due fasi operative con caratteristiche di flusso diverse, piuttosto che dalla scorta stessa. Per un portafoglio di apparecchiature come quello di RION, questa interfaccia può comportare un primario Frantoio a mascelle, una riserva intermedia e a valle Frantoio a cono attrezzatura. Le disposizioni effettive dovrebbero essere determinate dal materiale, dalle attività del frantoio, dalle dimensioni del mangime e dal layout del progetto piuttosto che dare per scontato che questa sequenza sia adatta a ogni impianto.
Prima della vagliatura secondaria o della frantumazione terziaria
Un ulteriore stoccaggio intermedio può essere utile laddove una fase successiva di lavorazione subisce interruzioni operative significative o una domanda di mangime variabile. Tuttavia, posizionando un buffer più a valle si modifica quale apparecchiatura rimane esposta alle fluttuazioni a monte.
Ad esempio, un mucchio situato dopo la frantumazione secondaria non isola il frantoio secondario dallo scarico primario irregolare. Il frantoio secondario deve comunque adattarsi al modello operativo a monte. Questo può essere importante quando si confrontano due layout che appaiono simili in termini di capacità totale dell'apparecchiatura.
Un contenitore di raccolta prima della frantumazione terziaria può aiutare a regolare l'alimentazione fino alla fase di riduzione finale, ma il suo valore dipende dal circuito di vagliatura circostante, dal comportamento del carico di ritorno e dalle disposizioni di controllo disponibili. La posizione di stoccaggio dovrebbe quindi essere selezionata identificando le fasi specifiche che devono funzionare in modo indipendente.
Buffer di processo e scorte aggregate finite
Una pila di surge non deve essere confusa con una scorta di prodotti finiti. Un buffer di processo normalmente immagazzina materiale che richiede ancora frantumazione, vagliatura o un'altra operazione di lavorazione. La sua funzione è supportare la continuità e controllare il movimento del materiale attraverso l'impianto.
Una scorta di aggregati finiti contiene materiale che ha già soddisfatto la classificazione di prodotto prevista ed è in attesa di caricamento, miscelazione o spedizione. Questi diversi scopi influiscono sulla progettazione del layout. Una riserva di processo richiede una capacità di recupero affidabile e uno stretto coordinamento con le apparecchiature a valle. Una scorta finita è fortemente influenzata dall'inventario, dalla separazione dei prodotti, dal carico dei camion e dai requisiti di spedizione.
Trattare entrambe come capacità di stoccaggio ordinaria può portare a presupposti errati sulla quantità di materiale effettivamente disponibile per supportare la produzione.
Quanta capacità di archiviazione live è richiesta?
Stima dell'accumulo di materiale dalle differenze di flusso
Una valutazione preliminare dello stoccaggio inizia con il bilancio di massa nel buffer. Per un periodo operativo definito: Variazione della massa immagazzinata = Materiale in entrata nello stoccaggio − Materiale in uscita dallo stoccaggio.
Se entrambi i flussi vengono assunti costanti durante quel periodo, la relazione diventa ΔM = (Qin − Qout) × t, dove ΔM è la variazione della massa immagazzinata in tonnellate; Qin e Qout sono le portate di massa in entrata e in uscita in tonnellate all'ora; e t è la durata in ore.
Consideriamo un caso illustrativo in cui un circuito di frantumazione a valle consuma 350 tonnellate all'ora e il frantoio primario smette di alimentare il buffer per 20 minuti. Se si prevede che il circuito a valle continui a funzionare alla stessa velocità, la quantità prelevata durante l'interruzione è pari a circa 350 × (20/60) = 116,7 tonnellate.
Ciò significa che sarebbero necessarie almeno circa 117 tonnellate di materiale immagazzinato utilizzabile esclusivamente per colmare quella particolare interruzione, presupponendo un recupero ininterrotto e senza altre perdite o restrizioni. Non si tratta di una capacità buffer consigliata per un'installazione RION reale. Si tratta di un esempio di calcolo che mostra come la durata dell'interruzione e la domanda a valle influenzino la massa di materiale necessario.
Una progettazione operativa deve anche considerare le interruzioni ripetute, l'inventario iniziale previsto, il rifornimento futuro, i livelli di stoccaggio consentiti e le riserve operative adeguate. Quando le portate variano sostanzialmente nel tempo, i calcoli dovrebbero utilizzare la cronologia completa del flusso di materiale anziché una singola media.
Capacità recuperabile in tempo reale rispetto al volume totale delle scorte
Una scorta contenente 1.000 tonnellate non fornisce necessariamente 1.000 tonnellate di capacità di picco utilizzabile. Archiviazione in tempo reale è la porzione di materiale che può essere recuperata attraverso il dispositivo di recupero installato nelle condizioni operative previste. Il materiale all'esterno della zona di ritiro effettiva può rimanere nella pila a meno che un caricatore o un altro metodo di recupero non lo sposti.
Una scorta con un unico punto di recupero può quindi avere una frazione di stoccaggio vivo molto inferiore rispetto a un sistema opportunamente progettato con più luoghi di prelievo. La frazione dipende dalla geometria del palo, dall’angolo di riposo, dalla disposizione dell’alimentatore, dalle caratteristiche di scarico e dal comportamento del flusso del materiale.
Il progettista dell'impianto deve distinguere lo stoccaggio fisico totale, il materiale che può essere recuperato attraverso il metodo operativo pianificato, l'inventario minimo richiesto per il recupero stabile e lo stoccaggio operativo disponibile tra i livelli bassi e alti consentiti. È la porzione operativamente utilizzabile che conta quando si stima per quanto tempo le apparecchiature a valle possono continuare a funzionare.
Durata di stoccaggio e variabilità operativa
Una regola fissa come fornire un certo numero di minuti o ore di capacità di scorta può essere utile per la discussione iniziale, ma non può sostituire una valutazione delle effettive operazioni dell’impianto. Le domande rilevanti includono la frequenza con cui si interrompe l'alimentazione primaria, quanto durano normalmente le interruzioni, se la lavorazione a valle continua durante la manutenzione e se la fase primaria opera secondo lo stesso programma di turni.
Anche il buffer deve essere rifornito. Se il frantoio primario non può produrre materiale sufficiente durante le ore di funzionamento disponibili per sostituire il consumo a valle, l’aumento della capacità del cumulo non stabilirà una soluzione operativa sostenibile. Il dimensionamento dello stoccaggio dovrebbe considerare sia la quantità di materiale richiesto durante le interruzioni sia la capacità di ripristinare l'inventario in seguito.
Come dovrebbero essere integrati alimentatori e trasportatori di recupero?
Recuperare il controllo della velocità di avanzamento
Una scorta non produce automaticamente uno scarico controllato. Il materiale deve essere ritirato attraverso un sistema di recupero adatto alle dimensioni della roccia immagazzinata, alla densità apparente, all'umidità, all'abrasività e alla velocità di alimentazione richiesta. A seconda della disposizione, ciò può comportare alimentatori posizionati sotto un contenitore di raccolta o in punti di prelievo designati sotto una scorta.
L'alimentatore deve funzionare entro i limiti di carico e scarico approvati fornendo al tempo stesso il flusso richiesto dal circuito ricevente. RION Alimentatore vibrante La gamma di prodotti fornisce una categoria di apparecchiature pertinente per discutere dell'alimentazione controllata del materiale nella lavorazione degli aggregati.
Tuttavia, l'idoneità per un'installazione di recupero specifica richiede la conferma tecnica. Un alimentatore adatto ad una tramoggia di ricezione convenzionale non dovrebbe essere automaticamente considerato adatto ad ogni condizione di recupero di scorte ad alta prevalenza. È necessaria particolare attenzione laddove il materiale fine, l'umidità o le forme irregolari delle rocce aumentano la possibilità di ponti, blocchi o scarichi irregolari.
Adattamento della capacità del trasportatore alla domanda del frantoio
Il trasportatore di recupero deve accogliere il flusso di materiale previsto, comprese variazioni operative realistiche. L'idoneità del trasportatore non dipende solo dalla larghezza del nastro. La velocità del nastro, la densità apparente del materiale, la configurazione della vasca, l'inclinazione, le dimensioni dei pezzi, la geometria di carico e il design dello scivolo di trasferimento sono tutti fattori che influenzano la capacità di carico effettiva.
Un trasportatore che gestisce nominalmente il tonnellaggio medio richiesto può comunque incontrare difficoltà se un alimentatore di recupero produce brevi periodi di carico eccessivo. Allo stesso modo, un trasportatore di dimensioni corrette può funzionare in modo inadeguato se il materiale entra fuori centro o crea un impatto eccessivo nel punto di carico.
Il Nastro trasportatore La categoria costituisce quindi un'importante interfaccia tra lo stoccaggio e l'elaborazione a valle. Per un funzionamento affidabile, l'alimentatore di recupero, lo scivolo di trasferimento, il trasportatore e il frantoio di ricezione dovrebbero essere valutati come un unico sistema di movimentazione del materiale.
Condizioni di segregazione, blocco e scarico dei materiali
L'aggregato grosso non rimane sempre uniformemente miscelato durante l'impilamento e il recupero. Durante la formazione delle scorte, le particelle più grandi possono viaggiare più lontano lungo un pendio mentre le particelle più piccole si accumulano in regioni diverse. L'entità di questa segregazione dipende dalla gradazione del materiale e dal metodo di impilamento.
Se il sistema di recupero attinge prevalentemente da una regione, il frantoio a valle può ricevere una distribuzione di alimentazione che differisce dallo scarico originale del frantoio primario. I cambiamenti nella classificazione del mangime possono influenzare il carico del frantoio e le prestazioni di vagliatura.
Il progettista dovrebbe considerare la geometria di impilamento, la posizione di scarico del trasportatore, la disposizione dei punti di prelievo e se il materiale recuperato rimarrà sufficientemente rappresentativo. Un altro requisito è l'accesso per l'ispezione, la manutenzione e l'intervento in sicurezza. Le aree di recupero delle scorte possono presentare gravi rischi, tra cui attrezzature sepolte, accesso confinato, materiale instabile e movimenti imprevisti. Le procedure di progettazione, protezione e manutenzione del sistema di recupero devono essere valutate per l'installazione effettiva.
Quando la memorizzazione del buffer intermedio non è necessaria?
Layout ad alimentazione diretta con flusso di materiale stabile
Non tutti gli impianti di frantumazione necessitano di un cumulo separato. Un'operazione compatta con una fornitura di materiale relativamente stabile, capacità di apparecchiature compatibili e adeguate disposizioni di controllo può essere in grado di trasferire il materiale direttamente tra le fasi di frantumazione. Ciò può ridurre il numero di punti di movimentazione e semplificare l'ingombro dell'impianto.
Tuttavia, un layout ad alimentazione diretta fa sì che le interruzioni in una sezione possano influenzare più immediatamente le apparecchiature collegate. La scelta comporta il bilanciamento della flessibilità operativa con i requisiti di attrezzature, terreno e movimentazione.
Requisiti di spazio, polvere e gestione aggiuntiva
Una scorta tampone occupa spazio e può richiedere ulteriori trasportatori, strutture di supporto, attrezzature di recupero, installazioni elettriche e accesso per la manutenzione. Le scorte aperte introducono anche considerazioni ambientali legate alla polvere portata dal vento, al deflusso superficiale e al contenimento dei materiali.
I contenitori di sovracorrente chiusi possono ridurre alcuni problemi di esposizione ma introdurre i propri requisiti strutturali, di accesso e di flusso dei materiali. Queste conseguenze dovrebbero essere considerate insieme a qualsiasi miglioramento operativo previsto. Per un sito limitato, un buffer più piccolo o una diversa disposizione delle piante possono essere più pratici di un grande deposito intermedio.
Perché lo storage non è in grado di rimuovere un collo di bottiglia permanente
Un errore di progettazione comune è l'aggiunta di spazio di archiviazione per compensare un sistema a valle costantemente sottodimensionato. Se i frantoi e i vagli a valle non riescono a elaborare la quantità di produzione richiesta a lungo termine, il materiale immagazzinato continuerà ad accumularsi ogni volta che la produzione a monte supera la capacità a valle.
La risposta corretta può invece comportare la revisione del funzionamento del frantoio, della capacità del vaglio, del carico circolante, delle caratteristiche del materiale o degli obiettivi di produzione pianificati. La conservazione tampone dovrebbe essere giustificata dal modello di variazione operativa e non utilizzata come sostituto della verifica delle capacità delle apparecchiature collegate.
Quali dati dovrebbero esaminare gli acquirenti prima di finalizzare il layout?
Dimensioni del feed, proprietà dei materiali e record di produttività
Un'utile valutazione ingegneristica inizia con dati rappresentativi dei materiali.
| Informazioni richieste | Perché è importante |
|---|---|
| Dimensione massima del grumo e gradazione del mangime | Influisce sulle distanze dello scivolo, sulla progettazione dell'alimentatore e sul comportamento del flusso |
| Densità apparente | Converte il volume immagazzinato in una massa materiale approssimativa |
| Contenuto di umidità e particelle fini | Aiuta a valutare le difficoltà di adesione, bloccaggio e recupero |
| Storia dello scarico del frantoio primario | Identifica le fluttuazioni e le interruzioni della produzione |
| Domanda del circuito a valle | Determina i requisiti di prelievo e l'esaurimento del buffer |
| Area di stoccaggio disponibile e geometria | Vincola la configurazione delle scorte o dei contenitori |
I dati relativi alla capacità nominale di un singolo punto sono meno informativi rispetto ai registri operativi che mostrano variazioni durante un turno rappresentativo.
Programma operativo e fluttuazioni della produzione
Il programma operativo dell’impianto dovrebbe essere esaminato insieme al flusso dei materiali. Una sezione di frantumazione primaria che funziona per meno ore rispetto all'impianto a valle può richiedere una velocità di produzione e uno stoccaggio sufficienti per supportare la differenza di programmazione.
Anche le pratiche di manutenzione contano. Un arresto pianificato che richiede che le apparecchiature a valle funzionino in modo indipendente ha implicazioni di stoccaggio diverse rispetto a una breve interruzione occasionale. Laddove non siano disponibili dati di produzione affidabili, il team di progetto dovrebbe identificare le ipotesi utilizzate per i calcoli preliminari e verificare la sensibilità del risultato a tali ipotesi.
Layout di recupero, vincoli del sito e requisiti di sicurezza
Prima che il layout venga finalizzato, il team di progetto dovrebbe esaminare l'ubicazione delle scorte, l'accesso alla bonifica, i requisiti strutturali, i controlli ambientali e le modalità di manutenzione di emergenza. La disposizione deve inoltre tenere conto dell'eventuale separazione necessaria tra le attrezzature mobili e il personale che lavora in prossimità dei trasportatori o dei sistemi di recupero.
RION Soluzione di produzione aggregata copre il contesto più ampio dell'abbinamento delle attrezzature di frantumazione, vagliatura e movimentazione dei materiali all'interno di un impianto di aggregati.
Gli acquirenti che discutono un circuito proposto possono fornire a RION il tipo di roccia, la produttività target, la classificazione del prodotto, il programma operativo, la configurazione dell'attrezzatura e l'impronta disponibile del sito attraverso il pagina di richiesta del progetto.
Il principio di progettazione centrale rimane semplice: posizionare lo stoccaggio tampone in un punto in cui fornisca una separazione operativa misurabile tra le fasi di lavorazione e dimensionarlo in base al materiale recuperabile e alla variazione operativa realistica.
Un buffer valutato correttamente può supportare operazioni downstream più coerenti. Una scorta non correttamente posizionata o sovradimensionata può semplicemente aggiungere complessità di gestione senza risolvere la reale limitazione dell’impianto.