








Агрегаттык заводдо транспорттук жабдуулар деген эмне?
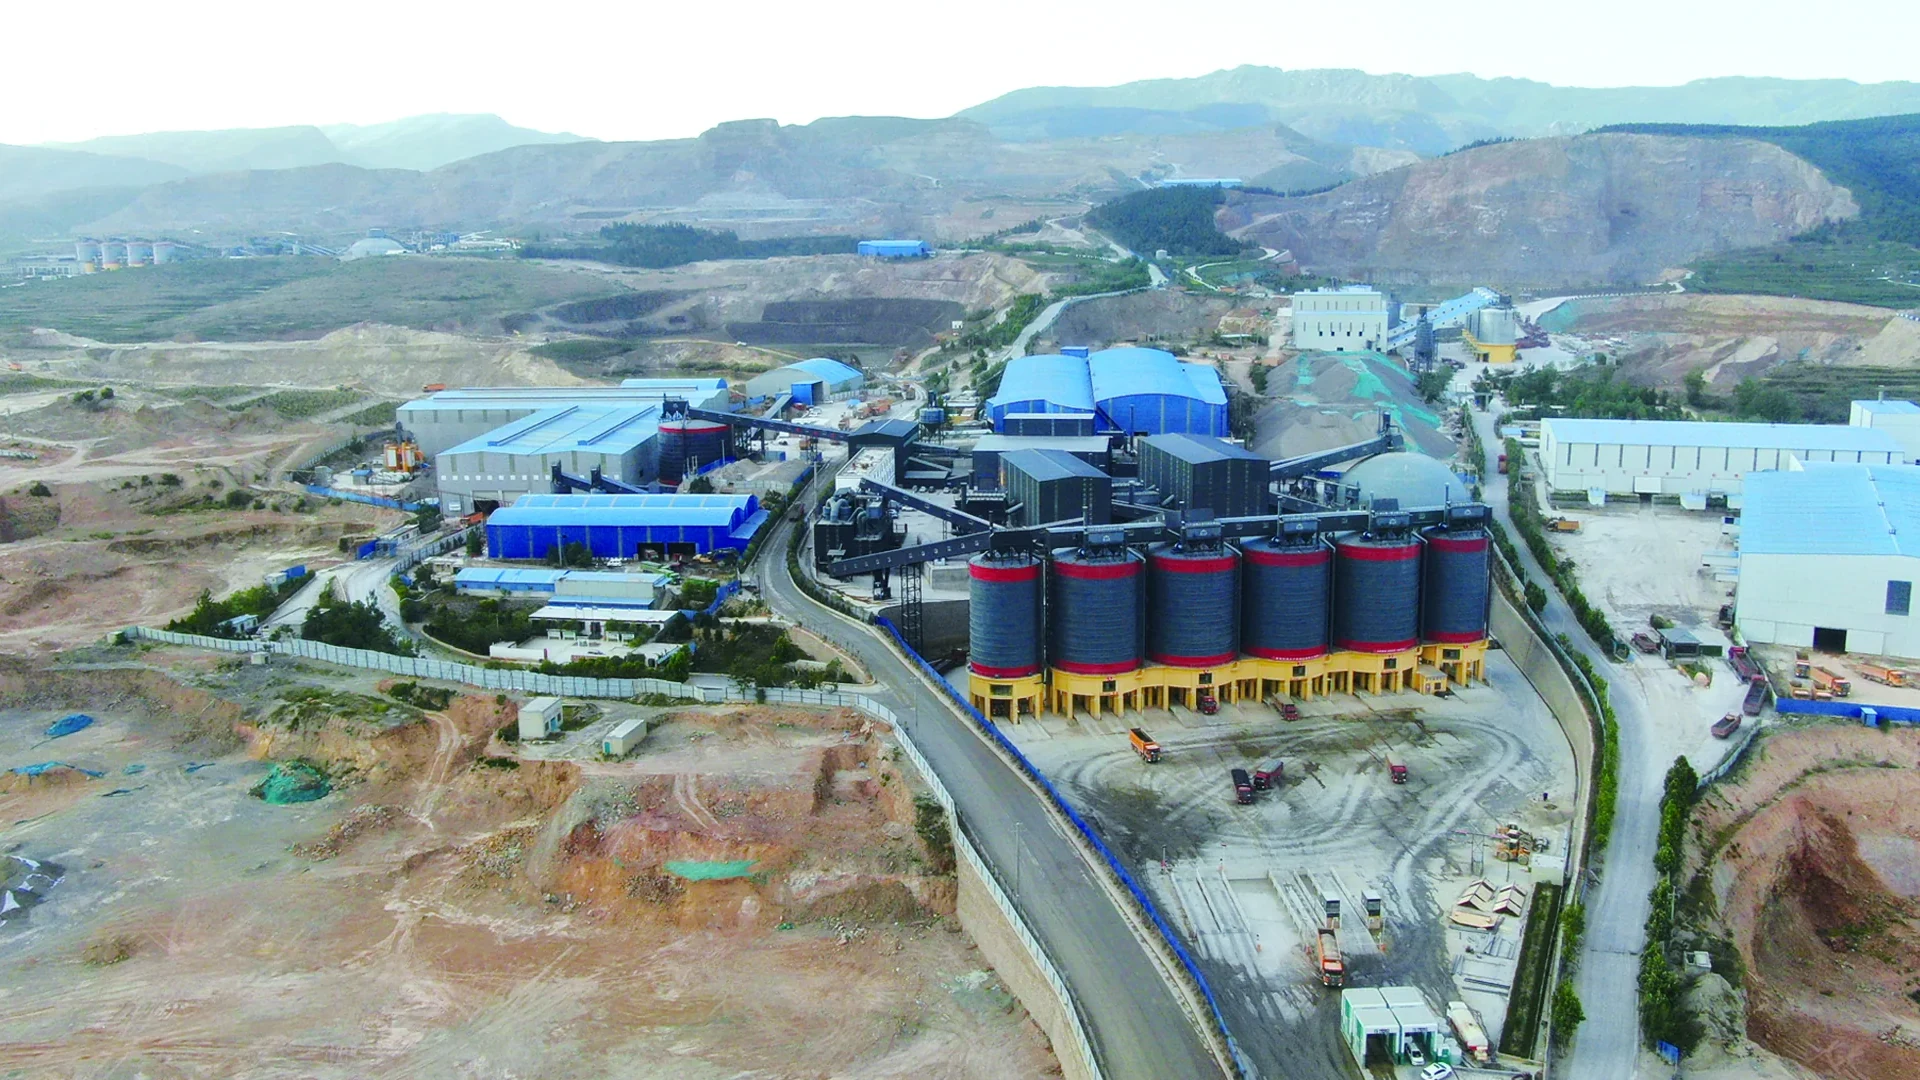
Ташуу жабдуулары жүктөө пунктунан чыгаруу пунктуна белгиленген маршрут боюнча материалды жылдырат. Агрегаттык заводдо майдалагычтардын, экрандардын, сактоочу жайлардын жана жүктөөчү жайлардын ортосунда бош таш, шагыл жана кумду ташыйт. Тастык конвейер бул милдетти саякат учурунда материалды колдогон кыймылдуу, үзгүлтүксүз лента менен аткарат.
Толук өткөрүп берүү материалды кабыл алууну, аны маршрут боюнча ташууну жана агымды кабыл ала турган жабдууларга жеткирүүнү камтыйт. Бул жол менен жүрүү ленталуу конвейерлердин кантип иштешин, алар майдалоочу жана сүзүү схемасына туура келген жерин жана агымдын ылдамдыгы эмне үчүн материалдык жана иштөө шарттарында маанилүү болушу керектигин түшүндүрөт.
Агрегаттык заводдо конвейердик жабдуулар эмне кылат?
Бирдиктүү өндүрүш линиясы бир нече түрдүү тапшырмаларды камтыйт. Майдалагыч бөлүкчөлөрдүн өлчөмүн азайтат. Экран пайда болгон тоютту агызуу агымдарына бөлөт. Конвейердик жабдуулар бул операцияларды ар бир агымды кийинки көздөгөн жерге жеткирүү менен байланыштырат.
Жаппай материал ташуучу жабдуулар көптөгөн бош бөлүкчөлөрдү үзгүлтүксүз же үзгүлтүктүү агым катары чогуу иштетет. Анын милдеттери комбинат аркылуу өзгөрөт. Жаңы майдаланган ташты кабыл алуучу конвейер, экөө тең бир өндүрүш линиясына таандык болсо да, экрандалган кумдан башка бөлүкчөлөрдүн өлчөмүн бөлүштүрөт.
Демек, конвейердин ролу анын келип чыгышын жана көздөгөн жерин камтыйт. “Экранды берүү үчүн майдалагычтын разряды” пайдалуу процесстин байланышын аныктайт: ал кандай материал келип түшөрүн, кайсы ылдыйкы операция аны кабыл алаарын жана өткөрүп берүү кайра иштетүү, кайтаруу же даяр продукт маршрутуна тиешелүү экендигин түшүндүрөт.
Өткөрүүчү конвейерлер процесстин этаптарын бириктирет, ал эми жер үстүндөгү механизмдер материалды узунураак каттамдар боюнча ташыйт. Аралык жана жайгашуу өзгөрөт, бирок борбордук милдет жайгашкан жерлердин ортосунда аныкталган материалдык агымды жылдыруу бойдон калууда.
Ленттүү конвейер жапырт материалды кантип жылдырат?
Көтөрүү чуркоо жана кайтуу чуркоо
Лендик конвейер шкивтердин айланасында жайгашкан чексиз лентаны колдонот. Материал жүк ташуучу линияга кирет, кыймылдуу кур менен жүрөт жана разрядда кетет. Андан кийин түшүрүлгөн ремень кайра жүктөө учу жагына кайтып келип, схеманы аяктайт.
Кадимки чуңкурлуу агрегат конвейеринде ташыгычтар лентаны бош материалды кармап турууга жардам берген формада кармап турат. Кайтып келе жаткан ээнбаштар кайтканда курду колдошот. Тасманын кайтып келүүсү конвейердин механикалык циклинин бир бөлүгү болуп саналат; аны кайра майдалагычка таш ташуучу өзүнчө конвейер менен чаташтырбоо керек.
Айдоо, шкивтер, боштуктар жана кабыл алуу
Жүргүзүүчү блок жетектөөчү шкивке кубат берет. Чыгырык менен ременин ортосундагы байланыш курду кыймылга келтирүүчү күчтү өткөрөт. Бош жүрүүчүлөр маршрут боюнча жылма колдоо көрсөтөт; алар жетектөөчү шкивдин негизги күч милдетин аткарышпайт.
Тастык ташуучу жабдуулардын негизги компоненттери төмөнкүдөй бирге иштешет:
| Компонент | Ташуу процессиндеги функция |
|---|---|
| Конвейер лентасы | Материалды алып жүрүүчү кыймылдуу бетти камсыз кылат |
| Мотор жана жетектөөчү блок | кайыш жана анын жүгүн жылдыруу үчүн зарыл болгон механикалык күч менен камсыз кылуу |
| Айдоочу шкив | Анын бетине тийүү аркылуу кыймылдаткыч күчүн курга өткөрүп берет |
| Терминал жана ийилген шкивтер | Учтары же анын жолунда башка өзгөрүүлөр айланасында кур жетектейт |
| Бекер ташуучу жана кайтарып беруучу | Ременин жүктөлгөн жана кайтарылган бөлүктөрүн колдоо |
| Тартуу же чыңдоочу аппарат | Конвейердин тартиби талап кылынган жумушчу чыңалууну сактайт |
| Колдоочу кадр | Маршрут боюнча компоненттерди пландаштырылган позицияларында кармайт |
Жумушчу чыңалуу конструкцияга ылайыктуу болушу керек: аны ремень, шкив жана түзүлүштү эсепке албастан жогорулатуу транспорттук кубаттуулукту жогорулатуунун жалпы жолу эмес.
The RION ленталуу конвейери диапазонго B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 жана B2200 кирет, галерея тибиндеги жана ачык типтеги макеттер.
Майдалоо жана сүзүү схемасында конвейерлер кайда колдонулат?
Процесстерди которуу, кайтарып беруучу материалдар жана продукциянын запастары
Гипотетикалык схеманы карап көрөлү, анда майдаланган таш экранга барат, бир разряд андан ары майдалоо үчүн кайтып келет, ал эми башка разряддар өзүнчө продуктулардын запастарына барат. Ар бир конвейер белгилүү бир агымды алып жүрөт, ошондуктан анын схемадагы орду анын милдетин түшүндүрөт.
| Башталгыч чекит | Көздөгөн жер | Материалдык агым | Тапшыруу милдети |
|---|---|---|---|
| Майдалоочу разряд | Экранды берүү чекити | Классификацияны күтүп жаткан майдаланган материал | Кыскартуу жана скрининг баскычтарын туташтыруу. |
| Тандалган экрандын разряды | Андан ары майдалоо баскычы | Кошумча кыскартууга дайындалган материал | Жабык контурда кайтуу жолун бүтүрүңүз. |
| Продукциянын экранынан чыгуу | Белгиленген кампа же урна | Бөлүнгөн жалпы продукт | Бул продуктуну белгиленген сактоо жолунда кармаңыз. |
| Сактоо разряды | Жүктөө пункту же башка өсүмдүк бөлүмү | Кийинки операцияга чыгарылган материал | Чыгарылган агымды көздөгөн жерине өткөрүңүз. |
Кээ бир өсүмдүктөр кайра-майдалоо жолу жок ачык схеманы колдонушат. Башкалары материалды көбүрөөк этаптарга бөлүшөт же процесс талап кылган агымдарды бириктиришет.
Экран агызуу агымдарын жаратат, ал эми конвейердин түзүлүшү алардын кайда барарын аныктайт. Мисалы, агрегаттарды баалоо үчүн титирөөчү экрандар продукт-берүү жана майдалагыч-кайтаруу жолдоруна туташа алат. Продукцияны классификациялоо майдалоо жана тандоо процессинен келип чыгат; андан кийин конвейер ошол агымды езунун бел-гиленген кампасына багыттайт.
Азыктандыруучу жана конвейердин милдеттери
Фидер процесске ылайыктуу ылдамдыкта кабыл алуучу жабдууларды материал менен камсыздайт. Конвейер транспорттук маршрутту камсыз кылат. Бул милдеттер бири-бирине дал келиши мүмкүн: ремень бергич башкарылуучу жеткирүү үчүн кыймылдуу курду колдонот, ал эми кайышка негизделген кээ бир системалар ошол максат үчүн жабдылганда агымды өлчөп же жөнгө салат.
Башка тамактандыруу механизми үчүн, RION's контролдонуучу өсүмдүктөрдү азыктандыруу үчүн титирөөчү фидерлер материалды майдалагычка же башка кабыл алуу баскычына жылдыруу үчүн лоток жана дүүлүктүрүүчү түзүлүштү колдонуңуз. Бул эмне үчүн жабдууларды анын механизми жана дайындалган милдети аркылуу түшүнүү керек экенин көрсөтүп турат. Фидердин чыгышын кабыл алган өткөрүп берүүчү конвейер автоматтык түрдө ошол эле башкаруу функциясын аткарбайт.
Эмне үчүн тасманын туурасы жалгыз конвейердин кубаттуулугун аныктай албайт?
Көлөмдүн агымы жана жапырт тыгыздыгы
Көлөм агымы жеткирилген материал убакыт бирдигине канча орун ээлей турганын сүрөттөйт. Массалык агым убакыт бирдигине канча материалдык масса өткөнүн сүрөттөйт. мамилеси болуп саналат:
Массалык агым (т/саат) = көлөмдүк агым (м³/саат) × масса тыгыздыгы (т/м³)
Бул жерде, t метрикалык тоннаны билдирет, 1000 кгга барабар. Тыгыздык бөлүкчөлөрдүн ортосундагы боштуктарды кошо алганда, борпоң материал ээлеген көлөмгө массаны тиешелүү болгон көлөмдүү тыгыздык болушу керек. Катуу минералдын өзүнүн тыгыздыгы башка чоңдук.
Эки таза гипотетикалык эсептөөлөрдү карап көрөлү:
| Болжолдуу иш жүзүндөгү көлөм агымы | Болжолдуу массалык тыгыздык | Эсептелген масса агымы |
|---|---|---|
| 250 м³/саат | 1,6 т/м³ | 400 т/саат |
| 250 м³/саат | 1,2 т/м³ | 300 т/саат |
Ошол эле 250 м³/саат иш жүзүндөгү көлөмдүк агымда, жогорку көлөмдүү тыгыздык көбүрөөк масса агымын берет, анткени ар бир куб метрде көбүрөөк масса бар. Бул эсептөөлөр көлөм агымын массалык агымга айлантат; кубаттуулук рейтинги ошондой эле конвейердин жүктөөсүн, ылдамдыгын жана дизайн шарттарын талап кылат. Эгер жүктөө материалга жараша өзгөрсө, көлөм агымы да өзгөрөт.
Белдин ылдамдыгы, жүктөө жана маршруттун шарттары
Белдин туурасы материалды ташуу үчүн бош орунга өбөлгө түзөт, бирок иш жүзүндө жүктөлгөн кесилиши жана кур ылдамдыгы да көлөмдүн агымына таасир этет. Бир катар белгилөө бул иштөө шарттарын сүрөттөй албайт. Бөлүкчөлөрдүн өлчөмү, жүктөө үлгүсү жана курдун алып жүрүү формасы бул мейкиндиктин кандайча колдонулушуна таасир этет.
Маршрут дагы шарттарды кошот. Ыңгайлуу өткөрүп берүү, узакка созуу жана башка разряддын бийиктиги конвейердин толук түзүлүшүн карап чыгууну талап кылат. Кабыл алуучу жабдуулар да жеткирилген агымга ылайыкталышы керек. Массалык агымдын конверсиясы жетектин, ременин жана структуралык түзүлүштүн бул милдетке ылайыктуулугун аныктай албайт. RION компаниясынын конвейерди тандоо маалыматы кубаттуулукту баалоону материал, ылдамдык, эңкейиш жана маршруттун шарттары менен байланыштырат.
Ошондой эле айырмалоого жардам берет чыныгы агым тартып номиналдык кубаттуулугу. Иш жүзүндөгү агым көрсөтүлгөн мезгил ичинде өтүүчү материалды сүрөттөйт. Кубаттуулук көрсөткүчү белгиленген шарттарда жабдуулардын жөндөмдүүлүгүн сүрөттөйт. Орточо сааттык агым оор жүктөөнүн кыска мөөнөттөрүн жашырышы мүмкүн, ошондуктан экөөнү салыштырганда иштөө убактысынын негизи маанилүү.
Жүктөө жана чыгаруу пункттары эмне үчүн маанилүү?
Материал курга кантип кирип, кантип чыгат
Жүктөө пункту эки түрдүү кыймылды бириктирет: келип түшкөн материал чуңкурду же агымдын өйдө жагындагы разрядды ээрчийт, ал эми кабыл алуучу кур өз багыты боюнча жылат. Алардын багыттары, салыштырмалуу позициялары жана бийиктиктеринин айырмасы материалдын көтөрүү бетине кантип жетээрин аныктайт.
Борборго кирген материал белдемчи үчүн белгиленген ташуучу жолдун айланасында бөлүштүрүлүшү мүмкүн. Бир тарапка катуу келген агым курга жана анын таянычына башка жүктү жүктөйт. Жүктөө зонасы ошондой эле кабыл алуучу курду колдоп, кыймылдуу жүккө жайгашып калган бош бөлүкчөлөрдү камтышы керек.
Мартин Инженердик Сиздин жүктү туура жүктөңүз лентаны жүктөө үчүн даярдоону, анын ичинде анын жолун стабилдештирүү жана борборлоштурууну, көтөрүү профилин түзүүнү жана жүк зонасын пломбалоону сүрөттөйт. Бул принциптер эмне үчүн кыймылдуу кур жалгыз иштеген материалды өткөрүү интерфейсинин бир бөлүгү гана экенин түшүндүрөт.
Агызып жатканда, суроо тескери келет: кетүүчү агым кайда конот? Кабыл алуучу чуңкур, экран, конвейер же сактоо пункту ошол агым үчүн жайгаштырылган жана аны кабыл алууга жөндөмдүү болушу керек. Мисалы, экранга өткөрүп берүү, жеткирилген материалды болжолдонгон скрининг аймагына бөлүштүрүү үчүн, анын тоют тартибине туура келиши керек.
Конвейерди кабыл алуучу жабдууларга тууралоо
Иллюстративдик майдалагычтан экранга которуу бул мамилелерди бириктирет. Майдалагычтын разряды агымдын өйдө жагындагы байланышты орнотот, конвейер бул чыгарууну керектүү аралыкка жана бийиктикке жеткирет, ал эми экрандын берүү тартиби кабыл алуучу интерфейсти аныктайт. Бир компонентти түшүнүү бул чектеш байланыштарды түшүнүүнү талап кылат.
Төрт сыпаттама милдетти ачык көрсөтөт:
- Маршрут: жүктөө жана түшүрүү жерлери, өткөрүп берүү аралыктары жана бийиктиги өзгөрөт.
- Материал: бөлүкчөлөрдүн өлчөмү, массасынын тыгыздыгы жана нымдуулук абалы.
- Агым: иш жүзүндөгү ылдамдыгы жана күтүлгөн чокулары.
- Кабыл алуу жабдуулары: кийинки машина, чуңкур, сактоо пункту же жүктөөчү жай.
Биргелешип, алар конвейер эмнени ташуу керектигин жана трансфер процесске кантип туура келиши керектигин түшүндүрүшөт.
Жалпы долбоор үчүн сиз жасай аласыз RION менен материалды өткөрүү схемаңызды талкуулаңыз ошол төрт сүрөттөмөлөрдү колдонуу. Алар негизги өткөрүү принциби менен өндүрүш линиясынын шарттарынын ортосунда практикалык байланышты камсыз кылат.