








Kas yra transportavimo įranga agregatų gamykloje?
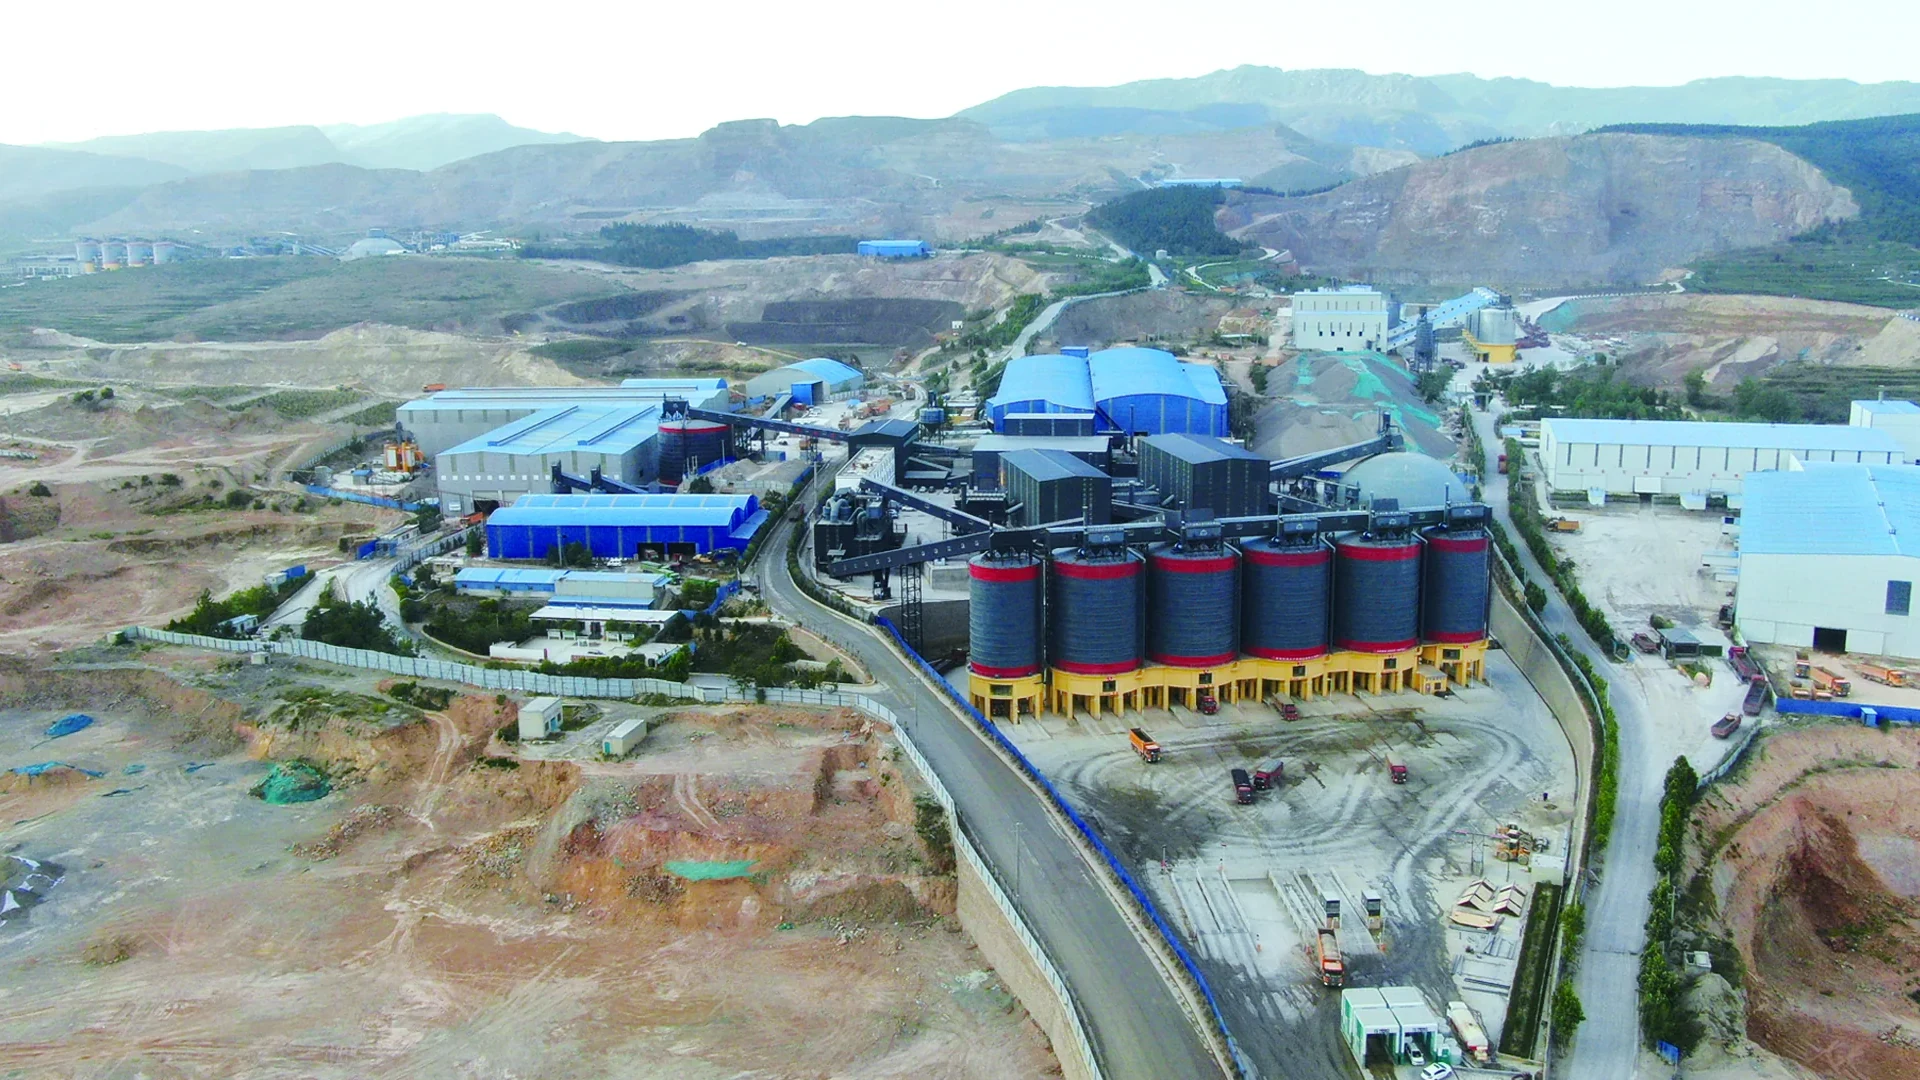
Transportavimo įranga perkelia medžiagą nustatytu maršrutu iš pakrovimo taško į iškrovimo tašką. Agregatų gamykloje jis perneša birų akmenį, žvyrą ir smėlį tarp smulkintuvų, sietų, sandėliavimo aikštelių ir pakrovimo įrenginių. Juostinis konvejeris šią užduotį atlieka judančiu, ištisiniu diržu, kuris palaiko medžiagą kelionės metu.
Visas perkėlimas apima medžiagos priėmimą, gabenimą maršrutu ir pristatymą į įrangą, kuri gali priimti srautą. Vadovaujantis šiuo keliu, paaiškinama, kaip veikia juostiniai konvejeriai, kur jie telpa smulkinimo ir sijojimo grandinėje ir kodėl srauto greičiui reikia tiek medžiagų, tiek eksploatavimo sąlygų, kad jos būtų prasmingos.
Ką veikia transportavimo įranga agregatų gamykloje?
Suvestinėje gamybos linijoje yra keletas skirtingų užduočių. Smulkintuvas sumažina dalelių dydį. Ekranas padalija gautą pašarą į išleidimo srautus. Perdavimo įranga sujungia šias operacijas, transportuodama kiekvieną srautą į kitą paskirties vietą.
Birių medžiagų transportavimo įranga tvarko daug birių dalelių kartu kaip nenutrūkstamą arba nutrūkstamą srautą. Jos pareigos keičiasi per gamyklą. Konvejeris, priimantis šviežiai susmulkintą akmenį, turi skirtingą dalelių dydžio pasiskirstymą nei sijotą smėlį vežantis konvejeris, net jei abu priklauso tai pačiai gamybos linijai.
Todėl konvejerio vaidmuo apima jo kilmę ir paskirtį. „Smulkintuvo išleidimas į ekrano padavimą“ nurodo naudingą proceso ryšį: paaiškina, kokia medžiaga atkeliauja, kuri paskesnė operacija ją gauna ir ar perkėlimas priklauso pirminiam apdorojimui, grąžinimui ar galutiniam produktui.
Perkėlimo konvejeriai sujungia proceso etapus, o antžeminiai įrenginiai gali transportuoti medžiagą ilgesniais maršrutais. Atstumas ir išdėstymas keičiasi, tačiau pagrindinė užduotis išlieka apibrėžto medžiagos srauto perkėlimas iš vienos vietos į kitą.
Kaip juostinis konvejeris perkelia masines medžiagas?
Bėgimas nešant ir bėgimas atgal
Juostinis konvejeris naudoja begalinį diržą, išdėstytą aplink skriemulius. Medžiaga patenka į nešimo taką, keliauja su judančiu diržu ir išeina iškrovimo metu. Tada neapkrautas diržas grįžta atgal link pakrovimo galo ir užbaigia grandinę.
Ant įprasto lovinio agregato konvejerio nešiojamieji laisvieji ratai palaiko juostą taip, kad sulaikytų palaidas medžiagas. Grąžinimo laisvosios eigos palaiko diržą grįžtant. Juostos grįžtamoji eiga yra konvejerio mechaninės kilpos dalis; jo nereikėtų painioti su atskiru konvejeriu, vežančiu akmenį atgal į smulkintuvą.
Pavara, skriemuliai, tuščiosios eigos ir paėmimas
Pavaros blokas tiekia maitinimą pavaros skriemuliui. Kontaktas tarp skriemulio ir diržo perduoda jėgą, kuri judina diržą. Važiuoklės suteikia riedėjimo atramą maršrute; jie neatlieka pagrindinės pavaros skriemulio funkcijos.
Pagrindiniai juostinio transportavimo įrangos komponentai veikia taip:
| Komponentas | Funkcija perdavimo procese |
|---|---|
| Konvejerio juosta | Suteikia judantį paviršių, kuriuo neša medžiaga |
| Variklis ir pavaros blokas | Tiekkite mechaninę galią, reikalingą diržui ir jo apkrovai perkelti |
| Pavaros skriemulys | Perduoda varomąją jėgą diržui per sąlytį su jo paviršiumi |
| Gnybtų ir lenkimo skriemuliai | Nukreipkite diržą aplink galus arba kitus pokyčius jo kelyje |
| Nešiojami ir grąžinami tuščiaviduriai | Palaikykite apkrautas ir grįžtančias diržo dalis |
| Paėmimo arba įtempimo įtaisas | Išlaiko darbinę įtampą, reikalingą konvejerio išdėstymui |
| Atraminis rėmas | Sulaiko komponentus suplanuotose vietose maršrute |
Darbinė įtampa turi atitikti konstrukciją: jos didinimas neatsižvelgiant į diržą, skriemulius ir konstrukciją nėra bendras būdas padidinti transportavimo pajėgumą.
The RION juostinis konvejeris asortimentą sudaro B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 ir B2200, su galerijos ir atviro tipo maketais.
Kur konvejeriai naudojami smulkinimo ir sijojimo grandinėje?
Procesų perkėlimas, medžiagų ir produktų atsargų grąžinimas
Apsvarstykite hipotetinę grandinę, kurioje susmulkintas akmuo nukeliauja į sietą, vienas išmetimas grįžta tolesniam smulkinimui, o kiti išmetimai keliauja į atskiras produktų atsargas. Kiekvienas konvejeris teka tam tikrą srautą, todėl jo vieta grandinėje paaiškina jo pareigą.
| Atspirties taškas | Paskirties vieta | Medžiagos srautas | Perduoti pareigą |
|---|---|---|---|
| Smulkintuvo išleidimas | Ekrano tiekimo taškas | Susmulkinta medžiaga laukia klasifikacijos | Sujunkite sumažinimo ir atrankos etapus. |
| Pasirinktas ekrano iškrovimas | Tolesnis smulkinimo etapas | Papildomam sumažinimui skirta medžiaga | Grįžimo maršrutą užbaikite uždaroje grandinėje. |
| Produkto ekrano iškrovimas | Paskirta atsarga arba šiukšliadėžė | Atskirtas suvestinis produktas | Laikykite šį gaminį numatytu saugojimo būdu. |
| Sandėliavimo iškrovimas | Pakrovimo vieta ar kita gamyklos dalis | Medžiaga išleista kitai operacijai | Perkelkite išleistą srautą į paskirties vietą. |
Kai kurios gamyklos naudoja atvirą grandinę be grąžinimo-smulkinimo maršruto. Kiti dalija medžiagą į daugiau etapų arba sujungia srautus, kur to reikalauja procesas.
Ekranas sukuria išmetimo srautus, o konvejerio išdėstymas nustato, kur jie keliauja. Pavyzdžiui, Vibruojantys ekranai užpildų rūšiavimui gali prisijungti prie produktų perdavimo ir smulkintuvo-grąžinimo maršrutų. Produktas klasifikuojamas per smulkinimo ir sijojimo procesą; tada konvejeris nukreipia tą srautą į jam priskirtą atsargą.
Tiektuvo ir konvejerio pareigos
Tiektuvas tiekia medžiagą priėmimo įrangai procesui tinkamu greičiu. Transportavimo maršrutą sudaro konvejeris. Šios pareigos gali sutapti: juostos tiektuvas naudoja judantį diržą kontroliuojamam tiekimui, o kai kurios juostomis pagrįstos sistemos taip pat matuoja arba reguliuoja srautą, jei yra tam tikslui įrengtas.
Skirtingam maitinimo mechanizmui – RION vibracinės lesyklėlės, skirtos kontroliuojamam augalų šėrimui naudokite lovelį ir sužadinimo išdėstymą, kad medžiaga judėtų link trupintuvo ar kitos priėmimo pakopos. Tai iliustruoja, kodėl įranga turėtų būti suprantama tiek pagal mechanizmą, tiek pagal paskirtį. Perdavimo konvejeris, gaunantis tiektuvo išvestį, automatiškai neatlieka tos pačios valdymo funkcijos.
Kodėl vien juostos plotis negali apibrėžti konvejerio talpos?
Tūrio srautas ir tūrinis tankis
Tūrio srautas apibūdina, kiek vietos per laiko vienetą užima pernešama medžiaga. Masės srautas apibūdina, kiek medžiagos masės praeina per laiko vienetą. Santykis yra:
Masės srautas (t/h) = tūrinis srautas (m³/h) × tūrinis tankis (t/m³)
Čia t reiškia metrinę toną, lygus 1000 kg. Tankis turi būti tūrinis tankis, kuris siejamas su tūriu, kurį užima biri medžiaga, įskaitant tarpus tarp dalelių. Paties kietojo mineralo tankis yra skirtingas dydis.
Apsvarstykite du grynai hipotetinius skaičiavimus:
| Tariamas faktinis tūrinis srautas | Numatomas tūrinis tankis | Apskaičiuotas masės srautas |
|---|---|---|
| 250 m³/val | 1,6 t/m³ | 400 t/val |
| 250 m³/val | 1,2 t/m³ | 300 t/val |
Esant tokiam pačiam faktiniam tūriniam srautui 250 m³/h, didesnis tūrinis tankis suteikia didesnį masės srautą, nes kiekviename kubiniame metre yra daugiau masės. Šie skaičiavimai konvertuoja tūrio srautą į masės srautą; talpos reitingas taip pat reikalauja konvejerio apkrovos, greičio ir projektavimo sąlygų. Jei apkrova keičiasi kartu su medžiaga, keičiasi ir tūrinis srautas.
Juostos greitis, pakrovimas ir maršruto sąlygos
Juostos plotis prisideda prie vietos, skirtos medžiagoms nešti, tačiau tikrasis apkrautas skerspjūvis ir diržo greitis taip pat turi įtakos tūrio srautui. Vien serijos žymėjimas negali apibūdinti šių veikimo sąlygų. Dalelių dydis, apkrovos modelis ir diržo nešimo forma turi įtakos tos vietos panaudojimui.
Maršrutas prideda papildomų sąlygų. Dėl pasvirusio perkėlimo, ilgesnio bėgimo ir kitokio išleidimo aukščio reikia atsižvelgti į visą transportavimo tvarką. Priėmimo įranga taip pat turi sutalpinti tiekiamą srautą. Masės srauto perskaičiavimas negali nustatyti, ar pavara, diržas ir konstrukcijos išdėstymas yra tinkami šiai funkcijai. RION konvejerio pasirinkimo informacija panašiai susieja talpos vertinimą su medžiaga, greičiu, posvyriu ir maršruto sąlygomis.
Tai taip pat padeda atskirti faktinis srautas iš vardinė talpa. Faktinis srautas apibūdina medžiagą, praeinančią per nurodytą laikotarpį. Pajėgumo skaičius apibūdina įrangos pajėgumą nurodytomis sąlygomis. Vidutinis valandinis srautas gali slėpti trumpus sunkesnės apkrovos laikotarpius, todėl darbo trukmės pagrindas yra svarbus lyginant abu.
Kodėl pakrovimo ir iškrovimo taškai svarbūs?
Kaip medžiaga patenka ir išeina iš diržo
Pakrovimo taškas sujungia du skirtingus judesius: įeinanti medžiaga seka lataką arba prieš srovę, o priėmimo juosta juda savo maršrutu. Jų kryptys, santykinė padėtis ir aukščio skirtumas lemia, kaip medžiaga pasiekia nešamąjį paviršių.
Medžiaga, patenkanti centralizuotai, gali būti paskirstyta pagal numatytą diržo nešimo kelią. Į vieną pusę stipriai besiveržiantis upelis skirtingai apkrauna diržą ir jo atramą. Pakrovimo zona taip pat turi palaikyti priimantį diržą ir turėti laisvų dalelių, kurios nusėda į judantį krovinį.
Martin Engineering's Tinkamai pakraukite krovinį aprašomas diržo paruošimas apkrovai, įskaitant jo kelio stabilizavimą ir centravimą, nešančiojo profilio formavimą ir apkrovos zonos sandarinimą. Šie principai paaiškina, kodėl vien judantis diržas yra tik dalis veikiančios medžiagų perdavimo sąsajos.
Iškrovimo metu klausimas pasikeičia: kur nusileis išeinantis upelis? Priėmimo latakas, tinklelis, konvejeris arba laikymo vieta turi būti pritaikyta tam srautui ir galinti jį priimti. Pavyzdžiui, perkėlimas į sietą turi būti suderintas su jo padavimo išdėstymu, kad tiekiama medžiaga galėtų būti paskirstyta numatytoje sijojimo zonoje.
Konvejerio suderinimas su priėmimo įranga
Iliustruojantis perkėlimas iš trupintuvo į ekraną sujungia šiuos santykius. Smulkintuvo išmetimas sukuria jungtį prieš srovę, konvejeris perneša tą išvestį reikiamu atstumu ir aukštyje, o ekrano padavimo išdėstymas apibrėžia priėmimo sąsają. Norint suprasti vieną komponentą, reikia suprasti šiuos gretimus ryšius.
Keturi aprašymai aiškiai parodo pareigą:
- Maršrutas: keičiasi pakrovimo ir iškrovimo vietos, perkėlimo atstumas ir aukštis.
- Medžiaga: dalelių dydis, tūrinis tankis ir drėgmės būklė.
- Srautas: faktinis veikimo greitis ir numatomi pikai.
- Priėmimo įranga: kitą mašiną, lataką, sandėliavimo vietą arba pakrovimo įrenginį.
Kartu jie paaiškina, ką turi gabenti konvejeris ir kaip perkėlimas turi tilpti į procesą.
Suvestiniam projektui galite aptarkite savo medžiagos perdavimo išdėstymą su RION naudojant tuos keturis aprašymus. Jie suteikia praktinį ryšį tarp pagrindinio transportavimo principo ir gamybos linijos sąlygų.