








Что такое конвейерное оборудование на агрегатном заводе?
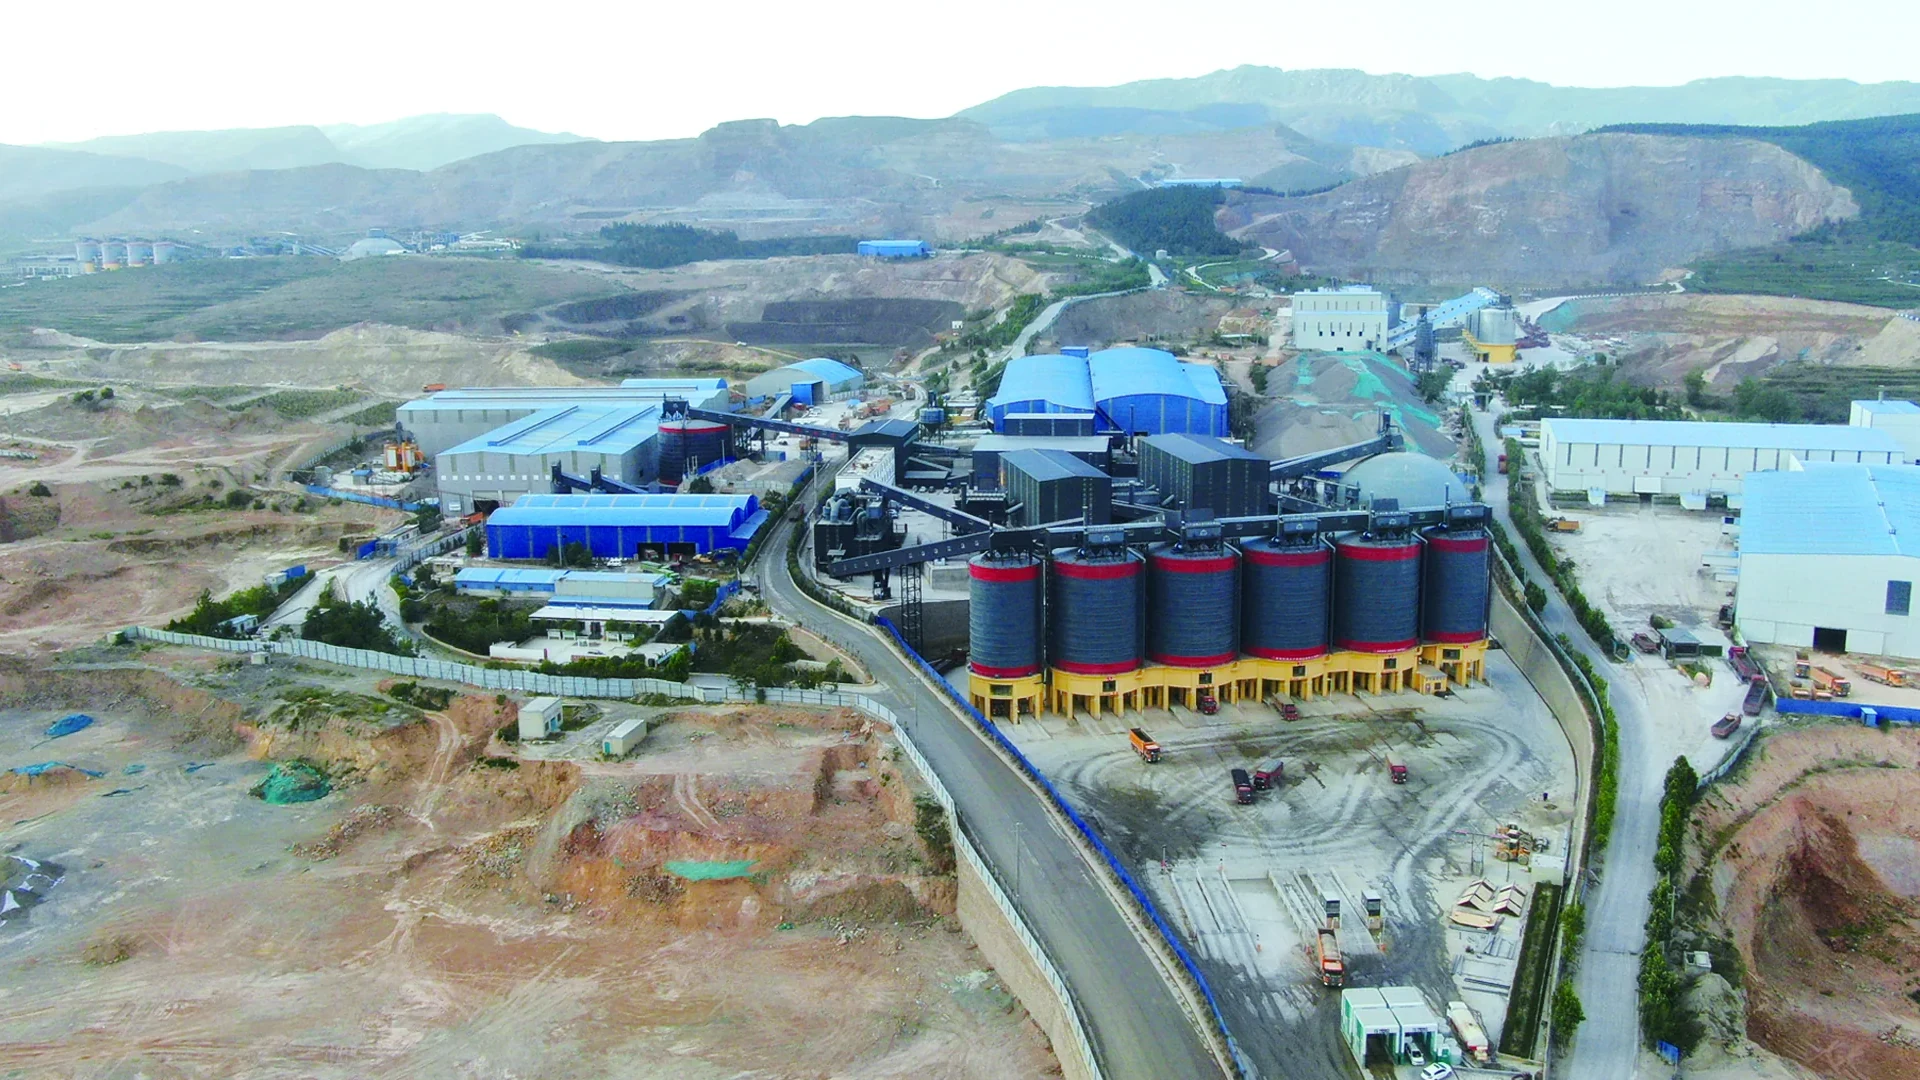
Конвейерное оборудование перемещает материал по заданному маршруту от места погрузки до места разгрузки. На заводе по производству заполнителей он транспортирует сыпучий камень, гравий и песок между дробилками, ситами, складскими помещениями и погрузочными сооружениями. Ленточный конвейер выполняет эту задачу с помощью движущейся непрерывной ленты, которая поддерживает материал во время движения.
Полная передача включает прием материала, его транспортировку по маршруту и доставку к оборудованию, способному принять поток. Следование этому пути объясняет, как работают ленточные конвейеры, какое место они занимают в контуре дробления и сортировки и почему для того, чтобы скорость потока была значимой, необходимы как материал, так и условия эксплуатации.
Что делает конвейерное оборудование на агрегатном заводе?
Производственная линия агрегатов выполняет несколько различных задач. Дробилка уменьшает размер частиц. Экран разделяет полученное сырье на выпускные потоки. Конвейерное оборудование объединяет эти операции, транспортируя каждый поток к следующему пункту назначения.
Оборудование для транспортировки сыпучих материалов обрабатывает множество сыпучих частиц вместе как непрерывный или прерывистый поток. Его обязанности меняются в зависимости от завода. Конвейер, принимающий свежий щебень, обрабатывает гранулометрический состав, отличный от конвейера, транспортирующего просеянный песок, даже если оба они принадлежат одной производственной линии.
Таким образом, роль конвейера включает в себя его отправную точку и пункт назначения. «Разгрузка дробилки на грохот» определяет полезную технологическую связь: он объясняет, какой материал поступает, какая последующая операция его получает и относится ли передача к маршруту прямой обработки, возврата или маршруту готовой продукции.
Перегрузочные конвейеры соединяют этапы процесса, а наземные средства позволяют транспортировать материал по более длинным маршрутам. Расстояние и планировка меняются, но основной задачей остается перемещение определенного потока материалов между точками.
Как ленточный конвейер перемещает сыпучие материалы?
Несущий и обратный путь
Ленточный конвейер использует бесконечную ленту, расположенную вокруг шкивов. Материал поступает в конвейер, перемещается по движущейся ленте и выходит на разгрузку. Затем разгруженная лента следует по обратному пути к загрузочному концу, замыкая круг.
На обычном желобном конвейере для заполнителей опорные ролики поддерживают ленту в форме, которая помогает удерживать сыпучий материал. Возвратные натяжные ролики поддерживают ленту на обратном пути. Обратный путь ленты является частью механической петли конвейера; его не следует путать с отдельным конвейером, транспортирующим камень обратно в дробилку.
Привод, шкивы, натяжные ролики и натяжитель
Приводной блок подает мощность на приводной шкив. Контакт между шкивом и ремнем передает силу, перемещающую ремень. Бездельники обеспечивают поддержку движения по маршруту; они не выполняют основную функцию привода ведущего шкива.
Основные компоненты ленточного конвейерного оборудования работают вместе следующим образом:
| Компонент | Функция в процессе транспортировки |
|---|---|
| Конвейерная лента | Обеспечивает движущуюся поверхность, несущую материал. |
| Двигатель и приводной блок | Подайте механическую энергию, необходимую для перемещения ремня и его груза. |
| Приводной шкив | Передаёт движущую силу ремню посредством контакта с его поверхностью. |
| Концевые и изгибные шкивы | Проведите ремень вокруг концов или других изменений на его пути. |
| Перенос и возврат роликов | Поддерживайте загруженную и возвращающуюся части ремня. |
| Приемное или натяжное устройство | Поддерживает рабочее натяжение, необходимое для конструкции конвейера. |
| Опорная рама | Удерживает компоненты в запланированных положениях на маршруте. |
Рабочее натяжение должно соответствовать конструкции: его увеличение без учета ремня, шкивов и конструкции не является универсальным способом увеличения пропускной способности.
The Ленточный конвейер РИОН Ассортимент включает B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 и B2200, с галерейной и открытой планировкой.
Где используются конвейеры в дробильно-сортировочном контуре?
Передача процессов, возврат материалов и запасы продукции
Рассмотрим гипотетическую схему, в которой щебень поступает на сито, один выпуск возвращается на дальнейшее дробление, а остальные отправляются в отдельные склады продукта. Каждый конвейер несет определенный поток, поэтому его место в схеме объясняет его предназначение.
| Начальная точка | Пункт назначения | Материальный поток | Транспортная обязанность |
|---|---|---|---|
| Разгрузка дробилки | Точка подачи экрана | Дробленый материал, ожидающий классификации | Соедините этапы редукции и скрининга. |
| Выбранный разряд экрана | Дальнейший этап дробления | Материал, отнесенный к дополнительному сокращению | Завершите обратный маршрут по замкнутому кругу. |
| Выгрузка экрана продукта | Определенный склад или бункер | Отдельный совокупный продукт | Храните этот продукт в месте его предполагаемого хранения. |
| Разгрузка хранилища | Пункт погрузки или другой участок завода | Материал выдан для следующей операции | Перенесите выпущенный поток по назначению. |
На некоторых заводах используется открытый контур без обратного дробильного маршрута. Другие разделяют материал между несколькими этапами или объединяют потоки там, где этого требует процесс.
Экран создает выпускные потоки, а расположение конвейера определяет, куда они перемещаются. Например, вибрационные сита для сортировки заполнителя может подключаться к маршрутам передачи продукта и возврата из дробилки. Сортировка продукции происходит в процессе дробления и сортировки; затем конвейер направляет этот поток на назначенный ему склад.
Обязанности питателя и конвейера
Питатель подает материал на приемное оборудование со скоростью, соответствующей технологическому процессу. Конвейер обеспечивает транспортный маршрут. Эти функции могут частично совпадать: ленточный питатель использует движущуюся ленту для контролируемой подачи, а некоторые ленточные системы также измеряют или регулируют поток, если они оборудованы для этой цели.
Для другого механизма подачи RION вибрационные питатели для контролируемой подкормки растений используйте желоб и устройство возбуждения для перемещения материала к дробилке или другой приемной стадии. Это иллюстрирует, почему оборудование следует понимать с точки зрения его механизма и назначенных функций. Передающий конвейер, получающий продукцию питателя, не выполняет автоматически ту же функцию управления.
Почему ширина ленты сама по себе не может определять производительность конвейера?
Объемный расход и объемная плотность
Объемный расход описывает, сколько места занимает транспортируемый материал в единицу времени. Массовый расход описывает, сколько массы материала проходит за единицу времени. Отношения:
Массовый расход (т/ч) = объемный расход (м³/ч) × объемная плотность (т/м³)
Здесь, т означает метрическую тонну, равный 1000 кг. Плотность должна быть объемной плотностью, которая соотносит массу с объемом, занимаемым сыпучим материалом, включая промежутки между частицами. Плотность самого твердого минерала – другая величина.
Рассмотрим два чисто гипотетических расчета:
| Предполагаемый фактический объемный расход | Предполагаемая объемная плотность | Расчетный массовый расход |
|---|---|---|
| 250 м³/ч | 1,6 т/м³ | 400 т/ч |
| 250 м³/ч | 1,2 т/м³ | 300 т/ч |
При том же фактическом объемном расходе 250 м³/ч более высокая объемная плотность дает более высокий массовый расход, поскольку каждый кубический метр содержит больше массы. Эти расчеты преобразуют объемный расход в массовый расход; номинальная производительность также зависит от нагрузки, скорости и конструктивных условий конвейера. Если нагрузка меняется в зависимости от материала, объемный расход также меняется.
Скорость ленты, загрузка и условия маршрута
Ширина ленты увеличивает пространство, доступное для транспортировки материала, но фактическое поперечное сечение ленты и скорость ленты также влияют на объемный поток. Обозначение серии само по себе не может описать эти условия эксплуатации. Размер частиц, схема загрузки и несущая форма ленты влияют на то, как используется это пространство.
Маршрут добавляет дополнительные условия. Наклонная передача, более длинный пробег и другая высота разгрузки требуют рассмотрения всей системы транспортировки. Приемное оборудование также должно обеспечивать доставляемый поток. Преобразование массового расхода не может определить, подходят ли привод, ремень и конструктивная конструкция для этой задачи. Информация о выборе конвейера RION аналогичным образом связывает оценку производительности с материалом, скоростью, наклоном и условиями маршрута.
Это также помогает различать фактический поток из номинальная мощность. Фактический поток описывает перемещение материала в течение установленного периода. Показатель мощности описывает возможности оборудования в определенных условиях. Средний часовой расход может скрывать короткие периоды более высокой нагрузки, поэтому при сравнении этих двух показателей имеет значение время работы.
Почему важны точки погрузки и разгрузки?
Как материал входит и выходит из ленты
Точка загрузки объединяет два различных движения: поступающий материал следует по желобу или вверх по потоку, в то время как приемная лента движется по своему собственному маршруту. Их направления, взаимное расположение и разница высот определяют, как материал достигает несущей поверхности.
Материал, поступающий централизованно, может быть распределен по предполагаемому пути движения ленты. Поток, тяжело приходящий в одну сторону, оказывает различную нагрузку на ремень и его опору. Зона загрузки также должна поддерживать приемную ленту и содержать свободные частицы, которые оседают в движущемся грузе.
Мартин Инжиниринг Загрузите груз правильно описывает подготовку ленты к погрузке, включая стабилизацию и центрирование ее пути, формирование несущего профиля и герметизацию зоны нагрузки. Эти принципы объясняют, почему движущаяся лента сама по себе является лишь частью функционирующего интерфейса передачи материала.
При сбросе вопрос меняется на противоположный: куда попадет уходящий поток? Приемный желоб, сито, конвейер или пункт хранения должны быть рассчитаны на этот поток и способны его принять. Например, транспортировка на грохот должна быть совмещена с механизмом подачи, чтобы доставленный материал можно было распределить по намеченной зоне просеивания.
Согласование конвейера с приемным оборудованием
Наглядный перенос с дробилки на экран объединяет эти отношения. Разгрузка дробилки устанавливает входное соединение, конвейер переносит эту продукцию на необходимое расстояние и высоту, а устройство подачи грохота определяет приемный интерфейс. Понимание одного компонента требует понимания этих смежных связей.
Четыре описания проясняют эту обязанность:
- Маршрут: места погрузки и разгрузки, расстояние передачи и изменение высоты.
- Материал: размер частиц, объемная плотность и состояние влажности.
- Поток: фактическая производительность и ожидаемые пики.
- Приемное оборудование: следующую машину, желоб, точку хранения или погрузочную установку.
Вместе они объясняют, что должен транспортировать конвейер и как передача должна вписаться в этот процесс.
Для совокупного проекта вы можете обсудите схему передачи материалов с RION используя эти четыре описания. Они обеспечивают практическую связь между основным принципом транспортировки и условиями производственной линии.