








Где следует размещать буферное хранилище в контуре дробильного оборудования?
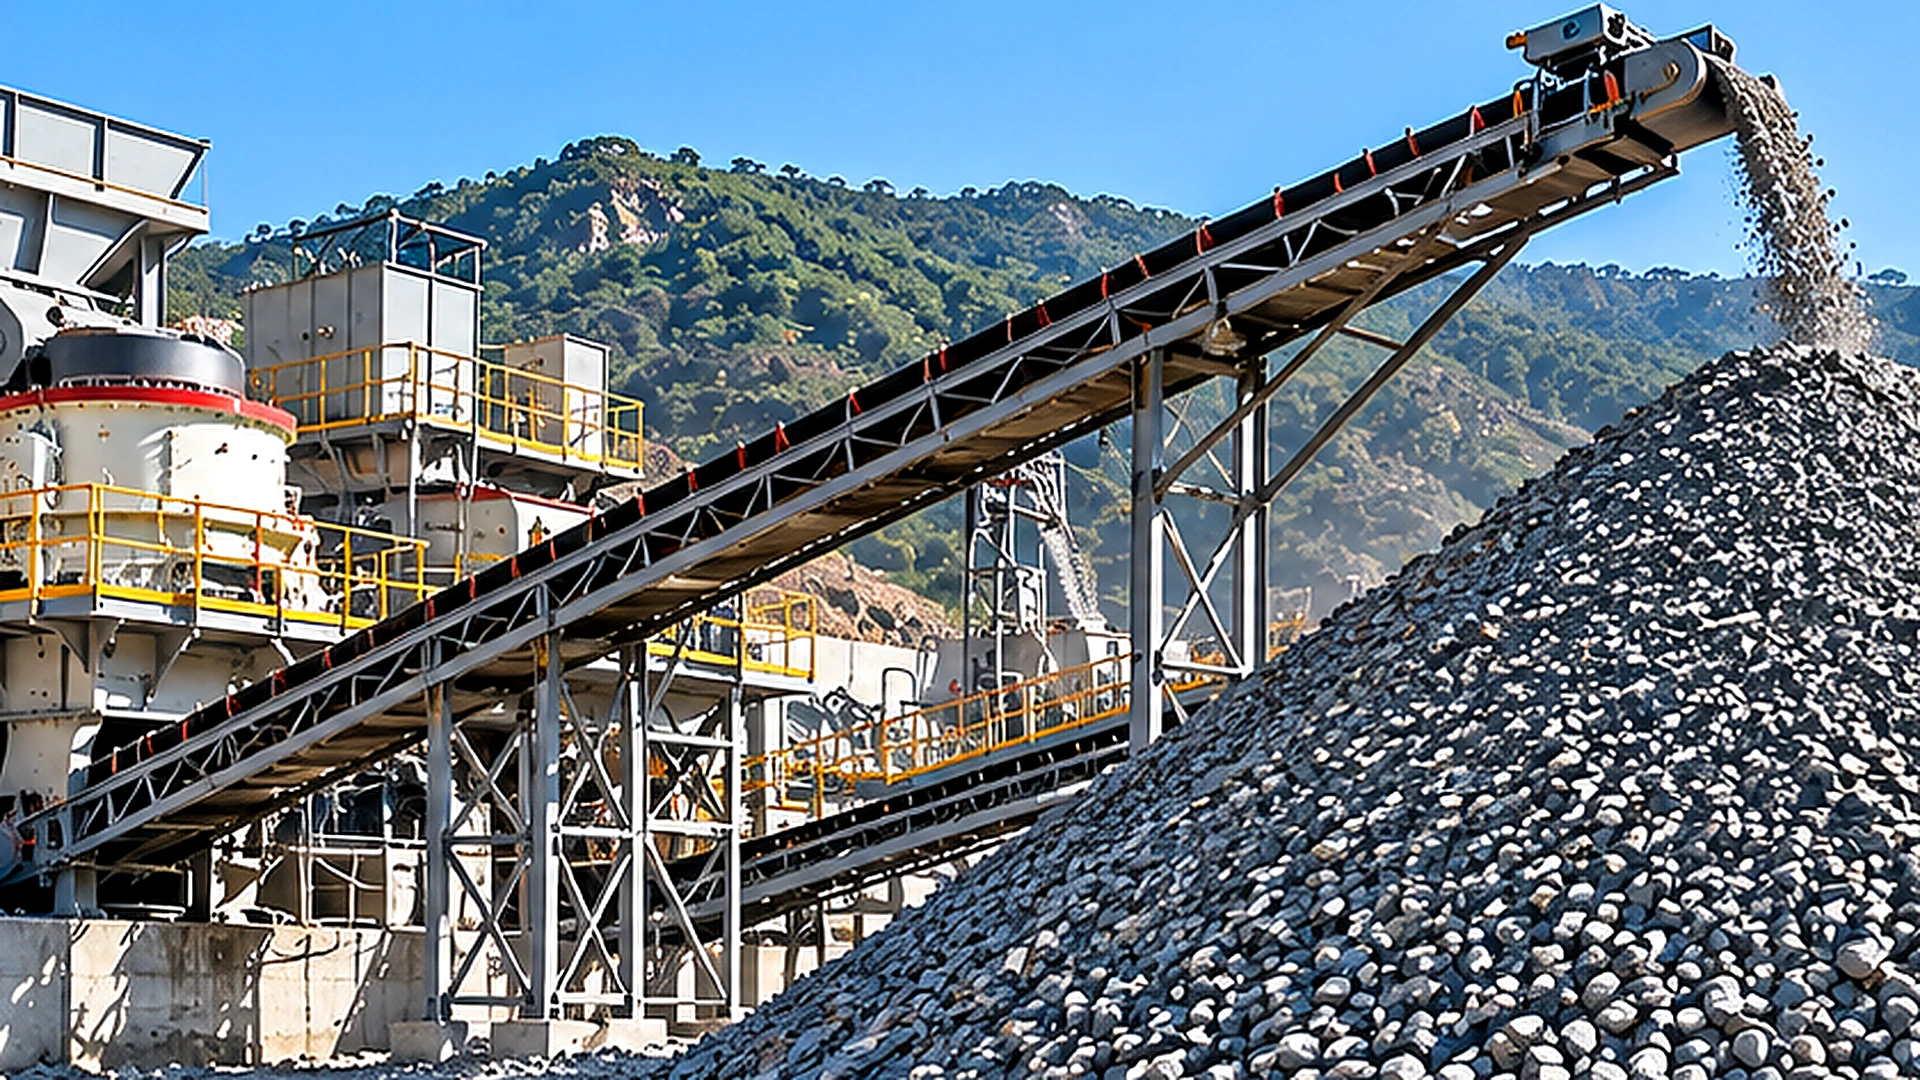
Буферный склад или накопительный бункер обычно наиболее ценны в тот момент, когда одна стадия дробления должна работать независимо от следующей. На обычном стационарном агрегатном заводе это часто происходит между первичным дроблением и последующим контуром вторичного дробления и сортировки. Целью является не просто хранение камня. Он предназначен для поглощения временных различий в потоке материала, позволяя при этом последующему оборудованию получать более стабильную подачу.
Однако добавление хранилища между каждой дробилкой не является ни необходимым, ни экономически выгодным. Правильное расположение и полезная мощность зависят от фактических колебаний производства, характеристик материалов, механизмов возврата и графиков работы завода.
Для операторов карьеров, оценивающих дробильное оборудование Таким образом, ключевой инженерный вопрос заключается не в том, какого размера может быть построен склад, а в том, насколько живой, восстанавливаемый материал необходим для поддержания работы следующего этапа обработки в реалистичных условиях.
Почему стадии дробления нуждаются в буферизации?
Прерывистая разгрузка первичной дробилки
Первичное дробление редко обеспечивает одинаковый поток материала каждую минуту. В карьере, доставляемом самосвалами, в первичную дробилку материал поступает партиями. Скорость поступления материала в дробилку зависит от интервалов прибытия самосвалов, времени разгрузки, фрагментации породы, максимального размера кусков и количества материала, уже находящегося в загрузочном бункере.
Даже если щековая дробилка первичного дробления имеет достаточную номинальную мощность, крупные фрагменты породы могут временно снизить производительность. Перебои в подаче, остановки для проверки и изменения в градации корма также могут повлиять на скорость выгрузки. Эти колебания не обязательно указывают на плохую производительность дробилки. Они часто являются нормальными характеристиками добычи полезных ископаемых и операций первичного дробления.
Таким образом, дробилка первичного дробления может обеспечивать высокую среднюю производительность за смену, в то время как ее мгновенная скорость разгрузки значительно варьируется. Если этот материал передается непосредственно во вторичную дробилку, каждый значительный перерыв или скачок напряжения на первичной стадии может повлиять на последующую работу.
Требования к вторичной дробилке и сетке
Вторичное дробление и сортировку, как правило, легче контролировать, когда сырье поступает с относительно стабильной скоростью и в пределах рабочих пределов оборудования. Вторичная дробилка с недостаточной подачей может работать в условиях нагрузки, ниже предусмотренных. Чрезмерная или неравномерная подача может привести к перегрузке, нестабильным условиям в камере или скоплению материала в точках передачи. Конкретные последствия зависят от конструкции дробилки и режима работы.
Экраны также чувствительны к изменениям загрузки. Внезапное увеличение подачи может углубить слой материала, снизить эффективность разделения и увеличить нагрузку, возвращающуюся через замкнутый контур дробления. Буфер, помещенный между первичной и последующей ступенью, создает возможность регулировать эти колебания.
Материал может временно накапливаться, когда первичная ступень производит больше, чем потребляет нижестоящий контур. Во время коротких перерывов в первичной работе сохраненный материал может продолжать подавать во вторичную систему. Такое разделение рабочих скоростей является одной из причин, по которой при проектировании стационарных агрегатных заводов часто учитывается импульсное хранение.
Краткосрочные колебания и постоянные узкие места
Буфер не может исправить устойчивое несоответствие емкости. Например, если первичная ступень непрерывно подает 500 тонн в час, в то время как последующий контур может перерабатывать только 400 тонн в час, хранилище будет накапливать материал с чистой скоростью 100 тонн в час, пока его доступная мощность не будет исчерпана. Буфер может отсрочить проблему, но не устранить ее.
Напротив, если первичная дробилка периодически производит 500 тонн в час, в то время как последующая система требует 400 тонн в час, временное хранение может позволить обеим секциям работать с разной производительностью в течение ограниченного периода времени, при условии, что их общие графики работы и материальный баланс совместимы. Это различие следует установить до приобретения дополнительного оборудования или выделения места для склада.
Где следует располагать накопительную кучу или накопительный бункер?
Между первичным и вторичным дроблением
Для многих стационарных карьеров сторона разгрузки первичной дробилки является логичным местом для промежуточного хранения. Типичную компоновку можно описать следующим образом: первичная дробилка → передаточный конвейер → уравнительный штабель → возвратный питатель → контур вторичного дробления → сортировка.
При такой схеме первичное дробление может продолжаться во время определенных перерывов в работе до тех пор, пока не будет достигнут разрешенный уровень хранения. И наоборот, вторичная переработка может продолжаться во время кратковременной первичной остановки, пока извлекаемый материал остается доступным. Такое расположение также позволяет первичному и вторичному участкам работать по разным графикам, если производственный план и доступное хранилище поддерживают этот подход.
Техническая выгода заключается в разделении двух рабочих стадий с разными характеристиками потока, а не в самом складе. Для портфеля оборудования, такого как RION, этот интерфейс может включать в себя основной Щековая дробилка, промежуточный склад и последующие Конусная дробилка оборудование. Фактические договоренности должны определяться материалом, режимом работы дробилки, размерами сырья и планировкой проекта, а не предполагать, что эта последовательность подходит для каждого завода.
Перед вторичным сортированием или третичным дроблением
Дополнительное промежуточное хранилище может быть полезно, если на более поздней стадии обработки происходят значительные операционные перебои или переменная потребность в корме. Однако размещение буфера дальше по потоку меняет то, какое оборудование остается подверженным колебаниям вверх по потоку.
Например, свая, расположенная после вторичного дробления, не изолирует вторичную дробилку от неравномерного первичного сброса. Вторичная дробилка должна по-прежнему соответствовать схеме работы выше по потоку. Это может быть важно при сравнении двух схем, которые кажутся схожими по общей мощности оборудования.
Уравнительный бункер перед третичным дроблением может помочь регулировать подачу на финальную стадию измельчения, но его ценность зависит от окружающего контура просеивания, поведения обратной нагрузки и доступных механизмов управления. Поэтому место хранения следует выбирать, определяя конкретные этапы, которые должны работать независимо.
Технологические буферы и запасы готовых нерудных материалов
Не следует путать складскую кучу со складом готовой продукции. В технологическом буфере обычно хранится материал, который еще требует дробления, сортировки или другой операции обработки. Его функция — поддерживать непрерывность и контролировать движение материала по заводу.
На складе готового заполнителя хранится материал, который уже соответствует предполагаемой классификации продукции и ожидает погрузки, смешивания или отправки. Эти разные цели влияют на дизайн макета. Технологический запас требует надежных мощностей по переработке и тесной координации с последующим оборудованием. На запасы готовой продукции сильнее влияют запасы, сегрегация продукции, требования к погрузке грузовиков и отгрузке.
Если рассматривать и то, и другое как обычную емкость хранилища, это может привести к неправильным предположениям о количестве материала, фактически доступного для поддержки производства.
Какой объем оперативной памяти требуется?
Оценка накопления материала на основе разницы потоков
Предварительная оценка хранилища начинается с баланса массы в буфере. За определенный период эксплуатации: Изменение хранимой массы = Материал поступает на склад − Материал покидает склад.
Если предположить, что оба потока постоянны в течение этого периода, соотношение становится ΔM = (Qin − Qout) × t, где ΔM – изменение запасенной массы в тоннах; Qin и Qout — массовые расходы на входе и выходе в тоннах в час; t — продолжительность в часах.
Рассмотрим показательный случай, в котором последующий контур дробления потребляет 350 тонн в час, а первичная дробилка прекращает подачу буфера на 20 минут. Если ожидается, что нижестоящий контур продолжит работать с той же скоростью, сумма, снятая во время перерыва, составит приблизительно 350 × (20/60) = 116,7 тонны.
Это означает, что по крайней мере примерно 117 тонн годного к употреблению хранимого материала потребуется исключительно для устранения этого конкретного перерыва, при условии непрерывного восстановления и отсутствия других потерь или ограничений. Это не рекомендуемая буферная емкость для реальной установки RION. Это пример расчета, показывающий, как продолжительность перерыва и спрос на последующих этапах влияют на массу необходимого материала.
Рабочий проект должен также учитывать повторяющиеся перерывы, ожидаемые стартовые запасы, будущее пополнение, допустимые уровни хранения и соответствующие операционные резервы. Когда скорость потока существенно меняется с течением времени, в расчетах следует использовать полную историю потока материала, а не одно среднее значение.
Действующая восстанавливаемая емкость в сравнении с общим объемом запасов
Запас, содержащий 1000 тонн, не обязательно обеспечивает 1000 тонн полезной резервной мощности. Живое хранилище — это часть материала, которая может быть восстановлена с помощью установленного устройства для регенерации в предполагаемых условиях эксплуатации. Материал за пределами эффективной зоны извлечения может оставаться в штабеле, если его не переместит погрузчик или другой метод возврата.
Таким образом, склад с одной точкой возврата может иметь гораздо меньшую долю живого хранения, чем правильно спроектированная система с несколькими местами возврата. Фракция зависит от геометрии сваи, угла естественного откоса, расположения питателя, характеристик разгрузки и характеристик течения материала.
Проектировщик завода должен различать общий физический объем хранения, материал, который может быть восстановлен с помощью запланированного метода эксплуатации, минимальный запас, необходимый для стабильного восстановления, и доступный эксплуатационный объем хранения между допустимым низким и высоким уровнем. Именно эксплуатационно используемая часть имеет значение при оценке того, как долго нижестоящее оборудование может продолжать работать.
Продолжительность хранения и вариативность работы
Фиксированное правило, такое как предоставление определенного количества минут или часов мощности склада, может быть полезным для первоначального обсуждения, но оно не может заменить оценку фактической работы предприятия. Соответствующие вопросы включают в себя то, как часто прекращается первичная подача, как долго обычно длятся перерывы, продолжается ли последующая обработка во время технического обслуживания и работает ли первичная стадия по тому же графику смен.
Буфер также необходимо пополнять. Если первичная дробилка не может произвести достаточно материала в течение имеющихся часов работы для возмещения последующего потребления, увеличение мощности штабеля не приведет к созданию устойчивой операционной системы. При выборе размера хранилища следует учитывать как количество материала, необходимое во время перерывов, так и возможность восстановления запасов после этого.
Как следует интегрировать питатели и конвейеры регенерации?
Управление скоростью подачи возврата
Запасы не производят автоматически контролируемый сброс. Материал должен быть извлечен через систему рекуперации, соответствующую размеру хранимой породы, объемной плотности, влажности, абразивности и требуемой скорости подачи. В зависимости от компоновки это может включать в себя питатели, расположенные под уравнительным бункером или в определенных точках отбора под отвалом.
Питатель должен работать в пределах утвержденных пределов нагрузки и сброса, обеспечивая при этом расход, требуемый приемным контуром. РИОН Вибрационный питатель Ассортимент продукции представляет собой соответствующую категорию оборудования для обсуждения контролируемой подачи материала при обработке заполнителей.
Однако пригодность для конкретной установки рекуперации требует инженерного подтверждения. Питатель, подходящий для обычного приемного бункера, не должен автоматически считаться подходящим для всех условий возврата отвалов с высоким напором. Особое внимание необходимо в тех случаях, когда мелкий материал, влага или камни неправильной формы повышают вероятность закупоривания, закупорки или неравномерного сброса.
Согласование производительности конвейера с потребностями дробилки
Конвейер возврата должен соответствовать предполагаемому потоку материала, включая реалистичные рабочие варианты. Пригодность конвейера зависит не только от ширины ленты. Скорость ленты, объемная плотность материала, конфигурация желоба, наклон, размер кусков, геометрия загрузки и конструкция передаточного желоба — все это влияет на эффективную грузоподъемность.
Конвейер, который номинально обрабатывает требуемый средний тоннаж, все равно может испытывать трудности, если возвратный питатель производит кратковременные периоды чрезмерной загрузки. Аналогично, конвейер неправильного размера может работать плохо, если материал поступает не по центру или создает чрезмерный удар в точке загрузки.
The Ленточный конвейер Таким образом, категория является важным интерфейсом между хранилищем и последующей обработкой. Для надежной работы питатель регенерации, передаточный желоб, конвейер и приемная дробилка должны рассматриваться как одна система погрузочно-разгрузочных работ.
Условия разделения материала, блокировки и разгрузки
Крупный заполнитель не всегда остается однородно перемешанным при укладке и утилизации. Во время формирования отвалов более крупные частицы могут перемещаться дальше вниз по склону, в то время как более мелкие частицы накапливаются в разных областях. Степень этого разделения зависит от градации материала и метода укладки.
Если система регенерации забирает преимущественно из одного региона, следующая дробилка может получить распределение сырья, которое отличается от исходного выхода первичной дробилки. Изменения в сортировке сырья могут повлиять на загрузку дробилки и производительность сортировки.
Проектировщику следует учитывать геометрию укладки, положение разгрузки конвейера, расположение точек отбора и то, останется ли извлеченный материал достаточно репрезентативным. Доступ для осмотра, технического обслуживания и безопасного вмешательства является еще одним требованием. Зоны утилизации запасов могут представлять серьезную опасность, включая закопанное оборудование, ограниченный доступ, нестабильный материал и неожиданное перемещение. Проектирование системы рекуперации, процедуры защиты и технического обслуживания должны быть оценены для фактической установки.
Когда промежуточный буфер не нужен?
Схемы прямой подачи со стабильным потоком материала
Не каждая дробильная установка нуждается в отдельной уравнительной отвале. Компактное производство с относительно стабильной подачей материала, совместимой мощностью оборудования и подходящими механизмами управления может обеспечить возможность прямой передачи материала между этапами дробления. Это может сократить количество точек обработки и упростить размещение завода.
Однако схема с прямым питанием означает, что перебои в одной секции могут немедленно повлиять на подключенное оборудование. Выбор предполагает баланс между эксплуатационной гибкостью и требованиями к оборудованию, земле и погрузочно-разгрузочным работам.
Требования к пространству, пыли и дополнительным манипуляциям
Буферный склад занимает много места и может потребовать дополнительных конвейеров, опорных конструкций, оборудования для утилизации, электроустановок и доступа для технического обслуживания. Открытые склады также учитывают экологические аспекты, связанные с переносимой ветром пылью, поверхностным стоком и удержанием материалов.
Закрытые уравнительные бункеры могут уменьшить некоторые проблемы воздействия, но предъявляют свои собственные требования к конструкции, доступу и потоку материалов. Эти последствия следует учитывать наряду с любыми ожидаемыми эксплуатационными улучшениями. Для ограниченного участка буфер меньшего размера или другое расположение предприятий может быть более практичным, чем большой промежуточный запас.
Почему хранилище не может устранить постоянное узкое место
Распространенной ошибкой при проектировании является добавление хранилища для компенсации размера последующей системы, размер которой постоянно занижается. Если последующие дробилки и грохоты не могут обеспечить требуемую долгосрочную производительность, складируемый материал будет продолжать накапливаться всякий раз, когда добыча на предыдущих этапах превышает мощность последующей переработки.
Вместо этого правильный ответ может включать анализ режима работы дробилки, производительности сита, циркуляционной нагрузки, характеристик материала или запланированных производственных показателей. Буферное хранение должно быть оправдано характером рабочих изменений, а не использоваться в качестве замены проверки мощности подключенного оборудования.
Какие данные должны просмотреть покупатели перед окончательной доработкой макета?
Размер исходного сырья, свойства материала и данные о производительности
Полезная инженерная оценка начинается с репрезентативных данных о материале.
| Необходимая информация | Почему это важно |
|---|---|
| Максимальный размер комков и градация корма | Влияет на зазоры желоба, конструкцию питателя и поведение потока. |
| Объемная плотность | Преобразует хранимый объем в приблизительную массу материала |
| Содержание влаги и мелких частиц | Помогает оценить адгезию, закупорку и трудности с устранением |
| История разгрузки первичной дробилки | Выявляет колебания и перебои в производстве |
| Потребность в нисходящем контуре | Определяет требования к выводу средств и истощение буфера |
| Доступная площадь хранения и геометрия | Ограничивает конфигурацию склада или бункера |
Одноточечные значения номинальной мощности менее информативны, чем эксплуатационные данные, которые показывают изменения в течение репрезентативной смены.
График работы и колебания производства
График работы предприятия следует рассматривать вместе с потоком материалов. Для секции первичного дробления, работающей меньше часов, чем для последующей установки, может потребоваться достаточная производительность и складские помещения, чтобы выдержать разницу в графиках.
Практика технического обслуживания также имеет значение. Плановое отключение, требующее независимой работы нижестоящего оборудования, имеет иные последствия для хранения данных, чем случайные короткие перерывы. Если надежные данные о добыче недоступны, команда проекта должна определить предположения, использованные для предварительных расчетов, и проверить, насколько чувствителен результат к этим предположениям.
Схема восстановления, ограничения площадки и требования безопасности
Прежде чем планировка будет окончательно утверждена, команда проекта должна проанализировать расположение складов, доступ к ним, структурные требования, экологический контроль и меры по аварийному техническому обслуживанию. Планировка также должна учитывать необходимое разделение мобильного оборудования и персонала, работающего рядом с конвейерами или системами переработки.
РИОН Комплексное производственное решение охватывает более широкий контекст подбора дробильного, сортировочного и погрузочно-разгрузочного оборудования на заводе по производству заполнителей.
Покупатели, обсуждающие предлагаемую схему, могут сообщить RION тип породы, целевую производительность, класс продукта, график работы, конфигурацию оборудования и доступную площадь площадки через страница запроса проекта.
Основной принцип проектирования остается простым: разместите буферное хранилище там, где оно обеспечивает измеримое операционное разделение между этапами обработки, и определите его размер в соответствии с извлекаемым материалом и реалистичными эксплуатационными изменениями.
Правильно оцененный буфер может поддерживать более последовательную работу в нисходящем направлении. Неправильно расположенные или слишком большие запасы могут просто усложнить погрузочно-разгрузочные работы, не устраняя реальных ограничений завода.