








ควรจัดเก็บบัฟเฟอร์ไว้ที่ใดในวงจรอุปกรณ์บด
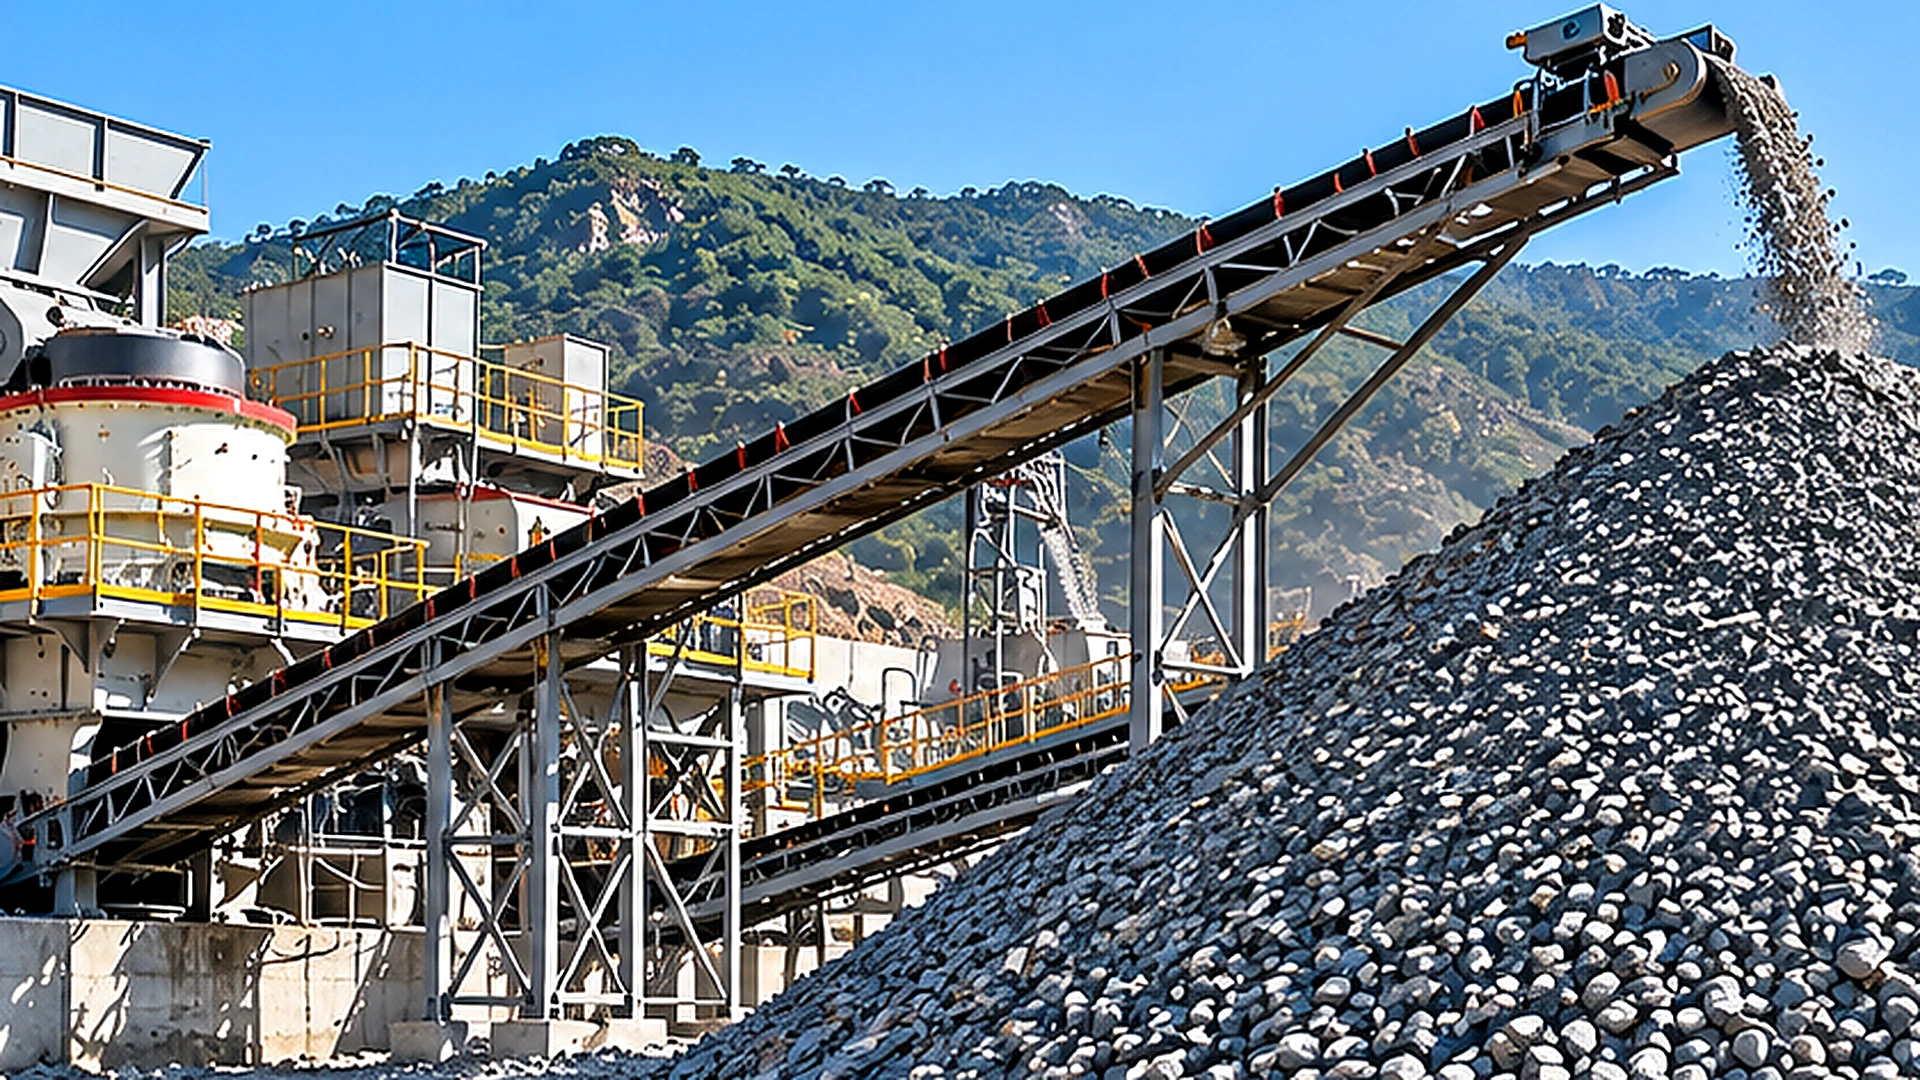
กองบัฟเฟอร์หรือถังเก็บกักมักจะมีค่ามากที่สุด ณ จุดที่ขั้นตอนการบดขั้นหนึ่งต้องทำงานโดยแยกจากขั้นถัดไป ในโรงงานรวมที่อยู่กับที่แบบธรรมดา สิ่งนี้มักจะอยู่ระหว่างการบดหลักและวงจรการบดและคัดกรองทุติยภูมิขั้นปลายน้ำ จุดประสงค์ไม่ใช่เพียงเพื่อเก็บหินเท่านั้น เป็นการดูดซับความแตกต่างชั่วคราวในการไหลของวัสดุในขณะที่ปล่อยให้อุปกรณ์ปลายน้ำได้รับการป้อนที่สม่ำเสมอมากขึ้น
อย่างไรก็ตาม การเพิ่มพื้นที่จัดเก็บระหว่างเครื่องบดทุกเครื่องก็ไม่จำเป็นหรือประหยัดแต่อย่างใด ตำแหน่งที่ถูกต้องและกำลังการผลิตขึ้นอยู่กับความผันผวนของการผลิตที่เกิดขึ้นจริง คุณลักษณะของวัสดุ การจัดการการเรียกคืน และตารางการดำเนินงานของโรงงาน
สำหรับผู้ประกอบการเหมืองหินประเมิน อุปกรณ์บด เค้าโครง คำถามสำคัญทางวิศวกรรมจึงไม่ใช่ว่าคลังสินค้าจะสามารถสร้างได้ขนาดไหน แต่อยู่ที่ขนาดเท่าใด วัสดุที่มีชีวิตและนำกลับมาใช้ใหม่ได้ เป็นสิ่งจำเป็นเพื่อให้ขั้นตอนการประมวลผลถัดไปทำงานได้ภายใต้สภาวะที่สมจริง
เหตุใดขั้นตอนการบดจึงต้องมีบัฟเฟอร์
การปล่อยเครื่องบดหลักเป็นระยะ
การบดขั้นแรกมักไม่ค่อยมีการไหลของวัสดุเหมือนกันทุกๆ นาที ในเหมืองหินที่จัดหาโดยรถบรรทุกลาก เครื่องบดหลักจะได้รับวัสดุเป็นชุด อัตราของวัสดุที่เข้าสู่เครื่องบดขึ้นอยู่กับช่วงเวลาที่รถบรรทุกมาถึง เวลาในการทิ้ง การกระจายตัวของหิน ขนาดก้อนสูงสุด และปริมาณของวัสดุที่อยู่ในถังป้อนอาหาร
แม้ว่าเครื่องบดกรามหลักจะมีความจุตามที่กำหนดเพียงพอ แต่เศษหินขนาดใหญ่ก็สามารถลดปริมาณงานได้ชั่วคราว การหยุดชะงักของฟีด การหยุดการตรวจสอบ และการเปลี่ยนแปลงในการไล่ระดับฟีดอาจส่งผลต่ออัตราการไหลออกเช่นกัน ความผันผวนเหล่านี้ไม่ได้บ่งชี้ถึงประสิทธิภาพของเครื่องบดที่ไม่ดีเสมอไป สิ่งเหล่านี้มักเป็นลักษณะปกติของการทำเหมืองต้นน้ำและการบดขั้นต้น
เครื่องบดหลักจึงอาจให้ปริมาณงานโดยเฉลี่ยสูงตลอดกะ ในขณะที่อัตราการคายประจุทันทีจะแตกต่างกันอย่างมาก หากวัสดุนั้นถูกถ่ายโอนโดยตรงไปยังเครื่องบดรอง การหยุดชะงักหรือไฟกระชากที่สำคัญทุกครั้งในขั้นตอนแรกอาจส่งผลต่อการดำเนินงานขั้นปลายน้ำ
ข้อกำหนดของเครื่องบดรองและฟีดหน้าจอ
โดยทั่วไปการบดและการคัดกรองขั้นที่สองมักจะควบคุมได้ง่ายกว่าเมื่อฟีดมาถึงในอัตราที่ค่อนข้างคงที่และอยู่ภายในขีดจำกัดการทำงานของอุปกรณ์ เครื่องบดรองที่ป้อนต่ำเกินไปอาจทำงานต่ำกว่าสภาวะการโหลดที่ตั้งใจไว้ การป้อนมากเกินไปหรือไม่สม่ำเสมออาจทำให้เกิดการบรรทุกเกิน สภาพห้องเพาะเลี้ยงที่ไม่เสถียร หรือการสะสมวัสดุที่จุดถ่ายโอน ผลที่ตามมาโดยเฉพาะขึ้นอยู่กับการออกแบบเครื่องบดและโหมดการทำงาน
หน้าจอยังไวต่อการเปลี่ยนแปลงในการโหลดอีกด้วย การป้อนที่เพิ่มขึ้นอย่างกะทันหันอาจทำให้ฐานวัสดุลึกขึ้น ลดโอกาสในการแยกที่มีประสิทธิภาพ และเพิ่มภาระที่ส่งกลับผ่านวงจรบดแบบปิด บัฟเฟอร์ที่วางอยู่ระหว่างขั้นตอนหลักและขั้นปลายน้ำจะสร้างโอกาสในการควบคุมความผันผวนเหล่านี้
วัสดุสามารถสะสมได้ชั่วคราวเมื่อระยะปฐมภูมิสร้างมากกว่าที่วงจรดาวน์สตรีมใช้ ในระหว่างการหยุดชะงักหลักในช่วงสั้นๆ วัสดุที่เก็บไว้สามารถป้อนเข้าระบบรองต่อไปได้ การแยกอัตราการปฏิบัติงานนี้เป็นเหตุผลหนึ่งที่มักพิจารณาการจัดเก็บไฟกระชากในการออกแบบโรงงานรวมที่อยู่กับที่
ความผันผวนในระยะสั้นกับปัญหาคอขวดถาวร
บัฟเฟอร์ไม่สามารถแก้ไขความจุที่ไม่ตรงกันได้อย่างยั่งยืน ตัวอย่างเช่น หากขั้นแรกสามารถส่งวัสดุได้อย่างต่อเนื่อง 500 ตันต่อชั่วโมง ในขณะที่วงจรปลายน้ำสามารถประมวลผลได้เพียง 400 ตันต่อชั่วโมง การจัดเก็บจะสะสมวัสดุในอัตราสุทธิ 100 ตันต่อชั่วโมงจนกว่ากำลังการผลิตที่มีอยู่จะหมด บัฟเฟอร์อาจเลื่อนปัญหาออกไป แต่ไม่ได้ขจัดปัญหาออกไป
ในทางตรงกันข้าม หากเครื่องบดหลักผลิต 500 ตันต่อชั่วโมงเป็นระยะๆ ในขณะที่ระบบปลายน้ำต้องการ 400 ตันต่อชั่วโมง การจัดเก็บชั่วคราวอาจทำให้ทั้งสองส่วนทำงานในอัตราที่แตกต่างกันในระยะเวลาที่จำกัด โดยมีเงื่อนไขว่าตารางการปฏิบัติงานโดยรวมและความสมดุลของวัสดุจะเข้ากันได้ ควรกำหนดความแตกต่างนี้ก่อนที่จะซื้ออุปกรณ์เพิ่มเติมหรือจัดสรรพื้นที่สำหรับคลังสินค้า
เสาเข็ม Surge Pile หรือ Surge Bin ควรตั้งอยู่ที่ไหน?
ระหว่างการบดระดับประถมศึกษาและมัธยมศึกษา
สำหรับการกำหนดค่าเหมืองหินที่อยู่นิ่งหลายๆ แบบ ด้านระบายของเครื่องบดหลักคือตำแหน่งตรรกะสำหรับการจัดเก็บระดับกลาง การจัดเรียงโดยทั่วไปสามารถอธิบายได้ดังนี้: เครื่องบดหลัก → สายพานลำเลียงถ่ายโอน → กองไฟกระชาก → เครื่องป้อนเรียกคืน → วงจรบดรอง → การคัดกรอง
ในรูปแบบนี้ การบดขั้นต้นสามารถดำเนินต่อไปได้ในระหว่างการขัดจังหวะดาวน์สตรีมบางอย่างจนกว่าจะถึงระดับการจัดเก็บที่อนุญาต ในทางกลับกัน การประมวลผลขั้นที่สองสามารถดำเนินต่อไปได้ในช่วงการหยุดหลักสั้นๆ ในขณะที่วัสดุที่นำกลับมาใช้ใหม่ได้ยังคงมีอยู่ การจัดการยังช่วยให้ส่วนหลักและรองดำเนินการตามกำหนดเวลาที่แตกต่างกัน เมื่อแผนการผลิตและพื้นที่จัดเก็บที่มีอยู่สนับสนุนแนวทางนี้
ประโยชน์ทางเทคนิคมาจากการแยกขั้นตอนการทำงานสองขั้นตอนโดยมีลักษณะการไหลที่แตกต่างกัน แทนที่จะแยกจากตัวคลังสินค้าเอง สำหรับกลุ่มอุปกรณ์เช่น RION อินเทอร์เฟซนี้อาจเกี่ยวข้องกับอุปกรณ์หลัก เครื่องบดกราม, คลังกลางและปลายน้ำ เครื่องบดกรวย อุปกรณ์. การจัดเตรียมที่แท้จริงควรพิจารณาจากวัสดุ หน้าที่ของเครื่องบด ขนาดฟีด และแผนผังโครงการ แทนที่จะคิดว่าลำดับนี้เหมาะสมกับโรงงานทุกแห่ง
ก่อนการคัดกรองขั้นทุติยภูมิหรือการบดขั้นตติยภูมิ
การจัดเก็บระดับกลางเพิ่มเติมอาจเป็นประโยชน์ในกรณีที่ขั้นตอนการประมวลผลในภายหลังประสบปัญหาการหยุดชะงักในการปฏิบัติงานอย่างมากหรือความต้องการฟีดที่แปรผัน อย่างไรก็ตาม การวางบัฟเฟอร์ที่อยู่ไกลออกไปที่ปลายน้ำจะเปลี่ยนอุปกรณ์ที่ยังคงเผชิญกับความผันผวนของต้นน้ำ
ตัวอย่างเช่น เสาเข็มที่อยู่หลังจากการบดขั้นที่สองจะไม่แยกเครื่องบดรองออกจากการคายประจุหลักที่ผิดปกติ เครื่องบดรองจะต้องยังคงรองรับรูปแบบการทำงานของต้นน้ำ สิ่งนี้อาจมีความสำคัญเมื่อเปรียบเทียบสองเลย์เอาต์ที่ดูคล้ายกันในความจุของอุปกรณ์ทั้งหมด
ถังไฟกระชากก่อนการบดแบบตติยภูมิอาจช่วยควบคุมฟีดไปยังขั้นตอนการลดขั้นสุดท้าย แต่ค่าของมันขึ้นอยู่กับวงจรคัดกรองโดยรอบ พฤติกรรมโหลดกลับ และการจัดการการควบคุมที่มีอยู่ ดังนั้นควรเลือกตำแหน่งการจัดเก็บโดยการระบุขั้นตอนเฉพาะที่ต้องดำเนินการอย่างอิสระ
บัฟเฟอร์กระบวนการเทียบกับสต๊อกรวมที่เสร็จสิ้นแล้ว
ไม่ควรสับสนกองไฟกระชากกับกองสต๊อกสินค้าสำเร็จรูป โดยปกติบัฟเฟอร์กระบวนการจะจัดเก็บวัสดุที่ยังต้องมีการบด การคัดกรอง หรือการดำเนินการอื่นในการประมวลผล หน้าที่คือสนับสนุนความต่อเนื่องและควบคุมการเคลื่อนย้ายวัสดุผ่านโรงงาน
คลังสินค้ารวมสำเร็จรูปจะเก็บวัสดุที่ตรงตามการจัดประเภทผลิตภัณฑ์ที่ต้องการแล้ว และกำลังรอการโหลด การผสม หรือการจัดส่ง วัตถุประสงค์ที่แตกต่างกันเหล่านี้ส่งผลต่อการออกแบบเค้าโครง คลังสินค้ากระบวนการต้องการความสามารถในการเรียกคืนที่เชื่อถือได้และการประสานงานอย่างใกล้ชิดกับอุปกรณ์ปลายน้ำ คลังสินค้าที่เสร็จแล้วจะได้รับอิทธิพลอย่างมากจากสินค้าคงคลัง การแยกผลิตภัณฑ์ ข้อกำหนดในการบรรทุกด้วยรถบรรทุก และการขนส่ง
การปฏิบัติทั้งสองอย่างเป็นความจุในการจัดเก็บปกติอาจนำไปสู่สมมติฐานที่ไม่ถูกต้องเกี่ยวกับปริมาณวัสดุที่มีอยู่จริงเพื่อรองรับการผลิต
จำเป็นต้องมีความจุในการจัดเก็บข้อมูลสดจำนวนเท่าใด?
การประมาณค่าการสะสมของวัสดุจากผลต่างของการไหล
การประเมินการจัดเก็บเบื้องต้นเริ่มต้นด้วยความสมดุลของมวลทั่วทั้งบัฟเฟอร์ สำหรับระยะเวลาการทำงานที่กำหนด: การเปลี่ยนแปลงของมวลที่เก็บไว้ = วัสดุที่เข้าสู่การจัดเก็บ − วัสดุที่ออกจากการจัดเก็บ.
หากโฟลว์ทั้งสองถือว่าคงที่ในช่วงเวลานั้น ความสัมพันธ์จะกลายเป็น ΔM = (ฉิน - คเอาท์) × tโดยที่ ∆M คือการเปลี่ยนแปลงของมวลที่เก็บไว้เป็นตัน Qin และ Qout คืออัตราการไหลของมวลเข้าและออกในหน่วยตันต่อชั่วโมง และ t คือระยะเวลาเป็นชั่วโมง
พิจารณากรณีตัวอย่างที่วงจรบดย่อยปลายน้ำสิ้นเปลือง 350 ตันต่อชั่วโมง และเครื่องย่อยหลักหยุดป้อนบัฟเฟอร์เป็นเวลา 20 นาที หากคาดว่าวงจรปลายน้ำจะยังคงทำงานต่อไปในอัตราเท่าเดิม จำนวนที่ถอนออกระหว่างการหยุดชะงักจะอยู่ที่ประมาณ 350 × (20/60) = 116.7 ตัน.
ซึ่งหมายความว่าจะต้องจัดเก็บวัสดุที่ใช้งานได้อย่างน้อยประมาณ 117 ตันเพื่อเชื่อมการหยุดชะงักดังกล่าว โดยถือว่ามีการเรียกคืนอย่างต่อเนื่อง และไม่มีการสูญเสียหรือข้อจำกัดอื่นใด ไม่ใช่ความจุบัฟเฟอร์ที่แนะนำสำหรับการติดตั้ง RION จริง เป็นตัวอย่างการคำนวณที่แสดงให้เห็นว่าระยะเวลาการหยุดชะงักและความต้องการต่อเนื่องส่งผลต่อมวลของวัสดุที่ต้องการอย่างไร
การออกแบบการทำงานยังต้องคำนึงถึงการหยุดชะงักซ้ำๆ สินค้าคงคลังเริ่มต้นที่คาดหวัง การเติมในอนาคต ระดับการจัดเก็บที่อนุญาต และปริมาณสำรองในการดำเนินงานที่เหมาะสม เมื่ออัตราการไหลเปลี่ยนแปลงอย่างมากเมื่อเวลาผ่านไป การคำนวณควรใช้ประวัติการไหลของวัสดุที่สมบูรณ์ แทนที่จะเป็นค่าเฉลี่ยเดียว
ความจุที่เรียกคืนได้จริงเทียบกับปริมาณคลังสินค้าทั้งหมด
คลังสินค้าที่บรรจุ 1,000 ตันไม่จำเป็นต้องมีความสามารถในการรองรับไฟกระชากที่ใช้งานได้ 1,000 ตัน ที่เก็บข้อมูลสด คือส่วนของวัสดุที่สามารถนำกลับมาใช้ใหม่ได้ผ่านข้อตกลงการเรียกคืนที่ติดตั้งไว้ภายใต้สภาวะการทำงานที่ตั้งใจไว้ วัสดุที่อยู่นอกเขตการถอนที่มีประสิทธิภาพอาจยังคงอยู่ในกอง เว้นแต่ผู้โหลดหรือวิธีการเรียกคืนอื่นจะเคลื่อนย้ายมัน
คลังสินค้าที่มีจุดเรียกคืนจุดเดียวอาจมีสัดส่วนการจัดเก็บสดที่ต่ำกว่าระบบที่ออกแบบอย่างเหมาะสมซึ่งมีสถานที่ถอนหลายแห่ง เศษส่วนจะขึ้นอยู่กับรูปทรงของเสาเข็ม มุมการวาง การจัดเรียงตัวป้อน ลักษณะการปล่อย และพฤติกรรมการไหลของวัสดุ
ผู้ออกแบบโรงงานจะต้องแยกแยะความแตกต่างระหว่างการจัดเก็บทางกายภาพทั้งหมด วัสดุที่สามารถกู้คืนได้ด้วยวิธีการปฏิบัติงานที่วางแผนไว้ สินค้าคงคลังขั้นต่ำที่จำเป็นสำหรับการเรียกคืนอย่างมีเสถียรภาพ และการจัดเก็บการปฏิบัติงานระหว่างระดับต่ำและระดับสูงที่อนุญาต มันเป็นส่วนที่ใช้งานได้จริงซึ่งมีความสำคัญในการประมาณระยะเวลาที่อุปกรณ์ดาวน์สตรีมจะทำงานต่อไปได้
ระยะเวลาการจัดเก็บและความแปรปรวนในการดำเนินงาน
กฎตายตัว เช่น การระบุจำนวนนาทีหรือชั่วโมงของกำลังการผลิตในคลังสินค้าอาจเป็นประโยชน์สำหรับการอภิปรายเบื้องต้น แต่ไม่สามารถทดแทนการประเมินการปฏิบัติงานจริงของโรงงานได้ คำถามที่เกี่ยวข้อง ได้แก่ ความถี่ในการป้อนหลักหยุด การหยุดชะงักตามปกติจะใช้เวลานานเท่าใด การประมวลผลดาวน์สตรีมยังคงดำเนินต่อไปในระหว่างการบำรุงรักษาหรือไม่ และระยะหลักทำงานตามตารางกะเดียวกันหรือไม่
ต้องเติมบัฟเฟอร์ด้วย หากเครื่องบดหลักไม่สามารถผลิตวัสดุได้เพียงพอในช่วงเวลาทำงานที่มีอยู่เพื่อทดแทนการใช้ปลายน้ำ การเพิ่มความจุของเสาเข็มจะไม่สร้างการจัดการการดำเนินงานที่ยั่งยืน ขนาดของพื้นที่จัดเก็บควรพิจารณาทั้งปริมาณวัสดุที่ต้องใช้ในระหว่างการหยุดชะงักและความสามารถในการเรียกคืนสินค้าคงคลังในภายหลัง
เครื่องป้อนและสายพานลำเลียงแบบเรียกคืนควรบูรณาการอย่างไร?
เรียกคืนการควบคุมอัตราการป้อน
คลังสินค้าไม่ได้ผลิตสารควบคุมการปลดปล่อยโดยอัตโนมัติ วัสดุจะต้องถูกดึงออกผ่านระบบการเรียกคืนที่เหมาะสมกับขนาดหินที่เก็บไว้ ความหนาแน่นรวม ความชื้น ความเสียดสี และอัตราการป้อนที่ต้องการ ขึ้นอยู่กับการจัดเรียง สิ่งนี้อาจเกี่ยวข้องกับตัวป้อนที่อยู่ด้านล่างถังกระชากหรือที่จุดถอนออกที่กำหนดไว้ใต้คลังสินค้า
ตัวป้อนควรทำงานภายในขีดจำกัดการโหลดและการปล่อยที่ได้รับอนุมัติ ขณะเดียวกันก็ส่งกระแสที่ต้องการโดยวงจรรับ รีออน เครื่องป้อนแบบสั่น กลุ่มผลิตภัณฑ์มีหมวดหมู่อุปกรณ์ที่เกี่ยวข้องสำหรับการหารือเกี่ยวกับการป้อนวัสดุควบคุมในการประมวลผลรวม
อย่างไรก็ตาม ความเหมาะสมสำหรับการติดตั้งแบบเรียกคืนเฉพาะต้องได้รับการยืนยันทางวิศวกรรม เครื่องป้อนที่เหมาะสมสำหรับถังรับแบบทั่วไปไม่ควรถือว่าเหมาะสมโดยอัตโนมัติสำหรับเงื่อนไขการเรียกคืนสต๊อกกองสูงทุกรายการ จำเป็นต้องให้ความสนใจเป็นพิเศษเมื่อวัสดุเนื้อละเอียด ความชื้น หรือรูปร่างของหินที่ผิดปกติเพิ่มความเป็นไปได้ในการเกิดสะพาน การอุดตัน หรือการปล่อยประจุที่ไม่สม่ำเสมอ
การจับคู่ความจุสายพานลำเลียงกับความต้องการของเครื่องบด
สายพานลำเลียงเรียกคืนจะต้องรองรับการไหลของวัสดุที่ต้องการ รวมถึงรูปแบบการทำงานที่สมจริง ความเหมาะสมของสายพานลำเลียงขึ้นอยู่กับความกว้างมากกว่าสายพาน ความเร็วของสายพาน ความหนาแน่นรวมของวัสดุ โครงร่างรางน้ำ ความลาดเอียง ขนาดก้อน รูปทรงการรับน้ำหนัก และการออกแบบรางถ่ายเท ล้วนส่งผลต่อความสามารถในการรองรับที่มีประสิทธิภาพ
สายพานลำเลียงที่สามารถรองรับน้ำหนักเฉลี่ยที่ต้องการได้ตามปกติอาจยังคงประสบปัญหาหากเครื่องป้อนแบบเรียกคืนทำให้เกิดการบรรทุกมากเกินไปในระยะเวลาสั้นๆ ในทำนองเดียวกัน สายพานลำเลียงที่มีขนาดถูกต้องอาจทำงานได้ไม่ดีหากวัสดุหลุดออกจากศูนย์กลางหรือสร้างแรงกระแทกมากเกินไปที่จุดโหลด
ที่ สายพานลำเลียง หมวดหมู่จึงเป็นส่วนเชื่อมต่อที่สำคัญระหว่างการจัดเก็บข้อมูลและการประมวลผลขั้นปลาย เพื่อการทำงานที่เชื่อถือได้ ควรประเมินอุปกรณ์ป้อนกลับ รางขนย้าย สายพานลำเลียง และเครื่องบดรับ เป็นระบบขนถ่ายวัสดุระบบเดียว
การแยกวัสดุ การอุดตัน และสภาวะการปล่อย
มวลรวมหยาบไม่ได้ผสมกันอย่างสม่ำเสมอเสมอไปในขณะที่วางซ้อนกันและยึดคืน ในระหว่างการก่อตัวของกองสะสม อนุภาคขนาดใหญ่อาจเดินทางไกลลงไปตามทางลาด ในขณะที่อนุภาคขนาดเล็กสะสมอยู่ในภูมิภาคต่างๆ ขอบเขตของการแยกนี้ขึ้นอยู่กับการไล่ระดับวัสดุและวิธีการซ้อน
หากระบบเรียกคืนส่วนใหญ่มาจากภูมิภาคหนึ่ง เครื่องบดย่อยแบบดาวน์สตรีมอาจได้รับการกระจายฟีดที่แตกต่างจากการปล่อยเครื่องบดหลักแบบเดิม การเปลี่ยนแปลงในการให้คะแนนฟีดอาจส่งผลต่อประสิทธิภาพการโหลดและการคัดกรองของเครื่องบด
ผู้ออกแบบควรพิจารณารูปทรงการเรียงซ้อน ตำแหน่งการปล่อยสายพานลำเลียง การจัดเรียงจุดถอน และวัสดุที่นำกลับคืนมาจะยังคงเป็นตัวแทนที่เพียงพอหรือไม่ การเข้าถึงการตรวจสอบ การบำรุงรักษา และการแทรกแซงที่ปลอดภัยเป็นข้อกำหนดอีกประการหนึ่ง พื้นที่เรียกคืนคลังสินค้าอาจทำให้เกิดอันตรายร้ายแรง รวมถึงอุปกรณ์ที่ถูกฝัง การเข้าถึงที่จำกัด วัสดุที่ไม่มั่นคง และการเคลื่อนไหวที่ไม่คาดคิด ขั้นตอนการออกแบบระบบการเรียกคืน การป้องกัน และการบำรุงรักษาจะต้องได้รับการประเมินสำหรับการติดตั้งจริง
เมื่อใดที่การจัดเก็บบัฟเฟอร์ระดับกลางจึงไม่จำเป็น?
เค้าโครงป้อนโดยตรงพร้อมการไหลของวัสดุที่เสถียร
ไม่ใช่โรงบดทุกแห่งจะต้องมีกองไฟกระชากแยกกัน การทำงานขนาดกะทัดรัดที่มีการจ่ายวัสดุค่อนข้างคงที่ ความจุของอุปกรณ์ที่เข้ากันได้ และการจัดการควบคุมที่เหมาะสมอาจสามารถถ่ายโอนวัสดุระหว่างขั้นตอนการบดได้โดยตรง สิ่งนี้สามารถลดจำนวนจุดการจัดการและลดความซับซ้อนของรอยเท้าโรงงาน
อย่างไรก็ตาม รูปแบบการป้อนโดยตรงหมายความว่าการหยุดชะงักในส่วนใดส่วนหนึ่งอาจส่งผลต่ออุปกรณ์ที่เชื่อมต่อในทันทีมากขึ้น ทางเลือกนี้เกี่ยวข้องกับการรักษาสมดุลระหว่างความยืดหยุ่นในการปฏิบัติงานกับอุปกรณ์ พื้นที่ และข้อกำหนดในการจัดการ
ข้อกำหนดด้านพื้นที่ ฝุ่น และการจัดการเพิ่มเติม
กองบัฟเฟอร์ใช้พื้นที่และอาจต้องมีสายพานลำเลียงเพิ่มเติม โครงสร้างรองรับ อุปกรณ์เรียกคืน การติดตั้งระบบไฟฟ้า และการเข้าถึงการบำรุงรักษา คลังสินค้าแบบเปิดยังแนะนำข้อควรพิจารณาด้านสิ่งแวดล้อมที่เกี่ยวข้องกับฝุ่นที่เกิดจากลม การไหลบ่าของพื้นผิว และการกักเก็บวัสดุ
ถังป้องกันไฟกระชากแบบปิดสามารถลดปัญหาการสัมผัสบางอย่างได้ แต่ยังมีข้อกำหนดด้านโครงสร้าง การเข้าถึง และการไหลของวัสดุในตัวอีกด้วย ผลที่ตามมาเหล่านี้ควรได้รับการพิจารณาควบคู่ไปกับการปรับปรุงการปฏิบัติงานที่คาดหวัง สำหรับพื้นที่จำกัด บัฟเฟอร์ขนาดเล็กหรือการจัดวางต้นไม้แบบอื่นอาจใช้งานได้ดีกว่าสต็อกกลางขนาดใหญ่
เหตุใดอุปกรณ์จัดเก็บข้อมูลจึงไม่สามารถขจัดปัญหาคอขวดถาวรได้
ข้อผิดพลาดในการออกแบบทั่วไปคือการเพิ่มพื้นที่จัดเก็บข้อมูลเพื่อชดเชยระบบดาวน์สตรีมที่มีขนาดเล็กเกินไปอย่างสม่ำเสมอ หากเครื่องบดและตะแกรงปลายน้ำไม่สามารถประมวลผลอัตราการผลิตในระยะยาวที่ต้องการได้ วัสดุที่เก็บไว้จะยังคงสะสมต่อไปเมื่อใดก็ตามที่การผลิตต้นน้ำเกินกำลังการผลิตขั้นปลาย
การตอบสนองที่ถูกต้องอาจเกี่ยวข้องกับการทบทวนหน้าที่ของเครื่องบด ความจุของตะแกรง ปริมาณการหมุนเวียน คุณลักษณะของวัสดุ หรือเป้าหมายการผลิตที่วางแผนไว้ การจัดเก็บบัฟเฟอร์ควรได้รับการพิสูจน์ด้วยรูปแบบของความแปรผันในการทำงาน ไม่ใช้แทนการตรวจสอบความจุของอุปกรณ์ที่เชื่อมต่อ
ข้อมูลใดที่ผู้ซื้อควรตรวจสอบก่อนที่จะสรุปเค้าโครง?
ขนาดฟีด คุณสมบัติของวัสดุ และบันทึกปริมาณงาน
การประเมินทางวิศวกรรมที่เป็นประโยชน์เริ่มต้นด้วยข้อมูลวัสดุที่เป็นตัวแทน
| ข้อมูลที่จำเป็น | ทำไมมันถึงสำคัญ |
|---|---|
| ขนาดก้อนสูงสุดและการไล่ระดับฟีด | ส่งผลต่อระยะห่างของราง การออกแบบตัวป้อน และพฤติกรรมการไหล |
| ความหนาแน่นเป็นกลุ่ม | แปลงปริมาตรที่เก็บไว้ให้เป็นมวลวัสดุโดยประมาณ |
| ความชื้นและปริมาณอนุภาคละเอียด | ช่วยประเมินการยึดเกาะ การอุดตัน และการเรียกคืนความยาก |
| ประวัติการปล่อยเครื่องบดหลัก | ระบุความผันผวนและการหยุดชะงักของการผลิต |
| ความต้องการวงจรปลายน้ำ | กำหนดข้อกำหนดการถอนและการสูญเสียบัฟเฟอร์ |
| พื้นที่จัดเก็บและรูปทรงที่มีอยู่ | จำกัดการกำหนดค่าคลังสินค้าหรือถังขยะ |
ตัวเลขความจุระบุจุดเดียวมีข้อมูลน้อยกว่าบันทึกการปฏิบัติงานที่แสดงการเปลี่ยนแปลงระหว่างการเปลี่ยนตัวแทน
ตารางการดำเนินงานและความผันผวนของการผลิต
ควรตรวจสอบตารางการปฏิบัติงานของโรงงานร่วมกับการไหลของวัสดุ ส่วนบดหลักที่ทำงานน้อยกว่าโรงงานปลายน้ำอาจต้องใช้อัตราการผลิตและการจัดเก็บที่เพียงพอเพื่อรองรับความแตกต่างในกำหนดการ
แนวทางปฏิบัติในการบำรุงรักษาก็มีความสำคัญเช่นกัน การปิดระบบตามแผนซึ่งต้องใช้อุปกรณ์ดาวน์สตรีมเพื่อทำงานอย่างอิสระมีผลกระทบต่อการจัดเก็บข้อมูลที่แตกต่างจากการหยุดชะงักระยะสั้นเป็นครั้งคราว ในกรณีที่ไม่มีข้อมูลการผลิตที่เชื่อถือได้ ทีมงานโครงการควรระบุสมมติฐานที่ใช้สำหรับการคำนวณเบื้องต้น และทดสอบว่าผลลัพธ์มีความอ่อนไหวต่อสมมติฐานเหล่านั้นอย่างไร
เค้าโครงการเรียกคืน ข้อจำกัดของไซต์ และข้อกำหนดด้านความปลอดภัย
ก่อนที่เค้าโครงจะเสร็จสิ้น ทีมงานโครงการควรตรวจสอบที่ตั้งคลังสินค้า การเข้าถึงพื้นที่เรียกคืน ข้อกำหนดด้านโครงสร้าง การควบคุมสิ่งแวดล้อม และการเตรียมการในการบำรุงรักษาฉุกเฉิน แผนผังยังต้องคำนึงถึงการแยกที่จำเป็นระหว่างอุปกรณ์เคลื่อนที่และบุคลากรที่ทำงานใกล้สายพานลำเลียงหรือระบบเรียกคืน
รีออน โซลูชันการผลิตแบบรวม ครอบคลุมบริบทที่กว้างขึ้นของการจับคู่อุปกรณ์บด การคัดกรอง และการขนถ่ายวัสดุภายในโรงงานรวม
ผู้ซื้อที่กำลังหารือเกี่ยวกับวงจรที่นำเสนอสามารถให้ข้อมูลประเภทของร็อค ปริมาณงานเป้าหมาย การจัดระดับผลิตภัณฑ์ ตารางการปฏิบัติงาน การกำหนดค่าอุปกรณ์ และขนาดของไซต์งานที่มีอยู่ผ่านทาง หน้าสอบถามข้อมูลโครงการ.
หลักการออกแบบส่วนกลางยังคงตรงไปตรงมา: วางพื้นที่จัดเก็บบัฟเฟอร์โดยแยกการปฏิบัติงานที่วัดได้ระหว่างขั้นตอนการประมวลผล และปรับขนาดตามวัสดุที่นำกลับมาใช้ใหม่ได้และความแปรผันของการปฏิบัติงานที่สมจริง
บัฟเฟอร์ที่ได้รับการประเมินอย่างเหมาะสมสามารถรองรับการดำเนินการดาวน์สตรีมที่สอดคล้องกันมากขึ้น คลังสินค้าที่ตั้งไม่ถูกต้องหรือมีขนาดใหญ่เกินไปอาจเพิ่มความซับซ้อนในการจัดการโดยไม่ต้องแก้ไขข้อจำกัดที่แท้จริงของโรงงาน