








Какво е транспортно оборудване в завод за агрегати?
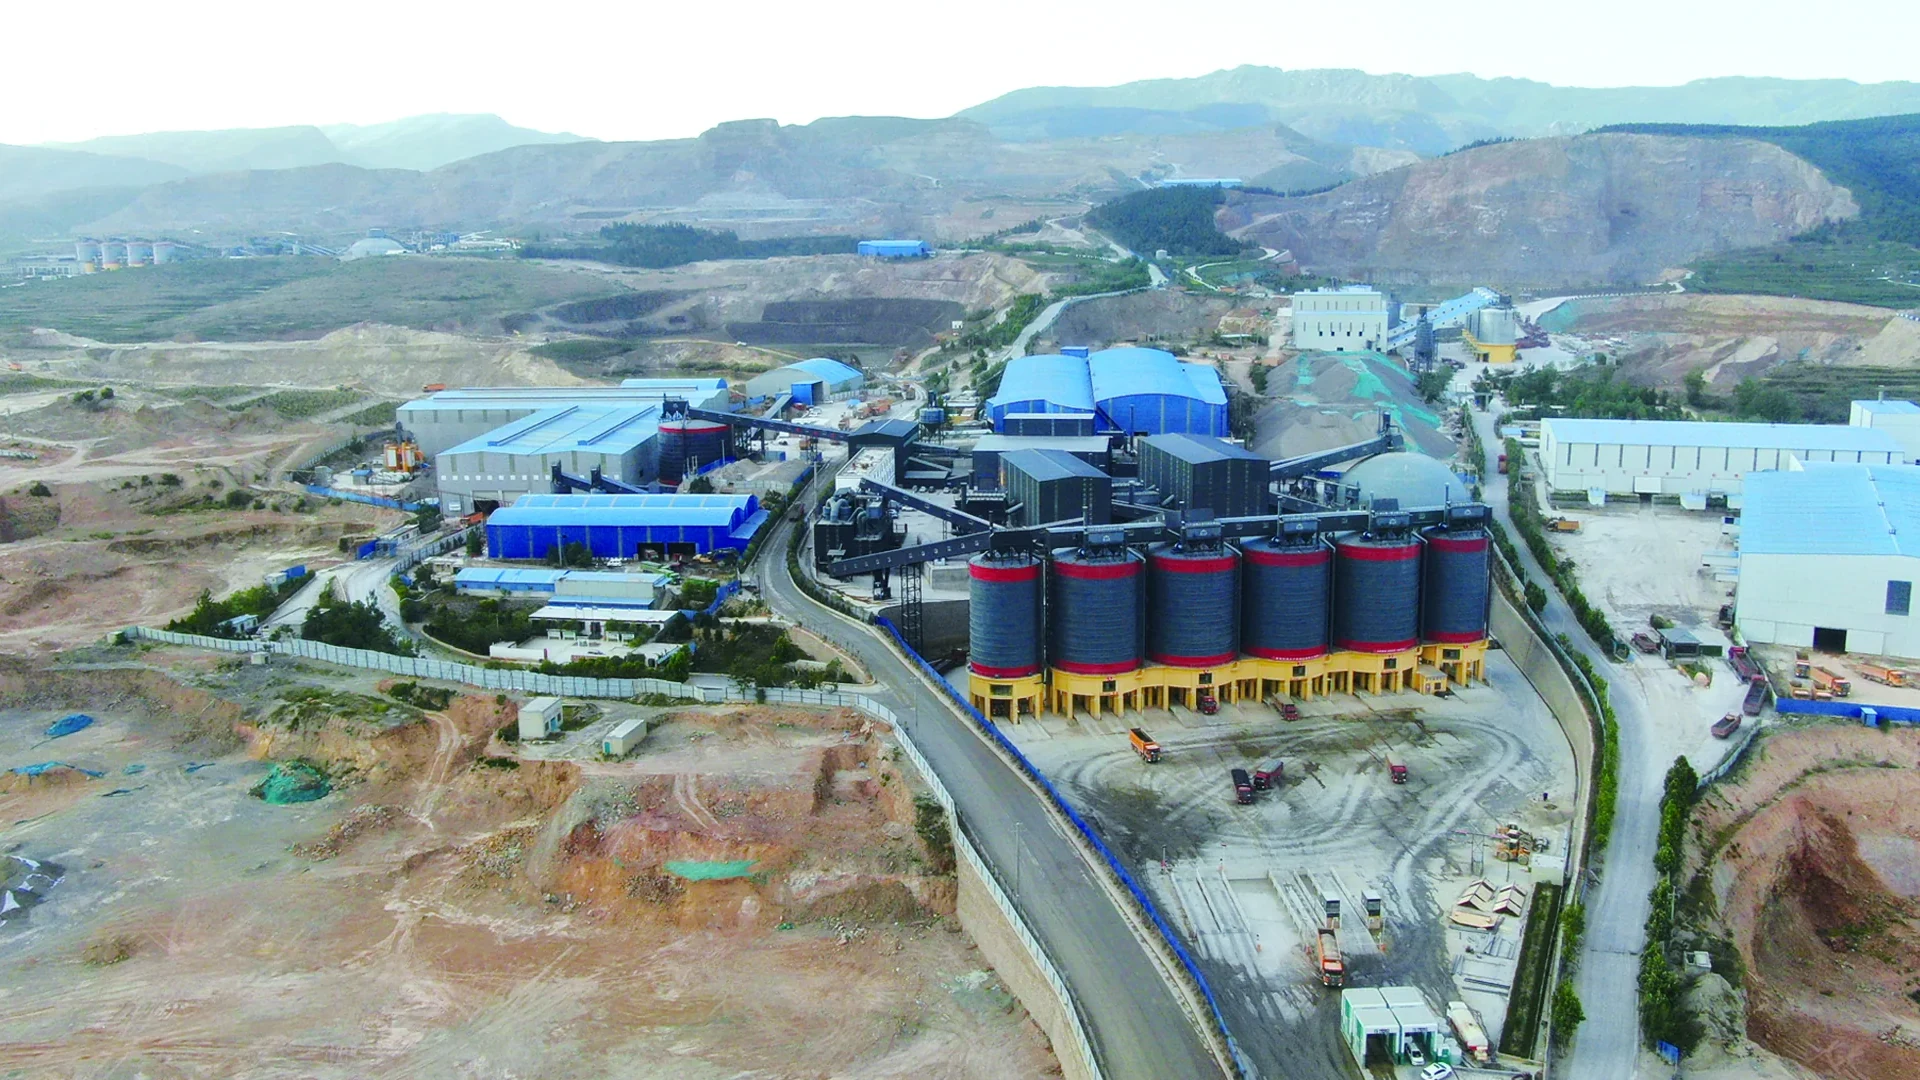
Транспортното оборудване придвижва материал по определен маршрут от точка на товарене до точка на разтоварване. В завода за инертни материали той пренася насипен камък, чакъл и пясък между трошачките, ситата, зоните за съхранение и съоръженията за товарене. Лентов транспортьор изпълнява тази задача с движеща се непрекъсната лента, която поддържа материала по време на движение.
Пълният трансфер включва получаване на материала, пренасянето му по маршрута и доставянето му до оборудване, което може да приеме потока. Следването на този път обяснява как работят лентовите транспортьори, къде се вписват във веригата за раздробяване и пресяване и защо скоростта на потока се нуждае както от материални, така и от работни условия, за да бъде значима.
Какво прави транспортното оборудване в завод за агрегати?
Линията за производство на агрегати включва няколко различни задачи. Трошачката намалява размера на частиците. Сито разделя полученото захранване на изходящи потоци. Транспортното оборудване свързва тези операции, като транспортира всеки поток до следващата му дестинация.
Оборудване за транспортиране на насипни материали обработва много свободни частици заедно като непрекъснат или прекъсващ поток. Неговите задължения се променят в завода. Конвейер, получаващ прясно натрошен камък, обработва различно разпределение на размера на частиците от конвейера, носещ пресят пясък, дори когато и двата принадлежат към една и съща производствена линия.
Следователно ролята на конвейера включва неговия произход и дестинация. „Разтоварване от трошачката към подаване на сито“ идентифицира полезна връзка на процеса: обяснява какъв материал пристига, коя операция надолу по веригата го получава и дали прехвърлянето принадлежи към маршрут за последваща обработка, връщане или крайния продукт.
Трансферните конвейери свързват етапите на процеса, докато наземните устройства могат да пренасят материал по по-дълги маршрути. Разстоянието и оформлението се променят, но централната задача остава преместването на определен материален поток между местоположенията.
Как лентовият транспортьор премества насипни материали?
Бягането за носене и бягането за връщане
Лентовият транспортьор използва безкраен ремък, разположен около макари. Материалът навлиза в носещия канал, пътува с движещата се лента и напуска при разтоварването. След това ненатоварената лента следва връщането обратно към края на натоварването, завършвайки веригата.
На конвенционален жлебов конвейер за инертни материали, носещите ленти поддържат лентата във форма, която помага да се задържи насипният материал. Обратните ленти поддържат колана по пътя му обратно. Връщането на лентата е част от механичния контур на конвейера; не трябва да се бърка с отделен конвейер, пренасящ камък обратно към трошачката.
Задвижване, ролки, накрайници и поемане
Задвижващият модул доставя захранване към задвижваща шайба. Контактът между ролката и ремъка предава силата, която движи ремъка. Безделниците осигуряват опора при търкаляне по маршрута; те не изпълняват основната захранваща функция на задвижващата ролка.
Основните компоненти на оборудването за лентов транспорт работят заедно, както следва:
| Компонент | Функция в процеса на транспортиране |
|---|---|
| Транспортна лента | Осигурява подвижната повърхност, която носи материала |
| Мотор и задвижващ блок | Осигурете механичната мощност, необходима за преместване на колана и неговия товар |
| Задвижваща шайба | Предава задвижващата сила към колана чрез контакт с неговата повърхност |
| Клемни и огъващи ролки | Водете колана около краищата или други промени в пътя му |
| Носещи и връщащи безделници | Подкрепете заредените и връщащите се части на колана |
| Устройство за поемане или опъване | Поддържа работното напрежение, изисквано от разположението на конвейера |
| Носеща рамка | Задържа компонентите в техните планирани позиции по маршрута |
Работното напрежение трябва да отговаря на дизайна: увеличаването му, без да се вземат предвид ремъкът, шайбите и структурата, не е общ начин за увеличаване на транспортния капацитет.
The Лентов транспортьор RION гамата включва B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 и B2200, с оформления тип галерия и отворен тип.
Къде се използват конвейери във верига за трошене и пресяване?
Процесни трансфери, връщане на материали и запаси от продукти
Помислете за хипотетична верига, в която натрошен камък пътува до сито, едно изхвърляне се връща за по-нататъшно раздробяване, а други изхвърляния пътуват до отделни запаси от продукти. Всеки конвейер носи определен поток, така че мястото му във веригата обяснява неговото задължение.
| Отправна точка | Дестинация | Материален поток | Транспортно задължение |
|---|---|---|---|
| Разтоварване от дробилка | Точка на захранване на екрана | Натрошен материал чака класификация | Свържете етапите на намаляване и скрининг. |
| Избран разряд на екрана | Допълнителен етап на смачкване | Материал, определен за допълнително намаляване | Завършете обратния маршрут в затворена верига. |
| Разреждане на екрана на продукта | Определен склад или контейнер | Отделен сборен продукт | Съхранявайте този продукт по предназначението за съхранение. |
| Освобождаване от съхранение | Точка на товарене или друга секция на завода | Освободен материал за следващата операция | Прехвърлете освободения поток до местоназначението му. |
Някои инсталации използват отворена верига без обратен маршрут за раздробяване. Други разделят материала между повече етапи или комбинират потоци, където процесът го изисква.
Ситото създава изпускателните потоци, а разположението на конвейера определя къде се движат. например, вибрационни сита за сортиране на инертни материали може да се свърже с маршрути за прехвърляне на продукти и връщане на дробилка. Окачествяването на продукта идва от процеса на раздробяване и пресяване; след това конвейерът насочва този поток към зададения му склад.
Задължения на подавача и конвейера
Захранващо устройство доставя материал към приемащото оборудване със скорост, подходяща за процеса. Конвейер осигурява транспортен път. Тези задължения могат да се припокриват: лентовото захранващо устройство използва движещ се ремък за контролирано доставяне, а някои базирани на ремък системи също измерват или регулират потока, когато са оборудвани за тази цел.
За различен механизъм за подаване, RION’s вибрационни хранилки за контролирано хранене на растенията използвайте корито и устройство за възбуждане, за да придвижите материала към трошачка или друг приемен етап. Това илюстрира защо оборудването трябва да се разбира както чрез неговия механизъм, така и чрез възложеното му задължение. Трансферният конвейер, получаващ изхода от захранващото устройство, не изпълнява автоматично същата контролна функция.
Защо само ширината на лентата не може да определи капацитета на конвейера?
Обемен поток и насипна плътност
Обемният поток описва колко място заема транспортираният материал за единица време. Масовият поток описва колко материална маса преминава за единица време. Връзката е:
Масов поток (t/h) = обемен поток (m³/h) × насипна плътност (t/m³)
тук, t означава метричен тон, равно на 1 000 кг. Плътността трябва да бъде насипна плътност, която свързва масата с обема, зает от насипния материал, включително пространствата между частиците. Плътността на самия твърд минерал е различна величина.
Помислете за две чисто хипотетични изчисления:
| Предполагаем действителен обемен поток | Предполагаема насипна плътност | Изчислен масов поток |
|---|---|---|
| 250 м³/ч | 1,6 t/m³ | 400 т/ч |
| 250 м³/ч | 1,2 t/m³ | 300 т/ч |
При същия действителен обемен дебит от 250 m³/h, по-високата насипна плътност дава по-висок масов дебит, тъй като всеки кубичен метър съдържа повече маса. Тези изчисления преобразуват обемен поток в масов поток; рейтингът на капацитет също изисква натоварването, скоростта и проектните условия на конвейера. Ако натоварването се променя с материала, обемният поток също се променя.
Скорост на лентата, товарене и условия на маршрута
Ширината на лентата допринася за наличното пространство за пренасяне на материал, но действителното натоварено напречно сечение и скоростта на лентата също влияят върху обемния поток. Серийното обозначение само по себе си не може да опише тези работни условия. Размерът на частиците, моделът на натоварване и носещата форма на колана влияят върху това как се използва това пространство.
Маршрутът добавя допълнителни условия. Наклонено прехвърляне, по-дълъг ход и различна височина на разтоварване изискват разглеждане на цялостното транспортно устройство. Приемащото оборудване трябва също да поеме доставения поток. Преобразуването на масовия поток не може да установи дали задвижването, ремъкът и структурното устройство са подходящи за това задължение. Информацията за избор на конвейер на RION по подобен начин свързва оценката на капацитета с материала, скоростта, наклона и условията на маршрута.
Освен това помага за разграничаване действителен поток от номинален капацитет. Действителният поток описва материала, преминаващ през посочения период. Цифрата на капацитета описва възможностите на оборудването при определени условия. Средният дебит на час може да прикрие кратки периоди на по-тежко натоварване, така че базата на работното време има значение при сравняването на двете.
Защо точките на зареждане и разтоварване са важни?
Как материалът влиза и напуска колана
Точката на зареждане обединява две различни движения: входящият материал следва улей или нагоре по течението, докато приемащата лента се движи по собствен маршрут. Техните посоки, относителни позиции и разлика във височината определят как материалът достига до носещата повърхност.
Материалът, влизащ централно, може да бъде разпределен около предвидения път за носене на колана. Поток, пристигащ силно от едната страна, натоварва различно натоварване върху колана и неговата опора. Зоната за натоварване също трябва да поддържа приемащия ремък и да съдържа свободни частици, докато се установяват в движещия се товар.
Мартин Инженеринг Заредете товара си правилно описва подготовката на лентата за товарене, включително стабилизиране и центриране на нейния път, оформяне на носещия профил и уплътняване на зоната на натоварване. Тези принципи обясняват защо подвижната лента сама по себе си е само част от функциониращ интерфейс за пренос на материал.
При заустването въпросът се обръща: къде ще кацне напускащият поток? Приемащият улей, ситото, конвейерът или точката за съхранение трябва да бъдат разположени за този поток и да могат да го приемат. Трансферът в сито, например, трябва да се приведе в съответствие с устройството за подаване, така че доставеният материал да може да бъде разпределен в предвидената зона за пресяване.
Съгласуване на конвейера с приемащото оборудване
Илюстративно прехвърляне от машина към екран обединява тези взаимоотношения. Разтоварването на трошачката установява връзката нагоре по веригата, конвейерът пренася тази продукция през необходимото разстояние и надморска височина, а устройството за подаване на ситото определя интерфейса за получаване. Разбирането на един компонент изисква разбиране на тези съседни връзки.
Четири описания изясняват задължението:
- Маршрут: местата за товарене и разтоварване, разстоянието за прехвърляне и промяната на надморската височина.
- материал: размер на частиците, насипна плътност и състояние на влага.
- поток: действителната работна скорост и очакваните пикове.
- Оборудване за приемане: следващата машина, улей, складова точка или товарно съоръжение.
Заедно те обясняват какво трябва да транспортира конвейерът и как трансферът трябва да се вмести в процеса.
За общ проект можете обсъдете вашето оформление за трансфер на материали с RION използвайки тези четири описания. Те осигуряват практическа връзка между основния транспортен принцип и условията на производствената линия.