








Kuhu tuleks purustusseadmete vooluringis paigutada puhverhoidla?
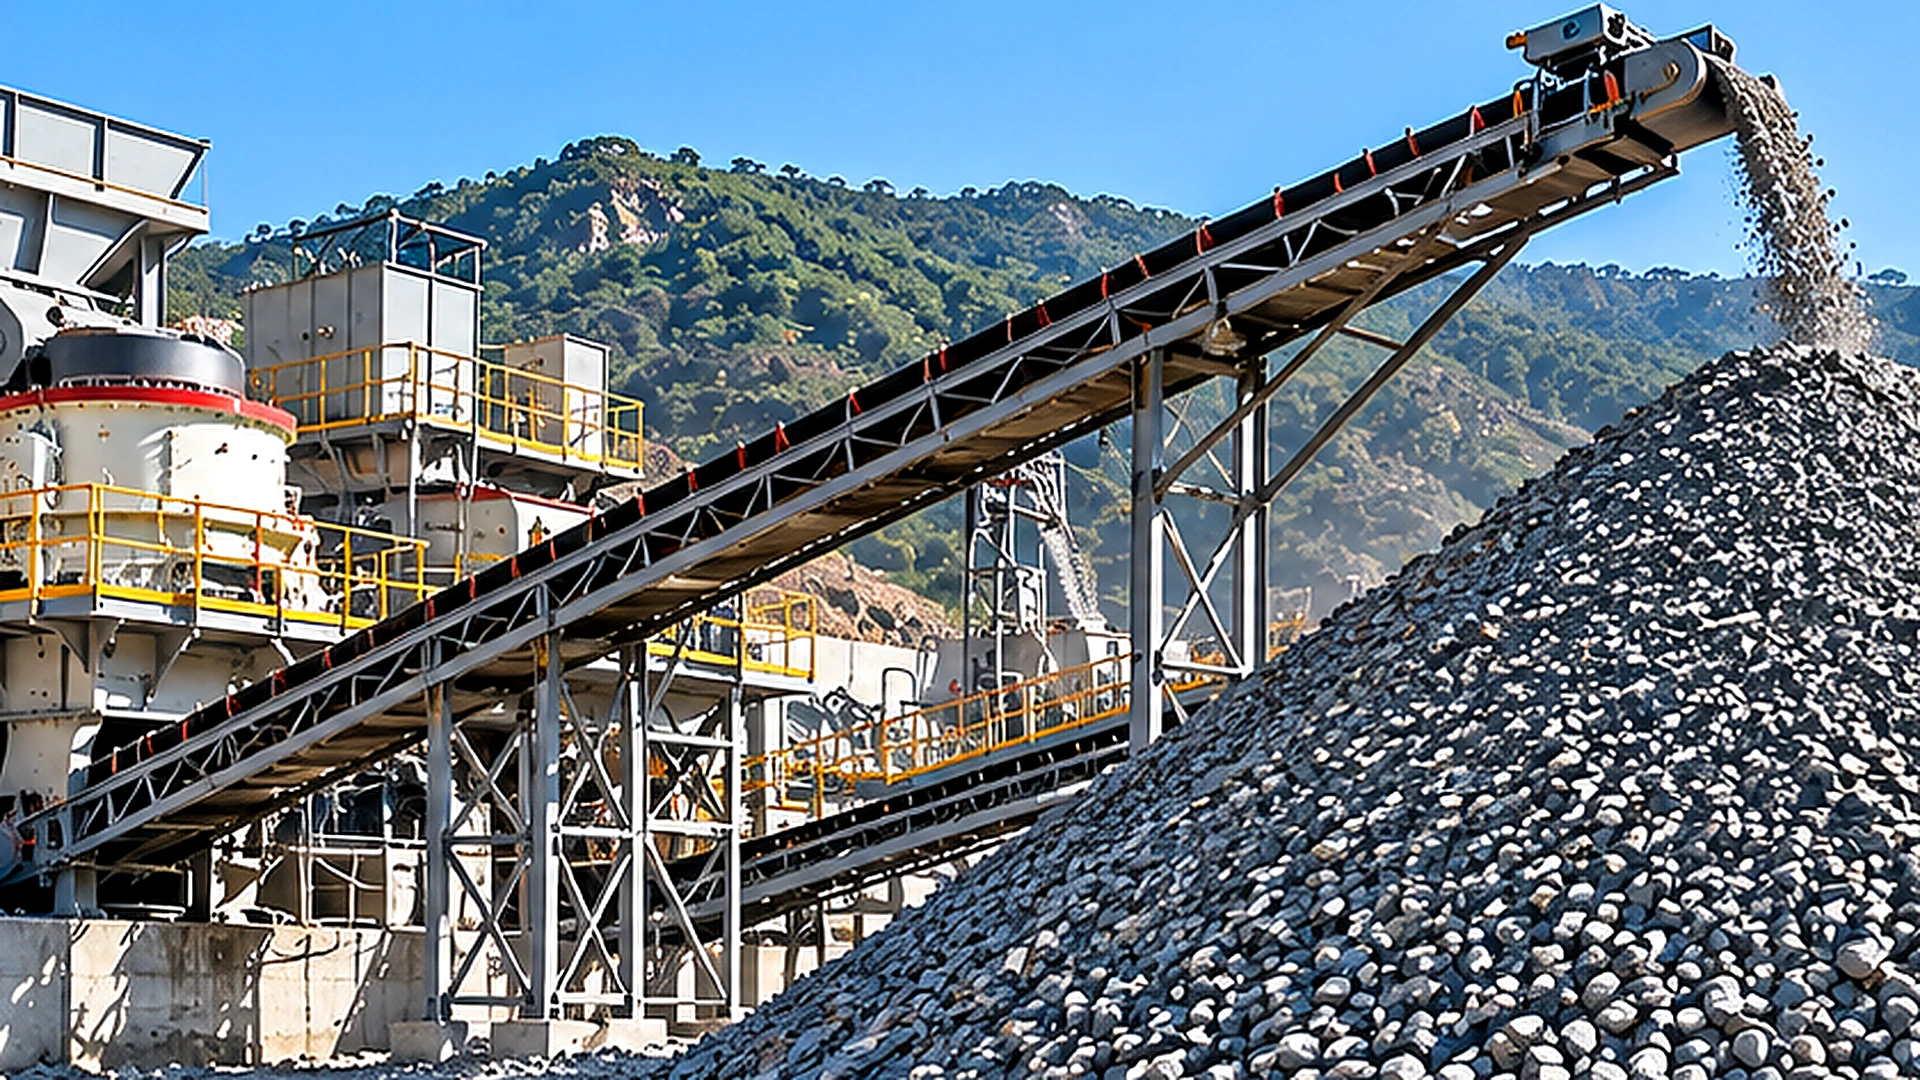
Puhvervaru või tõusukonteiner on tavaliselt kõige väärtuslikum kohas, kus üks purustamise etapp peab töötama teisest sõltumatult. Tavalises statsionaarses täitematerjalitehases on see sageli esmase purustamise ja allavoolu sekundaarse purustamise ja sõelumise ahela vahel. Eesmärk ei ole lihtsalt kivide ladustamine. Selle eesmärk on absorbeerida materjalivoo ajutisi erinevusi, võimaldades samal ajal allavoolu seadmetel saada ühtlasemat toite.
Lao lisamine iga purusti vahele ei ole aga vajalik ega ökonoomne. Õige asukoht ja kasutatav võimsus sõltuvad tegelikest tootmise kõikumisest, materjali omadustest, taaskasutuskorraldusest ja tehase töögraafikust.
Karjääride haldajatele, kes hindavad purustamisseadmed skeemide puhul ei ole insenertehniline võtmeküsimus seepärast, kui suure varu saab ehitada, vaid kui palju elav, taaskasutatav materjal on vajalik järgmise töötlemisetapi toimimiseks realistlikes tingimustes.
Miks vajavad purustamise etapid puhverdamist?
Primaarse purusti vahelduv tühjendamine
Esmane purustamine tekitab harva igas minutis identset materjalivoogu. Veoautode tarnitavas karjääris saab esmane purusti materjali partiidena. Purustisse siseneva materjali kiirus sõltub veoauto saabumise intervallidest, kaadamise ajast, kivimite killustatusest, maksimaalsest tüki suurusest ja juba etteandepunris oleva materjali kogusest.
Isegi kui esmasel lõualuupurustil on piisav nimivõimsus, võivad suured kivimikillud ajutiselt läbilaskevõimet vähendada. Väljastuskiirust võivad mõjutada ka söötmise katkestused, kontrollipeatused ja sööda gradatsiooni muutused. Need kõikumised ei viita tingimata purusti halvale jõudlusele. Need on sageli ülesvoolu kaevandamise ja esmase purustamise tavapärased omadused.
Seetõttu võib esmane purusti pakkuda vahetuse jooksul suurt keskmist läbilaskevõimet, samas kui selle hetkeline tühjenduskiirus varieerub märkimisväärselt. Kui see materjal kantakse otse sekundaarsesse purustisse, võib iga oluline katkestus või tõus primaarses etapis mõjutada allavoolu tööd.
Teisese purustaja ja sõela etteande nõuded
Sekundaarset purustamist ja sõelumist on üldiselt lihtsam kontrollida, kui sööt saabub suhteliselt stabiilse kiirusega ja seadme tööpiirangute piires. Alatoidetud sekundaarne purusti võib töötada alla ettenähtud laadimistingimuste. Liigne või ebaühtlane etteanne võib põhjustada ülekoormust, ebastabiilseid kambritingimusi või materjali kogunemist ülekandepunktidesse. Konkreetsed tagajärjed sõltuvad purusti konstruktsioonist ja töörežiimist.
Ekraanid on tundlikud ka koormuse muutuste suhtes. Sööda järsk suurenemine võib süvendada materjalikihti, vähendada tõhusaid eraldusvõimalusi ja suurendada koormust, mis tagastab läbi suletud purustusahela. Esmase ja allavoolu astme vahele asetatud puhver loob võimaluse neid kõikumisi reguleerida.
Materjal võib ajutiselt koguneda, kui esmane aste toodab rohkem, kui allavoolu ahel tarbib. Lühikeste esmaste katkestuste ajal saab salvestatud materjal jätkata sekundaarsüsteemi toitmist. Selline töökiiruste eraldamine on üks põhjus, miks statsionaarsete agregaatide projekteerimisel sageli arvestatakse ülepinge säilitamist.
Lühiajalised kõikumised versus püsivad kitsaskohad
Puhver ei saa parandada püsivat mahutavuse mittevastavust. Näiteks kui esmane etapp tarnib pidevalt 500 tonni tunnis, samas kui allavooluring suudab töödelda ainult 400 tonni tunnis, koguneb ladu materjali netokiirusega 100 tonni tunnis, kuni selle vaba võimsus on ammendatud. Puhver võib probleemi edasi lükata, kuid see ei kõrvalda seda.
Seevastu, kui esmane purusti toodab perioodiliselt 500 tonni tunnis, samas kui allavoolu süsteem vajab 400 tonni tunnis, võib ajutine ladustamine võimaldada mõlemal sektsioonil teatud aja jooksul töötada erineva kiirusega, tingimusel et nende üldine töögraafik ja materjalibilanss on ühilduvad. See eristus tuleks kindlaks teha enne lisavarustuse ostmist või varude jaoks ruumi eraldamist.
Kus peaks asuma ülepingevaia või lainetuskast?
Esmase ja sekundaarse purustamise vahel
Paljude statsionaarsete karjäärikonfiguratsioonide puhul on esmase purusti tühjenduskülg vahepealseks ladustamiseks loogiline koht. Tüüpilist paigutust võib kirjeldada järgmiselt: esmane purusti → ülekandekonveier → tõukevaia → taaskasutussöötur → sekundaarne purustusahel → sõelumine.
Selle paigutuse korral võib esmane purustamine jätkuda teatud allavoolu katkestuste ajal, kuni on saavutatud lubatud ladustamistase. Teisest küljest võib sekundaarne töötlemine jätkuda ka lühikese esmase seisaku ajal, kui taaskasutatav materjal jääb kättesaadavaks. Samuti võimaldab see paigutus esmasel ja sekundaarsel sektsioonil töötada erinevatel ajakavadel, kui tootmisplaan ja saadaolev salvestusruum seda lähenemisviisi toetavad.
Tehniline kasu tuleneb kahe erineva vooluomadustega tööetapi eraldamisest, mitte varust endast. Seadmete portfelli (nt RION) puhul võib see liides hõlmata esmast Lõuapurustaja, vahevaru ja allavoolu Koonuspurusti varustus. Tegelikud paigutused tuleks kindlaks määrata materjali, purustaja tööülesannete, sööda suuruse ja projekti paigutuse järgi, mitte eeldada, et see järjestus sobib igale tehasele.
Enne sekundaarset sõelumist või tertsiaarset purustamist
Täiendav vahepealne salvestamine võib olla kasulik, kui hilisemas töötlemisetapis esineb olulisi töökatkestusi või muutuvat söödanõudlust. Kuid puhvri paigutamine kaugemale allavoolu muudab seda, millised seadmed on avatud ülesvoolu kõikumisele.
Näiteks pärast sekundaarset purustamist asuv hunnik ei isoleeri sekundaarset purustit ebakorrapärasest esmasest tühjenemisest. Sekundaarne purusti peab siiski vastama ülesvoolu töörežiimile. See võib olla oluline, kui võrrelda kahte paigutust, mis näivad seadmete koguvõimsuselt sarnased.
Lingituskast enne tertsiaarset purustamist võib aidata reguleerida etteande lõppu, kuid selle väärtus sõltub ümbritsevast sõelumisahelast, tagasivoolu käitumisest ja saadaolevast juhtimiskorraldusest. Seetõttu tuleks hoiukoha valimisel teha kindlaks konkreetsed etapid, mis peavad töötama iseseisvalt.
Töötle puhvrid versus valmis täitevarud
Ülevooluhunnikut ei tohiks segi ajada valmistoote varuga. Protsessipuhver salvestab tavaliselt materjali, mis vajab veel purustamist, sõelumist või muud töötlemistoimingut. Selle ülesanne on toetada järjepidevust ja kontrollida materjali liikumist läbi taime.
Valmis täitematerjali varu sisaldab materjali, mis on juba vastanud kavandatud tooteklassifikatsioonile ja ootab laadimist, segamist või lähetamist. Need erinevad eesmärgid mõjutavad paigutuse kujundust. Protsessivaru nõuab töökindlat taaskasutusvõimsust ja tihedat kooskõlastamist järgnevate seadmetega. Valmis laoseisu mõjutavad tugevamalt laoseisud, toodete eraldamine, veoautode laadimise ja saadetise nõuded.
Mõlema käsitlemine tavalise ladustamismahuna võib viia valede eeldusteni tootmise toetamiseks tegelikult saadaoleva materjali koguse kohta.
Kui palju reaalajas salvestusmahtu on vaja?
Materjali kogunemise hindamine voolu erinevuste põhjal
Säilitamise esialgne hindamine algab puhvri massitasakaaluga. Määratud tööperioodiks: Ladustava massi muutus = laost lahkuv materjal.
Kui eeldatakse, et mõlemad vood selle perioodi jooksul püsivad, muutub seos ΔM = (Qin − Qout) × t, kus ΔM on ladustatud massi muutus tonnides; Qin ja Qout on sissetulevad ja väljuvad massivoolukiirused tonnides tunnis; ja t on kestus tundides.
Mõelge näitlikule juhtumile, kus allavoolu purustusahel tarbib 350 tonni tunnis ja esmane purusti lõpetab puhvri toitmise 20 minutiks. Kui eeldatakse, et allavooluring jätkab tööd sama kiirusega, on katkestuse ajal väljavõetav summa ligikaudu 350 × (20/60) = 116,7 tonni.
See tähendab, et ainult selle katkestuse ületamiseks oleks vaja vähemalt ligikaudu 117 tonni kasutatavat ladustatud materjali, eeldusel, et taaskasutus katkeb ja muid kadusid või piiranguid pole. See ei ole tegeliku RION-paigaldise jaoks soovitatav puhvermaht. See on arvutusnäide, mis näitab, kuidas katkestuse kestus ja allavoolu nõudlus mõjutavad vajaliku materjali massi.
Tööprojekt peab arvestama ka korduvate katkestuste, eeldatavate algvarude, tulevase täiendamise, lubatud salvestustasemete ja sobivate tegevusreservidega. Kui voolukiirused aja jooksul oluliselt muutuvad, tuleks arvutustes kasutada kogu materjalivoo ajalugu, mitte ühte keskmist.
Reaalajas taastatav võimsus versus varude kogumaht
1000 tonni sisaldav varu ei pruugi tagada 1000 tonni kasutatavat tõusuvõimsust. Reaalajas salvestusruum on materjali osa, mida saab ettenähtud töötingimustes taaskasutada paigaldatud taaskasutusseadme kaudu. Materjal, mis asub väljaspool efektiivset väljatõmbamistsooni, võib jääda hunnikusse, välja arvatud juhul, kui laadur või mõni muu taaskasutusmeetod seda liigutab.
Seetõttu võib ühe tagasivõtukohaga varul olla palju väiksem säilituskogus kui sobivalt kavandatud mitme väljavõtukohaga süsteemil. Fraktsioon sõltub vaiade geomeetriast, puhkenurgast, sööturi paigutusest, tühjendusomadustest ja materjali voolukäitumisest.
Tehase projekteerija peab eristama kogu füüsilist ladustamist, materjali, mida saab taaskasutada kavandatud töömeetodi abil, stabiilseks taaskasutamiseks vajalikku minimaalset laovaru ja olemasolevat operatiivset ladustamist lubatud madala ja kõrge taseme vahel. See on töös kasutatav osa, mis on oluline, kui hinnata, kui kaua allavoolu seadmed võivad töötada.
Säilitamise kestus ja töö varieeruvus
Kindlaksmääratud reegel, nagu teatud arvu minutite või tundide varu võimsuse tagamine, võib olla esmaseks aruteluks kasulik, kuid see ei saa asendada tehase tegelike toimingute hindamist. Asjakohased küsimused hõlmavad seda, kui sageli esmane etteanne peatub, kui kaua katkestused tavaliselt kestavad, kas alljärgnev töötlemine jätkub hoolduse ajal ja kas esmane etapp töötab sama vahetuste ajakava järgi.
Puhvrit tuleb ka täiendada. Kui esmane purusti ei suuda olemasolevate töötundide jooksul toota piisavalt materjali, et asendada alltarbimist, ei loo vaiade võimsuse suurendamine jätkusuutlikku töökorraldust. Hoiu suuruse määramisel tuleks arvesse võtta nii katkestuste ajal vajamineva materjali kogust kui ka võimalust varusid hiljem taastada.
Kuidas tuleks taaskasutussööturid ja -konveierid integreerida?
Söödakiiruse juhtimine tagasi
Varu ei tekita automaatselt kontrollitud heidet. Materjal tuleb eemaldada taaskasutussüsteemi kaudu, mis sobib ladustatava kivimi suuruse, puistetiheduse, niiskuse, abrasiivsuse ja nõutava etteandekiirusega. Olenevalt paigutusest võib see hõlmata söötjaid, mis on paigutatud tõusukasti alla või määratud väljavõtupunktidesse varude all.
Söötur peaks töötama oma heakskiidetud laadimis- ja tühjenduspiirides, edastades samal ajal vastuvõtuahela nõutava voolu. RION oma Vibreeriv söötja tootevalik pakub asjakohast seadmete kategooriat, et arutada kontrollitud materjali söötmist täitematerjali töötlemisel.
Sobivus konkreetseks taaskasutatavaks paigalduseks nõuab siiski inseneri kinnitust. Tavapärase vastuvõtupunkri jaoks sobivat sööturit ei tohiks automaatselt eeldada, et see sobib iga suure varu taaskasutamise tingimuste jaoks. Erilist tähelepanu tuleb pöörata seal, kus peen materjal, niiskus või ebakorrapärased kivimid suurendavad sildade, ummistuse või ebaühtlase väljavoolu võimalust.
Konveieri võimsuse ja purustaja nõudluse sobitamine
Tagastuskonveier peab mahutama kavandatud materjalivoogu, sealhulgas realistlikku töömuutust. Konveieri sobivus sõltub rohkem kui lindi laiusest. Rihma kiirus, materjali puistetihedus, süvendi konfiguratsioon, kalle, tükkide suurus, laadimise geomeetria ja ülekanderenni konstruktsioon mõjutavad tõhusat kandevõimet.
Nõutava keskmise tonnaažiga nominaalselt toimetav konveier võib siiski kogeda raskusi, kui taaskasutussöötur tekitab lühikest aega ülemäärast laadimist. Samuti võib õige suurusega konveier halvasti töötada, kui materjal siseneb keskpunktist välja või tekitab laadimispunktis liigset lööki.
The Lintkonveier kategooria on seetõttu oluline liides salvestamise ja järeltöötluse vahel. Usaldusväärseks tööks tuleks taaskasutussööturit, ülekanderenni, konveierit ja vastuvõtupurustit hinnata ühe materjalikäitlussüsteemina.
Materjali eraldamise, ummistuse ja tühjendamise tingimused
Jäme täitematerjal ei jää virnastamise ja taaskasutamise ajal alati ühtlaselt segunenud. Varude moodustumise ajal võivad suuremad osakesed liikuda kallakust kaugemale, samas kui väiksemad osakesed kogunevad erinevatesse piirkondadesse. Selle eraldamise ulatus sõltub materjali gradatsioonist ja virnastamismeetodist.
Kui taaskasutussüsteem kasutab valdavalt ühest piirkonnast, võib allavoolu purusti saada etteande jaotuse, mis erineb algsest primaarse purusti väljalaskest. Sööda liigitamise muutused võivad mõjutada purusti laadimist ja sõelumist.
Projekteerija peaks kaaluma virnastamise geomeetriat, konveieri tühjendusasendit, väljatõmbepunktide paigutust ja seda, kas taaskasutatud materjal jääb piisavalt esinduslikuks. Teine nõue on juurdepääs kontrollimiseks, hoolduseks ja ohutuks sekkumiseks. Varude taaskasutamise alad võivad kujutada endast tõsiseid ohte, sealhulgas maetud seadmed, piiratud juurdepääs, ebastabiilne materjal ja ootamatu liikumine. Tagastussüsteemi projekteerimist, kaitse- ja hooldusprotseduure tuleb hinnata tegeliku paigalduse jaoks.
Millal ei ole vahepealne puhversalvestus vajalik?
Stabiilse materjalivooga otsesöödaga paigutused
Mitte iga purustustehas ei vaja eraldi tõusuhunnikut. Suhteliselt stabiilse materjalivarustuse, ühilduvate seadmete võimsuse ja sobivate juhtimisseadmetega kompaktne töö võib võimaldada materjali otse ülekandmist purustamisetappide vahel. See võib vähendada käitlemispunktide arvu ja lihtsustada tehase jalajälge.
Otsese etteande paigutus tähendab aga, et katkestused ühes sektsioonis võivad ühendatud seadmeid kohesemalt mõjutada. Valik hõlmab tööpaindlikkuse tasakaalustamist seadmete, maa-ala ja käitlemisnõuetega.
Ruumi, tolmu ja täiendavad käsitsemisnõuded
Puhvervaru võtab enda alla ruumi ja võib vajada täiendavaid konveiereid, tugikonstruktsioone, taaskasutusseadmeid, elektripaigaldisi ja juurdepääsu hooldusele. Avatud varud tutvustavad ka tuulepuhutud tolmu, pinnase äravoolu ja materjalide piiramisega seotud keskkonnakaalutlusi.
Suletud tõusukastid võivad vähendada mõningaid kokkupuuteprobleeme, kuid kehtestada oma struktuuri-, juurdepääsu- ja materjalivoo nõuded. Neid tagajärgi tuleks arvesse võtta koos eeldatava tegevuse paranemisega. Piiratud koha puhul võib väiksem puhver või teistsugune tehase paigutus olla praktilisem kui suur vahevaru.
Miks ladustamine ei saa püsivat kitsaskohta eemaldada?
Levinud disainiviga on salvestusruumi lisamine, et kompenseerida allavoolu süsteemi, mis on pidevalt alamõõduline. Kui allavoolu purustid ja sõelud ei suuda nõutavat pikaajalist tootmiskiirust töödelda, jätkab ladustatud materjali kogunemist alati, kui ülesvoolu tootmine ületab allavoolu tootmisvõimsust.
Õige vastus võib selle asemel hõlmata purusti töökoormuse, sõela võimsuse, ringleva koormuse, materjali omaduste või kavandatud tootmiseesmärkide ülevaatamist. Puhvermälu peaks olema põhjendatud töömuutuste mustriga, seda ei tohiks kasutada ühendatud seadmete võimsuse kontrollimise asendajana.
Milliseid andmeid peaksid ostjad enne paigutuse lõpetamist üle vaatama?
Sööda suurus, materjali omadused ja läbilaskevõime kirjed
Kasulik tehniline hindamine algab representatiivsete materjalide andmetega.
| Nõutav teave | Miks see on oluline |
|---|---|
| Maksimaalne tükkide suurus ja sööda gradatsioon | Mõjutab renni vahesid, sööturi konstruktsiooni ja voolukäitumist |
| Puistetihedus | Teisendab salvestatud mahu ligikaudseks materjali massiks |
| Niiskuse ja peenosakeste sisaldus | Aitab hinnata adhesiooni, ummistumist ja raskusi |
| Primaarse purusti tühjendamise ajalugu | Tuvastab tootmise kõikumised ja katkestused |
| Järelvooluahela nõudlus | Määrab väljavõtmise nõuded ja puhvri ammendumise |
| Saadaval laopind ja geomeetria | Piirab varude või prügikasti konfiguratsiooni |
Ühepunktilised nominaalvõimsuse näitajad on vähem informatiivsed kui tööandmed, mis näitavad tüüpilise vahetuse ajal varieerumist.
Töögraafik ja tootmiskõikumised
Tehase töögraafikut tuleks uurida koos materjalivooga. Esmane purustussektsioon, mis töötab vähem tunde kui alljärgnev tehas, võib vajada piisavat tootmiskiirust ja ladustamist, et ajakavade erinevust toetada.
Samuti on oluline hoolduspraktika. Kavandatud seiskamisel, mis nõuab allavoolu seadmete iseseisvat toimimist, on juhuslikest lühiajalistest katkestustest erinev salvestusmõju. Kui usaldusväärsed tootmisandmed ei ole kättesaadavad, peaks projektimeeskond tuvastama esialgsetes arvutustes kasutatud eeldused ja testima, kui tundlik on tulemus nende eelduste suhtes.
Tagasinõudmise paigutus, saidi piirangud ja ohutusnõuded
Enne paigutuse lõplikku vormistamist peaks projektimeeskond üle vaatama varude asukoha, tagama juurdepääsu, struktuurinõuded, keskkonnakontrolli ja erakorralise hoolduse. Paigutus peab arvestama ka mobiilsete seadmete ja konveierite või taaskasutussüsteemide läheduses töötava personali nõutava eraldusvõimega.
RION oma Täitetootmise lahendus hõlmab purustus-, sõelumis- ja materjalikäitlusseadmete sobitamise laiemat konteksti täitematerjalitehases.
Ostjad, kes arutlevad kavandatava vooluringi üle, saavad RION-ile edastada kivimi tüübi, eesmärgi läbilaskevõime, toote liigituse, töögraafiku, seadmete konfiguratsiooni ja saadaoleva koha jalajälje. projekti päringu leht.
Disaini keskne põhimõte jääb lihtsaks: asetage puhverhoidla, kus see tagab mõõdetava tööeralduse töötlemisetappide vahel, ja mahutage see vastavalt taaskasutatavale materjalile ja realistlikele töömuutustele.
Õigesti hinnatud puhver võib toetada järjekindlamat allavoolu. Valesti paiknev või liiga suur laovaru võib lihtsalt muuta käitlemise keerukamaks, ilma et see lahendaks tehase tegelikke piiranguid.