








क्रशिंग उपकरण सर्किट में बफर स्टोरेज कहाँ रखा जाना चाहिए?
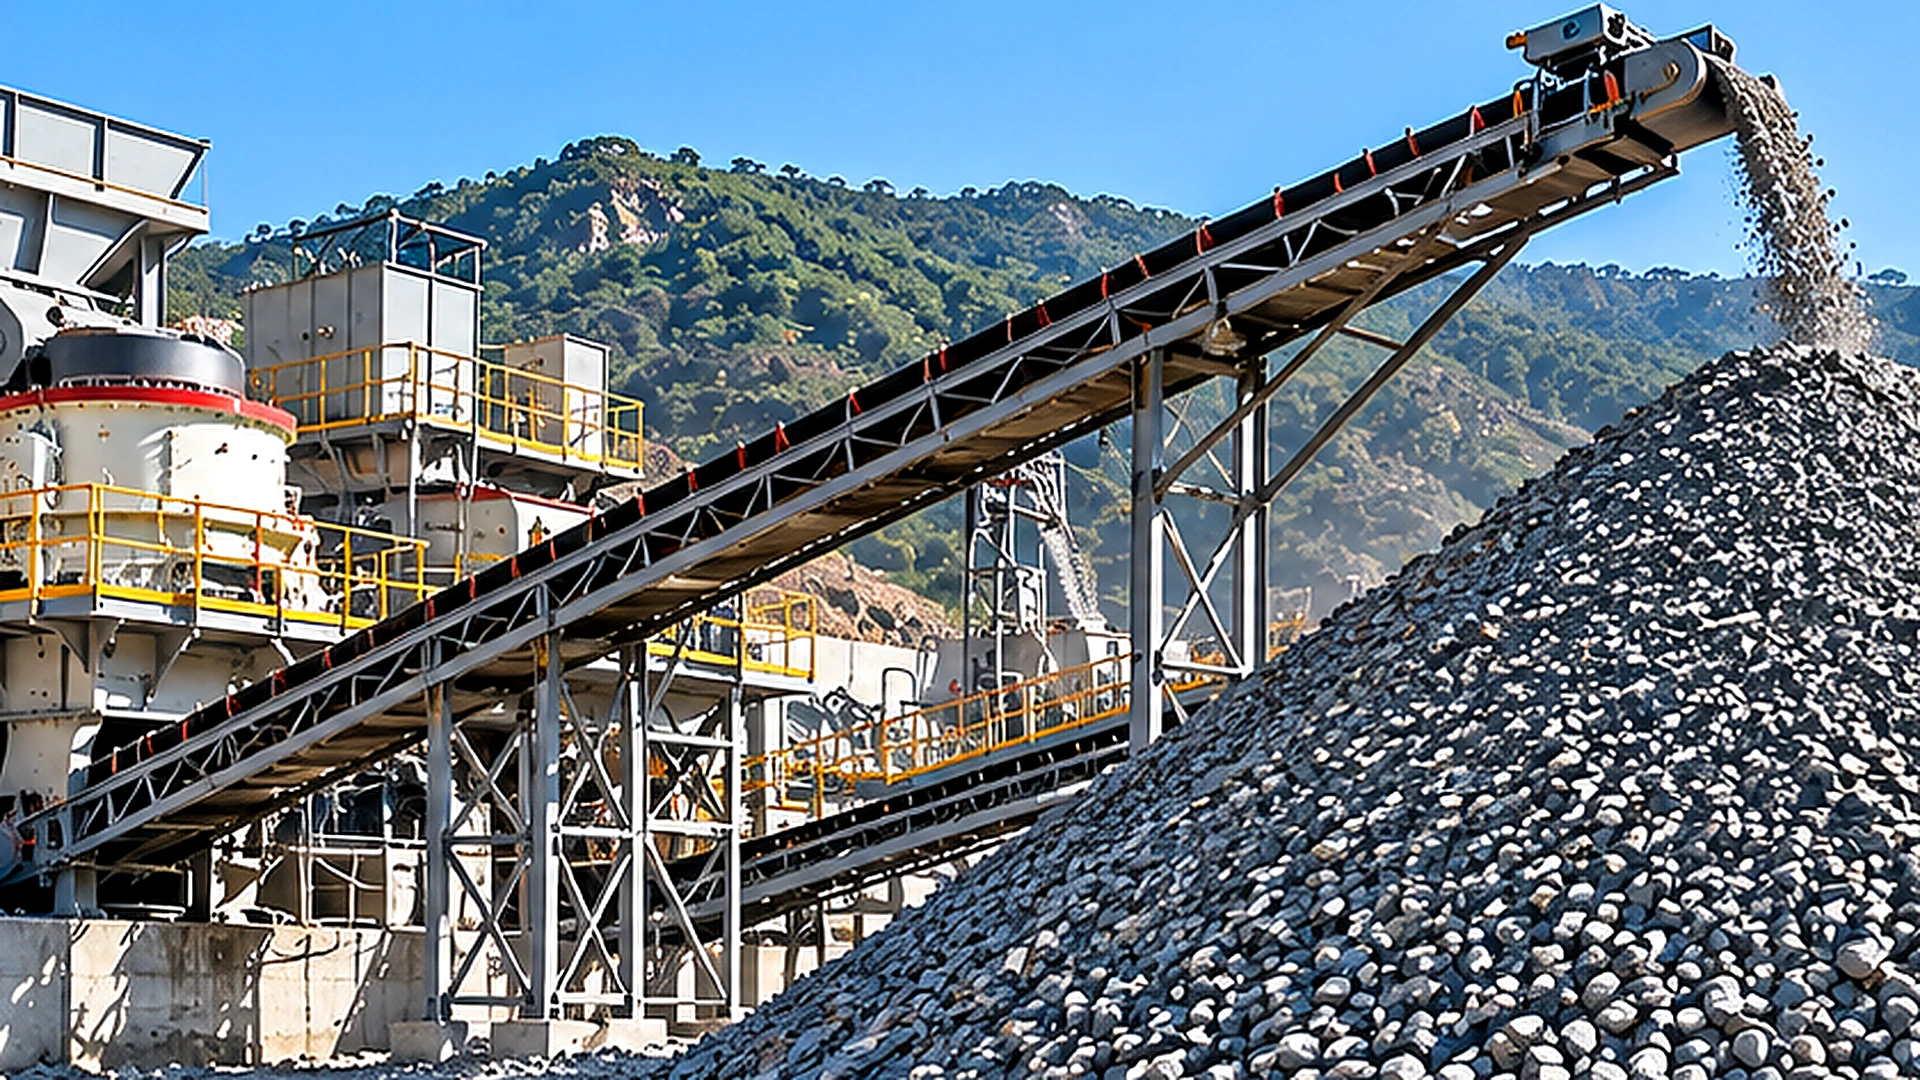
एक बफर स्टॉकपाइल या सर्ज बिन आमतौर पर उस बिंदु पर सबसे मूल्यवान होता है जहां एक क्रशिंग चरण को अगले से स्वतंत्र रूप से काम करना चाहिए। एक पारंपरिक स्थिर समुच्चय संयंत्र में, यह अक्सर प्राथमिक क्रशिंग और डाउनस्ट्रीम सेकेंडरी क्रशिंग और स्क्रीनिंग सर्किट के बीच होता है। इसका उद्देश्य केवल चट्टान का भंडारण करना नहीं है। यह सामग्री प्रवाह में अस्थायी अंतर को अवशोषित करने के लिए है, जबकि डाउनस्ट्रीम उपकरण को अधिक सुसंगत फ़ीड प्राप्त करने की अनुमति देता है।
हालाँकि, प्रत्येक कोल्हू के बीच भंडारण जोड़ना न तो आवश्यक है और न ही किफायती है। सही स्थान और उपयोग करने योग्य क्षमता वास्तविक उत्पादन में उतार-चढ़ाव, सामग्री विशेषताओं, पुनः प्राप्त व्यवस्था और संयंत्र संचालन कार्यक्रम पर निर्भर करती है।
मूल्यांकन करने वाले खदान संचालकों के लिए कुचलने के उपकरण लेआउट, मुख्य इंजीनियरिंग प्रश्न इसलिए नहीं है कि कितना बड़ा भंडार बनाया जा सकता है, बल्कि कितना सजीव, पुनर्प्राप्त करने योग्य सामग्री अगले प्रसंस्करण चरण को यथार्थवादी परिस्थितियों में चालू रखने के लिए इसकी आवश्यकता है।
क्रशिंग चरणों को बफरिंग की आवश्यकता क्यों है?
आंतरायिक प्राथमिक कोल्हू निर्वहन
प्राथमिक क्रशिंग से शायद ही कभी हर मिनट एक समान सामग्री प्रवाह उत्पन्न होता है। ढोने वाले ट्रकों द्वारा आपूर्ति की जाने वाली खदान में, प्राथमिक क्रशर बैचों में सामग्री प्राप्त करता है। क्रशर में सामग्री के प्रवेश की दर ट्रक के आगमन के अंतराल, डंपिंग समय, चट्टान के विखंडन, अधिकतम गांठ के आकार और फ़ीड हॉपर में पहले से ही सामग्री की मात्रा पर निर्भर करती है।
यहां तक कि जब प्राथमिक जबड़े कोल्हू में पर्याप्त नाममात्र क्षमता होती है, तब भी बड़े चट्टान के टुकड़े अस्थायी रूप से थ्रूपुट को कम कर सकते हैं। फ़ीड में रुकावट, निरीक्षण रुकना और फ़ीड ग्रेडेशन में बदलाव भी डिस्चार्ज दर को प्रभावित कर सकते हैं। ये उतार-चढ़ाव आवश्यक रूप से खराब क्रशर प्रदर्शन का संकेत नहीं देते हैं। वे अक्सर अपस्ट्रीम खनन और प्राथमिक क्रशिंग ऑपरेशन की सामान्य विशेषताएं हैं।
इसलिए एक प्राथमिक कोल्हू एक शिफ्ट में उच्च औसत थ्रूपुट प्रदान कर सकता है जबकि इसकी तात्कालिक निर्वहन दर काफी भिन्न होती है। यदि उस सामग्री को सीधे द्वितीयक क्रशर में स्थानांतरित किया जाता है, तो प्राथमिक चरण में प्रत्येक महत्वपूर्ण रुकावट या उछाल डाउनस्ट्रीम ऑपरेशन को प्रभावित कर सकता है।
सेकेंडरी क्रशर और स्क्रीन फ़ीड आवश्यकताएँ
जब फ़ीड अपेक्षाकृत स्थिर दर पर और उपकरण की परिचालन सीमा के भीतर आती है तो माध्यमिक क्रशिंग और स्क्रीनिंग को नियंत्रित करना आम तौर पर आसान होता है। एक अल्पपोषित द्वितीयक क्रशर अपनी इच्छित लोडिंग शर्तों के तहत काम कर सकता है। अत्यधिक या असमान फ़ीड ओवरलोडिंग, अस्थिर चैम्बर की स्थिति या स्थानांतरण बिंदुओं पर सामग्री संचय का कारण बन सकती है। विशेष परिणाम क्रशर डिज़ाइन और ऑपरेटिंग मोड पर निर्भर करते हैं।
स्क्रीन लोडिंग में बदलाव के प्रति भी संवेदनशील हैं। फ़ीड में अचानक वृद्धि सामग्री बिस्तर को गहरा कर सकती है, प्रभावी पृथक्करण के अवसरों को कम कर सकती है और बंद क्रशिंग सर्किट के माध्यम से लौटने वाले भार को बढ़ा सकती है। प्राथमिक और डाउनस्ट्रीम चरणों के बीच रखा गया बफर इन उतार-चढ़ाव को विनियमित करने का अवसर बनाता है।
जब प्राथमिक चरण डाउनस्ट्रीम सर्किट की खपत से अधिक उत्पादन करता है तो सामग्री अस्थायी रूप से जमा हो सकती है। लघु प्राथमिक रुकावटों के दौरान, संग्रहित सामग्री द्वितीयक प्रणाली को पोषण देना जारी रख सकती है। परिचालन दरों का यह पृथक्करण एक कारण है कि स्थिर समुच्चय संयंत्र डिजाइन में वृद्धि भंडारण पर अक्सर विचार किया जाता है।
अल्पकालिक उतार-चढ़ाव बनाम स्थायी बाधाएँ
एक बफ़र निरंतर क्षमता बेमेल को ठीक नहीं कर सकता। उदाहरण के लिए, यदि प्राथमिक चरण लगातार 500 टन प्रति घंटे की आपूर्ति करता है जबकि डाउनस्ट्रीम सर्किट केवल 400 टन प्रति घंटे की प्रक्रिया कर सकता है, तो भंडारण 100 टन प्रति घंटे की शुद्ध दर से सामग्री जमा करेगा जब तक कि इसकी उपलब्ध क्षमता समाप्त न हो जाए। बफ़र समस्या को स्थगित कर सकता है, लेकिन उसे समाप्त नहीं करता है।
इसके विपरीत, यदि प्राथमिक क्रशर रुक-रुक कर 500 टन प्रति घंटे का उत्पादन करता है, जबकि डाउनस्ट्रीम सिस्टम को 400 टन प्रति घंटे की आवश्यकता होती है, तो अस्थायी भंडारण दोनों वर्गों को सीमित अवधि के लिए अलग-अलग दरों पर संचालित करने की अनुमति दे सकता है, बशर्ते कि उनका समग्र संचालन कार्यक्रम और सामग्री संतुलन संगत हो। अतिरिक्त उपकरण खरीदने या भंडार के लिए स्थान आवंटित करने से पहले यह अंतर स्थापित किया जाना चाहिए।
सर्ज पाइल या सर्ज बिन कहाँ स्थित होना चाहिए?
प्राथमिक और माध्यमिक क्रशिंग के बीच
कई स्थिर खदान विन्यासों के लिए, प्राथमिक क्रशर का डिस्चार्ज पक्ष मध्यवर्ती भंडारण के लिए एक तार्किक स्थान है। एक विशिष्ट व्यवस्था को इस प्रकार वर्णित किया जा सकता है: प्राथमिक क्रशर → ट्रांसफर कन्वेयर → सर्ज पाइल → रीक्लेम फीडर → सेकेंडरी क्रशिंग सर्किट → स्क्रीनिंग।
इस लेआउट में, प्राथमिक क्रशिंग कुछ डाउनस्ट्रीम रुकावटों के दौरान तब तक जारी रह सकती है जब तक कि अनुमत भंडारण स्तर तक नहीं पहुंच जाता। इसके विपरीत, द्वितीयक प्रसंस्करण एक संक्षिप्त प्राथमिक ठहराव के दौरान जारी रह सकता है जबकि पुनर्प्राप्ति योग्य सामग्री उपलब्ध रहती है। जब उत्पादन योजना और उपलब्ध भंडारण इस दृष्टिकोण का समर्थन करते हैं तो यह व्यवस्था प्राथमिक और माध्यमिक अनुभागों को अलग-अलग शेड्यूल पर काम करने की अनुमति देती है।
तकनीकी लाभ भंडार के बजाय अलग-अलग प्रवाह विशेषताओं वाले दो परिचालन चरणों को अलग करने से आता है। RION जैसे उपकरण पोर्टफोलियो के लिए, इस इंटरफ़ेस में एक प्राथमिक शामिल हो सकता है जबड़ा कोल्हू, एक मध्यवर्ती भंडार और डाउनस्ट्रीम शंकु कोल्हू उपकरण। वास्तविक व्यवस्थाएं सामग्री, क्रशर कर्तव्यों, फ़ीड आकार और परियोजना लेआउट द्वारा निर्धारित की जानी चाहिए न कि यह मान लें कि यह क्रम हर संयंत्र के लिए उपयुक्त है।
माध्यमिक स्क्रीनिंग या तृतीयक क्रशिंग से पहले
अतिरिक्त मध्यवर्ती भंडारण उपयोगी हो सकता है जहां बाद के प्रसंस्करण चरण में महत्वपूर्ण परिचालन रुकावट या परिवर्तनीय फ़ीड मांग का अनुभव होता है। हालाँकि, बफर को डाउनस्ट्रीम में अधिक दूर रखने से उपकरण अपस्ट्रीम में उतार-चढ़ाव के संपर्क में रहता है।
उदाहरण के लिए, सेकेंडरी क्रशिंग के बाद स्थित ढेर सेकेंडरी क्रशर को अनियमित प्राथमिक डिस्चार्ज से अलग नहीं करता है। सेकेंडरी क्रशर को अभी भी अपस्ट्रीम ऑपरेटिंग पैटर्न को समायोजित करना होगा। कुल उपकरण क्षमता में समान दिखने वाले दो लेआउट की तुलना करते समय यह महत्वपूर्ण हो सकता है।
तृतीयक पेराई से पहले एक सर्ज बिन फ़ीड को अंतिम कटौती चरण तक विनियमित करने में मदद कर सकता है, लेकिन इसका मूल्य आसपास के स्क्रीनिंग सर्किट, रिटर्न-लोड व्यवहार और उपलब्ध नियंत्रण व्यवस्था पर निर्भर करता है। इसलिए भंडारण की स्थिति का चयन उन विशिष्ट चरणों की पहचान करके किया जाना चाहिए जिन्हें स्वतंत्र रूप से संचालित करने की आवश्यकता है।
प्रोसेस बफ़र्स बनाम तैयार समग्र भंडार
सर्ज पाइल को तैयार उत्पाद भंडार के साथ भ्रमित नहीं किया जाना चाहिए। एक प्रक्रिया बफ़र आम तौर पर उस सामग्री को संग्रहीत करता है जिसके लिए अभी भी क्रशिंग, स्क्रीनिंग या अन्य प्रसंस्करण ऑपरेशन की आवश्यकता होती है। इसका कार्य निरंतरता का समर्थन करना और संयंत्र के माध्यम से सामग्री की गति को नियंत्रित करना है।
एक तैयार समग्र भंडार में ऐसी सामग्री होती है जो पहले से ही इच्छित उत्पाद वर्गीकरण को पूरा कर चुकी है और लोडिंग, मिश्रण या प्रेषण की प्रतीक्षा कर रही है। ये विभिन्न उद्देश्य लेआउट डिज़ाइन को प्रभावित करते हैं। एक प्रक्रिया भंडार के लिए भरोसेमंद पुनः दावा क्षमता और डाउनस्ट्रीम उपकरणों के साथ घनिष्ठ समन्वय की आवश्यकता होती है। एक तैयार भंडार इन्वेंट्री, उत्पाद पृथक्करण, ट्रक लोडिंग और शिपमेंट आवश्यकताओं से अधिक दृढ़ता से प्रभावित होता है।
दोनों को सामान्य भंडारण क्षमता के रूप में मानने से उत्पादन का समर्थन करने के लिए वास्तव में उपलब्ध सामग्री की मात्रा के बारे में गलत धारणाएं पैदा हो सकती हैं।
कितनी लाइव स्टोरेज क्षमता की आवश्यकता है?
प्रवाह अंतर से सामग्री संचय का अनुमान लगाना
प्रारंभिक भंडारण मूल्यांकन बफर में द्रव्यमान संतुलन के साथ शुरू होता है। एक परिभाषित परिचालन अवधि के लिए: संग्रहीत द्रव्यमान में परिवर्तन = सामग्री का भंडारण में प्रवेश - सामग्री का भंडारण छोड़ना.
यदि उस अवधि में दोनों प्रवाहों को स्थिर मान लिया जाए, तो संबंध बन जाता है ΔM = (Qin − Qout) × t, जहां ΔM टन में संग्रहीत द्रव्यमान में परिवर्तन है; Qin और Qout प्रति घंटे टन में आने वाली और बाहर जाने वाली द्रव्यमान प्रवाह दरें हैं; और t घंटों में अवधि है।
एक उदाहरणात्मक मामले पर विचार करें जिसमें एक डाउनस्ट्रीम क्रशिंग सर्किट प्रति घंटे 350 टन की खपत करता है और प्राथमिक क्रशर 20 मिनट के लिए बफर को खिलाना बंद कर देता है। यदि डाउनस्ट्रीम सर्किट के उसी दर पर संचालन जारी रखने की उम्मीद है, तो रुकावट के दौरान निकाली गई राशि लगभग है 350 × (20/60) = 116.7 टन.
इसका मतलब यह है कि कम से कम लगभग 117 टन उपयोग योग्य संग्रहित सामग्री की आवश्यकता केवल उस विशेष रुकावट को पाटने के लिए होगी, यह मानते हुए कि निर्बाध पुनर्प्राप्ति होगी और कोई अन्य हानि या प्रतिबंध नहीं होगा। यह वास्तविक RION संस्थापन के लिए अनुशंसित बफ़र क्षमता नहीं है। यह एक गणना उदाहरण है जो दिखाता है कि रुकावट की अवधि और डाउनस्ट्रीम मांग आवश्यक सामग्री के द्रव्यमान को कैसे प्रभावित करती है।
एक कामकाजी डिज़ाइन में बार-बार होने वाली रुकावटों, अपेक्षित शुरुआती इन्वेंट्री, भविष्य की पुनःपूर्ति, स्वीकार्य भंडारण स्तर और उचित परिचालन भंडार पर भी विचार करना चाहिए। जब प्रवाह दरें समय के साथ काफी भिन्न होती हैं, तो गणना में एकल औसत के बजाय संपूर्ण सामग्री-प्रवाह इतिहास का उपयोग करना चाहिए।
लाइव पुनः प्राप्त करने योग्य क्षमता बनाम कुल भंडार मात्रा
1,000 टन का भंडार आवश्यक रूप से 1,000 टन उपयोग योग्य वृद्धि क्षमता प्रदान नहीं करता है। लाइव भंडारण सामग्री का वह भाग है जिसे इच्छित परिचालन स्थितियों के तहत स्थापित पुनः दावा व्यवस्था के माध्यम से पुनर्प्राप्त किया जा सकता है। प्रभावी निकासी क्षेत्र के बाहर की सामग्री तब तक ढेर में रह सकती है जब तक कि कोई लोडर या कोई अन्य पुनर्प्राप्ति विधि इसे स्थानांतरित न कर दे।
इसलिए एकल पुनः दावा बिंदु वाले भंडार में एकाधिक निकासी स्थानों वाले उपयुक्त रूप से डिज़ाइन किए गए सिस्टम की तुलना में बहुत कम लाइव-स्टोरेज अंश हो सकता है। अंश ढेर ज्यामिति, रिपोज कोण, फीडर व्यवस्था, डिस्चार्ज विशेषताओं और सामग्री के प्रवाह व्यवहार पर निर्भर करता है।
प्लांट डिजाइनर को कुल भौतिक भंडारण, नियोजित परिचालन विधि के माध्यम से पुनर्प्राप्त की जा सकने वाली सामग्री, स्थिर पुनर्प्राप्ति के लिए आवश्यक न्यूनतम सूची और स्वीकार्य निम्न और उच्च स्तरों के बीच उपलब्ध परिचालन भंडारण में अंतर करना चाहिए। यह संचालनात्मक रूप से प्रयोग करने योग्य भाग है जो यह अनुमान लगाते समय मायने रखता है कि डाउनस्ट्रीम उपकरण कितने समय तक चलते रह सकते हैं।
भंडारण अवधि और परिचालन परिवर्तनशीलता
एक निश्चित नियम जैसे कि स्टॉकपाइल क्षमता की एक निश्चित संख्या में मिनट या घंटे प्रदान करना प्रारंभिक चर्चा के लिए उपयोगी हो सकता है, लेकिन यह वास्तविक संयंत्र संचालन के आकलन को प्रतिस्थापित नहीं कर सकता है। प्रासंगिक प्रश्नों में शामिल है कि प्राथमिक फ़ीड कितनी बार रुकती है, रुकावटें सामान्य रूप से कितने समय तक चलती हैं, क्या रखरखाव के दौरान डाउनस्ट्रीम प्रसंस्करण जारी रहता है और क्या प्राथमिक चरण समान शिफ्ट शेड्यूल पर संचालित होता है।
बफ़र को भी पुनः भरना होगा. यदि प्राथमिक कोल्हू उपलब्ध परिचालन घंटों के दौरान डाउनस्ट्रीम खपत को बदलने के लिए पर्याप्त सामग्री का उत्पादन नहीं कर सकता है, तो ढेर क्षमता बढ़ाने से एक स्थायी परिचालन व्यवस्था स्थापित नहीं होगी। भंडारण के आकार को रुकावट के दौरान आवश्यक सामग्री की मात्रा और उसके बाद इन्वेंट्री को पुनर्स्थापित करने की क्षमता दोनों पर विचार करना चाहिए।
रीक्लेम फीडर और कन्वेयर को कैसे एकीकृत किया जाना चाहिए?
फ़ीड दर नियंत्रण पुनः प्राप्त करें
एक भंडार स्वचालित रूप से नियंत्रित निर्वहन उत्पन्न नहीं करता है। सामग्री को संग्रहीत चट्टान के आकार, थोक घनत्व, नमी, घर्षण और आवश्यक फ़ीड दर के अनुकूल एक पुनः दावा प्रणाली के माध्यम से वापस लिया जाना चाहिए। व्यवस्था के आधार पर, इसमें सर्ज बिन के नीचे या भंडार के नीचे निर्दिष्ट निकासी बिंदुओं पर स्थित फीडर शामिल हो सकते हैं।
प्राप्तकर्ता सर्किट द्वारा आवश्यक प्रवाह प्रदान करते समय फीडर को अपनी अनुमोदित लोडिंग और डिस्चार्ज सीमा के भीतर काम करना चाहिए। RION का कंपन करने वाला फीडर उत्पाद श्रेणी समग्र प्रसंस्करण में नियंत्रित सामग्री फ़ीड पर चर्चा करने के लिए एक प्रासंगिक उपकरण श्रेणी प्रदान करती है।
However, suitability for a specific reclaim installation requires engineering confirmation. पारंपरिक रिसीविंग हॉपर के लिए उपयुक्त फीडर को स्वचालित रूप से प्रत्येक हाई-हेड स्टॉकपाइल रिक्लेम स्थिति के लिए उपयुक्त नहीं माना जाना चाहिए। विशेष रूप से ध्यान देने की आवश्यकता है जहां महीन सामग्री, नमी या अनियमित चट्टान के आकार से ब्रिजिंग, रुकावट या असमान निर्वहन की संभावना बढ़ जाती है।
क्रशर की मांग से कन्वेयर क्षमता का मिलान
The reclaim conveyor must accommodate the intended material flow, including realistic operating variation. Conveyor suitability depends on more than belt width. बेल्ट की गति, सामग्री का थोक घनत्व, गर्त विन्यास, झुकाव, गांठ का आकार, लोडिंग ज्यामिति और ट्रांसफर-शूट डिजाइन सभी प्रभावी वहन क्षमता को प्रभावित करते हैं।
एक कन्वेयर जो नाममात्र रूप से आवश्यक औसत टन भार को संभालता है, उसे अभी भी कठिनाइयों का अनुभव हो सकता है यदि एक पुनः प्राप्त फीडर अत्यधिक लोडिंग की छोटी अवधि का उत्पादन करता है। Likewise, a correctly sized conveyor may perform poorly if material enters off-centre or creates excessive impact at the loading point.
द बेल्ट कन्वेयर इसलिए श्रेणी भंडारण और डाउनस्ट्रीम प्रोसेसिंग के बीच एक महत्वपूर्ण इंटरफ़ेस है। विश्वसनीय संचालन के लिए, रीक्लेम फीडर, ट्रांसफर च्यूट, कन्वेयर और रिसीविंग क्रशर का मूल्यांकन एक सामग्री-हैंडलिंग प्रणाली के रूप में किया जाना चाहिए।
सामग्री पृथक्करण, रुकावट और निर्वहन की स्थिति
ढेर लगाने और पुनः प्राप्त करने के दौरान मोटे समुच्चय हमेशा समान रूप से मिश्रित नहीं रहते हैं। भंडार निर्माण के दौरान, बड़े कण ढलान से नीचे की ओर आगे बढ़ सकते हैं जबकि छोटे कण विभिन्न क्षेत्रों में जमा होते हैं। इस पृथक्करण की सीमा सामग्री उन्नयन और स्टैकिंग विधि पर निर्भर करती है।
यदि पुनः दावा प्रणाली मुख्य रूप से एक क्षेत्र से आती है, तो डाउनस्ट्रीम क्रशर को फ़ीड वितरण प्राप्त हो सकता है जो मूल प्राथमिक-क्रेशर डिस्चार्ज से भिन्न होता है। Changes in feed grading can influence crusher loading and screening performance.
डिजाइनर को स्टैकिंग ज्यामिति, कन्वेयर डिस्चार्ज स्थिति, निकासी-बिंदु व्यवस्था और क्या बरामद सामग्री पर्याप्त रूप से प्रतिनिधि बनी रहेगी, इस पर विचार करना चाहिए। Access for inspection, maintenance and safe intervention is another requirement. Stockpile reclaim areas can present serious hazards, including buried equipment, confined access, unstable material and unexpected movement. Reclaim-system design, guarding and maintenance procedures must be assessed for the actual installation.
इंटरमीडिएट बफर स्टोरेज कब आवश्यक है?
स्थिर सामग्री प्रवाह के साथ डायरेक्ट-फ़ीड लेआउट
प्रत्येक क्रशिंग प्लांट को अलग सर्ज पाइल की आवश्यकता नहीं होती है। अपेक्षाकृत स्थिर सामग्री आपूर्ति, संगत उपकरण क्षमता और उपयुक्त नियंत्रण व्यवस्था के साथ एक कॉम्पैक्ट ऑपरेशन सीधे क्रशिंग चरणों के बीच सामग्री को स्थानांतरित करने में सक्षम हो सकता है। इससे हैंडलिंग बिंदुओं की संख्या कम हो सकती है और प्लांट पदचिह्न सरल हो सकता है।
हालाँकि, डायरेक्ट-फीड लेआउट का मतलब है कि एक सेक्शन में रुकावटें कनेक्टेड उपकरणों को तुरंत प्रभावित कर सकती हैं। इस विकल्प में उपकरण, भूमि और हैंडलिंग आवश्यकताओं के विरुद्ध परिचालन लचीलेपन को संतुलित करना शामिल है।
स्थान, धूल और अतिरिक्त प्रबंधन आवश्यकताएँ
एक बफर भंडार जगह घेरता है और इसके लिए अतिरिक्त कन्वेयर, समर्थन संरचना, पुनः प्राप्त उपकरण, विद्युत स्थापना और रखरखाव पहुंच की आवश्यकता हो सकती है। खुले भंडार हवा में उड़ने वाली धूल, सतही अपवाह और सामग्री रोकथाम से संबंधित पर्यावरणीय विचारों का भी परिचय देते हैं।
संलग्न सर्ज डिब्बे कुछ एक्सपोज़र मुद्दों को कम कर सकते हैं लेकिन अपनी स्वयं की संरचनात्मक, पहुंच और सामग्री-प्रवाह आवश्यकताओं को प्रस्तुत करते हैं। किसी भी अपेक्षित परिचालन सुधार के साथ-साथ इन परिणामों पर भी विचार किया जाना चाहिए। एक प्रतिबंधित साइट के लिए, एक बड़े मध्यवर्ती भंडार की तुलना में एक छोटा बफर या एक अलग संयंत्र व्यवस्था अधिक व्यावहारिक हो सकती है।
भंडारण स्थायी बाधा को दूर क्यों नहीं कर सकता?
एक सामान्य डिज़ाइन गलती डाउनस्ट्रीम सिस्टम की भरपाई के लिए भंडारण जोड़ना है जो लगातार कम आकार का है। यदि डाउनस्ट्रीम क्रशर और स्क्रीन आवश्यक दीर्घकालिक उत्पादन दर को संसाधित नहीं कर सकते हैं, तो जब भी अपस्ट्रीम उत्पादन डाउनस्ट्रीम क्षमता से अधिक हो जाता है, तो संग्रहीत सामग्री जमा होती रहेगी।
इसके बजाय सही प्रतिक्रिया में क्रशर शुल्क, स्क्रीन क्षमता, परिसंचारी भार, सामग्री विशेषताओं या नियोजित उत्पादन लक्ष्यों की समीक्षा शामिल हो सकती है। बफर भंडारण को ऑपरेटिंग भिन्नता के पैटर्न द्वारा उचित ठहराया जाना चाहिए, न कि जुड़े उपकरणों की क्षमताओं को सत्यापित करने के विकल्प के रूप में उपयोग किया जाना चाहिए।
लेआउट को अंतिम रूप देने से पहले खरीदारों को किस डेटा की समीक्षा करनी चाहिए?
फ़ीड का आकार, सामग्री गुण और थ्रूपुट रिकॉर्ड
एक उपयोगी इंजीनियरिंग मूल्यांकन प्रतिनिधि सामग्री डेटा से शुरू होता है।
| आवश्यक जानकारी | यह क्यों मायने रखता है? |
|---|---|
| अधिकतम गांठ का आकार और फ़ीड ग्रेडेशन | ढलान की मंजूरी, फीडर डिजाइन और प्रवाह व्यवहार को प्रभावित करता है |
| थोक घनत्व | संग्रहीत आयतन को अनुमानित भौतिक द्रव्यमान में परिवर्तित करता है |
| नमी और सूक्ष्म कण सामग्री | आसंजन, रुकावट और पुनर्प्राप्ति कठिनाइयों का आकलन करने में मदद करता है |
| प्राथमिक कोल्हू निर्वहन इतिहास | उत्पादन में उतार-चढ़ाव और रुकावटों की पहचान करता है |
| डाउनस्ट्रीम सर्किट की मांग | निकासी आवश्यकताओं और बफर कमी को निर्धारित करता है |
| उपलब्ध भंडारण क्षेत्र और ज्यामिति | भंडार या बिन विन्यास को बाधित करता है |
एकल-बिंदु नाममात्र क्षमता के आंकड़े ऑपरेटिंग रिकॉर्ड की तुलना में कम जानकारीपूर्ण हैं जो एक प्रतिनिधि बदलाव के दौरान भिन्नता दिखाते हैं।
परिचालन अनुसूची और उत्पादन में उतार-चढ़ाव
सामग्री प्रवाह के साथ-साथ संयंत्र के परिचालन कार्यक्रम की जांच की जानी चाहिए। डाउनस्ट्रीम प्लांट की तुलना में कम घंटों के लिए संचालित होने वाले प्राथमिक क्रशिंग अनुभाग को शेड्यूल में अंतर का समर्थन करने के लिए पर्याप्त उत्पादन दर और भंडारण की आवश्यकता हो सकती है।
रखरखाव प्रथाएँ भी मायने रखती हैं। एक नियोजित शटडाउन जिसके लिए डाउनस्ट्रीम उपकरण को स्वतंत्र रूप से संचालित करने की आवश्यकता होती है, उसमें कभी-कभार होने वाली छोटी रुकावट से भिन्न भंडारण निहितार्थ होते हैं। जहां विश्वसनीय उत्पादन डेटा उपलब्ध नहीं है, परियोजना टीम को प्रारंभिक गणना के लिए उपयोग की जाने वाली धारणाओं की पहचान करनी चाहिए और परीक्षण करना चाहिए कि परिणाम उन धारणाओं के प्रति कितना संवेदनशील है।
लेआउट, साइट बाधाएं और सुरक्षा आवश्यकताएँ पुनः प्राप्त करें
लेआउट को अंतिम रूप देने से पहले, परियोजना टीम को भंडार स्थान, पुनः पहुंच, संरचनात्मक आवश्यकताओं, पर्यावरण नियंत्रण और आपातकालीन रखरखाव व्यवस्था की समीक्षा करनी चाहिए। लेआउट में मोबाइल उपकरण और कन्वेयर या रीक्लेम सिस्टम के पास काम करने वाले कर्मियों के बीच किसी भी आवश्यक अलगाव का भी ध्यान रखना चाहिए।
RION का समग्र उत्पादन समाधान एक समग्र संयंत्र के भीतर क्रशिंग, स्क्रीनिंग और सामग्री-हैंडलिंग उपकरणों के मिलान के व्यापक संदर्भ को शामिल किया गया है।
प्रस्तावित सर्किट पर चर्चा करने वाले खरीदार RION को रॉक प्रकार, लक्ष्य थ्रूपुट, उत्पाद ग्रेडिंग, ऑपरेटिंग शेड्यूल, उपकरण कॉन्फ़िगरेशन और उपलब्ध साइट फ़ुटप्रिंट प्रदान कर सकते हैं। परियोजना पूछताछ पृष्ठ.
केंद्रीय डिज़ाइन सिद्धांत सीधा रहता है: बफर स्टोरेज रखें जहां यह प्रसंस्करण चरणों के बीच एक मापने योग्य परिचालन पृथक्करण प्रदान करता है, और इसे पुनर्प्राप्त करने योग्य सामग्री और यथार्थवादी परिचालन भिन्नता के अनुसार आकार देता है।
उचित रूप से मूल्यांकन किया गया बफ़र अधिक सुसंगत डाउनस्ट्रीम ऑपरेशन का समर्थन कर सकता है। गलत तरीके से स्थित या बड़े आकार का भंडार संयंत्र की वास्तविक सीमा को हल किए बिना केवल हैंडलिंग जटिलता को बढ़ा सकता है।