








Hol kell elhelyezni a puffertárolót a zúzóberendezés áramkörében?
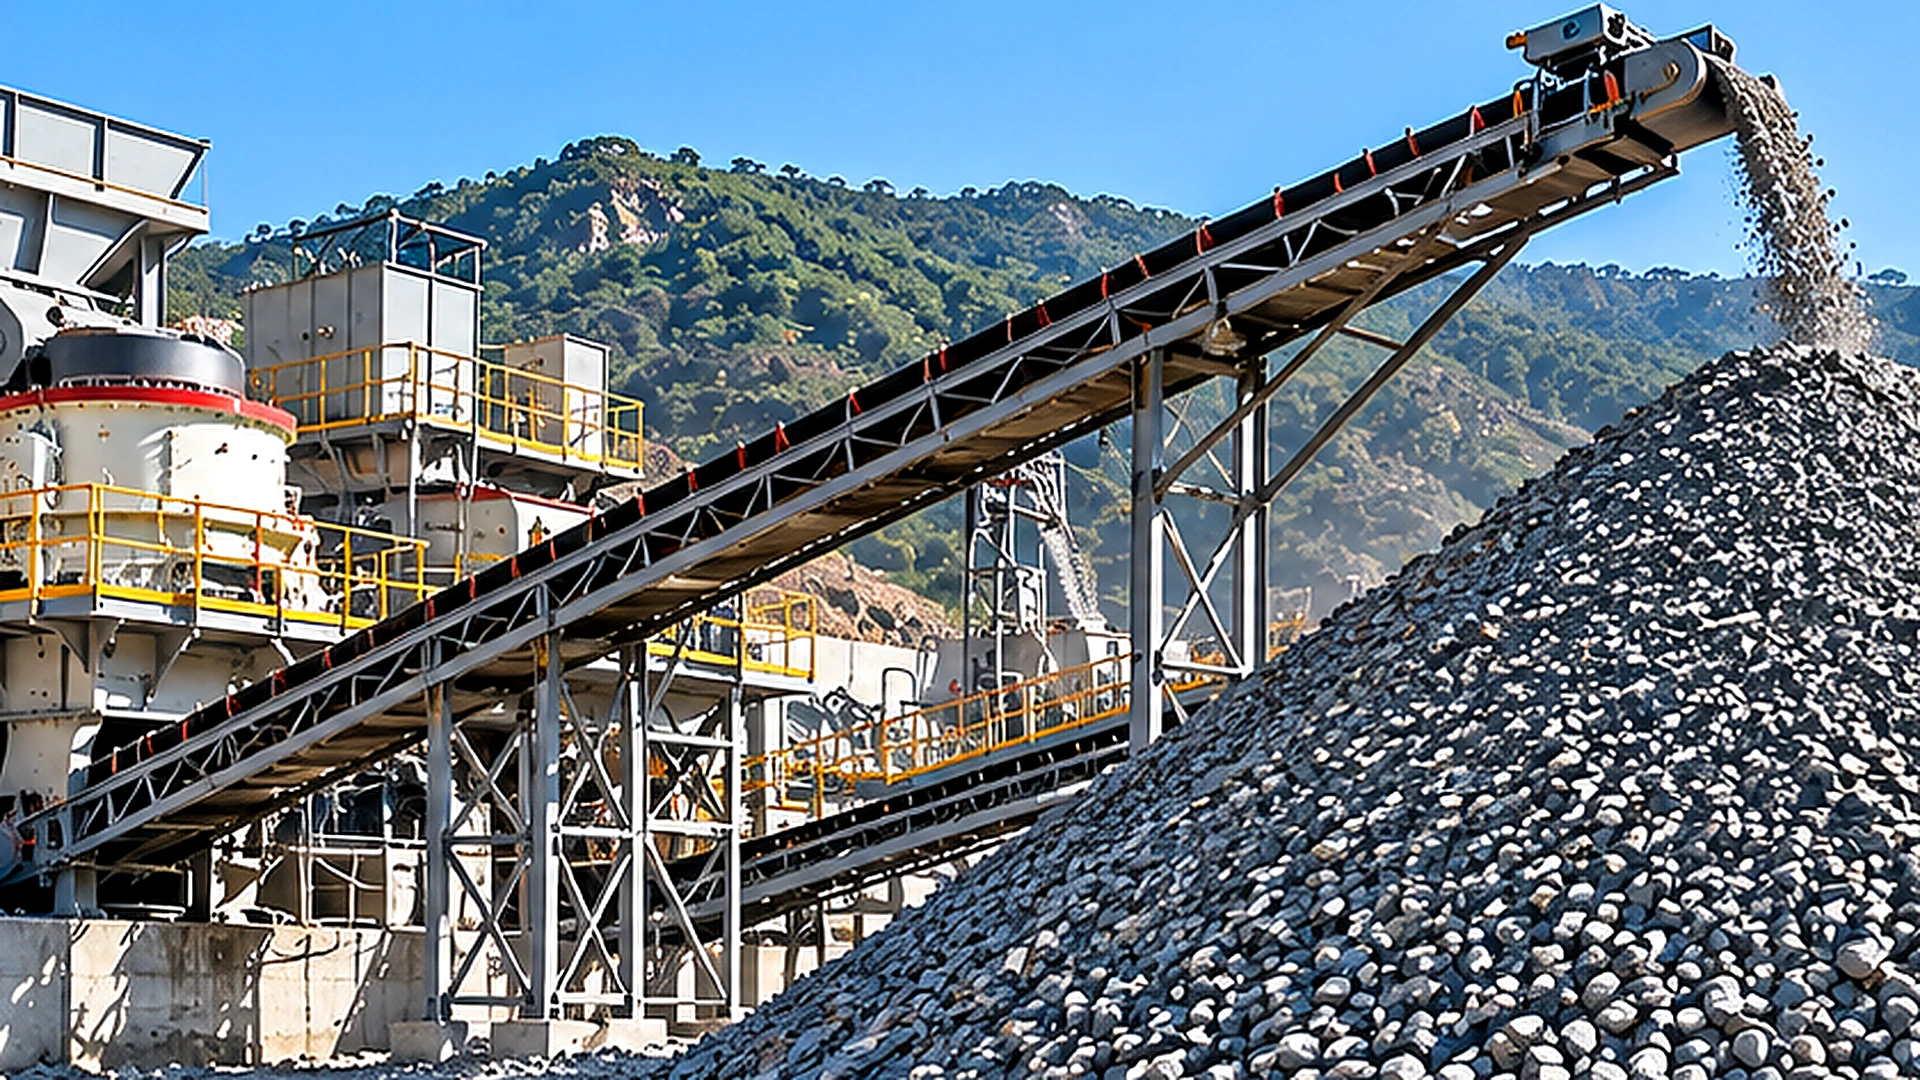
A pufferkészlet vagy a kiegyenlítő tartály általában azon a ponton a legértékesebb, ahol az egyik aprítófokozatnak a következőtől függetlenül kell működnie. Hagyományos helyhez kötött aggregátumgyártó üzemben ez gyakran az elsődleges zúzás és a későbbi másodlagos zúzó- és szűrőkör között van. A cél nem egyszerűen a kőzet tárolása. Célja, hogy elnyelje az anyagáramlás átmeneti különbségeit, miközben lehetővé teszi, hogy a későbbi berendezések egyenletesebb betáplálást kapjanak.
Azonban a tárhely hozzáadása az egyes darálók között nem szükséges és nem gazdaságos. A helyes elhelyezés és a felhasználható kapacitás függ a tényleges termelési ingadozásoktól, az anyagjellemzőktől, a visszanyerési intézkedésektől és az üzemi üzem ütemtervétől.
Értékelő kőbánya-üzemeltetők számára zúzóberendezések elrendezések, a kulcsfontosságú mérnöki kérdés tehát nem az, hogy mekkora készletet lehet építeni, hanem az, hogy mekkora élő, hasznosítható anyag szükséges ahhoz, hogy a következő feldolgozási szakasz reális körülmények között működjön.
Miért van szükség a zúzási szakaszokhoz pufferelésre?
Időszakos elsődleges zúzókisütés
Az elsődleges zúzás ritkán eredményez minden percben azonos anyagáramlást. A teherautók által szállított kőbányában az elsődleges zúzógép tételekben kapja meg az anyagot. A darálóba bejutó anyag sebessége függ a teherautó érkezési időközétől, a lerakási időtől, a kőzet töredezettségétől, a maximális csomómérettől és a már a betápláló tartályban lévő anyag mennyiségétől.
Még akkor is, ha az elsődleges pofás zúzó megfelelő névleges kapacitással rendelkezik, a nagy kőzetdarabok átmenetileg csökkenthetik a teljesítményt. Az adagolási megszakítások, az ellenőrzési leállások és az adagolási fokozat változásai szintén befolyásolhatják az adagolási sebességet. Ezek az ingadozások nem feltétlenül jelzik a törőgép gyenge teljesítményét. Ezek gyakran az upstream bányászat és az elsődleges zúzás normál jellemzői.
Az elsődleges zúzógép ezért nagy átlagos áteresztőképességet biztosíthat egy műszak alatt, miközben a pillanatnyi ürítési sebessége jelentősen változik. Ha ezt az anyagot közvetlenül egy másodlagos zúzóba továbbítják, akkor az elsődleges szakasz minden jelentős megszakítása vagy túlfeszültsége befolyásolhatja a későbbi működést.
Másodlagos zúzógép és szitaelőtolási követelmények
A másodlagos zúzás és rostálás általában könnyebben ellenőrizhető, ha a takarmány viszonylag stabil sebességgel és a berendezés működési határain belül érkezik. Az alultáplált másodlagos zúzógép a tervezett terhelési feltételek alatt működhet. A túlzott vagy egyenetlen adagolás túlterhelést, instabil kamrakörülményeket vagy anyagfelhalmozódást okozhat az átadási pontokon. A konkrét következmények a törőgép kialakításától és üzemmódjától függenek.
A képernyők érzékenyek a terhelés változásaira is. Az előtolás hirtelen megnövekedése elmélyítheti az anyagágyat, csökkentheti a hatékony elválasztási lehetőségeket és növelheti a zárt aprítókörön keresztül visszatérő terhelést. Az elsődleges és az alsó szakasz között elhelyezett puffer lehetőséget teremt ezeknek az ingadozásoknak a szabályozására.
Az anyag átmenetileg felhalmozódhat, ha a primer fokozat többet termel, mint amennyit az alsó áramkör fogyaszt. Rövid primer megszakítások esetén a tárolt anyag tovább tudja táplálni a másodlagos rendszert. Az üzemi sebességek ilyen szétválasztása az egyik oka annak, hogy a túlfeszültség-tárolást gyakran figyelembe veszik a helyhez kötött aggregátumok tervezésénél.
Rövid távú ingadozások az állandó szűk keresztmetszetek ellen
A puffer nem tudja kijavítani a tartós kapacitásbeli eltérést. Például, ha az elsődleges szakasz folyamatosan szállít 500 tonnát óránként, míg a downstream kör csak 400 tonnát tud feldolgozni óránként, a tárolás nettó 100 tonna/óra sebességgel halmoz fel anyagot, amíg a rendelkezésre álló kapacitás ki nem merül. A puffer elodázhatja a problémát, de nem szünteti meg.
Ezzel szemben, ha az elsődleges zúzógép szakaszosan 500 tonnát termel óránként, míg a későbbi rendszer 400 tonnát óránként, az ideiglenes tárolás lehetővé teheti mindkét szakasz eltérő ütemű működését korlátozott ideig, feltéve, hogy az általános üzemi ütemtervük és az anyagmérlegük összeegyeztethető. Ezt a különbséget a kiegészítő felszerelés vásárlása vagy a raktárhely elosztása előtt kell megállapítani.
Hol kell elhelyezni egy túlfeszültség-halmot vagy túlfeszültség-tárolót?
Elsődleges és másodlagos zúzás között
Számos helyhez kötött kőbánya-konfiguráció esetén az elsődleges zúzógép nyomóoldala logikus hely a közbenső tároláshoz. Egy tipikus elrendezés a következőképpen írható le: elsődleges zúzó → szállítószalag → kiegyenlítő cölöp → visszanyerő adagoló → másodlagos zúzókör → rosta.
Ebben az elrendezésben az elsődleges zúzás folytatódhat bizonyos downstream megszakítások alatt, amíg el nem éri a megengedett tárolási szintet. Ezzel szemben a másodlagos feldolgozás folytatódhat egy rövid elsődleges leállás alatt is, miközben a visszanyerhető anyag rendelkezésre áll. Az elrendezés azt is lehetővé teszi, hogy az elsődleges és másodlagos szakaszok eltérő ütemezésben működjenek, ha a termelési terv és a rendelkezésre álló tárhely támogatja ezt a megközelítést.
A technikai előny abból adódik, hogy két különböző áramlási jellemzőkkel rendelkező üzemi szakaszt választanak szét, nem pedig magából a készletből. Egy olyan berendezés-portfólió esetében, mint a RION, ez az interfész tartalmazhat egy elsődlegest Pofadaráló, egy közbenső készlet és a folyásirányban Kúpzúzó felszerelés. A tényleges elrendezést az anyag, a daráló feladatai, a betáplálási méret és a projekt elrendezése alapján kell meghatározni, nem pedig azt feltételezni, hogy ez a sorrend minden üzemnek megfelel.
Másodlagos szűrés vagy harmadlagos zúzás előtt
A további közbenső tárolás akkor lehet hasznos, ha egy későbbi feldolgozási szakasz jelentős működési megszakításokat vagy változó takarmányigényt tapasztal. Ha azonban egy puffert lejjebb helyezünk el, az megváltoztatja, hogy melyik berendezés marad kitéve az upstream ingadozásoknak.
Például a másodlagos zúzás után elhelyezett cölöp nem választja el a másodlagos zúzógépet a szabálytalan elsődleges ürítéstől. A másodlagos zúzógépnek továbbra is alkalmazkodnia kell a felfelé irányuló működési mintához. Ez akkor lehet fontos, ha két olyan elrendezést hasonlítunk össze, amelyek a teljes berendezéskapacitás tekintetében hasonlónak tűnnek.
A harmadlagos zúzás előtti kiegyenlítő tartály segíthet szabályozni a betáplálást a végső redukciós szakaszig, de az értéke a környező szűrőkörtől, a visszatérő terhelés viselkedésétől és a rendelkezésre álló szabályozási elrendezésektől függ. Ezért a tárolási helyet úgy kell kiválasztani, hogy meghatározzuk azokat a konkrét szakaszokat, amelyeknek önállóan kell működniük.
A folyamatpufferek a kész összesített készletekkel szemben
A túlfeszültség-halmot nem szabad összetéveszteni a késztermék-készlettel. A folyamatpuffer általában olyan anyagokat tárol, amelyeket még össze kell törni, szitálni vagy más feldolgozási műveletet kell végezni. Feladata a folytonosság támogatása és az anyagmozgás szabályozása az üzemen keresztül.
A kész sóderkészlet olyan anyagot tartalmaz, amely már megfelelt a tervezett termékbesorolásnak, és berakodásra, keverésre vagy kiszállításra vár. Ezek a különböző célok befolyásolják az elrendezés kialakítását. A folyamatkészlethez megbízható visszanyerési kapacitásra és a későbbi berendezésekkel való szoros együttműködésre van szükség. A kész készletet erősebben befolyásolják a készletek, a termékek elkülönítése, a teherautó-rakodási és szállítási követelmények.
Ha mindkettőt közönséges tárolókapacitásként kezeljük, helytelen feltételezések születhetnek a termelés támogatásához ténylegesen rendelkezésre álló anyag mennyiségéről.
Mekkora élő tárkapacitás szükséges?
Anyagfelhalmozódás becslése áramlási különbségekből
Az előzetes tárolási értékelés a puffer tömegmérlegével kezdődik. Meghatározott üzemidőre: A tárolt tömeg változása = Raktárba kerülő anyag − A raktárból kilépő anyag.
Ha mindkét áramlást állandónak tételezzük fel az adott időszakban, a kapcsolat létrejön ΔM = (Qin − Qout) × t, ahol ΔM a tárolt tömeg változása tonnában; Qin és Qout a bejövő és kimenő tömegáram tonnában óránként; és t az időtartam órákban.
Tekintsünk egy szemléltető esetet, amikor egy alsó zúzókör óránként 350 tonnát fogyaszt, és az elsődleges zúzógép 20 percre leállítja a puffer adagolását. Ha a lefelé irányuló kör várhatóan továbbra is ugyanolyan ütemben fog működni, akkor a megszakítás során levont összeg kb. 350 × (20/60) = 116,7 tonna.
Ez azt jelenti, hogy legalább megközelítőleg 117 tonna felhasználható tárolt anyagra lenne szükség kizárólag az adott megszakítás áthidalásához, feltéve, hogy a visszanyerés megszakítás nélkül történik, egyéb veszteségek vagy korlátozások nélkül. Ez nem ajánlott pufferkapacitás valódi RION telepítéshez. Ez egy számítási példa, amely bemutatja, hogy a megszakítás időtartama és a downstream igény hogyan befolyásolja a szükséges anyag tömegét.
A munkatervnek figyelembe kell vennie az ismétlődő megszakításokat, a várható induló készletet, a jövőbeni feltöltést, a megengedett tárolási szinteket és a megfelelő működési tartalékokat. Ha az áramlási sebességek jelentősen változnak az idő múlásával, a számításokhoz a teljes anyagáramlási előzményeket kell használni, nem pedig egyetlen átlagot.
Élőben visszanyerhető kapacitás a teljes készletmennyiséggel szemben
Egy 1000 tonnát tartalmazó készlet nem feltétlenül biztosít 1000 tonnás kihasználható túlfeszültség-kapacitást. Élő tárolás az anyagnak az a része, amely a tervezett üzemi feltételek mellett a telepített visszanyerési elrendezéssel visszanyerhető. Az effektív kivonási zónán kívüli anyag a halomban maradhat, hacsak egy rakodó vagy más visszanyerési módszer nem mozgatja.
Az egyetlen visszanyerési ponttal rendelkező készlet ennélfogva sokkal alacsonyabb éles tárolási hányaddal rendelkezhet, mint egy megfelelően kialakított, több kitárolási hellyel rendelkező rendszer. A töredék függ a cölöp geometriájától, a dőlésszögtől, az adagoló elrendezésétől, az ürítési jellemzőktől és az anyag áramlási viselkedésétől.
Az üzem tervezőjének meg kell különböztetnie a teljes fizikai tárolást, a tervezett működési móddal kinyerhető anyagot, a stabil visszanyeréshez szükséges minimális készletet, valamint a megengedett alacsony és magas szint között elérhető üzemi tárolást. Ez a működésileg használható rész számít, amikor megbecsüljük, mennyi ideig működhetnek tovább a downstream berendezések.
A tárolás időtartama és a működési változatosság
Egy rögzített szabály, például egy bizonyos számú perc vagy óra készletkapacitás biztosítása hasznos lehet a kezdeti megbeszéléshez, de nem helyettesítheti az üzem tényleges működésének értékelését. A releváns kérdések közé tartozik, hogy milyen gyakran áll le az elsődleges betáplálás, mennyi ideig tartanak általában a megszakítások, folytatódik-e a későbbi feldolgozás a karbantartás során, és hogy az elsődleges szakasz ugyanazon a műszakban működik-e.
A puffert is fel kell tölteni. Ha az elsődleges zúzógép nem tud elegendő anyagot előállítani a rendelkezésre álló üzemidő alatt a későbbi fogyasztás pótlására, a cölöpkapacitás növelése nem hoz létre fenntartható működési megállapodást. A tároló méretezésekor figyelembe kell venni mind a megszakítások során szükséges anyagmennyiséget, mind a készletek későbbi helyreállításának lehetőségét.
Hogyan kell integrálni a visszanyerő adagolókat és szállítószalagokat?
Az előtolási sebesség szabályozásának visszanyerése
A készlet nem termel automatikusan ellenőrzött kibocsátást. Az anyagot a raktározott kőzet méretének, térfogatsűrűségének, nedvességtartalmának, koptatóképességének és a szükséges előtolási sebességnek megfelelő visszanyerő rendszeren keresztül kell kivenni. Az elrendezéstől függően ez magában foglalhatja a kiegyenlítő tartály alatt vagy a készlet alatti kijelölt kitárolási pontokon elhelyezett adagolókat.
Az adagolónak a jóváhagyott terhelési és ürítési határokon belül kell működnie, miközben a vevőkör által megkívánt áramlást szállítja. RION-é Rezgő adagoló A termékskála megfelelő berendezéskategóriát biztosít az adalékanyag-feldolgozás során az ellenőrzött anyagadagolás megvitatásához.
Egy adott visszanyerési telepítéshez azonban műszaki igazolás szükséges. A hagyományos fogadó garathoz alkalmas adagolót nem szabad automatikusan feltételezni, hogy minden magas készletvisszanyerési körülmény esetén megfelelő. Különös figyelmet kell fordítani ott, ahol a finom anyag, a nedvesség vagy a szabálytalan sziklaforma növeli az áthidalás, eltömődés vagy egyenetlen kisülés lehetőségét.
A szállítószalag-kapacitás a törőgép-igénynek megfelelő
A visszanyerő szállítószalagnak alkalmazkodnia kell a tervezett anyagáramláshoz, beleértve a reális működési eltéréseket. A szállítószalag alkalmassága nem csak a szalag szélességétől függ. A szalagsebesség, az anyag térfogatsűrűsége, a vályú konfigurációja, a dőlésszög, a csomó mérete, a rakodási geometria és az átadó csúszda kialakítása mind befolyásolja a tényleges teherbírást.
Az a szállítószalag, amely névlegesen kezeli a szükséges átlagos űrtartalmat, még mindig nehézségekbe ütközhet, ha a visszanyerő adagoló rövid ideig túlterhelést produkál. Hasonlóképpen, a megfelelő méretű szállítószalag rosszul teljesíthet, ha az anyag a középponttól eltérően kerül be, vagy túlzott ütést okoz a berakodási helyen.
A Szállítószalag kategória ezért fontos interfész a tárolás és a későbbi feldolgozás között. A megbízható működés érdekében a visszanyerő adagolót, az átvezető csúszdát, a szállítószalagot és a fogadó zúzót egyetlen anyagmozgató rendszerként kell értékelni.
Anyagleválasztási, elzáródási és ürítési feltételek
A durva adalékanyag nem mindig marad egyenletesen elkeverve halmozás és visszanyerés közben. A készletképződés során a nagyobb részecskék messzebbre juthatnak el a lejtőn, míg a kisebb részecskék különböző régiókban halmozódnak fel. Ennek az elkülönülésnek a mértéke az anyag fokozatosságától és a halmozási módszertől függ.
Ha a visszanyerő rendszer túlnyomórészt egy régióból táplálkozik, akkor az utána lévő zúzógép olyan takarmányeloszlást kaphat, amely eltér az eredeti elsődleges zúzó kibocsátásától. A takarmány osztályozásában bekövetkezett változások befolyásolhatják a törőgép terhelését és az átvilágítás teljesítményét.
A tervezőnek figyelembe kell vennie a halmozási geometriát, a szállítószalag kiürítési helyzetét, a kivonási pontok elrendezését és azt, hogy a visszanyert anyag kellően reprezentatív marad-e. Egy másik követelmény az ellenőrzéshez, karbantartáshoz és biztonságos beavatkozáshoz való hozzáférés. A készletek visszanyerésére szolgáló területek komoly veszélyeket jelenthetnek, beleértve az eltemetett berendezéseket, a korlátozott hozzáférést, az instabil anyagokat és a váratlan mozgást. A visszanyerési rendszer tervezési, őrzési és karbantartási eljárásait a tényleges telepítéshez kell értékelni.
Mikor nincs szükség közbenső puffertárolásra?
Közvetlen előtolású elrendezések stabil anyagáramlással
Nem minden zúzóüzemnek van szüksége külön kiegyenlítő halomra. Kompakt működés viszonylag stabil anyagellátással, kompatibilis berendezéskapacitásokkal és megfelelő vezérlőelrendezésekkel képes lehet az anyagot közvetlenül a zúzási szakaszok között átvinni. Ez csökkentheti a kezelési pontok számát és egyszerűsíti az üzem lábnyomát.
A közvetlen előtolású elrendezés azonban azt jelenti, hogy az egyik szakasz megszakításai azonnali hatással lehetnek a csatlakoztatott berendezésekre. A választás magában foglalja a működési rugalmasság és a berendezések, a földterület és a kezelési követelmények közötti egyensúlyt.
Hely, por és további kezelési követelmények
A pufferkészlet helyet foglal, és további szállítószalagokat, tartószerkezeteket, visszanyerő berendezéseket, elektromos berendezéseket és karbantartási hozzáférést igényelhet. A nyitott raktárkészletek környezetvédelmi szempontokat is bevezetnek a szélfútta porral, a felszíni lefolyással és az anyagok visszaszorításával kapcsolatban.
A zárt túlfeszültség-tartályok csökkenthetik bizonyos expozíciós problémákat, de bevezetik saját szerkezeti, hozzáférési és anyagáramlási követelményeiket. Ezeket a következményeket minden várható működési javulás mellett figyelembe kell venni. Korlátozott telephelyen egy kisebb puffer vagy egy másik üzemelrendezés praktikusabb lehet, mint egy nagy köztes készlet.
Miért nem távolíthatja el a tárolás a tartós szűk keresztmetszetet?
Gyakori tervezési hiba a tárhely hozzáadása a folyamatosan alulméretezett downstream rendszer kompenzálására. Ha a későbbi zúzógépek és sziták nem tudják feldolgozni a szükséges hosszú távú termelési sebességet, a tárolt anyag továbbra is felhalmozódik, amikor az upstream termelés meghaladja a downstream kapacitást.
A helyes válasz ehelyett magában foglalhatja a törő üzemének, a szita kapacitásának, a keringő terhelésnek, az anyagjellemzőknek vagy a tervezett gyártási céloknak a felülvizsgálatát. A puffertárolást a működési eltérések mintájának kell indokolnia, és nem helyettesítheti a csatlakoztatott berendezések kapacitásának ellenőrzését.
Milyen adatokat kell a vásárlóknak felülvizsgálniuk az elrendezés véglegesítése előtt?
A betáplálás méretét, az anyag tulajdonságait és az áteresztőképességet rögzíti
A hasznos műszaki értékelés a reprezentatív anyagadatokkal kezdődik.
| Szükséges információ | Miért számít |
|---|---|
| Maximális csomóméret és adagolási fokozat | Befolyásolja a csúszda hézagát, az adagoló kialakítását és az áramlási viselkedést |
| Térfogatsűrűség | A tárolt térfogatot hozzávetőleges anyagtömeggé alakítja |
| Nedvesség és finomszemcsés tartalom | Segít felmérni az adhéziót, az eltömődést és a visszanyerési nehézségeket |
| Az elsődleges zúzó kisülési története | Azonosítja a termelési ingadozásokat és megszakításokat |
| Downstream áramköri igény | Meghatározza a kivonási követelményeket és a puffer kimerülését |
| Rendelkezésre álló tárolóterület és geometria | Korlátozza a készletek vagy a tárak konfigurációját |
Az egypontos névleges kapacitásadatok kevésbé informatívak, mint azok az üzemi rekordok, amelyek a reprezentatív műszak alatti változást mutatják.
Működési ütemterv és termelési ingadozások
Az üzem működési ütemtervét az anyagáramlással együtt kell megvizsgálni. Egy elsődleges zúzószakasz, amely kevesebb órán keresztül üzemel, mint a későbbi üzem, elegendő termelési sebességet és tárolást igényelhet az ütemtervbeli különbségek támogatásához.
A karbantartási gyakorlatok is számítanak. Az a tervezett leállás, amely a későbbi berendezések önálló működését igényli, az alkalmankénti rövid megszakításoktól eltérő tárolási következményekkel jár. Ha nem állnak rendelkezésre megbízható termelési adatok, a projektcsapatnak azonosítania kell az előzetes számításokhoz használt feltételezéseket, és meg kell vizsgálnia, hogy az eredmény mennyire érzékeny ezekre a feltételezésekre.
Az elrendezés visszaigénylése, a helyszíni korlátok és a biztonsági követelmények
Az elrendezés véglegesítése előtt a projektcsapatnak át kell tekintenie a készletek helyét, a hozzáférés visszaigénylését, a szerkezeti követelményeket, a környezetvédelmi ellenőrzéseket és a vészhelyzeti karbantartási intézkedéseket. Az elrendezésnek figyelembe kell vennie a mobil berendezések és a szállítószalagok vagy visszanyerő rendszerek közelében dolgozó személyzet közötti szükséges távolságot is.
RION-é Összesített termelési megoldás lefedi a zúzó-, szitáló- és anyagmozgató berendezések egy aggregátumgyáron belüli összehangolásának tágabb kontextusát.
A javasolt áramkörről tárgyaló vásárlók a RION-nak megadhatják a kőzet típusát, a cél áteresztőképességét, a termék osztályozását, az üzemeltetési ütemtervet, a berendezés konfigurációját és a rendelkezésre álló helyszíni lábnyomot. projekt érdeklődő oldal.
A központi tervezési elv továbbra is egyértelmű: helyezzen el puffertárolót, ahol mérhető működési elválasztást biztosít a feldolgozási szakaszok között, és méretezheti a visszanyerhető anyagnak és a reális működési eltéréseknek megfelelően.
A megfelelően kiértékelt puffer konzisztensebb downstream működést támogathat. A helytelenül elhelyezett vagy túlméretezett raktár egyszerűen bonyolultabbá teheti a kezelést anélkül, hogy megoldaná az üzem valós korlátait.