








Каде треба да се смести баферското складирање во кола со опрема за дробење?
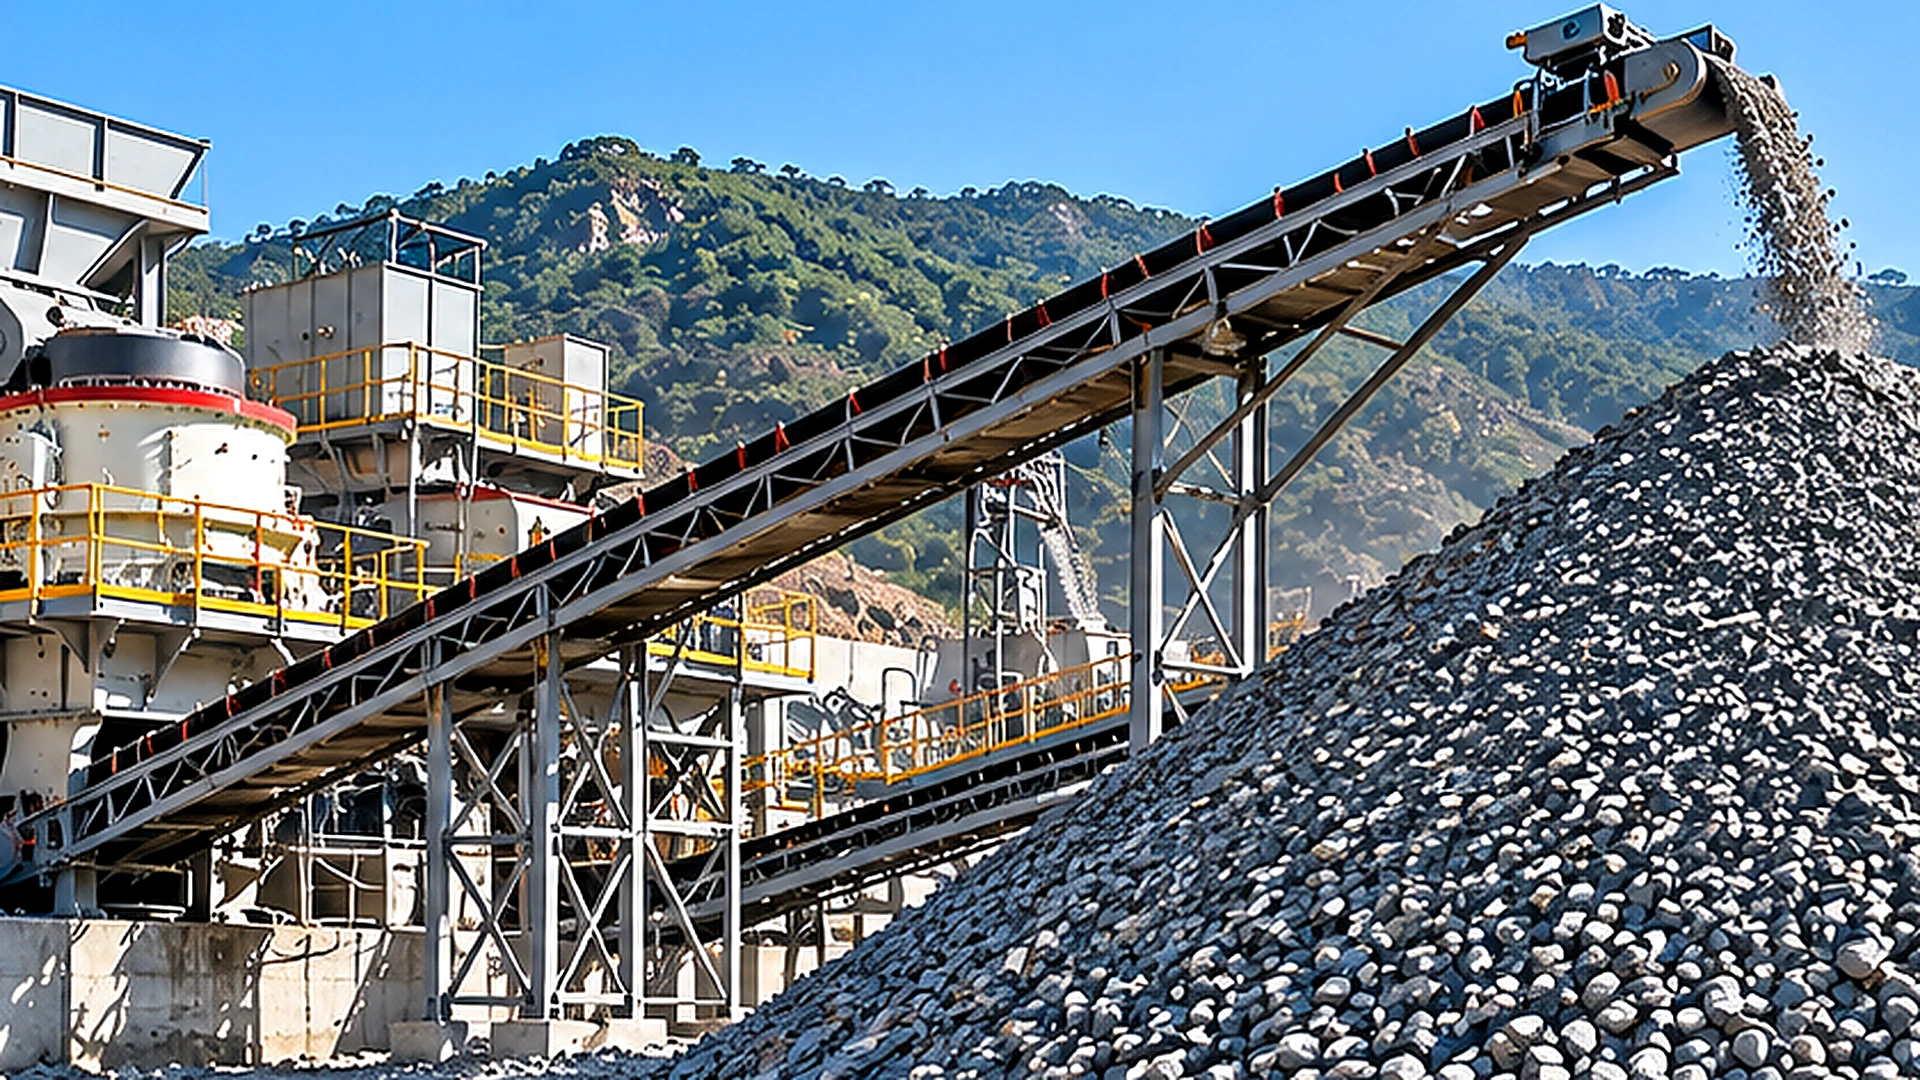
Залихите на тампон или корпата за пренапони обично се највредни на местото каде што едната фаза на дробење мора да работи независно од следната. Во конвенционална стационарна постројка за агрегат, ова е често помеѓу примарното дробење и низводното секундарно дробење и скрининг коло. Целта не е само складирање на карпите. Тоа е да ги апсорбира привремените разлики во протокот на материјалот, додека овозможува опремата низводно да добие поконзистентна храна.
Сепак, додавањето складирање помеѓу секоја дробилка не е ниту неопходно ниту економично. Точната локација и употребливиот капацитет зависат од реалните производни флуктуации, карактеристиките на материјалот, аранжманите за враќање и распоредот за работа на постројката.
За операторите на каменолом кои проценуваат опрема за дробење распоред, клучното инженерско прашање затоа не е колку големи залихи може да се конструираат, туку колку жив материјал што може да се обнови е потребно за да продолжи да работи следната фаза на обработка под реални услови.
Зошто на фазите на дробење им треба баферирање?
Интермитентно празнење на примарна дробилка
Примарното дробење ретко создава идентичен проток на материјал секоја минута. Во каменолом што се снабдува со камиони за влечење, примарната дробилка добива материјал во серии. Брзината на материјалот што влегува во дробилката зависи од интервалите на пристигнувањето на камионот, времето на фрлање, фрагментацијата на карпите, максималната големина на грутката и количината на материјалот веќе во бункерот за напојување.
Дури и кога примарната дробилка со вилица има соодветен номинален капацитет, големите фрагменти од карпи може привремено да ја намалат пропусната моќ. Прекините на доводот, прекините на инспекцијата и промените во градацијата на храната, исто така, може да влијаат на стапката на празнење. Овие флуктуации не мора да укажуваат на слаби перформанси на дробилката. Тие често се нормални карактеристики на горната операција на рударството и примарното дробење.
Примарната дробилка затоа може да испорача висока просечна пропусност во текот на едно менување додека нејзината моментална стапка на празнење значително варира. Ако тој материјал се префрли директно на секундарна дробилка, секој значаен прекин или бран во примарната фаза може да влијае на работата низводно.
Барања за секундарна дробилка и довод на екран
Секундарното дробење и скрининг генерално полесно се контролираат кога храната пристигнува со релативно стабилна брзина и во рамките на работните граници на опремата. Секундарната секундарна дробилка може да работи под предвидените услови за полнење. Прекумерното или нерамномерно напојување може да предизвика преоптоварување, нестабилни услови во комората или акумулација на материјалот на местата за пренос. Посебните последици зависат од дизајнот на дробилката и режимот на работа.
Екраните се исто така чувствителни на промени во вчитувањето. Наглото зголемување на доводот може да го продлабочи слојот на материјалот, да ги намали ефективните можности за одвојување и да го зголеми товарот што се враќа низ затворено коло за дробење. Тампон поставен помеѓу примарната и низводната фаза создава можност да се регулираат овие флуктуации.
Материјалот може привремено да се акумулира кога примарната фаза произведува повеќе отколку што троши низводното коло. За време на кратки примарни прекини, складираниот материјал може да продолжи да го храни секундарниот систем. Ова раздвојување на работните стапки е една од причините зошто складирањето на напоните често се разгледува во дизајнот на постројката за стационарни агрегати.
Краткорочни флуктуации наспроти постојани тесни грла
Тампон не може да го исправи одржливото несовпаѓање на капацитетот. На пример, ако примарната фаза континуирано испорачува 500 тони на час додека низводното коло може да обработи само 400 тони на час, складирањето ќе акумулира материјал со нето стапка од 100 тони на час додека не се исцрпи неговиот расположлив капацитет. Тампонот може да го одложи проблемот, но не го елиминира.
Спротивно на тоа, ако примарната дробилка наизменично произведува 500 тони на час, додека системот низводно бара 400 тони на час, привременото складирање може да им овозможи на двата дела да работат со различни стапки за ограничен период, под услов нивните севкупни работни распореди и билансот на материјалот да бидат компатибилни. Оваа разлика треба да се утврди пред да се купи дополнителна опрема или да се распредели простор за складиште.
Каде треба да се наоѓа пренапонски куп или корпа за пренапони?
Помеѓу примарното и секундарното дробење
За многу стационарни конфигурации на каменолом, страната за испуштање на примарната дробилка е логична локација за средно складирање. Типичен аранжман може да се опише како: примарна дробилка → преносен транспортер → пренапонски куп → фидер за враќање → секундарно коло за дробење → скрининг.
Во овој распоред, примарното дробење може да продолжи за време на одредени прекини низводно додека не се достигне дозволеното ниво на складирање. Спротивно на тоа, секундарната обработка може да продолжи за време на кратко примарно прекинување додека материјалот што може да се поврати останува достапен. Аранжманот, исто така, им овозможува на примарните и секундарните делови да работат на различни распореди кога планот за производство и достапното складирање го поддржуваат овој пристап.
Техничката придобивка доаѓа од одвојувањето на две работни фази со различни карактеристики на проток, наместо од самиот залиха. За портфолио на опрема како што е RION, овој интерфејс може да вклучува примарно Дробилка за вилица, средно залихи и низводно Конус дробилката опрема. Вистинските аранжмани треба да се одредат според материјалот, должностите на дробилката, големината на храната и распоредот на проектот, наместо да се претпоставува дека оваа низа одговара на секоја фабрика.
Пред секундарно скрининг или терциерно дробење
Дополнително средно складирање може да биде корисно кога подоцнежната фаза на обработка има значителни оперативни прекини или променлива побарувачка за храна. Меѓутоа, поставувањето на тампон подалеку низводно ја менува опремата која останува изложена на флуктуации нагоре.
На пример, куп лоциран по секундарното дробење не ја изолира секундарната дробилка од неправилно примарно празнење. Секундарната дробилка сè уште мора да одговара на оперативниот модел нагоре. Ова може да биде важно кога се споредуваат два распореди кои изгледаат слични во вкупниот капацитет на опремата.
Корпата за пренапони пред терцијарното дробење може да помогне во регулирањето на доводот до последната фаза на редукција, но нејзината вредност зависи од околните кругови за проверка, однесувањето на повратното оптоварување и достапните контролни аранжмани. Затоа, место за складирање треба да се избере со идентификување на специфичните фази кои треба да работат независно.
Процесни бафери наспроти готови агрегатни залихи
Напливот куп не треба да се меша со залихи на готов производ. Процесен тампон вообичаено складира материјал кој сè уште бара дробење, скрининг или друга операција за обработка. Неговата функција е да поддржува континуитет и да го контролира движењето на материјалот низ фабриката.
Залихите на готовиот агрегат содржи материјал кој веќе ја исполнил предвидената класификација на производите и чека вчитување, мешање или испраќање. Овие различни цели влијаат на дизајнот на распоредот. Процесот на залихи бара сигурен капацитет за враќање и тесна координација со опремата низводно. Готовиот залихи е под силно влијание на залихите, сегрегацијата на производите, товарењето на камионите и барањата за испорака.
Третирањето на обете како обичен капацитет за складирање може да доведе до неточни претпоставки за количеството материјал што навистина е достапен за поддршка на производството.
Колку е потребен капацитет за складирање во живо?
Проценка на акумулацијата на материјалот од разликите во протокот
Прелиминарната проценка за складирање започнува со рамнотежата на масата низ баферот. За дефиниран оперативен период: Промена на складираната маса = Материјал што влегува во складиштето − Материјалот што излегува од складиштето.
Ако двата тека се претпостават константни во тој период, врската станува ΔM = (Qin − Quut) × t, каде ΔM е промената на складираната маса во тони; Qin и Qout се стапки на масовен проток на дојдовен и излез во тони на час; а t е времетраењето во часови.
Размислете за илустративен случај во кој колото за дробење низводно троши 350 тони на час, а примарната дробилка престанува да го храни тампонот 20 минути. Ако се очекува низводното коло да продолжи да работи со иста брзина, износот што е повлечен за време на прекинот е приближно 350 × (20/60) = 116,7 тони.
Ова значи дека најмалку приближно 117 тони употреблив складиран материјал ќе бидат потребни само за да се премости тој конкретен прекин, под претпоставка за непречено враќање и без други загуби или ограничувања. Тоа не е препорачан тампон капацитет за вистинска инсталација на RION. Тоа е пример за пресметка што покажува како времетраењето на прекинот и побарувачката низводно влијаат на масата на потребниот материјал.
Работниот дизајн исто така мора да ги земе предвид повторените прекини, очекуваниот почетен залихи, идното надополнување, дозволените нивоа на складирање и соодветните оперативни резерви. Кога стапките на проток значително се разликуваат со текот на времето, пресметките треба да ја користат целосната историја на проток на материјали наместо единствен просек.
Капацитет за враќање во живо наспроти вкупниот волумен на залихи
Залихите што содржат 1.000 тони не мора да обезбедуваат 1.000 тони употреблив пренапонски капацитет. Складирање во живо е дел од материјалот што може да се поврати преку инсталираниот аранжман за враќање под предвидените работни услови. Материјалот надвор од зоната на ефективно повлекување може да остане во купот освен ако натоварувач или друг метод за враќање не го премести.
Залихите со една точка на враќање може да имаат многу помал дел за складирање во живо отколку соодветно дизајниран систем со повеќе локации за повлекување. Дропот зависи од геометријата на купот, аголот на одмор, распоредот на фидер, карактеристиките на празнење и однесувањето на материјалот.
Дизајнерот на постројката мора да го разликува вкупното физичко складирање, материјалот што може да се поврати преку планираниот оперативен метод, минималниот залихи потребен за стабилно враќање и оперативното складирање достапно помеѓу дозволените ниски и високи нивоа. Оперативно употребливиот дел е важен кога се проценува колку долго опремата низводно може да продолжи да работи.
Времетраење на складирање и оперативна варијабилност
За првичната дискусија може да биде корисно фиксно правило, како што е обезбедување на одреден број минути или часови на залихи капацитет, но не може да ја замени проценката на актуелните операции на постројката. Релевантните прашања вклучуваат колку често престанува примарното снабдување, колку долго траат вообичаено прекините, дали обработката низводно продолжува за време на одржувањето и дали примарната фаза работи на истиот распоред на смени.
Баферот исто така мора да се надополни. Ако примарната дробилка не може да произведе доволно материјал за време на расположливите работни часови за да ја замени потрошувачката низводно, зголемувањето на капацитетот на купот нема да воспостави одржлив оперативен аранжман. Големината на складиштето треба да ја земе предвид количината на материјалот потребен за време на прекините и можноста за враќање на залиха потоа.
Како треба да се интегрираат повратните доводници и транспортери?
Повратете ја контролата на стапката на напојување
Залихите не произведуваат автоматски контролирано празнење. Материјалот мора да се повлече преку систем за враќање прилагоден на големината на складираната карпа, волуменската маса, влагата, абразивноста и потребната стапка на напојување. Во зависност од распоредот, ова може да вклучува колибри поставени под корпата за пренапони или на одредени точки за повлекување под складиштето.
Фидерот треба да работи во рамките на неговите одобрени граници на оптоварување и празнење додека го обезбедува протокот што го бара колото за примање. RION's Вибрирачки фидер асортиманот на производи обезбедува соодветна категорија на опрема за дискусија за контролирана храна за материјали во обработката на агрегат.
Сепак, соодветноста за специфична инсталација за враќање бара инженерска потврда. Фидер соодветен за конвенционален бункер за прием не треба автоматски да се смета за соодветен за секоја состојба за враќање на залихите со висока глава. Посебно внимание е потребно каде финиот материјал, влагата или неправилните форми на карпите ја зголемуваат можноста за премостување, блокирање или нерамномерно испуштање.
Усогласување на капацитетот на транспортерот со побарувачката на дробилката
Транспортерот за враќање мора да одговара на планираниот проток на материјалот, вклучително и реални оперативни варијации. Соодветноста на транспортерот зависи од повеќе од ширината на лентата. Брзината на ременот, густината на материјалот, конфигурацијата на коритото, наклонот, големината на грутката, геометријата на полнење и дизајнот на каналот за пренос, сите влијаат на ефективната носивост.
Транспортерот кој номинално се справува со потребната просечна тонажа сè уште може да има потешкотии ако фидерот за враќање произведува кратки периоди на прекумерно оптоварување. Слично на тоа, транспортер со правилна големина може да работи лошо ако материјалот влезе надвор од центарот или создаде прекумерно влијание на точката на товарење.
На Транспортни појаси Затоа категоријата е важен интерфејс помеѓу складирањето и обработката низводно. За сигурна работа, фидерот за враќање, транспортната шахта, транспортерот и дробилката за примање треба да се оценуваат како еден систем за ракување со материјали.
Услови за сегрегација на материјали, блокада и празнење
Крупниот агрегат не секогаш останува рамномерно измешан додека се наложува и се враќа. За време на формирањето на залихите, поголемите честички може да патуваат подалеку по падината додека помалите честички се акумулираат во различни региони. Степенот на оваа сегрегација зависи од градацијата на материјалот и методот на редење.
Ако системот за враќање главно црпи од еден регион, дробилката низводно може да добие дистрибуција на храна која се разликува од оригиналното празнење на примарната дробилка. Промените во оценувањето на добиточната храна може да влијаат на оптоварувањето на дробилката и перформансите на проверка.
Дизајнерот треба да размисли за геометријата на натрупување, позицијата на празнење на транспортерот, распоредот на точките на повлекување и дали обновениот материјал ќе остане доволно репрезентативен. Пристапот за проверка, одржување и безбедна интервенција е уште еден услов. Областите за враќање на залихите може да претставуваат сериозни опасности, вклучувајќи закопана опрема, ограничен пристап, нестабилен материјал и неочекувано движење. Процедурите за дизајнирање на системот за враќање, заштита и одржување мора да се проценат за вистинската инсталација.
Кога е непотребно средно складирање во бафер?
Распоред на директно напојување со стабилен проток на материјали
Не секоја фабрика за дробење има потреба од посебен куп на бранови. Компактна работа со релативно стабилно снабдување со материјали, компатибилни капацитети на опрема и соодветни контролни аранжмани може да може да го пренесе материјалот директно помеѓу фазите на дробење. Ова може да го намали бројот на точки за ракување и да го поедностави отпечатокот на растението.
Меѓутоа, распоредот со директно напојување значи дека прекините во еден дел може да влијаат веднаш на поврзаната опрема. Изборот вклучува балансирање на оперативната флексибилност во однос на опремата, земјиштето и барањата за ракување.
Простор, прашина и дополнителни барања за ракување
Залихите на тампон зафаќаат простор и може да бараат дополнителни транспортери, структури за поддршка, опрема за враќање, електрични инсталации и пристап за одржување. Отворените залихи, исто така, воведуваат еколошки размислувања поврзани со прашина од ветер, површинско истекување и задржување на материјалот.
Затворените корпи за пренапони може да намалат некои проблеми со изложеноста, но да воведат свои барања за структура, пристап и проток на материјали. Овие последици треба да се земат предвид заедно со секое очекувано оперативно подобрување. За ограничена локација, помал тампон или различен распоред на растенијата може да биде попрактичен од големите средни залихи.
Зошто складирањето не може да отстрани постојано тесно грло
Вообичаена грешка во дизајнот е додавањето складиште за да се компензира низводниот систем кој е постојано маломерен. Ако дробилките и параваните низводно не можат да ја обработат потребната долгорочна стапка на производство, складираниот материјал ќе продолжи да се акумулира секогаш кога производството нагоре го надмине капацитетот низводно.
Точниот одговор може наместо тоа да вклучи преглед на должноста на дробилката, капацитетот на екранот, оптоварувањето со циркулација, карактеристиките на материјалот или планираните производствени цели. Складирањето во тампон треба да се оправда со моделот на оперативни варијации, а не да се користи како замена за проверка на капацитетите на поврзаната опрема.
Кои податоци треба да ги прегледаат купувачите пред да го финализираат изгледот?
Големина на доводот, својства на материјалот и записи за пропусната моќ
Корисна инженерска проценка започнува со репрезентативни материјални податоци.
| Потребни информации | Зошто е важно |
|---|---|
| Максимална големина на грутка и градација на храна | Влијае на празнините на каналот, дизајнот на фидерот и однесувањето на протокот |
| Масовна густина | Го претвора складираниот волумен во приближна маса на материјалот |
| Влага и содржина на ситни честички | Помага да се проценат тешкотиите на адхезија, блокада и враќање |
| Историја на празнење на примарна дробилка | Ги идентификува производните флуктуации и прекини |
| Побарувачката на низводно коло | Ги одредува барањата за повлекување и исцрпувањето на тампонот |
| Достапен простор за складирање и геометрија | Ја ограничува конфигурацијата на залихи или корпа |
Бројките за номинален капацитет од една точка се помалку информативни од оперативните записи кои покажуваат варијации за време на репрезентативна смена.
Работен распоред и флуктуации на производството
Распоредот на работа на фабриката треба да се испита заедно со протокот на материјалот. Примарниот дел за дробење што работи помалку часа од постројката низводно може да бара доволна стапка на производство и складирање за да се поддржи разликата во распоредот.
Практиките за одржување исто така се важни. Планираното исклучување кое бара опремата низводно да работи независно има различни импликации за складирање од повремен краток прекин. Онаму каде што не се достапни веродостојни податоци за производството, проектниот тим треба да ги идентификува претпоставките користени за прелиминарните пресметки и да тестира колку е чувствителен резултатот на тие претпоставки.
Повратете го распоредот, ограничувањата на локацијата и безбедносните барања
Пред да се финализира изгледот, проектниот тим треба да ја прегледа локацијата на складиштето, пристапот за враќање, структурните барања, еколошките контроли и аранжманите за одржување во итни случаи. Распоредот, исто така, мора да го земе предвид секое потребно одвојување помеѓу мобилната опрема и персоналот што работи во близина на транспортери или системи за враќање.
RION's Решение за агрегатно производство го опфаќа поширокиот контекст на усогласување на опремата за дробење, скрининг и ракување со материјали во фабрика за агрегат.
Купувачите кои разговараат за предложеното коло можат да му обезбедат на RION типот на карпата, целната пропусност, оценувањето на производите, распоредот на работа, конфигурацијата на опремата и достапниот отпечаток на локацијата преку страница за истражување на проектот.
Централниот принцип на дизајн останува јасен: поставете тампон таму каде што обезбедува мерливо оперативно раздвојување помеѓу фазите на обработка и големина според материјалот што може да се поврати и реални оперативни варијации.
Правилно проценетиот бафер може да поддржи поконзистентна низводно операција. Неправилно лоциран или преголем залихи може едноставно да додаде сложеност на ракувањето без да се реши вистинското ограничување на фабриката.