








Gdzie należy umieścić bufor w obwodzie urządzenia kruszącego?
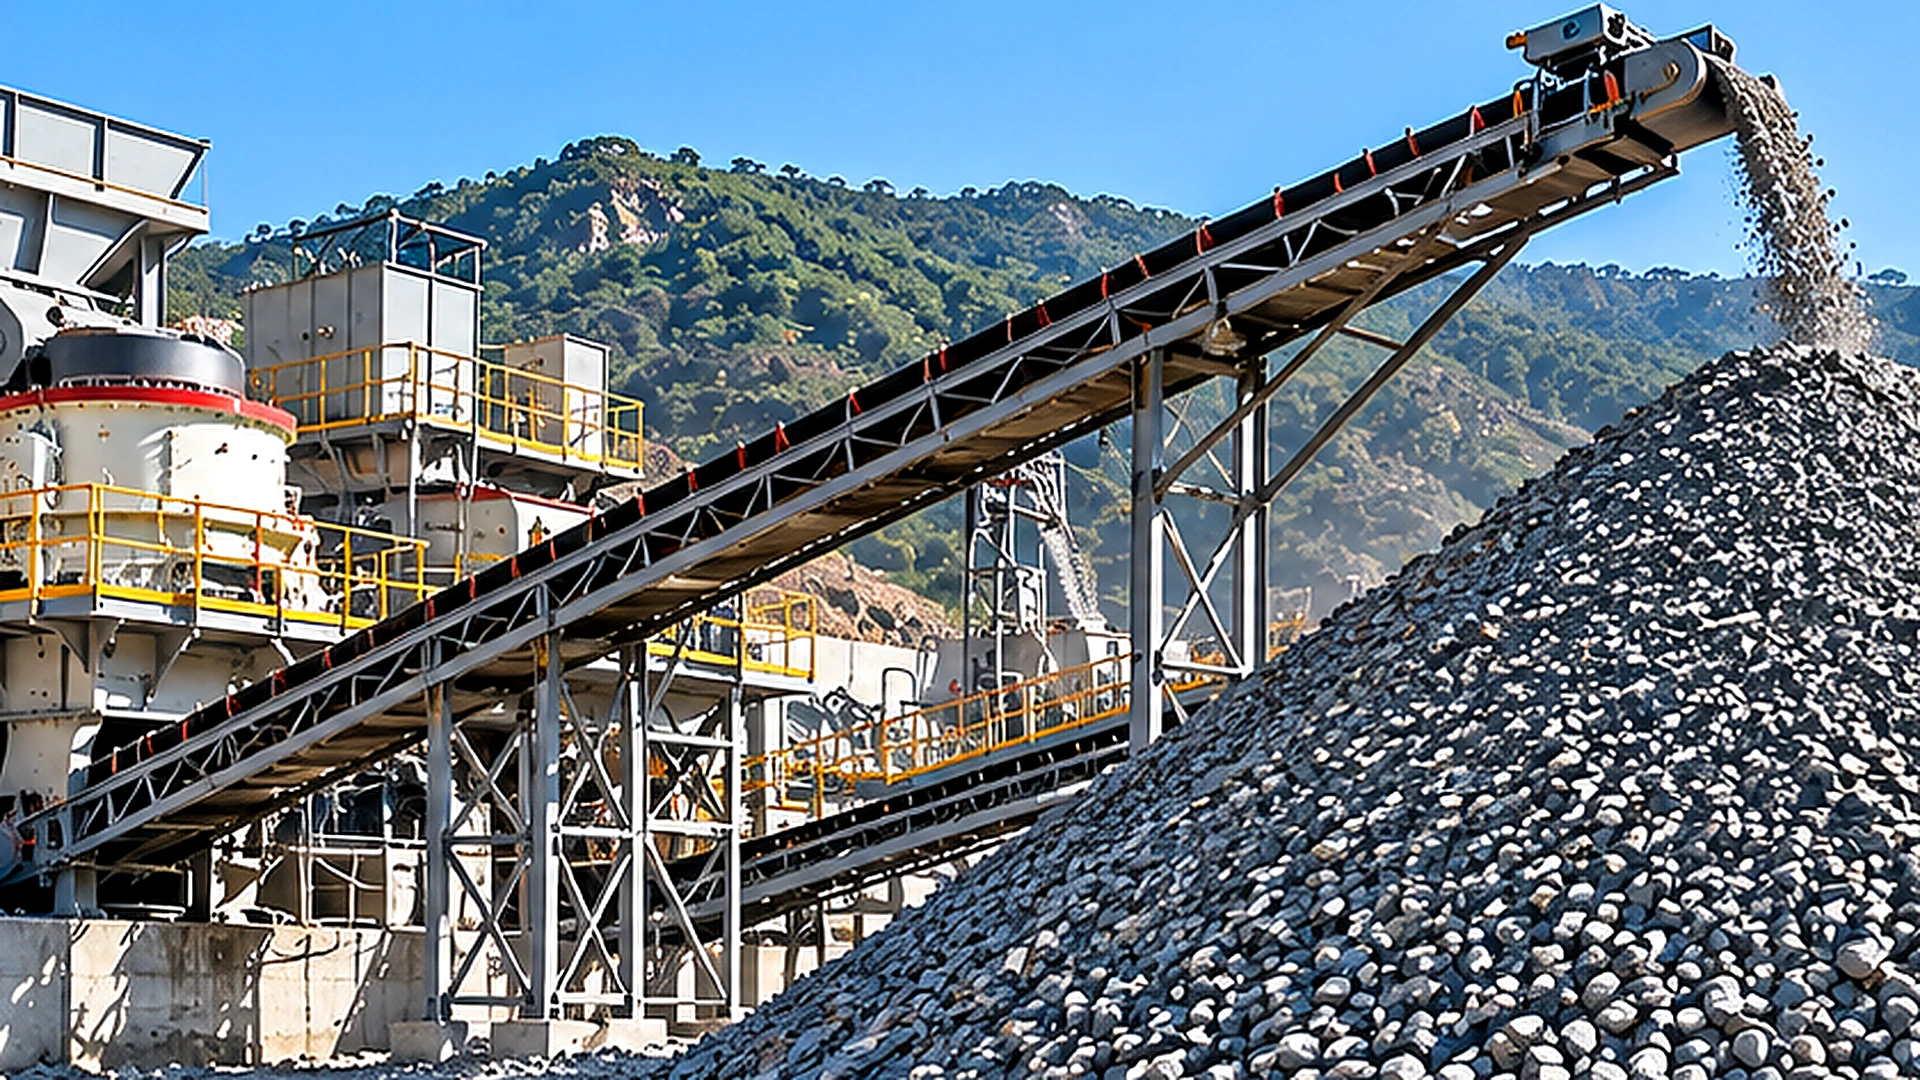
Magazyn buforowy lub zbiornik wyrównawczy są zwykle najcenniejsze w miejscu, w którym jeden etap kruszenia musi działać niezależnie od następnego. W konwencjonalnej stacjonarnej instalacji kruszywa często dzieje się to pomiędzy pierwotnym kruszeniem a późniejszym obiegiem wtórnego kruszenia i przesiewania. Celem nie jest zwykłe przechowywanie skał. Ma on absorbować tymczasowe różnice w przepływie materiału, jednocześnie umożliwiając sprzętowi znajdującemu się dalej na linii produkcyjnej otrzymywanie bardziej spójnego surowca.
Jednakże dodawanie magazynów pomiędzy każdą kruszarką nie jest ani konieczne, ani ekonomiczne. Prawidłowa lokalizacja i pojemność użytkowa zależą od rzeczywistych wahań produkcji, charakterystyki materiałów, ustaleń dotyczących odzysku i harmonogramów pracy zakładu.
Do oceny operatorów kamieniołomów sprzęt do kruszenia Dlatego też kluczowym pytaniem inżynierskim nie jest to, jak duży skład można zbudować, ale ile żywy, możliwy do odzyskania materiał jest potrzebne, aby kolejny etap przetwarzania przebiegał w realistycznych warunkach.
Dlaczego etapy kruszenia wymagają buforowania?
Przerywany wyładunek kruszarki pierwotnej
Kruszenie pierwotne rzadko powoduje powstanie identycznego przepływu materiału w każdej minucie. W kamieniołomie zaopatrywanym przez ciężarówki, kruszarka wstępna odbiera materiał partiami. Szybkość materiału wchodzącego do kruszarki zależy od częstotliwości przyjazdów ciężarówek, czasu zsypu, fragmentacji skały, maksymalnego rozmiaru bryły i ilości materiału znajdującego się już w leju załadowczym.
Nawet jeśli główna kruszarka szczękowa ma odpowiednią wydajność nominalną, duże fragmenty skał mogą tymczasowo zmniejszyć wydajność. Przerwy w karmieniu, zatrzymania inspekcji i zmiany w gradacji paszy mogą również wpływać na szybkość wyładunku. Wahania te niekoniecznie wskazują na słabą wydajność kruszarki. Często są to normalne cechy operacji wydobywczych i kruszenia wstępnego.
Kruszarka pierwotna może zatem zapewniać wysoką średnią przepustowość w ciągu jednej zmiany, podczas gdy jej chwilowa szybkość wyładunku znacznie się różni. Jeżeli materiał ten jest przesyłany bezpośrednio do kruszarki wtórnej, każda znacząca przerwa lub skok na etapie pierwotnym może mieć wpływ na dalszą pracę.
Wymagania dotyczące kruszarki wtórnej i przesiewacza
Wtórne kruszenie i przesiewanie są na ogół łatwiejsze do kontrolowania, gdy pasza dociera w stosunkowo stabilnej ilości i mieści się w granicach operacyjnych sprzętu. Niedostatecznie zasilana kruszarka wtórna może pracować poniżej zamierzonych warunków obciążenia. Nadmierny lub nierówny posuw może powodować przeciążenia, niestabilne warunki w komorze lub gromadzenie się materiału w punktach przeładunku. Konkretne konsekwencje zależą od konstrukcji kruszarki i trybu pracy.
Ekrany są również wrażliwe na zmiany w ładowaniu. Nagły wzrost podawania może pogłębić złoże materiału, zmniejszyć możliwości skutecznej separacji i zwiększyć ładunek powracający przez zamknięty obwód kruszenia. Bufor umieszczony pomiędzy etapami pierwotnymi i dalszymi stwarza możliwość regulacji tych wahań.
Materiał może się tymczasowo gromadzić, gdy stopień pierwotny wytwarza więcej, niż zużywa obwód dalszy. Podczas krótkich przerw w zasilaniu pierwotnym przechowywany materiał może kontynuować zasilanie systemu wtórnego. To oddzielenie szybkości roboczych jest jednym z powodów, dla których w projektowaniu stacjonarnych instalacji kruszywa często uwzględnia się magazynowanie udarów.
Krótkoterminowe wahania a trwałe wąskie gardła
Bufor nie może skorygować utrzymującego się niedopasowania pojemności. Na przykład, jeśli stopień pierwotny w sposób ciągły dostarcza 500 ton na godzinę, podczas gdy obieg końcowy może przetwarzać tylko 400 ton na godzinę, materiał do składowania będzie gromadzony z szybkością netto 100 ton na godzinę, aż do wyczerpania dostępnej pojemności. Bufor może opóźnić problem, ale go nie eliminuje.
Z drugiej strony, jeśli główna kruszarka produkuje sporadycznie 500 ton na godzinę, podczas gdy dalszy system wymaga 400 ton na godzinę, tymczasowe składowanie może pozwolić obu sekcjam na pracę z różnymi wydajnościami przez ograniczony okres, pod warunkiem, że ich ogólne harmonogramy pracy i bilans materiałowy są zgodne. Rozróżnienie to należy ustalić przed zakupem dodatkowego wyposażenia lub przeznaczeniem miejsca na składowisko.
Gdzie powinien znajdować się stos lub zbiornik wyrównawczy?
Między kruszeniem pierwotnym i wtórnym
W przypadku wielu stacjonarnych konfiguracji kamieniołomów strona wylotowa kruszarki wstępnej jest logicznym miejscem tymczasowego przechowywania. Typowy układ można opisać jako: kruszarka pierwotna → przenośnik transportowy → pryzma → podajnik regeneratu → wtórny obwód kruszenia → przesiewanie.
W tym układzie kruszenie wstępne może być kontynuowane podczas pewnych przerw w dalszym procesie, aż do osiągnięcia dozwolonego poziomu składowania. I odwrotnie, przetwarzanie wtórne może być kontynuowane podczas krótkiego przestoju pierwotnego, dopóki dostępny jest materiał odzyskiwalny. Takie rozwiązanie umożliwia również pracę sekcji pierwotnej i wtórnej według różnych harmonogramów, jeśli plan produkcji i dostępne magazyny wspierają takie podejście.
Korzyść techniczna wynika z oddzielenia dwóch etapów operacyjnych o różnych charakterystykach przepływu, a nie z samego składowiska. W przypadku asortymentu sprzętu takiego jak RION interfejs ten może obejmować interfejs podstawowy Kruszarka szczęk, skład pośredni i dalszy etap Kruszarka stożkowa sprzęt. Rzeczywiste ustalenia powinny być określone na podstawie materiału, obowiązków kruszarki, wielkości wsadu i układu projektu, a nie zakładać, że ta kolejność będzie pasować do każdego zakładu.
Przed wtórnym przesiewaniem lub trzeciorzędowym kruszeniem
Dodatkowe magazynowanie pośrednie może być przydatne, gdy na późniejszym etapie przetwarzania występują znaczące przerwy operacyjne lub zmienne zapotrzebowanie na paszę. Jednakże umieszczenie bufora dalej w dół strumienia zmienia to, który sprzęt pozostaje narażony na wahania na poziomie upstream.
Na przykład pryzma zlokalizowana po kruszenia wtórnego nie izoluje kruszarki wtórnej od nieregularnego zrzutu pierwotnego. Kruszarka wtórna musi nadal dostosowywać się do schematu działania poprzedzającego. Może to być ważne przy porównywaniu dwóch układów, które wydają się podobne pod względem całkowitej pojemności sprzętu.
Zbiornik wyrównawczy przed kruszeniem trzeciorzędowym może pomóc w regulacji zasilania do końcowego etapu redukcji, ale jego wartość zależy od otaczającego obwodu przesiewania, zachowania ładunku powrotnego i dostępnych rozwiązań kontrolnych. Dlatego też miejsce przechowywania należy wybrać, identyfikując konkretne etapy, które muszą działać niezależnie.
Bufory procesowe a gotowe zapasy kruszywa
Stosu wyrównawczego nie należy mylić ze stosem produktów gotowych. Bufor procesowy zwykle przechowuje materiał, który nadal wymaga kruszenia, przesiewania lub innej operacji przetwarzania. Jego funkcją jest wspieranie ciągłości i kontrola przepływu materiału w zakładzie.
Gotowy skład kruszywa zawiera materiał, który spełnił już zamierzoną klasyfikację produktu i oczekuje na załadunek, zmieszanie lub wysyłkę. Te różne cele wpływają na projekt układu. Zapasy procesowe wymagają niezawodnej zdolności odzyskiwania i ścisłej koordynacji z urządzeniami końcowymi. Na gotowe zapasy większy wpływ mają zapasy, segregacja produktów, załadunek samochodów ciężarowych i wymagania dotyczące wysyłki.
Traktowanie obydwu jako zwykłej pojemności magazynowej może prowadzić do błędnych założeń co do ilości materiału faktycznie dostępnego do wsparcia produkcji.
Jaka jest wymagana pojemność pamięci masowej na żywo?
Szacowanie akumulacji materiału na podstawie różnic przepływu
Wstępna ocena przechowywania rozpoczyna się od bilansu masy w buforze. Przez określony okres eksploatacji: Zmiana zmagazynowanej masy = Materiał wprowadzany do magazynu − Materiał opuszczający magazyn.
Jeśli założymy, że oba przepływy są stałe w tym okresie, zależność staje się ΔM = (Qin – Qout) × t, gdzie ΔM jest zmianą zmagazynowanej masy w tonach; Qin i Qout to masowe natężenia przepływu przychodzącego i wychodzącego w tonach na godzinę; oraz t to czas trwania w godzinach.
Rozważmy przykładowy przypadek, w którym dalszy obieg kruszenia zużywa 350 ton na godzinę, a kruszarka główna przestaje podawać bufor na 20 minut. Jeżeli oczekuje się, że dalszy obwód będzie nadal działał z tą samą wydajnością, ilość pobrana podczas przerwy będzie przybliżona 350 × (20/60) = 116,7 tony.
Oznacza to, że co najmniej około 117 ton użytecznego składowanego materiału byłoby potrzebnych wyłącznie do załatania tej konkretnej przerwy, przy założeniu nieprzerwanego odzysku i braku innych strat lub ograniczeń. Nie jest to zalecana pojemność buforowa dla prawdziwej instalacji RION. Jest to przykład obliczeń pokazujący, jak czas trwania przerwy i zapotrzebowanie na dalszą część procesu wpływają na masę potrzebnego materiału.
Roboczy projekt musi także uwzględniać powtarzające się przerwy, oczekiwany stan zapasów początkowych, przyszłe uzupełnianie, dopuszczalne poziomy składowania i odpowiednie rezerwy operacyjne. Jeżeli natężenia przepływu różnią się znacznie w czasie, w obliczeniach należy wykorzystać pełną historię przepływu materiału, a nie pojedynczą średnią.
Pojemność możliwa do odzyskania na żywo a całkowita wielkość zapasów
Składowisko zawierające 1000 ton niekoniecznie zapewnia 1000 ton użytecznej pojemności skokowej. Przechowywanie na żywo to część materiału, która może zostać odzyskana za pomocą zainstalowanego układu odzyskiwania w zamierzonych warunkach pracy. Materiał poza efektywną strefą wycofania może pozostać w stosie, chyba że zostanie przesunięty przez ładowarkę lub inną metodę odzyskiwania.
Skład zapasów z jednym punktem odbioru może zatem zawierać znacznie niższą frakcję żywego składowania niż odpowiednio zaprojektowany system z wieloma miejscami odbioru. Frakcja zależy od geometrii stosu, kąta zsypu, układu podajnika, charakterystyki wyładunku i zachowania przepływu materiału.
Projektant instalacji musi rozróżnić całkowite fizyczne magazynowanie, materiał, który można odzyskać za pomocą planowanej metody operacyjnej, minimalne zapasy wymagane do stabilnego odzyskiwania oraz dostępne magazynowanie operacyjne pomiędzy dopuszczalnym niskim i wysokim poziomem. Przy szacowaniu, jak długo sprzęt końcowy może nadal działać, liczy się część użyteczna operacyjnie.
Czas przechowywania i zmienność operacyjna
Ustalona zasada, np. zapewnienie określonej liczby minut lub godzin pojemności zapasów, może być przydatna do wstępnej dyskusji, ale nie może zastąpić oceny faktycznego funkcjonowania zakładu. Istotne pytania obejmują częstotliwość zatrzymywania zasilania pierwotnego, jak długo zwykle trwają przerwy, czy przetwarzanie na dalszym etapie jest kontynuowane podczas konserwacji oraz czy etap pierwotny działa według tego samego harmonogramu zmian.
Bufor również trzeba uzupełnić. Jeżeli główna kruszarka nie jest w stanie wyprodukować wystarczającej ilości materiału w dostępnych godzinach pracy, aby zastąpić dalsze zużycie, zwiększenie wydajności stosu nie zapewni zrównoważonego rozwiązania operacyjnego. Rozmiar magazynu powinien uwzględniać zarówno ilość materiału potrzebnego podczas przerw w pracy, jak i możliwość późniejszego przywrócenia zapasów.
Jak należy zintegrować podajniki i przenośniki odzysku?
Odzyskaj kontrolę szybkości podawania
Składowanie zapasów nie powoduje automatycznie kontrolowanego zrzutu. Materiał należy usunąć poprzez system odzyskiwania dostosowany do wielkości składowanej skały, gęstości nasypowej, wilgotności, ścieralności i wymaganej szybkości podawania. W zależności od układu, może to dotyczyć podajników umieszczonych poniżej zbiornika wyrównawczego lub w wyznaczonych punktach odbioru pod stosem.
Podajnik powinien działać w ramach zatwierdzonych limitów załadunku i rozładunku, zapewniając jednocześnie przepływ wymagany przez obwód odbiorczy. RION Podajnik wibracyjny asortyment produktów zapewnia odpowiednią kategorię sprzętu do omawiania kontrolowanego podawania materiału w przetwarzaniu kruszywa.
Jednakże przydatność do konkretnej instalacji odzyskiwania wymaga potwierdzenia technicznego. Nie należy automatycznie zakładać, że podajnik odpowiedni dla konwencjonalnego leja odbiorczego jest odpowiedni dla każdych warunków odzyskiwania stosu o wysokim udźwigu. Szczególną uwagę należy zwrócić tam, gdzie drobny materiał, wilgoć lub nieregularne kształty skał zwiększają możliwość mostkowania, blokowania lub nierównego rozładowania.
Dopasowanie wydajności przenośnika do zapotrzebowania kruszarki
Przenośnik odzysku musi dostosować się do zamierzonego przepływu materiału, łącznie z realistycznymi zmianami operacyjnymi. Przydatność przenośnika zależy od szerokości taśmy. Prędkość taśmy, gęstość nasypowa materiału, konfiguracja koryta, nachylenie, wielkość bryły, geometria załadunku i konstrukcja rynny transportowej wpływają na efektywną nośność.
Przenośnik, który nominalnie obsługuje wymagany średni tonaż, może nadal napotykać trudności, jeśli podajnik regeneratu powoduje krótkie okresy nadmiernego obciążenia. Podobnie przenośnik o prawidłowych wymiarach może działać słabo, jeśli materiał przedostaje się niecentrycznie lub powoduje nadmierne uderzenia w punkcie załadunku.
The Przenośnik taśmowy kategoria stanowi zatem ważny interfejs pomiędzy składowaniem a dalszym przetwarzaniem. Aby zapewnić niezawodne działanie, podajnik odzysku, zsyp przesypowy, przenośnik i kruszarka odbierająca powinny być oceniane jako jeden system transportu materiału.
Segregacja materiałów, blokowanie i warunki rozładowania
Grube kruszywo nie zawsze pozostaje równomiernie wymieszane podczas składowania i odzyskiwania. Podczas tworzenia się stosów większe cząstki mogą przemieszczać się dalej w dół zbocza, podczas gdy mniejsze cząstki gromadzą się w różnych obszarach. Stopień tej segregacji zależy od gradacji materiału i metody układania.
Jeśli system odzyskiwania czerpie głównie z jednego regionu, do kruszarki znajdującej się dalej w strumieniu surowca może być dostarczany inny rozkład niż w pierwotnej kruszarce wstępnej. Zmiany w klasyfikacji nadawy mogą mieć wpływ na załadunek kruszarki i wydajność przesiewania.
Projektant powinien wziąć pod uwagę geometrię układania, położenie rozładunku przenośnika, rozmieszczenie punktów odbioru oraz to, czy odzyskany materiał pozostanie wystarczająco reprezentatywny. Dostęp w celu kontroli, konserwacji i bezpiecznej interwencji to kolejny wymóg. Obszary odzyskiwania zapasów mogą stwarzać poważne zagrożenia, w tym zakopany sprzęt, ograniczony dostęp, niestabilny materiał i nieoczekiwany ruch. Projekt systemu odzyskiwania, procedury ochrony i konserwacji należy ocenić pod kątem rzeczywistej instalacji.
Kiedy przechowywanie w buforze pośrednim jest niepotrzebne?
Układy bezpośredniego podawania ze stabilnym przepływem materiału
Nie każda kruszarka potrzebuje osobnego stosu wyrównawczego. Kompaktowa operacja ze stosunkowo stabilnym dopływem materiału, kompatybilną wydajnością sprzętu i odpowiednimi układami sterującymi może umożliwić bezpośrednie przenoszenie materiału pomiędzy etapami kruszenia. Może to zmniejszyć liczbę punktów obsługi i uprościć wielkość zakładu.
Jednakże układ z zasilaniem bezpośrednim oznacza, że przerwy w jednej sekcji mogą mieć natychmiastowy wpływ na podłączony sprzęt. Wybór polega na zrównoważeniu elastyczności operacyjnej z wymaganiami dotyczącymi sprzętu, terenu i obsługi.
Przestrzeń, kurz i dodatkowe wymagania dotyczące obsługi
Skład buforowy zajmuje miejsce i może wymagać dodatkowych przenośników, konstrukcji wsporczych, sprzętu do odzysku, instalacji elektrycznych i dostępu konserwacyjnego. Otwarte składowiska wiążą się także z kwestiami środowiskowymi związanymi z pyłem unoszonym przez wiatr, spływem powierzchniowym i zatrzymywaniem materiałów.
Zamknięte pojemniki przeciwprzepięciowe mogą zmniejszyć niektóre problemy z narażeniem, ale wprowadzają własne wymagania strukturalne, dotyczące dostępu i przepływu materiałów. Konsekwencje te należy rozpatrywać łącznie z wszelkimi oczekiwanymi poprawami operacyjnymi. W przypadku lokalizacji o ograniczonym dostępie mniejszy bufor lub inny układ instalacji może być bardziej praktyczny niż duży skład pośredni.
Dlaczego pamięć masowa nie może usunąć trwałego wąskiego gardła
Częstym błędem projektowym jest dodanie pamięci masowej w celu zrekompensowania rozmiaru dalszego systemu, który jest stale za mały. Jeżeli późniejsze kruszarki i przesiewacze nie będą w stanie przetworzyć wymaganej długoterminowej wydajności produkcyjnej, zmagazynowany materiał będzie się gromadził za każdym razem, gdy produkcja na wcześniejszych etapach łańcucha produkcyjnego przekroczy zdolność produkcyjną na dalszym etapie.
Prawidłowa reakcja może zamiast tego polegać na sprawdzeniu pracy kruszarki, wydajności przesiewacza, obciążenia w obiegu, charakterystyki materiału lub planowanych celów produkcyjnych. Magazynowanie buforowe powinno być uzasadnione schematem zmienności działania, a nie zastępować sprawdzenia wydajności podłączonego sprzętu.
Jakie dane powinni sprawdzić kupujący przed sfinalizowaniem układu?
Rozmiar paszy, właściwości materiału i zapisy przepustowości
Przydatna ocena inżynierska rozpoczyna się od reprezentatywnych danych materiałowych.
| Wymagane informacje | Dlaczego to ma znaczenie |
|---|---|
| Maksymalna wielkość brył i gradacja paszy | Wpływa na prześwit rynny, konstrukcję podajnika i zachowanie przepływu |
| Gęstość nasypowa | Przelicza zmagazynowaną objętość na przybliżoną masę materiału |
| Zawartość wilgoci i drobnych cząstek | Pomaga ocenić przyczepność, blokowanie i trudności z regeneracją |
| Historia rozładowania kruszarki pierwotnej | Identyfikuje wahania i przerwy w produkcji |
| Zapotrzebowanie na obwód dalszy | Określa wymagania dotyczące wypłat i wyczerpania bufora |
| Dostępna powierzchnia do przechowywania i geometria | Ogranicza konfigurację stosów lub pojemników |
Jednopunktowe dane dotyczące wydajności nominalnej dostarczają mniej informacji niż zapisy operacyjne, które pokazują zmiany podczas reprezentatywnej zmiany.
Harmonogram operacyjny i wahania produkcji
Harmonogram pracy zakładu należy sprawdzić łącznie z przepływem materiału. Sekcja kruszenia pierwotnego działająca przez mniej godzin niż instalacja znajdująca się dalej w dalszej części procesu może wymagać wystarczającej wydajności produkcji i przechowywania, aby obsłużyć różnicę w harmonogramach.
Praktyki konserwacyjne również mają znaczenie. Planowane wyłączenie, które wymaga niezależnej pracy urządzeń znajdujących się na dalszym etapie łańcucha dostaw, ma inne skutki w zakresie przechowywania niż sporadyczne krótkie przerwy. W przypadku braku wiarygodnych danych produkcyjnych zespół projektowy powinien zidentyfikować założenia przyjęte do wstępnych obliczeń i sprawdzić, jak wrażliwy jest wynik na te założenia.
Odzyskaj układ, ograniczenia miejsca i wymagania bezpieczeństwa
Przed sfinalizowaniem układu zespół projektowy powinien sprawdzić lokalizację składowiska, odzyskać dostęp, wymagania strukturalne, kontrole środowiskowe i ustalenia dotyczące konserwacji awaryjnej. Układ musi także uwzględniać wszelkie wymagane separacje pomiędzy sprzętem mobilnym a personelem pracującym w pobliżu przenośników lub systemów odzysku.
RION Rozwiązanie do produkcji kruszywa obejmuje szerszy kontekst dopasowywania sprzętu do kruszenia, przesiewania i transportu materiałów w obrębie instalacji kruszywa.
Kupujący omawiający proponowany obwód mogą przekazać firmie RION rodzaj skały, docelową przepustowość, klasę produktu, harmonogram operacyjny, konfigurację sprzętu i dostępną powierzchnię miejsca za pośrednictwem strona z zapytaniem o projekt.
Główna zasada projektowania pozostaje prosta: umieść magazyn buforowy tam, gdzie zapewnia on wymierną separację operacyjną pomiędzy etapami przetwarzania i dostosuj jego wielkość do materiału odzyskiwalnego i realistycznej zmienności operacyjnej.
Właściwie oceniony bufor może zapewnić bardziej spójne działanie w dalszej części procesu. Nieprawidłowo umiejscowiony lub zbyt duży skład może po prostu zwiększyć złożoność obsługi, nie eliminując rzeczywistych ograniczeń zakładu.