








Çekiçli Kırıcı Aşınma Parçaları: Ne Zaman Değiştirilmeli ve Nasıl Seçilmeli
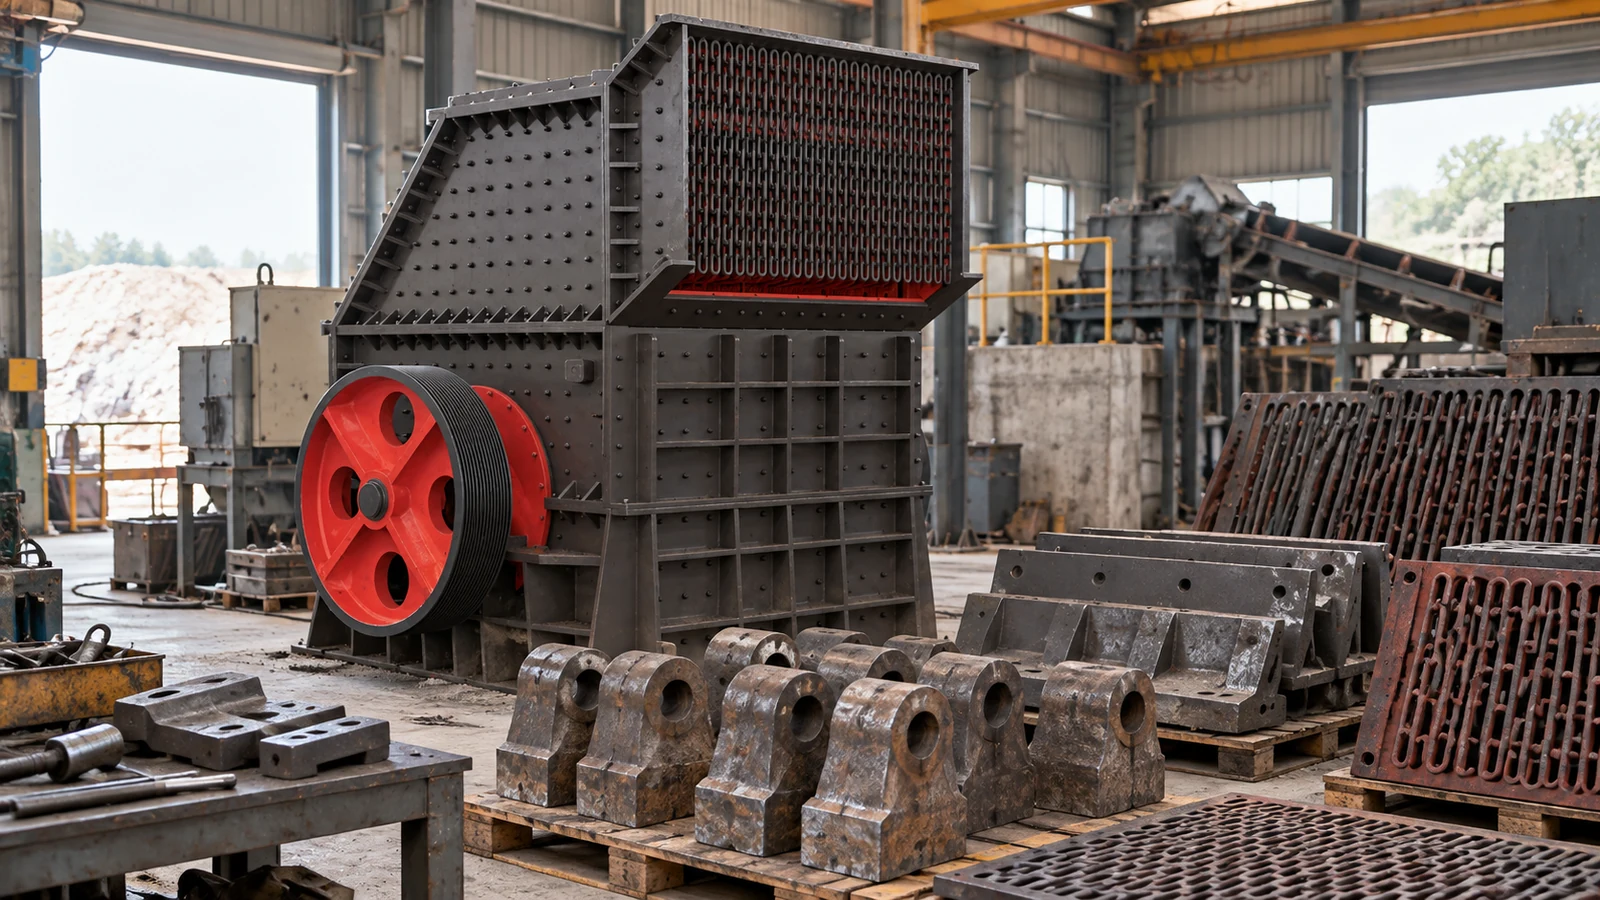
Çekiçli kırıcı aşınma parçaları evrensel bir çalışma saati aralığına değil, ölçülen aşınmaya, belirli makinenin onaylanmış sınırlarına ve çalışma performansındaki değişikliklere göre incelenmeli ve değiştirilmelidir. Ağır çekiçli kırıcı için kontroller genellikle çekiç kafalarını, hazne astarlarını ve takılı olduğu yerlerde elek plakalarını veya ızgaraları ve bunların montaj arayüzlerini kapsar. Çatlaklar, anormal profil kaybı, gevşek ataşmanlar, değişen ürün kalitesi ve beklenmedik titreşim daha fazla incelemeyi haklı gösterebilir ancak hiçbiri bir parça arızasını teşhis etmek için tek başına yeterli değildir. Kaynak yaparken çekiçli kırıcı yedek parçalarıAlıcılar, yedek parçaları onaylamadan önce makinenin kimliğini, çizim revizyonunu, boyutları, malzeme gereksinimlerini ve izin verilen dengeleme düzenlemelerini doğrulamalıdır.
RION'lar ağır çekiç kırıcı bilgiler, temel aşınma bileşenlerini tanımlarken, kırıcı yedek parçaları kılavuz model eşleştirme ve bakım geçmişini vurgular. Bu kılavuz, aşınma teşhisini güvenli bakım planlaması ve satın alma ile birleştirir.
Çekiçli Kırıcıdaki Ana Aşınma Parçaları Nelerdir?
Çekiç kafaları ve çekiç düzenekleri
Çekiç kafaları darbe enerjisini gelen malzemeye iletir. Tekrarlanan darbe ve sürtünme malzemeyi uzaklaştırdıkça çalışma yüzeyleri yavaş yavaş şekil değiştirir. Şiddetli asimetri, kırıklar veya kullanılabilir profil kaybı, rotor dengesini veya darbe hareketini etkileyebilir. Bununla birlikte, muayene kriterlerinin özel çekiç tasarımına uyması gerekir: döküm, dövme, sabit ve salınımlı düzenlemelerin tümü aynı montaj veya aşınma sınırlarını kullanmaz.
İlgili pimler, miller, tespit elemanları ve kontak arayüzleri de aynı aşınma parçası kategorisinde satılmasalar bile inceleme gerektirebilir. Görsel olarak benzer görünen bir yedek çekiç, farklı bir kütle dağılımına veya montaj düzenine sahip olabilir.
Kırıcı gömlekleri ve darbe yüzeyleri
Astarlar odanın parçalarını doğrudan darbe ve aşındırıcı temastan korur. Eşit olmayan aşınma, olağandışı bir malzeme yolu, yerel bir darbe veya beklenen koşulların dışında bir çalışma anlamına gelebilir. Kalan kalınlığı, bağlantı elemanlarını, oturma yüzeylerini ve varsa çatlakları ekipman belgelerine göre kontrol edin. Anormal yerel hasarı araştırmadan bir astarı değiştirmek aynı sorunun tekrarlanmasına neden olabilir.
Elek plakaları ve ilgili aşınma bileşenleri
Elek plakaları veya ızgaralarla donatılmış çekiçli kırıcılarda bu bileşenler, kırma bölgesinden hangi partikül boyutlarının çıkabileceğinin belirlenmesine yardımcı olur. Açıklığın genişlemesi, tıkanmış açıklıklar ve hasarlı plaka bölümleri tesviyeyi veya deşarjı etkileyebilir. Her çekiçli kırıcı aynı elek düzenini kullanmaz, dolayısıyla ilgili parça listesi gerçek makineden gelmelidir.
Çekiçli Kırıcı Aşınma Parçalarının Aşınmasına Neden Olan Nedir?
Malzeme sertliği ve aşındırıcılığı
Sertlik ve aşındırıcılık aşınmayı farklı şekillerde etkiler. Sert parçacıklar önemli ölçüde darbe gerilimi oluşturabilirken, aşındırıcı mineraller malzemeyi açıkta kalan yüzeylerden aşamalı olarak kaldırabilir. Örneğin yüksek bir kuvars içeriği, nispeten aşındırıcı olmayan kırılgan bir beslemeden farklı bir aşınma sorunu ortaya çıkarabilir. Tek bir genel sertlik etiketinden aşınma malzemesi seçmeyin.
Besleme boyutu ve darbe koşulları
Büyük boyutlu besleme veya beklenmedik derecede ağır parçalar, çekiçlerin ve bunların montaj parçalarının taşıdığı darbe yükünü değiştirebilir. Rotor boyunca dağılım da önemlidir: Yoğun veya eşit olmayan besleme, tekdüze beslemeden farklı bir aşınma modeli oluşturabilir. Hızlandırılmış aşınmayı zayıf yedek parça kalitesine bağlamadan önce maksimum parça boyutunu, besleme değişkenliğini, çalışma hızını ve hazne durumunu gözden geçirin.
Çalışma saatleri ve bakım uygulamaları
Çalışma saatleri, malzeme verimi ve ölçülen aşınmayla birleştirildiğinde faydalıdır. Besleme özelliklerindeki değişiklikler, rölanti süreleri ve kırıcı ayarlarında yapılan değişiklikler tek başına saatlere dahil edilmez. Aşınma ilerlemesini kaydetmek ve önceki çalışmalardan farklı olan koşulları araştırmak için rutin kontrolleri kullanın. Bakım uygulamaları makinenin kilitleme, inceleme ve montaj gereksinimlerine uygun olmalıdır.
Düzensiz besleme ve anormal çalışma koşulları
Dengesiz malzeme dağılımı, yabancı cisimler, gevşek montajlar veya tahliye yakınındaki engeller düzensiz aşınma ve titreşime katkıda bulunabilir. Bu belirtiler tek bir nedeni kanıtlamaz. Öncelikle ekipmanı saha güvenlik prosedürlerine göre durdurun ve sabitleyin, ardından ilgili bileşenleri ve proses koşullarını inceleyin.
Besleme Malzemesi Çekiçli Kırıcının Aşınmasını Nasıl Değiştirir?
Çekiç kırıcı çekiç kafaları darbe ve aşınmayı aynı anda yaşarlar ancak bu aşınma mekanizmalarının dengesi işlenmiş beslemeyle birlikte değişir. Nispeten kırılgan malzeme, kuvars bakımından zengin bir beslemeyle aynı aşındırıcı görevi uygulamadan kolaylıkla kırılabilir. Nem ve ince taneler aynı zamanda birikme veya boşalma davranışını da değiştirebilir, bu da yalnızca kaya sertliğinden oluşan bir yedek malzeme seçmek yerine gerçek proses koşullarının kaydedilmesini önemli hale getirir.
Kireçtaşı ve diğer taş ocağı malzemeleri için aşındırıcılığı, maksimum topak boyutunu, yabancı cisim riskini ve gerçek çekiç aşınma modelini karşılaştırın. Temel olarak aşınma direnci için seçilen bir malzeme, önemli ölçüde darbe dayanıklılığının gerekli olduğu durumlarda uygun olmayabilir. Tartışırken kırıcı çekiç değişimi, gerçek makine için onaylanmış malzeme ve ısıl işlem özelliklerini isteyin; Daha sert bir alaşımın daha fazla çalışma saatini garanti ettiğini varsaymayın.
Çekiçli Kırıcı Aşınma Parçaları Ne Zaman Değiştirilmelidir?
Görsel kontroller ve aşınma ölçümleri
Çekiçleri profil kaybı, çatlaklar, deformasyon ve konumlar arasında olağandışı farklılıklar açısından inceleyin. Uygulanabilir olduğunda astar kalınlığını ve ekran plakası durumunu kontrol edin. Trendin denetimler arasında karşılaştırılabilmesi için tutarlı referans noktalarından alınan ölçümleri kaydedin. Gerçek atma sınırı, üreticinin belgelerinden veya onaylı bir mühendislik değerlendirmesinden gelmelidir; genel bir aşınma yüzdesi yeterli değildir.
Çıkış boyutu değişiklikleri ve çalışma belirtileri
Ürün derecelendirmesindeki bir değişiklik, anormal titreşim, artan blokaj frekansı veya beklenmedik güç davranışı, incelemeyi haklı gösterebilir. Bunlar, belirli bir çekicin veya astarın aşındığının kanıtı olmaktan ziyade teşhis ipuçlarıdır. Elek durumu, besleme değişiklikleri, yanlış ayarlar ve mekanik arızalar örtüşen belirtilere neden olabilir, bu nedenle operatörler yedek parça sipariş etmeden önce araştırma yapmalıdır.
Eşikleri belirlemek için bakım geçmişini kullanın
Kurulum tarihi, çalışma saatleri, işlenmiş malzeme, muayene ölçümleri, olağandışı olaylar ve değiştirme nedeninin kaydını tutun. Geçmiş, karşılaştırılabilir koşullar altında istikrarlı bir aşınma eğilimi gösterdiğinde, denetimleri planlamak ve parça planlamasını tartışmak daha kolay hale gelir. Herhangi bir eşiğin yine de onaylanmış makineye özel güvenlik ve değiştirme sınırlarına uyması gerekir.
| Muayene öğesi | Ne kaydedilmeli | Anormalse eylem |
|---|---|---|
| Çekiç çalışma profili | Ölçülen aşınma, çatlaklar, konumlar arasındaki fark | Modele özgü limitlerle karşılaştırın ve eşit olmayan yüklemeyi araştırın |
| Astar yüzeyleri | Kalan kalınlık, bağlantı elemanı ve oturma durumu | Ekin bütünlüğünü ve değiştirme kriterlerini kontrol edin |
| Ekran plakası veya rendeleyin | Açıklık durumu, çatlaklar, tıkanma ve deformasyon | Deşarjı inceleyin ve doğru plaka tasarımını doğrulayın |
| Çalışma davranışı | Titreşim, çıkış derecelendirmesi, anormal gürültü ve proses değişiklikleri | Beslemeyi, ayarları ve mekanik nedenleri araştırın |
| Bakım geçmişi | Saatler, üretim bağlamı, takılan parça referansı | Denetim ve envanter planlamasını güncelleyin |
Çekiçli Kırıcı Aşınma Parçalarının Uyumluluğu Nasıl Doğrulanır
Makine modelini ve seri bilgilerini doğrulayın
Seri, model, seri numarası ve kayıtlı tüm yeniden yapılandırmalar veya değişiklikler de dahil olmak üzere makinenin tam tanımıyla başlayın. Bir kırıcı ailesi, farklı rotor düzenlemeleri, montaj detayları veya hazne boyutları ile birden fazla revizyon içerebilir. Mümkün olduğunda modele özel parça çizimini isteyin.
Boyutları ve kurulum arayüzlerini kontrol edin
Genel boyutları, montaj deliği veya pim geometrisini, temas yüzeylerini, gerekli açıklıkları ve izin verilen kütle veya denge gruplamasını doğrulayın. Bir açıklıktan geçen aşınma parçasının orijinaliyle değiştirilmesi zorunlu değildir. Döner çekiç tertibatında, kütle veya ataşman tasarımındaki istenmeyen farklılıklar ciddi çalışma sonuçlarına yol açabilir. Doğaçlama değişiklikler yerine üreticinin onayladığı montaj ve dengeleme talimatlarını kullanın.
Aşınma malzemesini kırma uygulamasıyla eşleştirin
Aşınma malzemeleri, beklenen görev kapsamında hem darbe dayanıklılığını hem de aşınma direncini karşılamalıdır. Uygulama aynı zamanda önemli ölçüde darbe dayanıklılığı gerektiriyorsa, aşınmaya karşı yüksek dirence sahip bir malzeme otomatik olarak en iyi seçenek değildir. Malzeme kalitesi, ısıl işlem ve izin verilen ikameler, orijinal tasarım ve gerçek besleme özelliklerine göre onay gerektirir. Garantili hizmet ömrünü yalnızca alaşım adından çıkarmayın.
Yaygın yedek parça siparişi hatalarından kaçının
Alıcılar aynı parça adının aynı geometri anlamına geldiğini varsayabilir, makine revizyonlarını kontrol etmeden eski bir çizimden boyutları kopyalayabilir veya ölçeği olmayan bir fotoğraf gönderebilir. Mevcut makine tanımlamasını kaydederek, kullanılan parçayı onaylanmış çizimle karşılaştırarak ve önceki mühendislik değişikliklerini belgeleyerek bu hatalardan kaçının. Acil bir satın alma işlemi için neyin gerçekten doğrulandığını ve neyin hala ölçüm gerektirdiğini netleştirin.
Sipariş Vermeden Önce Çekiçli Kırıcı Yedek Parçaları Nasıl Karşılaştırılır
Tedarik ekipleri, iki tedarikçi aynı ürün adını kullansa bile önerilen parçaları paylaşılan bir doğrulama listesiyle karşılaştırmalıdır. Aşağıdaki kontroller aşağıdakiler için geçerlidir: çekiçli kırıcı astarının değiştirilmesi, çekiç kafalı siparişler ve elek plakası tedariki, dönen bileşenler için ek rotor dengesi gereklilikleri.
| Karşılaştırma noktası | Alıcı doğrulaması |
|---|---|
| Makine kimliği | Üretici, model, seri numarası ve yenileme geçmişi |
| Geometri | Onaylanmış çizim revizyonu, boyutlar ve montaj arayüzleri |
| Aşınma malzemesi | Belgelenmiş kalite, işlem ve darbe ve aşınmaya uygunluk |
| Rotor güvenliği | Çekiç düzenekleri için onaylanmış kütle gruplandırma, sabitleme ve dengeleme yöntemi |
| Başvuru | Malzeme aşındırıcılığı, besleme topak boyutu, nem ve proses görevi |
| Üretime bırakma | Uyumluluk onayı ve gerekli inceleme veya test belgeleri |
Fotoğraflar açıklamayı destekleyebilir ancak boyutlu çizimlerin veya ekipmana özel onayın yerini alamaz. Genel şekli mevcut parçaya benzediği için doğrulanmamış bir yedek parça takmayın.
Pratik Çekiçli Kırıcı Yedek Parça Planı Nasıl Yapılır?
Kurulu setleri ve yedek envanteri takip edin
Her kırıcı için kurulu set, öğe tanımlayıcılar, konum, çizim revizyonu, satın alma kaynağı ve kullanılabilir yedek parça sayısıyla birlikte bir parça kaydı oluşturun. Onaylı envanterden incelenmeyi bekleyen ayrı parçalar; aksi takdirde mağaza sayısı, kapatma sırasında nelerin yüklenebileceğini abartabilir.
Kesinti riskine göre önceliklendirin
Gözlemlenen aşınmayı, arızanın sonuçlarını, bulunabilirliği ve teslim süresini kullanarak yedek parçalara öncelik verin. Uzun yenileme dönemlerine sahip kritik öğeler daha erken satın almayı haklı gösterebilirken, nadiren değiştirilen parçalar farklı bir envanter stratejisi gerektirebilir. Bu, her tesisin aynı stok miktarına ihtiyacı olduğu iddiasından ziyade bir planlama çerçevesidir.
Değiştirme işlemini planlı kapatmalarla koordine edin
Mümkün olduğu durumlarda büyük kapanmalardan önce denetimleri planlayın. Bakım başlamadan önce kaldırma düzenlemelerini, erişimi, izolasyon prosedürlerini, gerekli bağlantı elemanlarını ve onaylı montaj talimatlarını onaylayın. Beklenmeyen bir hasar bulunursa, kurulumu orijinal programa uymaya zorlamak yerine bir mühendislik değerlendirmesi alın.
Çekiçli Kırıcı Aşınma Parçaları Tedarikçisine RFQ'da Ne Gönderilmeli?
| RFQ bilgileri | Faydalı detay | Bunu talep etme nedeni |
|---|---|---|
| Kırıcı tanımlama | Üretici, model, seri numarası ve makine revizyonu | İlgili parça konfigürasyonunu bulur |
| Parça referansı | Mevcut olduğunda orijinal parça numarası ve boyutlu çizim | Uyumluluk incelemesini destekler |
| Fotoğraflar ve ölçümler | Ölçüm referansına sahip çoklu görünümler | Geometriyi netleştirmeye yardımcı olur; çizimlerin yerini almaz |
| Malzeme ve görev | Besleme türü, aşındırıcılık, topak boyutu ve çalışma düzeni | Aşınma malzemesi seçimi için bağlam sağlar |
| Sipariş gereksinimleri | Miktar, teslimat yeri ve planlanan kurulum tarihi | Satın alma ve lojistik koordinasyonunu destekler |
RION'un yayınlanan parça kılavuzu, ekipmana özel tanımlama ve bakım kayıtları gerektirir. Ürün sayfalarında birden fazla kırıcı türü birbirinden ayrılmaktadır, bu nedenle satın alma talepleri isimlendirilmelidir çekiç kırıcı Daha geniş bir terim olan “kırıcı parçalar”a güvenmek yerine özellikle bileşenler. Tedarikçinin yine de her bir öğeyi değiştirilebilir olarak değerlendirmeden önce doğru konfigürasyona göre onaylaması gerekir.
RION'dan Çekiçli Kırıcı Aşınma Parçaları Desteği
RION, aşınma parçası planlamasını, denetim kayıtları ve yüksek aşınan parçaların önceden sipariş edilmesiyle birlikte toplu tesis operasyonunun bir parçası olarak tanımlıyor. Ağır çekiçli kırıcıyla çalışan alıcılar için bu pratik bir tartışma yaratır: İlgili çekiç, astar veya elek plakası düzenlemesini belirleyin, besleme malzemesini tanımlayın ve mevcut ekipman kayıtlarını sağlayın. Benzer görünüme sahip tüm kırıcılar için geçerli olmayan, belirli bir makine için bir uyumluluk değerlendirmesi yapılmalıdır.
Çekiçli Kırıcı Aşınma Parçaları İçin Değiştirme Kararı Örnekleri
İki varsayımsal bakım durumunu düşünün. İlkinde, bir kırıcıda kademeli çekiç profili aşınması, stabil titreşim ve değişmeyen ürün kalitesi görülür. Cevap, çekiç profilini onaylanmış sınırlara göre ölçmek ve duruma göre bir inceleme veya değiştirme planlamaktır. Çalışma saatleri tek başına sabit bir değiştirme tarihini haklı çıkarmaz.
İkincisinde, bir ünitede ilerleme değişiminden sonra yeni bir titreşim ve ani bir eğim değişimi gelişir. Bu, yeni bir çekiç setinin çözüm olduğunu varsaymadan önce güvenli bir şekilde durup beslemeyi, elek durumunu, bağlantı elemanlarını ve rotor bileşenlerini araştırmak için bir nedendir. Acil bir çekiçli kırıcı aşınma parçaları siparişi, arızanın değiştirilmesi değil, teşhisin ardından verilmelidir.
Alıcılar, RION'dan çekiçli kırıcı yedek parçaları talep ederken makinenin kimliğini, mevcut parça fotoğraflarını, boyutlandırılmış çizimleri, kurulum kayıtlarını ve amaçlanan görevi sunabilirler. Önerilen herhangi bir değişimin yine de spesifik kırıcı konfigürasyonuyla uyumluluğu açısından kontrol edilmesi gerekmektedir.
Uzun Süreli Bakım için Kırıcı Aşınma Parçaları Tedarikçisini Seçmek
Yararlı kırıcı aşınma parçaları tedarikçisi alıcıların uyumluluk oluşturmasına, parça revizyonlarını belgelemesine ve planlanan değiştirme aralıklarını koordine etmesine yardımcı olur. RION'lar kırıcı yedek parçaları sayfa, aşınma parçası sorguları için uygun bir tedarik yolu sağlar. Satın almadan önce, gönderilen çizime göre hangi kontrollerin tamamlandığını ve tedarikçinin hangi ek onayı istediğini sorun. Tesis, her üçüncü taraf çekiçli kırıcı parçasının RION bileşenleriyle değiştirilebileceğini kanıtlamamaktadır.
Sıkça Sorulan Sorular
Aşınma parçaları çekiçli kırıcı modelleri arasında değiştirilebilir mi?
Otomatik olarak değil. Parçalar geometri, montaj, kütle, malzeme veya tasarım revizyonu açısından farklılık gösterebilir. Özellikle dönen aksamlar için kesin modeli ve onaylanmış çizimleri onaylayın.
Daha sert malzeme her zaman çekicin daha hızlı aşınmasına mı neden olur?
Hiçbir özellik tek başına servis ömrünü öngöremez. Aşındırıcılık, parçacık şekli, darbe enerjisi, besleme dağıtımı ve aşınan parça malzemesinin tümü aşınma mekanizmasını değiştirebilir. Gerçek görev ve aşınma geçmişini inceleyin.
Orijinal parça numarası olmadan yedek parça sipariş edilebilir mi?
Bir ön soruşturma kırıcının modelini, seri bilgilerini, fotoğraflarını ve ölçülerini içerebilir ancak bunlar üretim veya kuruluma izin vermek için yeterli olmayabilir. Nihai siparişi vermeden önce doğrulanmış bir çizim ve uyumluluk onayı alın.
Çekiçli kırıcının aşınan parçaları sabit bir programa göre değiştirilebilir mi?
Denetim düzenli aralıklarla programlanabilir ancak değiştirme kararları, ölçülen duruma ve makine üreticisinin onaylı atma limitlerine göre yapılmalıdır. Saatler tek başına malzeme aşındırıcılığı, besleme boyutu veya çalışma görevindeki değişiklikleri kapsamaz.
Nihai Değiştirme ve Satın Alma Konuları
En güvenilir çekiçli kırıcı aşınan parça planı, ölçülen denetimleri, doğru parça kaydını ve modele özel uyumluluk kontrollerini birleştirir. Değişiklikleri önceden tahmin etmek için ekipman geçmişini kullanın ancak onaylanmış inceleme limitlerini ve montaj talimatlarını takip edin. Bir satın alma işlemine hazırlanıyorsanız, Kırıcı tanımlamanızı, çizimlerinizi ve değiştirme gereksinimlerinizi RION ile paylaşın bir parça tartışması için.