








Titreşimli Elek Nedir? Mekanik Tarama Nasıl Çalışır?
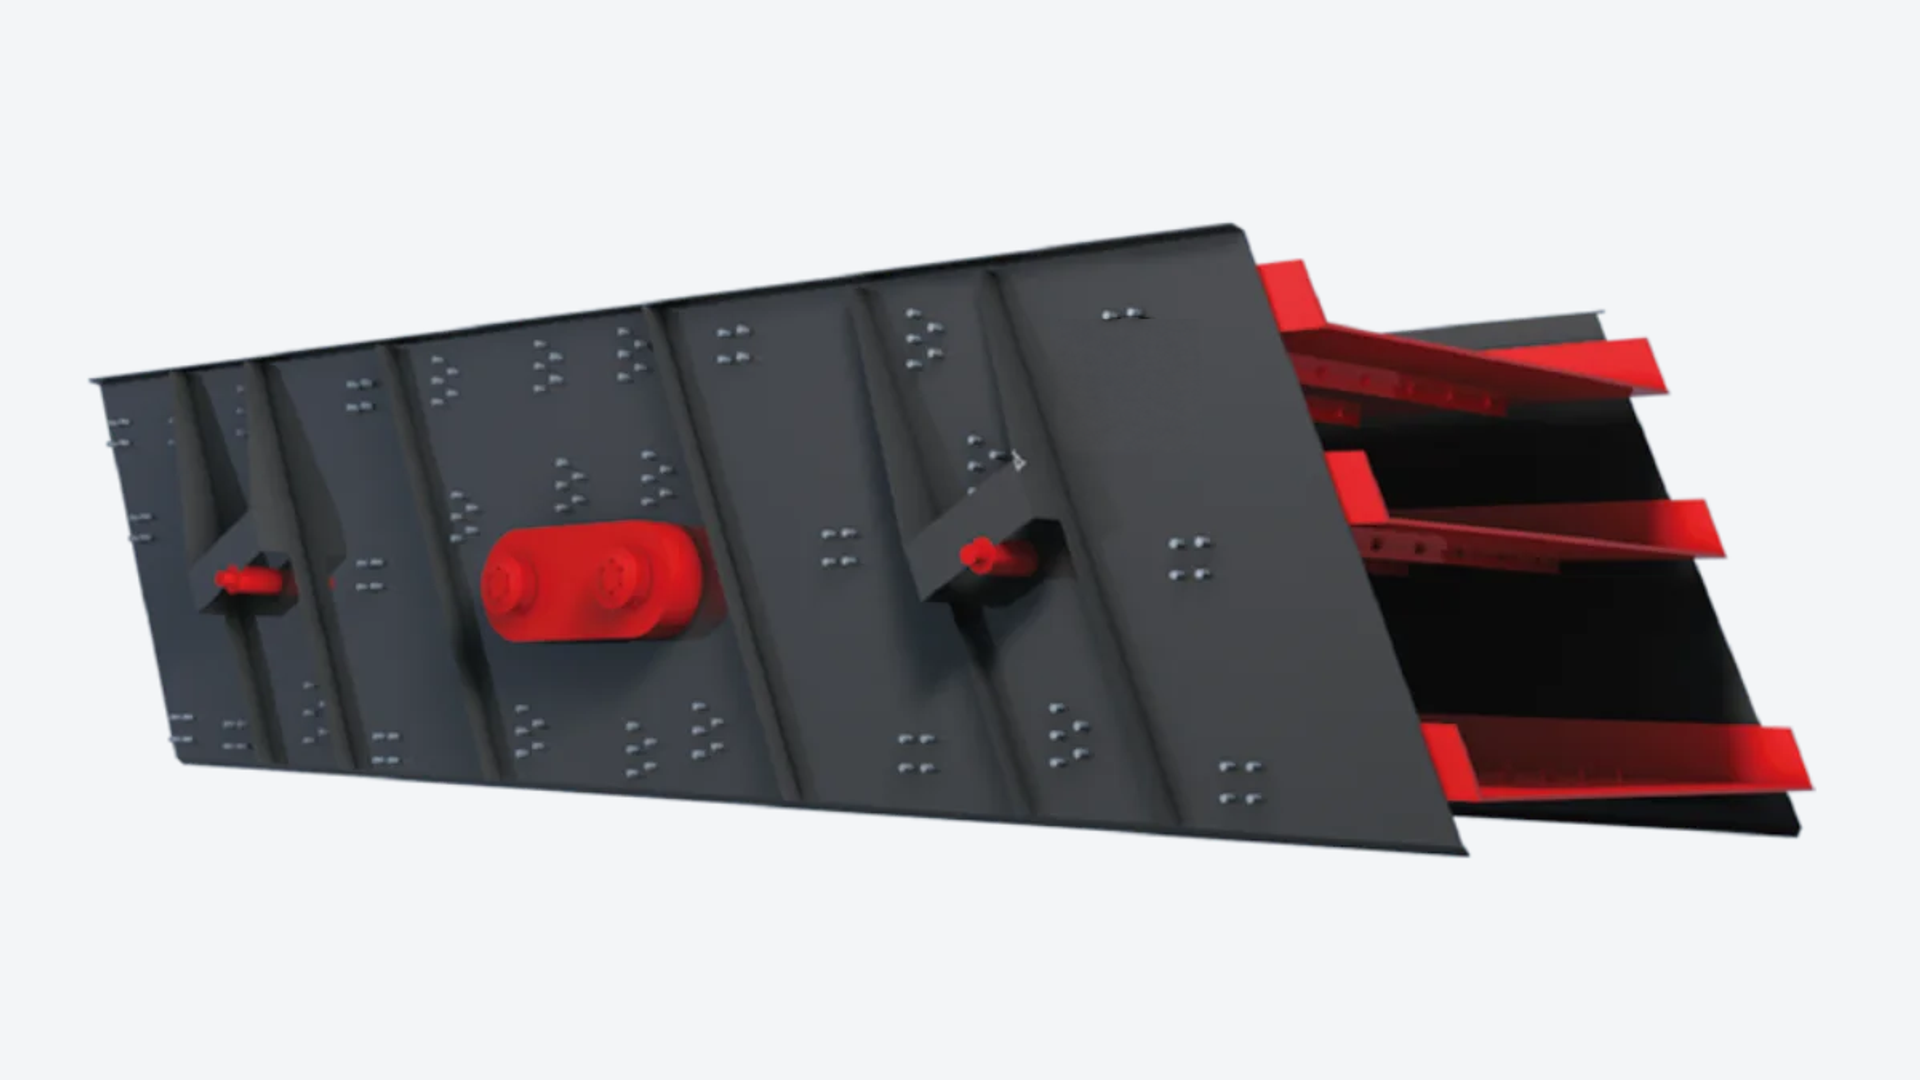
Titreşimli elek, açıklıkları olan hareketli bir eleme yüzeyi kullanarak parçacık akışını boyutuna göre ayıran bir makinedir. Titreşim, malzemenin tabla boyunca hareket etmesine yardımcı olur ve daha küçük parçacıkların malzeme yatağından elek yüzeyine doğru çalışmasına olanak tanır. Bir açıklıktan geçen parçacıklar geçen akıntıya girer; Güvertede kalanlar tutulan dereden ayrılırlar. Agrega tesislerinde bu işlem kırılmış taşı, çakılı ve işlenmiş kumu sınıflandırır veya daha fazla kırma için malzemeyi ayırır. Sonucun anlaşılması her iki akışın da takip edilmesini gerektirir: Bir elek açıklığı ekipmanı tanımlarken, onu terk eden malzeme hangi ayrımın başarıldığını gösterir.
Titreşimli Elek Mekanik Elemede Ne İşe Yarar?
Parçacık Boyutuna Göre Tarama
Mekanik eleme, mevcut bir karışımı boyut fraksiyonlarına ayırır. Kırıcı parçacık boyutunu değiştirir; bir elek, parçacıkları bir eleme yüzeyinden geçişlerine göre farklı proses akışlarına yönlendirir.
Dört terim bu hareketi tanımlamaya yardımcı olur:
| Dönem | Tarama sürecindeki anlam |
|---|---|
| Besleme | Ekrana giren malzeme |
| Ekran güvertesi | Makine içerisinde kendi eleme yüzeyini taşıyan bir eleme seviyesi |
| Akış geçiyor | Bu güvertedeki açıklıklardan geçen malzeme |
| Tutulan akış | Güverteyi içinden geçmeden terk eden malzeme |
"Düşük boyut" ve "büyük boyut" parçacıkları belirtilen boyut sınırına göre tanımlar. Geçme ve korunma, malzemenin nereye gittiğini açıklar. Bu anlamları ayrı tutmak, bir akış diyagramını okurken veya boşaltma konveyöründen alınan bir numuneyi yorumlarken faydalıdır.
Eleğin Kırma Devresinde Oturduğu Yer
Agrega eleme ekipmanı bir işleme tesisinde çeşitli noktalarda çalışabilir. Kırıcıdan önce eleme işlemi, bir sonraki aşamanın boyut gereksinimlerini karşılayan malzemeleri kaldırabilir. Kırma işleminden sonra bitmiş ürünleri ayırabilir veya başka bir indirgeme aşaması için malzemeyi tanımlayabilir.
Kapalı bir devrede, seçilen geri dönüş akışı daha fazla kırma işlemi için geri döner. Diğer akışlar daha sonraki işlemlere veya stoklara doğru devam eder. Tesis akış şeması varış noktalarını belirler.
RION dairesel titreşimli elekler agrega sınıflandırması ve kırıcı-dönüş elemesi için birden fazla platform kullanın. Diğer titreşimli elekler uygulamaya göre farklı hareket modelleri ve düzenlemeler kullanır.
Titreşim ve Elek Açıklıkları Malzemeyi Nasıl Ayırır?
Tabakalaşma ve Parçacık Sunumu
Ekran kutusu tarama yüzeylerini desteklerken, bir uyarıcı da hareketi üretir. Dairesel hareketli eleklerde kutu dairesel bir yol izler ve malzeme eğimli eleme yüzeyi boyunca ilerler. Elek ağı, ayırmanın meydana geldiği açıklıkları sağlar. Eğimli bir güvertede yerçekimi aynı zamanda tahliyeye doğru ilerlemeye de yardımcı olur.
Malzeme, karışık parçacıklardan oluşan bir yatak olarak gelir. Tepeye yakın küçük bir parçacık, geçme fırsatı bulamadan önce tarama yüzeyine ulaşmalıdır. Titreşim yatağı hareket ettirip gevşettikçe, daha küçük parçacıklar daha büyük parçacıkların arasındaki boşluklardan dibe doğru hareket edebilir. Bu süreç denir tabakalaşma.
Tabakalaştırma, tarama yüzeyinin normalde kapalı kalacak parçacıklara erişmesini sağlar. Girişte kalıcı olarak sıralanmış katman yığını oluşturmak yerine, süreç malzeme ilerledikçe devam eder.
Ekran Açıklıklarından Geçiş
Yüzeye ulaşmak sürecin sadece bir kısmıdır. Bir parçacığın ayrıca uygun bir yönelimde mevcut bir açıklıkla karşılaşması gerekir. Uzatılmış bir taşı düşünün: Taşın kendisi boyut değiştirmemiş olsa da, dönme yeteneği döndükçe değişebilir.
Tekrarlanan hareket daha fazla fırsat yaratır. Bazı parçacıklar erken geçer; diğerleri geçmeden önce daha uzağa gider veya tutulan akıntıda kalır. Sonuç olarak, tutulan deşarj, amaçlanan ayırma sınırından daha küçük parçacıklar içerebilir.
Elek Desteleri Agrega Boyut Kesirlerini Nasıl Oluşturur?
Geçen ve Tutulan Akışların Takibi
Kum ve çakıl eleme ekipmanlarında birden fazla kat, tek bir makine içerisinde ardışık ayırmalar sağlayabilir. Tipik bir düzenlemede üst kat daha kaba bir ayrım yapar ve alt kat içinden geçen malzemeyi alır.
Aşağıdakiler varsayımsal iki katlı düzenleme malzeme yollarını gösterir:
| Malzeme rotası | Sonra ne olacak? |
|---|---|
| Üst güvertede tutuldu | Atanan ürün veya iade görevi için üstte tutulan boşaltmadan ayrılır |
| Üst güverteden geçer | Başka bir ayrılık için alt güverteye düşer |
| Alt güvertede tutuldu | Ayrı bir tutulan deşarj yoluyla ayrılır |
| Alt güverteden geçer | Alt geçiş deşarjından ayrılır |
Bu düzenleme üç deşarj akışı üretir. Bunların satılabilir kaba, orta ve ince ürünleri temsil edip etmediği sınıflandırma gerekliliklerine ve fiilen toplanan malzemeye bağlıdır. Her deşarj, amaçlanan ürün derecelendirmesine göre değerlendirilmelidir.
Ekran Açıklığı ve Ayırma Boyutu
Bir açıklık, ekran ortamındaki bir açıklıktır. Nominal boyutları ölçülebilir ancak monte edilen yüzeyin kalınlığı, açılma şekli ve eğimi de vardır. Metso'nun Kırma ve Eleme El Kitabı, yedinci baskı (2023), nominal açıklığı geçen parçacıkların kullanabileceği etkin açıklıktan ayırır.
Pratik sonuç, açıklık boyutlarının tek başına elde edilen ayrımı açıklayamamasıdır. Bir ürün spesifikasyonu, deşarjdaki parçacık boyutlarının dağılımı ile ilgilidir. Bu boyutlar projenin derecelendirme gerekliliklerine göre değerlendirilmelidir.
Bu ayrım aynı zamanda üretim eleği açıklığı ile bir ürünü tanımlamak için kullanılan değerlendirme eleği arasındaki karışıklığı da önler. Farklı amaçlara hizmet ederler ve aynı nominal boyutlara sahip olmaları gerekmez.
Tarama Kapasitesini ve Ayırma Doğruluğunu Ne Kontrol Eder?
Yem Dağıtımı ve Yatak Derinliği
Bir ekranın işini mevcut yüzeye dağıtması gerekir. Yemin çoğu dar bir bantta yer alıyorsa, bu alan daha derin bir yatak taşırken diğer alanlar nispeten daha az malzeme alır. Bu durumda tam güverte genişliği eşit katkıda bulunmaz.
Üretimin malzeme özellikleri, süreç koşulları ve ürün hedefleriyle birlikte değerlendirilmesi gerekir. İki besleme akışı, farklı ayırma görevleri sunarken aynı kütle akışına sahip olabilir: biri çoğunlukla gereken kesimde kolayca ayrılan parçacıkları içerebilir, diğeri ise malzemeyi bu sınıra yakın bir yerde yoğunlaştırabilir. Bu nedenle tarama uygulamaları kapasite hedefinin yanı sıra malzeme tanımına da ihtiyaç duyar.
Nem, Boyuta Yakın Parçacıklar ve Mevcut Açık Alan
Açıklık boyutuna yakın parçacıklar genellikle çok daha küçük parçacıklara göre daha uygun karşılaşmalara ihtiyaç duyar. Yemdeki payları, maksimum parça büyüklüğünün ve saat başına ton rakamının neden görevin tanımında yetersiz olduğunu açıklamaya yardımcı oluyor.
Aşağıdaki faktörler, malzeme davranışını bir sonucu anlamak için gereken bilgilere bağlar:
| Faktör | Tarama görevi üzerindeki etkisi | İlgili bilgiler |
|---|---|---|
| Yem parçacık boyutu dağılımı | Her ayırmada ne kadar malzeme gerektiğini belirler | Hedef kesimin üstündeki ve altındaki boyut kesirleri |
| Nem ve kil | Yapışmayı ve parçacıkların serbestçe hareket etme şeklini değiştirebilir | Çalışma sırasındaki değişiklikler de dahil olmak üzere besleme durumu |
| Parçacık şekli | Bir açıklığı geçmek için gereken yönelimi etkiler | Beslemedeki pul pul veya uzun malzeme |
| Medya inşaatı ve açık alan | Tarama yüzeyinin ne kadarının açıklıklardan oluştuğunu değiştirir | Diyafram boyutları, şekli ve ortam türü |
| İlerleme hızı ve değişimi | Desteye sunulan malzeme miktarını değiştirir | Değerlendirilen dönem boyunca normal akış ve dalgalanmalar |
Tarama performansı yorumlanırken bu koşullar birlikte dikkate alınmalıdır.
İki terim açıklıkların kullanılamaz hale gelmesini tanımlar. McLanahan'ın terminolojisinde, kör edici genellikle materyalin medyaya yapışmasını içerirken, çivileme açıklıklara sıkışan parçacıkları içerir. Her ikisi de diğer parçacıkların geçme fırsatlarını azaltır. Bu mekanizmalar performans değişikliklerini açıklamaya yardımcı olur; ancak neden ve uygun tepki belirli ekrana ve malzemeye bağlıdır.
Bir Ekranın İşini Yapıp Yapmadığını Nasıl Kontrol Edebilirsiniz?
Ölçülen Akışı ve Boyut Kesimini Tanımlayın
Ölçümün cevaplaması gereken soruyla başlayın. Ürün sınıflandırması, bir deşarjda hangi boyut fraksiyonlarının mevcut olduğunu sorar. Düşük boyut kurtarma, feed'in hedef düşük boyutunun ne kadarının amaçlanan geçiş akışına ulaştığını sorar.
Metso'nun yedinci basım el kitabı, verimlilik önlemlerini ilgi akışına göre ayırıyor ve bunları ayrı ayrı değerlendiriyor. Küçük boyutun kurtarılması için ilgili karşılaştırma, geçen akışta kurtarılan hedefin küçük boyutunun o güverteye giren hedefin küçük boyutuna bölünmesiyle elde edilir.
Toplu numuneler, bu karşılaştırma için gereken boyut dağılımı bilgisini sağlar. ASTM C136/C136M-25, İnce ve Kaba Agregaların Elek Analizi için Standart Test Yöntemiagrega tane boyutu dağılımının eleme yoluyla belirlenmesini kapsar. Malzeme derecelendirmesini değerlendirmek için bir yöntem sağlar; titreşimli bir eleği onaylamaz veya evrensel bir makine verimliliği kabul sınırı oluşturmaz. Projeye uygun numune alma, test etme ve derecelendirme gerekliliklerini kullanın.
Basit Küçük Boyutlu Kurtarma Örneği'ni okuyun
Bunu düşün bir ekran paneli için varsayımsal hesaplama. İstikrarlı bir çalışma, ortak bir raporlama dönemi ve tutarlı bir kuru kütle esası. Belirtilen değerlendirme boyutu bir eleme analizi sınırıdır; üretim ekranı açıklığına eşit olduğu varsayılmamaktadır. Burada t/h, saatte metrik ton anlamına gelir.
| miktar | Varsayılan değer |
|---|---|
| Kuru kütle akışını besleyin | 100 ton/saat |
| Belirtilen değerlendirme boyutundan daha küçük besleme fraksiyonu | %40 |
| Geçiş akışı kuru kütle akışı | 42 ton/saat |
| Aynı değerlendirme boyutundan daha küçük geçiş akışı fraksiyonu | %90 |
İlk olarak, güverteye giren hedefin altındaki boyutu bulun:
100 ton/saat × %40 = 40 ton/saat
Ardından geçen akışta kurtarılan hedefin altındaki boyutu bulun:
42 ton/saat × %90 = 37,8 ton/saat
Küçük boyutlu kurtarma:
37,8 ÷ 40 × %100 = %94,5
The %90 rakam geçen üründür değerlendirme boyutunun altındaki oranveya gereğinden küçük boyutlu içerik. %94,5 rakam orada geri kazanılan mevcut hedefin altındaki boyutun payıdır. Farklı paydaları var ve farklı soruları yanıtlıyorlar.
Malzeme yalnızca iki güverte boşaltımından çıkıyorsa, tutulan akış, kalan miktarı içerir. 2,2 ton/saat hedefin altında boyut:
40 − 37,8 = 2,2 ton/saat
Ayırmanın kabul edilebilir olup olmadığı gerekli geri kazanıma ve ürün derecelendirmesine bağlıdır. Sonuç, bu koşullar altında değerlendirilen güverte için geçerlidir.
Titreşimli Elek Spesifikasyonunu Anlamlı Hale Getiren Bilgiler Nelerdir?
Ürün Hedefinin Yanındaki Feed Koşullarını Okuyun
Titreşimli eleme ekipmanına yönelik faydalı bir spesifikasyon, makine açıklamasını tanımlanmış bir ayırma görevine bağlar. Deste sayımı ve ekran ortamının yanı sıra şunları tanımlamalıdır:
- Yem parçacık boyutu dağılımı ve malzeme türü.
- Normal ilerleme hızı ve beklenen dalgalanmalar.
- Nem, kil ve diğer ilgili malzeme koşulları.
- Yığın yoğunluğu ve akışı raporlamak için kullanılan temel.
- Gerekli ayırma boyutları ve ürün sınıflandırma sınırları.
- Kırıcının geri dönüşü de dahil olmak üzere her boşaltmanın varış yeri.
Bu ayrıntılar kapasite ve ayırma ifadelerini yorumlanabilir hale getirir. Ayrıca daha sonraki bir performans karşılaştırmasının aynı görevle mi yoksa önemli ölçüde farklı bir yem ve ürün hedefiyle mi ilgili olduğunu da gösterirler.
Bu görevi RION'un dairesel titreşimli elek serisiyle ilişkilendirmek için, tarama gereksinimlerinizi tartışın besleme açıklaması, istenen ürün sınıflandırması ve amaçlanan boşaltma yolları ile birlikte. Bu koşullar ekipman spesifikasyonuna pratik anlamını verir.