








Що таке конвеєрне обладнання на агрегатному заводі?
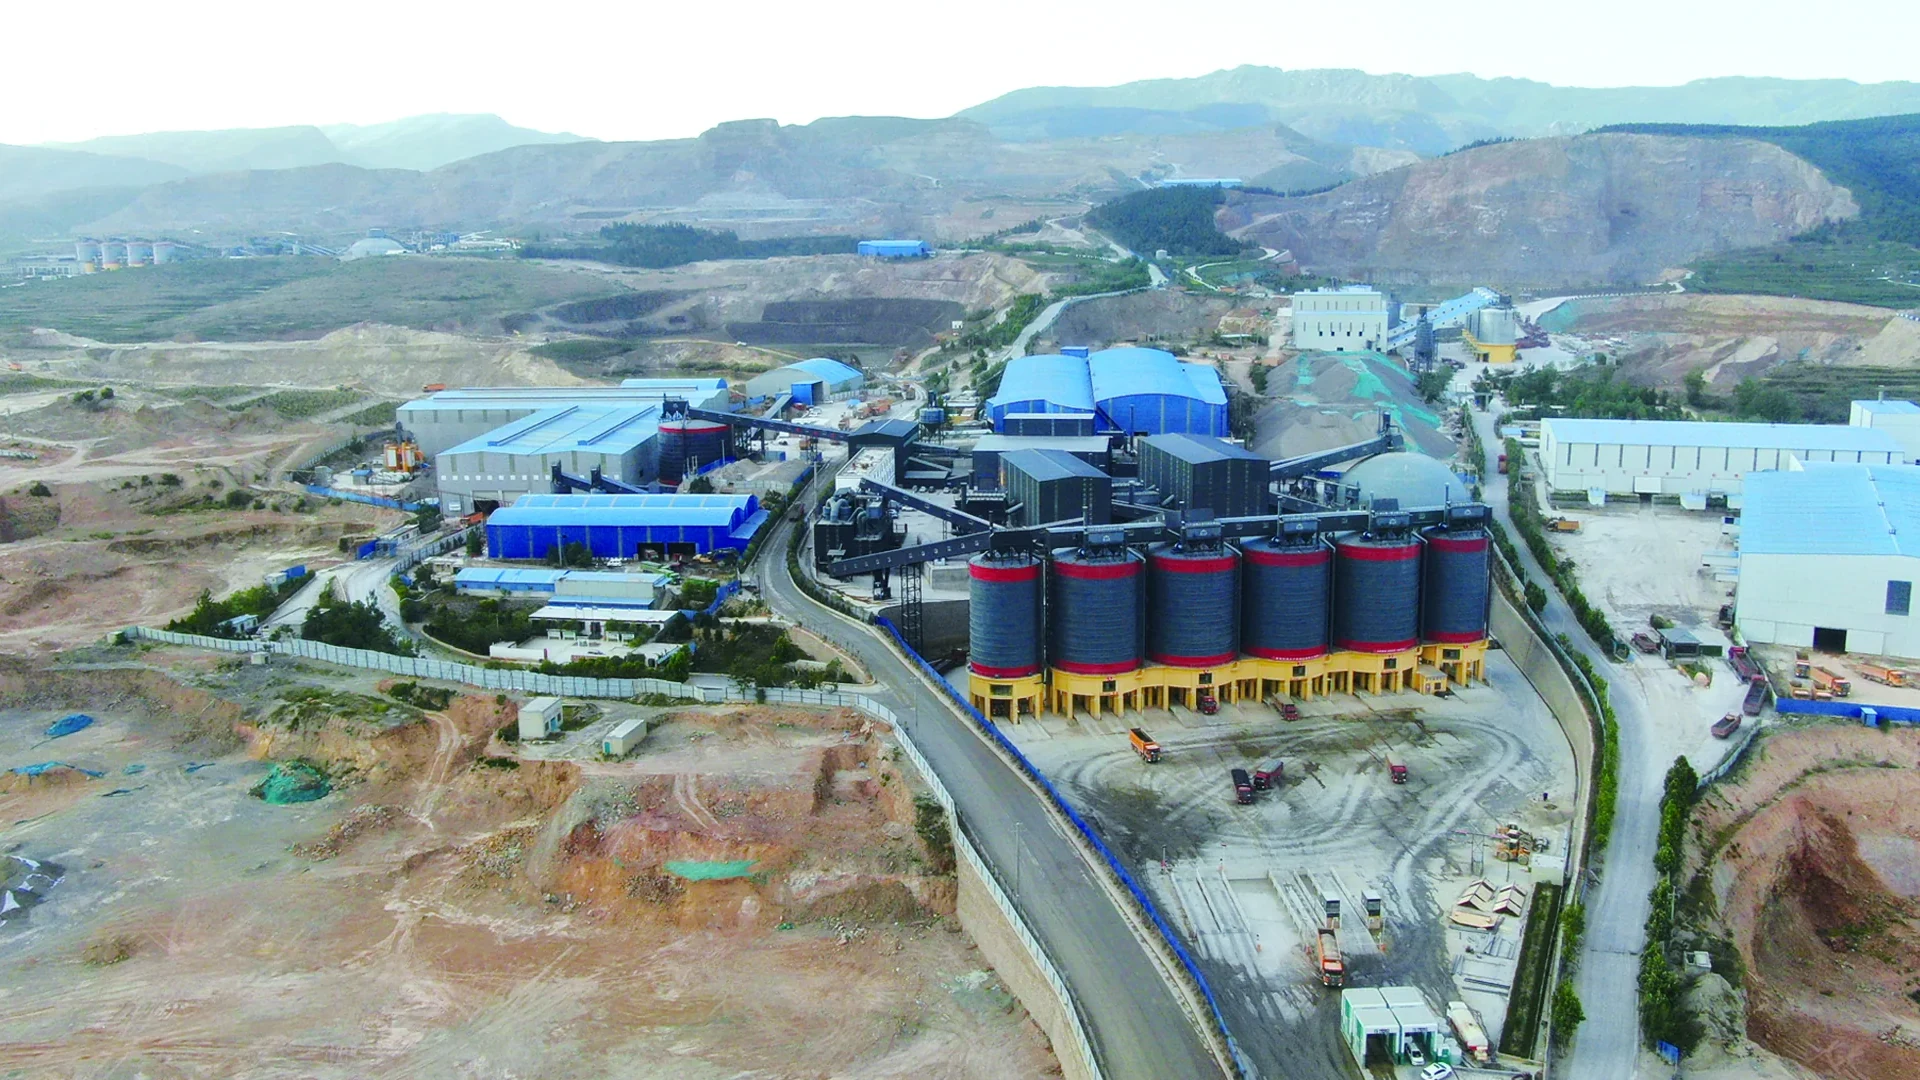
Транспортне обладнання переміщує матеріал за визначеним маршрутом від точки завантаження до точки розвантаження. На агрегатному заводі він транспортує сипучий камінь, гравій і пісок між дробарками, грохотами, складськими приміщеннями та завантажувальними пристроями. Стрічковий конвеєр виконує це завдання за допомогою рухомої безперервної стрічки, яка підтримує матеріал під час руху.
Повна передача включає прийом матеріалу, транспортування його по маршруту та доставку до обладнання, яке може приймати потік. Дотримуючись цього шляху, пояснюється, як працюють стрічкові конвеєри, де вони вписуються в контур дроблення та сортування, і чому швидкість потоку потребує як матеріальних, так і робочих умов, щоб мати значення.
Що робить конвеєрне обладнання на агрегатному заводі?
Агрегатна виробнича лінія містить кілька різних завдань. Дробарка зменшує розмір частинок. Сіт розділяє отриманий корм на вихідні потоки. Конвеєрне обладнання поєднує ці операції, транспортуючи кожен потік до наступного пункту призначення.
Устаткування для транспортування сипучих матеріалів обробляє багато сипучих частинок разом як безперервний або переривчастий потік. Його обов'язки змінюються через завод. Конвеєр, що отримує свіжощебінь, обробляє інший розподіл частинок за розміром від конвеєра, що транспортує просіяний пісок, навіть якщо обидва належать до однієї виробничої лінії.
Таким чином, роль конвеєра включає в себе його походження та призначення. «Розвантаження дробарки до грохота» визначає корисне підключення до процесу: воно пояснює, який матеріал надходить, яка подальша операція його отримує та чи належить передача до маршруту подальшої обробки, повернення або маршруту готової продукції.
Перевантажувальні конвеєри з’єднують стадії процесу, тоді як наземні пристрої можуть транспортувати матеріал довшими маршрутами. Відстань і схема змінюються, але центральним завданням залишається переміщення певного потоку матеріалу між місцями.
Як стрічковий конвеєр переміщує сипучий матеріал?
Переносний біг і зворотний біг
У стрічковому конвеєрі використовується нескінченна стрічка, розташована навколо шківів. Матеріал надходить у транспортний хід, рухається разом із рухомою стрічкою та виходить на вивантаженні. Ненавантажений ремінь потім повертається назад до кінця завантаження, завершуючи кругообіг.
На звичайному жолобковому агрегатному конвеєрі несучі ролики підтримують ремінь у формі, яка допомагає утримувати сипучий матеріал. Зворотні ролики підтримують ремінь на його шляху назад. Зворотний хід стрічки є частиною механічної петлі конвеєра; його не слід плутати з окремим конвеєром, що транспортує камінь назад до дробарки.
Привід, шківи, натяжні ролики та натяжний ролик
Привід подає живлення на ведучий шків. Контакт між шківом і ременем передає силу, яка переміщує ремінь. Натяжні опори забезпечують кочення по маршруту; вони не виконують основну функцію живлення приводного шківа.
Основні компоненти обладнання для стрічкового транспортування працюють разом наступним чином:
| компонент | Функція в процесі транспортування |
|---|---|
| Конвеєрна стрічка | Забезпечує рухому поверхню, яка переносить матеріал |
| Двигун і привід | Забезпечує механічну потужність, необхідну для переміщення стрічки та її навантаження |
| Ведучий шків | Передає рушійну силу на ремінь через контакт з його поверхнею |
| Кінцеві та згинальні шківи | Проведіть ремінь навколо кінців або інших змін на його шляху |
| Несучі і зворотні неробки | Підтримуйте навантажену та повертаючу секції стрічки |
| Натяжний або натяжний пристрій | Підтримує робочу напругу, необхідну конвеєрним розташуванням |
| Опорний каркас | Утримує компоненти в запланованих положеннях уздовж маршруту |
Робочий натяг має відповідати конструкції: збільшення його без урахування ременя, шківів і конструкції не є загальним способом збільшення потужності транспортування.
The Стрічковий конвеєр RION діапазон включає в себе B500, B650, B800, B1000, B1200, B1400, B1600, B1800, B2000 і B2200, з макетами галереї та відкритого типу.
Де використовуються конвеєри в ланцюзі дроблення та сортування?
Процес передачі, повернення матеріалів і запасів продукції
Розглянемо гіпотетичний контур, у якому щебінь рухається до грохота, один розряд повертається для подальшого дроблення, а інші розвантажуються до окремих запасів продукту. Кожен конвеєр несе певний потік, тому його місце в контурі пояснює його обов’язок.
| Відправна точка | Пункт призначення | Матеріальний потік | Транспортний обов'язок |
|---|---|---|---|
| Розряд дробарки | Точка живлення екрана | Подрібнений матеріал очікує на класифікацію | З'єднайте етапи редукції та відсіву. |
| Вибраний екранний розряд | Подальша стадія дроблення | Матеріал призначений для додаткового зменшення | Пройдіть зворотний маршрут замкнутим ланцюгом. |
| Сітчастий розряд продукту | Призначений запас або бункер | Відокремлений сукупний продукт | Зберігайте цей продукт на призначеному для нього шляху зберігання. |
| Розряд зберігання | Пункт завантаження або інша ділянка заводу | Матеріал відпускають для наступної операції | Передайте звільнений потік до місця призначення. |
Деякі заводи використовують відкритий контур без маршруту зворотного дроблення. Інші розподіляють матеріал між кількома етапами або об’єднують потоки там, де цього вимагає процес.
Грохот створює розрядні потоки, а конвеєрне розташування визначає, куди вони рухаються. Наприклад, вібросита для сортування заповнювачів може підключитися до маршрутів передачі продукту та повернення дробарки. Класифікація продукту відбувається в результаті процесу дроблення та просіювання; потім конвеєр направляє цей потік до призначеного йому запасу.
Обов'язки подавача та конвеєра
Фідер подає матеріал до приймального обладнання зі швидкістю, яка відповідає процесу. Конвеєр забезпечує транспортний шлях. Ці обов’язки можуть збігатися: стрічковий пристрій подачі використовує рухомий ремінь для контрольованої доставки, а деякі системи на основі стрічки також вимірюють або регулюють потік, якщо вони обладнані для цієї мети.
Для іншого механізму подачі, RION вібраційні годівниці для контрольованого живлення рослин використовувати жолоб і систему збудження для переміщення матеріалу до дробарки або іншого приймального етапу. Це ілюструє, чому обладнання слід розуміти як через його механізм, так і через призначення. Перевантажувальний конвеєр, що отримує вихід від живильника, не виконує автоматично ту саму функцію керування.
Чому лише ширина стрічки не може визначити потужність конвеєра?
Об'ємний потік і об'ємна щільність
Об'ємний потік описує, скільки місця займає транспортований матеріал за одиницю часу. Масовий потік описує, скільки матеріальної маси проходить за одиницю часу. Відношення таке:
Масова витрата (т/год) = об'ємна витрата (м³/год) × насипна щільність (т/м³)
тут, t означає метричну тонну, що дорівнює 1000 кг. Щільність має бути об’ємною щільністю, яка пов’язує масу з об’ємом, який займає сипкий матеріал, включаючи простір між частинками. Щільність самого твердого мінералу є іншою величиною.
Розглянемо два чисто гіпотетичних розрахунку:
| Припущена фактична витрата | Передбачувана насипна щільність | Розрахункова масова витрата |
|---|---|---|
| 250 м³/год | 1,6 т/м³ | 400 т/год |
| 250 м³/год | 1,2 т/м³ | 300 т/год |
За тієї самої фактичної об’ємної витрати 250 м³/год більша насипна щільність дає більшу масову витрату, оскільки кожен кубічний метр містить більше маси. Ці розрахунки перетворюють об’ємний потік у масовий; Номінальна потужність також вимагає завантаження, швидкості та конструктивних умов конвеєра. Якщо навантаження змінюється разом із матеріалом, змінюється і об’ємна витрата.
Швидкість стрічки, умови завантаження та маршруту
Ширина стрічки сприяє простору, доступному для транспортування матеріалу, але фактичний поперечний переріз завантаженої стрічки та швидкість стрічки також впливають на об’ємний потік. Позначення серії саме по собі не може описати ці умови експлуатації. Розмір частинок, схема завантаження та форма транспортування стрічки впливають на використання цього простору.
Маршрут додає додаткові умови. Похила передача, довший пробіг і інша висота розвантаження вимагають розгляду повного конвеєрного пристрою. Приймальне обладнання також має відповідати потоку, що надходить. Перетворення масового потоку не може визначити, чи придатні привід, ремінь і конструктивне розташування для цього обов’язку. Інформація про вибір конвеєра RION так само пов’язує оцінку потужності з матеріалом, швидкістю, нахилом і умовами маршруту.
Це також допомагає розрізняти фактичний потік від номінальна потужність. Фактичний потік описує матеріал, що проходить протягом зазначеного періоду. Показник потужності описує здатність обладнання за певних умов. Середня погодинна витрата може приховувати короткі періоди більшого навантаження, тому при порівнянні цих двох показників час роботи має значення.
Чому точки завантаження та розвантаження важливі?
Як матеріал надходить і залишає пояс
Точка завантаження об’єднує два різні рухи: вхідний матеріал слідує за жолобом або розвантаженням вище за течією, тоді як приймальна стрічка рухається власним маршрутом. Їх напрямки, взаємне розташування та різниця у висоті визначають, як матеріал досягає несучої поверхні.
Матеріал, що надходить по центру, може бути розподілений по призначеному шляху транспортування стрічки. Потік, що сильно надходить з одного боку, створює різне навантаження на ремінь і його опору. Зона завантаження також повинна підтримувати приймальну стрічку та утримувати вільні частинки, коли вони осідають у рухомому вантажі.
Martin Engineering Завантажте свій вантаж правильно описує підготовку стрічки до навантаження, включаючи стабілізацію та центрування її шляху, формування несучого профілю та ущільнення зони навантаження. Ці принципи пояснюють, чому одна рухома стрічка є лише частиною функціонуючого інтерфейсу передачі матеріалу.
При зливі питання змінюється: куди приземлиться вихідний потік? Приймальний жолоб, решітка, конвеєр або точка зберігання повинні бути розташовані для цього потоку та здатні приймати його. Наприклад, передача на сито має бути узгоджена з механізмом подачі, щоб доставлений матеріал можна було розподілити по призначеній зоні просіювання.
Підбір конвеєра до приймального обладнання
Ілюстративна передача з дробарки на екран об’єднує ці відносини. Розвантаження дробарки встановлює вихідний зв’язок, конвеєр переносить цю продукцію на необхідну відстань і висоту, а пристрій подачі грохота визначає приймальний інтерфейс. Розуміння одного компонента вимагає розуміння цих суміжних зв’язків.
Чотири описи пояснюють обов'язок:
- Маршрут: зміни місць завантаження та розвантаження, відстані передачі та висоти.
- матеріал: розмір часток, насипна щільність і стан вологи.
- Потік: фактична швидкість роботи та очікувані піки.
- Приймальне обладнання: наступну машину, жолоб, пункт зберігання або завантажувальний пункт.
Разом вони пояснюють, що повинен транспортувати конвеєр і як передача має вписуватися в процес.
Для сукупного проекту ви можете обговоріть ваш макет передачі матеріалу з RION використовуючи ці чотири описи. Вони забезпечують практичний зв'язок між основним принципом транспортування та умовами виробничої лінії.