








Sandwaschgeräte: Wie man Tonentfernung, Feinsandrückgewinnung und Wasserverbrauch in Einklang bringt
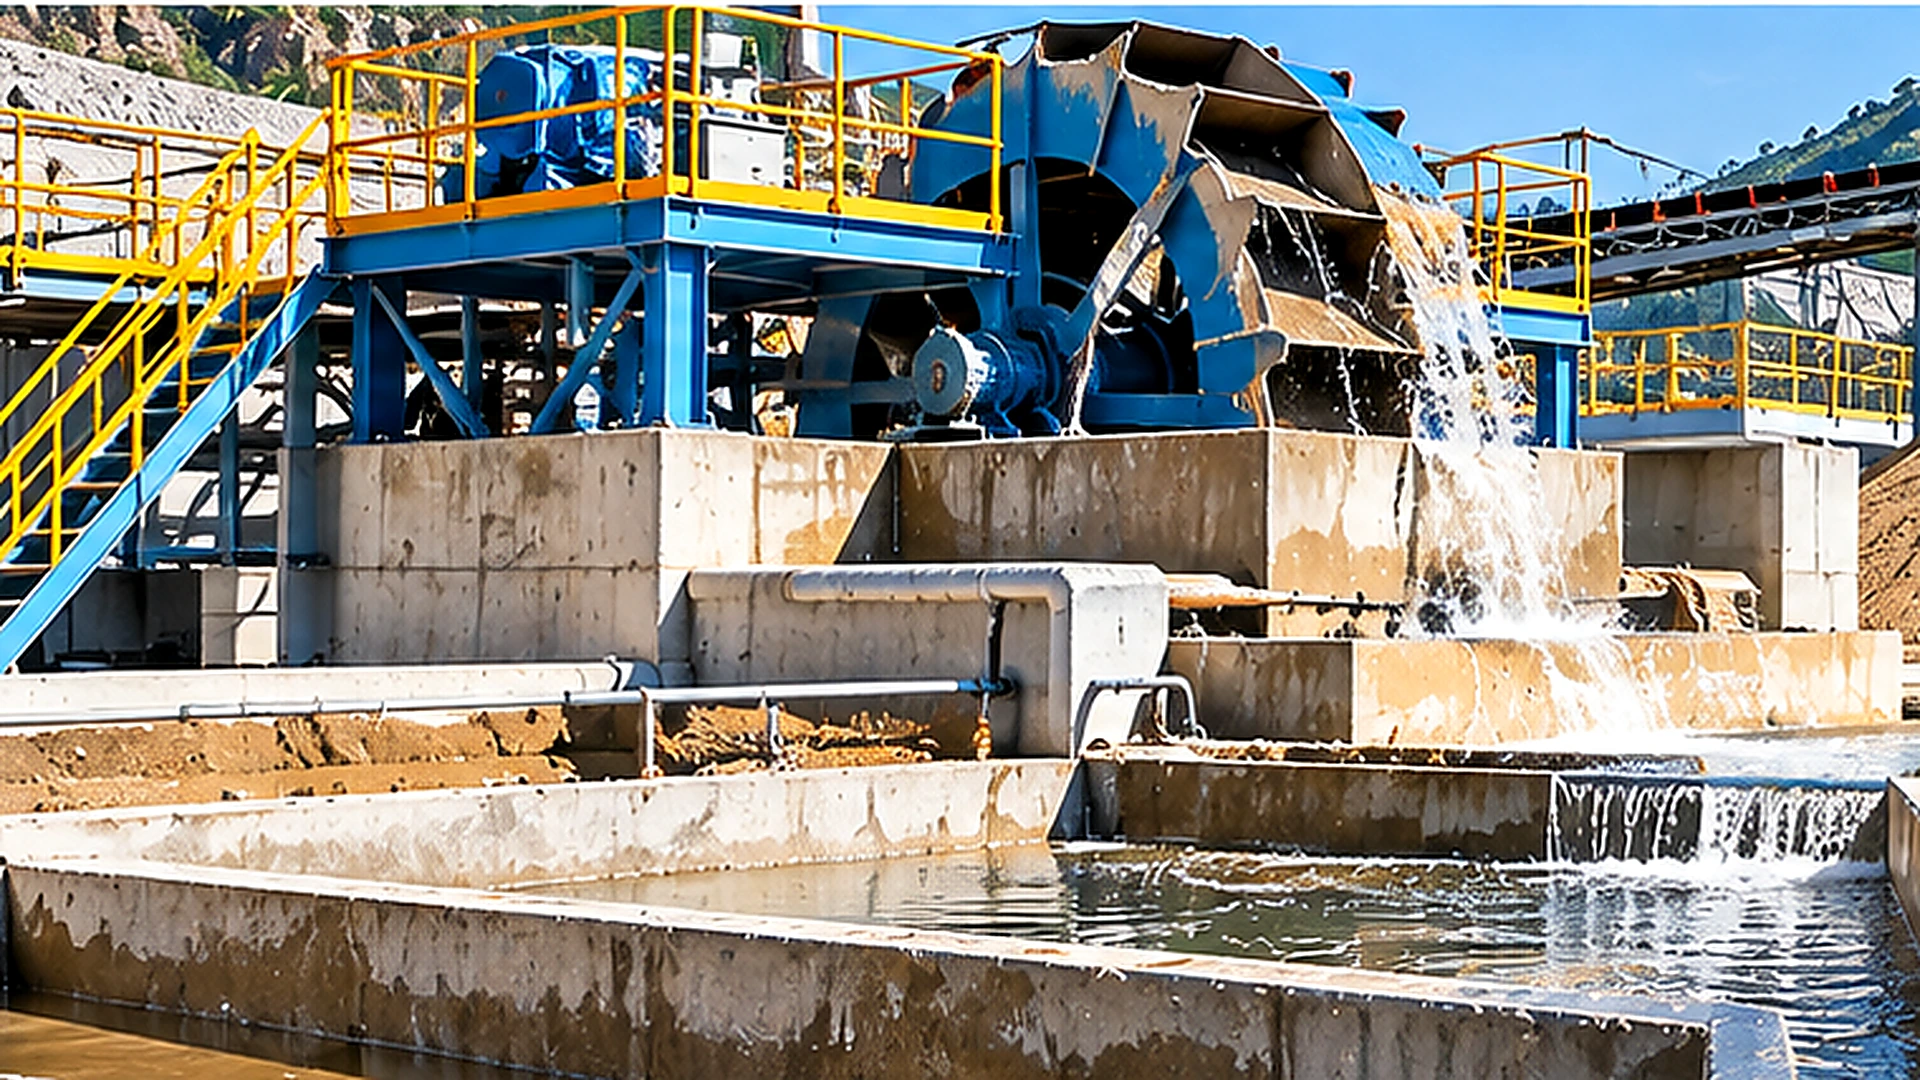
Beim effektiven Sandwaschen geht es nicht nur darum, so viel Feinmaterial wie möglich zu entfernen. Ein Waschkreislauf muss unerwünschte Ton-, Schlick- und Oberflächenverunreinigungen abtrennen und gleichzeitig die im Endprodukt benötigten Sandpartikel zurückhalten. Gleichzeitig muss es den Wasserverbrauch, den Gülleaustrag und die Produktfeuchtigkeit steuern.
Diese Anforderungen können widersprüchlich sein. Eine Erhöhung des Wasserdurchflusses oder der Waschintensität kann die Entfernung bestimmter Verunreinigungen verbessern, kann aber auch dazu führen, dass wertvoller Feinsand in den Überlauf gelangt. Die Beibehaltung von mehr feinem Material kann die Produktausbeute verbessern und es gleichzeitig schwieriger machen, bestimmte Reinheits- oder Sortieranforderungen zu erfüllen.
Für die Bewertung von Zuschlagstoffherstellern SandwaschausrüstungDer nützlichste Ansatz besteht darin, drei miteinander verbundene Ergebnisse zu untersuchen: wie effektiv unerwünschtes Material entfernt wird, wie viel verkaufsfähiger Sand zurückgewonnen wird und wie viel Wasser für den gesamten Prozess erforderlich ist. Das richtige Gleichgewicht hängt von der Zufuhrsorte, den Toneigenschaften, den Spezifikationen des fertigen Sandes, der Gerätekonfiguration und dem verfügbaren Wasseraufbereitungssystem ab.
Was muss ein Sandwaschprozess eigentlich entfernen?
Ton, Schluff und Oberflächenverunreinigung
Natursand und Kunstsand können unerwünschte Feinstoffe enthalten, die Art der Verunreinigung ist jedoch entscheidend. Ton kann als lose Partikel oder als Beschichtungen und Klumpen an größeren Körnern auftreten. Beim Waschen können Schlamm und feine Mineralpartikel im Prozesswasser suspendiert werden. Das Ausmaß der mechanischen Bewegung, die zum Lösen der Verunreinigung erforderlich ist, hängt zum Teil davon ab, wie stark sie am Sand haftet.
Eine einfache Wasch- und hydraulische Klassifizierungsstufe kann leicht dispergierte feine Verunreinigungen entfernen. Stärker gebundene Tonbeschichtungen oder Tonklumpen erfordern möglicherweise zusätzliches Abreiben oder Schrubben, bevor eine wirksame Trennung erfolgt. Diese Unterscheidung ist wichtig, da die hydraulische Trennung keine Verunreinigungen entfernen kann, die zuvor nicht ausreichend von den größeren Partikeln befreit wurden.
Beispielsweise kann sich ein Stück tonhaltiges Material, das als relativ großer Klumpen zurückbleibt, anders verhalten als einzelne dispergierte Tonpartikel im Waschwasser. Wenn der Waschvorgang die Verunreinigung nicht löst, kann eine Erhöhung des Überlaufwassers allein das zugrunde liegende Problem möglicherweise nicht beheben. Daher muss zunächst festgestellt werden, was entfernt werden muss und ob die Schadstoffe unter den vorgeschlagenen Waschbedingungen abgetrennt werden können.
Unerwünschter Feinsand im Vergleich zu verkaufsfähigem Feinsand
Nicht jedes feine Material ist Abfall. Ein Sandprodukt erfordert möglicherweise einen kontrollierten Anteil kleinerer Mineralpartikel, um die vorgesehene Körnung zu erreichen. Wenn zu viel von dieser Fraktion entfernt wird, kann sich die Partikelgrößenverteilung verändern und die Menge an verkaufsfähigem Produkt verringern.
Das bedeutet, dass eine Waschanlage nicht allein nach der Masse des mit der Gülle ausgetragenen Materials beurteilt werden sollte. Der Überlauf kann unerwünschten Ton und Schlick enthalten, aber auch feine Sandpartikel, die zum vorgesehenen Endprodukt gehören.
Die Unterscheidung ist besonders wichtig für Industriesand, bei dem durch Zerkleinerungs- und Formungsprozesse erhebliche Mengen feiner Mineralpartikel entstehen können. Ob diese Partikel im Produkt verbleiben sollen, hängt von der beabsichtigten Anwendung und den geltenden Akzeptanzanforderungen ab. Ein Hersteller, der Betonsand, Mörtelsand oder ein anderes sortiertes Zuschlagstoffprodukt liefert, kann mit unterschiedlichen Grenzwerten für den Feingehalt und die Körnung konfrontiert werden.
Folglich sollte eine sinnvolle Untersuchung der Waschbarkeit sowohl eine Partikelgrößenanalyse als auch eine Beurteilung der Beschaffenheit des Feinmaterials umfassen.
Anforderungen an Futtermittelabstufung und Produktqualität
Die Zufuhrabstufung bestimmt, wie viel Material in jedem Partikelgrößenbereich verfügbar ist, bevor mit dem Waschen begonnen wird. Enthält ein Aufgabegut bereits zu wenig Material in einer erforderlichen Feinsandfraktion, kann der Waschkreislauf die fehlenden Partikel nicht herstellen. Die vorgeschalteten Zerkleinerungs- und Klassifizierungsstufen müssen überprüft werden.
Umgekehrt muss das Waschsystem, wenn die Beschickung zu viele unerwünschte Feinstoffe enthält, ausreichend von dieser Fraktion entfernen, ohne dass übermäßige Mengen an akzeptablem Sand verloren gehen.
Eine aussagekräftige Gerätebewertung sollte daher die Trockenpartikelgrößenverteilung des einströmenden Sandes, die erforderliche Endproduktklassierung, die Menge und Eigenschaften von unerwünschtem Ton oder Schluff sowie die erwartete Feststoffverteilung zwischen gewaschenem Produkt und Überlauf vergleichen. Die erforderliche Trenngrenze sollte definiert werden, bevor Geräteeinstellungen oder zusätzliche Rückgewinnungsstufen ausgewählt werden.
Warum läuft beim Waschen feiner Sand über?
Partikelabsetzung und hydraulische Trennung
Viele Sandwasch- und Klassifizierungsverfahren nutzen Unterschiede in der Partikelbewegung durch Wasser. Unter vereinfachten Absetzbedingungen setzen sich größere oder dichtere Partikel im Allgemeinen leichter ab als kleinere Partikel ähnlicher Form und Dichte. Die tatsächliche Trennung wird jedoch von der Partikelform, der Konzentration, den Turbulenzen und den hydraulischen Bedingungen innerhalb der Anlage beeinflusst.
Feine Partikel können lange genug in der Schwebe bleiben, um zu einem Überlaufauslass zu gelangen. Die Trennung ist nicht unbedingt scharf. Ein hydraulischer Klassierer kann es ermöglichen, dass ein Teil der Partikel in der Nähe seiner effektiven Trenngrenze zu einem der beiden Ströme gelangt.
Deshalb kann ein Waschkreislauf auch bei bestimmungsgemäßem mechanischem Betrieb der Anlage wertvollen Feinsand verlieren. Das Ergebnis hängt von den Betriebsbedingungen und der Partikelgrößenverteilung des Futters ab, nicht nur von der Funktionsfähigkeit der Waschanlage.
Wie Wasserströmung feine Partikel transportiert
Der Wasserfluss erfüllt beim Waschen mehrere wichtige Funktionen. Es kann dazu beitragen, feines Material zu zerstreuen, unerwünschte Feststoffe in Richtung eines Austrags zu befördern und die für die Trennung erforderlichen hydraulischen Bedingungen aufrechtzuerhalten. Aber eine Änderung der Strömung verändert auch den Partikeltransport.
Wenn die Wassergeschwindigkeit und die Turbulenzen in einer bestimmten Trennzone zunehmen, können Partikel, die sich sonst absetzen oder im Produkt verbleiben würden, zum Überlauf transportiert werden. Dies bedeutet nicht, dass jede Erhöhung des Wasserdurchflusses automatisch den Sandverlust erhöht. Das Ergebnis hängt von der Gerätegeometrie, der Futterkonzentration, der hydraulischen Belastung und dem Trennmechanismus ab.
Dies bedeutet jedoch, dass der Wasserdurchfluss nicht angepasst werden sollte, ohne die Produktrückgewinnung zu berücksichtigen. Wenn der Überlauf nach einer Prozessanpassung sichtbar schwerer mit Feststoffen wird, sollte eine repräsentative Probe entnommen werden, um festzustellen, was diese Feststoffe tatsächlich enthalten. Das optische Erscheinungsbild allein kann nicht erkennen, ob der Kreislauf verkaufsfähigen Sand verliert oder überwiegend unerwünschten Ton und Schlick entfernt.
Waschintensität versus Produktrückgewinnung
Eine Waschanlage muss zwei verwandte, aber unterschiedliche Aufgaben erfüllen: unerwünschte Verunreinigungen freisetzen und vom Nutzprodukt trennen. Unter bestimmten Bedingungen kann mehr Bewegung die Schadstofffreisetzung verbessern. Ein stärkerer hydraulischer Durchfluss kann den Transport der freigesetzten Feinstoffe zum Abfallstrom verbessern. Keine der Anpassungen garantiert eine bessere Gesamtproduktausbeute.
Eine nützliche Leistungsbewertung misst sowohl die Reduzierung unerwünschter Kontaminationen als auch die Rückgewinnung von Material, das den beabsichtigten Produktanforderungen entspricht. Wenn sich die Reinigung verbessert, das Produkt jedoch zu viel von der erforderlichen Feinfraktion verliert, kann es sein, dass der Prozess eine andere Klassifizierungseinstellung, Rückgewinnungsstufe oder vorgeschaltete Aufbereitungsmethode benötigt.
Das Ziel besteht nicht darin, Höchststrafen zu beseitigen. Es handelt sich um ein akzeptables Endprodukt mit einer technisch und wirtschaftlich angemessenen Rückgewinnungsrate.
Wann ist eine zusätzliche Ausrüstung zur Feinsandrückgewinnung gerechtfertigt?
Messung von Feststoffverlusten im Überlauf
Bevor ein Rückgewinnungssystem hinzugefügt wird, sollte der Betreiber feststellen, ob der vorhandene Überlauf genügend rückgewinnbares Produkt enthält, um eine weitere Verarbeitung zu rechtfertigen. Das erfordert mehr als nur die Beobachtung von trübem Wasser. Es sollte eine repräsentative Überlaufprobe entnommen und die Feststoffkonzentration sowie die Partikelgrößenverteilung gemessen werden.
Der Trockenfeststoffstrom, der den Überlauf verlässt, kann dann anhand des Schlammstroms und der Feststoffkonzentration abgeschätzt werden, wobei Messungen auf konsistenter Massenbasis verwendet werden. Die nächste Frage ist, welcher Anteil dieser Feststoffe unter die erforderliche Spezifikation für fertigen Sand fällt.
Wenn die meisten Überlauffeststoffe aus unerwünschtem Ton und Schluff bestehen, kann ihre Rückgewinnung die Produktqualität beeinträchtigen. Wenn eine sinnvolle Fraktion aus akzeptablen Sandkörnern besteht, kann eine zusätzliche Trennung sinnvoll sein.
Für zuverlässige Ergebnisse sollte die Probenahme repräsentative Betriebsbedingungen abdecken und nicht einen einzelnen Moment, in dem die Anlage ungewöhnlich sauber, überlastet oder unterversorgt ist.
Rückgewinnungsoptionen auf Hydrozyklonbasis
In manchen Waschkreisläufen kann ein Hydrozyklon eingesetzt werden, um die Gülle zu klassifizieren und einen Teil der Sandfraktion zurückzugewinnen, die andernfalls mit dem Waschwasserüberlauf zurückbleiben würde. In einer typischen Anordnung wird die Gülle unter Druck dem Zyklon zugeführt. Die resultierende interne Strömung trennt Partikel entsprechend ihrem Verhalten unter den hydraulischen Bedingungen der Anlage.
Der Unterlauf ist im Allgemeinen mit gröberen oder leichter abscheidbaren Feststoffen angereichert, während der Überlauf einen größeren Anteil an feinerem Material und Wasser führt. Ein Zyklon liefert jedoch keinen perfekt scharfen Partikelgrößenschnitt.
Seine Leistung hängt unter anderem von der Zyklongeometrie, dem Speisedruck, der Feststoffkonzentration, den Partikeleigenschaften und den gewählten Betriebsbedingungen ab. Die zurückgewonnenen Feststoffe müssen möglicherweise zusätzlich entwässert werden, bevor sie in den fertigen Sand eingearbeitet werden.
Ein Rückgewinnungskreislauf kann daher einen Sumpf, eine Pumpe, einen Hydrozyklon und eine geeignete Entwässerungsanordnung umfassen. Hierbei handelt es sich um mögliche Prozesskonfigurationen in der Industrie, nicht um eine Aussage darüber, dass jeder RION-Sandwäscher über eine Hydrozyklon-Rückgewinnungsausrüstung verfügt.
Anpassung der Rückgewinnungssysteme an die Güllebedingungen
Ein Rückgewinnungssystem sollte entsprechend den tatsächlichen Güllebedingungen ausgewählt werden. Übermäßige Schwankungen der Futterkonzentration können das Trennverhalten verändern. Ein inkonsistenter Pumpenbetrieb oder -druck kann auch dazu führen, dass die Wiederherstellungsergebnisse weniger vorhersehbar sind.
Besonders wichtig ist die Partikelgrößenverteilung der Zielfraktion. Die Rückgewinnung von Material, nur weil es im Überlauf vorhanden ist, kann kontraproduktiv sein, wenn dieses Material nicht zum Endprodukt gehört.
Bei der Auswahl der Ausrüstung sollten die erwartete rückgewinnbare Masse, die Trenngenauigkeit, der nachgeschaltete Entwässerungsbedarf und der Einfluss des rückgewonnenen Materials auf die Endklassierung berücksichtigt werden. Zusätzliche Rückgewinnungsgeräte verursachen auch Kapitalkosten, Energieverbrauch, Wartung und Prozesskomplexität.
Es ist gerechtfertigt, wenn gemessene Produktrückgewinnung und Betriebsvorteile diese zusätzlichen Anforderungen unterstützen – und nicht nur, weil einige Feststoffe im Abwasser sichtbar sind.
Wie sollten Wasserverbrauch und Güllehandhabung bewertet werden?
Frischwasser, recyceltes Wasser und Prozessverluste
Eine Waschanlage kann eine beträchtliche Wassermenge umwälzen, ohne die gesamte Menge als frisches Ergänzungswasser zu verbrauchen. Diese Unterscheidung ist bei der Bewertung des Wasserbedarfs von wesentlicher Bedeutung. Der Bruttowasserdurchfluss durch die Waschanlage umfasst sowohl Frisch- als auch Umlaufwasser, sofern ein Rückgewinnungskreislauf installiert ist.
Tatsächliches Zusatzwasser ist erforderlich, um das aus dem System austretende Wasser durch Nassprodukt, ausgetragene Aufschlämmung, Verdunstung, Leckage und andere Verluste zu ersetzen, nach Berücksichtigung jeglichen externen Wassereintritts in den Prozess.
Für eine vereinfachte stationäre Wasserbilanz ohne weitere Wassereinträge: Frisches Ergänzungswasser = Wasser, das mit dem Produkt austritt + Wasser, das mit den Rückständen austritt + Andere nicht aufbereitete Wasserverluste. Dabei wird davon ausgegangen, dass der Umlaufbestand im Messzeitraum weder zunimmt noch abnimmt.
Bei der Inbetriebnahme, Abschaltung oder Änderung der Teichspeicherung muss auch die Änderung des gespeicherten Wassers berücksichtigt werden. Eine Anlage mit einer hohen internen Zirkulationsrate kann daher einen relativ geringen Frischwasserbedarf haben, wenn ein großer Teil ihres Prozesswassers erfolgreich zurückgewonnen wird.
Umgekehrt kann eine schlechte Absetzleistung oder ein übermäßiger Wasseraustritt mit der Abfallaufschlämmung den Nachspeisebedarf erhöhen. Der Wasserverbrauch sollte immer mit einer klaren Systemgrenze und Betriebsgrundlage gemeldet werden.
Schlammfeststoffe und Absetzsystembelastungen
Die Waschanlage ist nur ein Teil eines Nasszuschlagstoffverarbeitungskreislaufs. Der Überlauf muss bewältigt werden, insbesondere wenn er erhebliche Mengen an feinen Schwebstoffen enthält. Wenn Gülle in ein Absetzbecken eingeleitet wird, reduziert die Ansammlung von Feststoffen allmählich die verfügbare Lagerkapazität. Um einen effektiven Betrieb aufrechtzuerhalten, kann eine regelmäßige Entfernung von Feststoffen erforderlich sein.
Die Behandlungsanordnung muss sowohl den hydraulischen Durchfluss als auch die Masse der in das System eintretenden Feststoffe berücksichtigen. Ein Teich, der die erforderliche Wassermenge aufnehmen kann, kann dennoch schwierig zu betreiben sein, wenn die Sedimentbelastung zu hoch ist.
Mögliche Prozesselemente sind je nach Projektbedingungen Absetzbecken, Kläranlagen, Eindicksysteme und mechanische Entwässerung. Die Eignung jeder Option hängt von den Feststoffeigenschaften, der verfügbaren Fläche, den Abflussanforderungen, den Betriebskosten und der beabsichtigten Methode der Wasserwiederverwendung ab.
Für Käufer zur Beurteilung SandwaschausrüstungDie erforderlichen Wasser- und Schlammmanagementeinrichtungen sollten als Teil des gesamten Waschkreislaufs überprüft und nicht als unabhängiges Zubehör behandelt werden.
Wie sich die Qualität von recyceltem Wasser auf das Waschen auswirkt
Recyceltes Prozesswasser ist wertvoll, da es den Frischwasserbedarf senken kann, die Wasserqualität muss jedoch für den beabsichtigten Trennprozess geeignet bleiben. Wasser mit einer hohen Konzentration an suspendiertem Ton und Schlick kann die hydraulischen Bedingungen im Waschkreislauf verändern und das Risiko erhöhen, dass feines Material in das Endprodukt gelangt.
Die Auswirkungen hängen von der Konzentration der suspendierten Feststoffe, der Mineralzusammensetzung, der Wasserchemie und der Gerätekonfiguration ab. Das Aufbereitungssystem sollte daher in der Lage sein, die Wasserqualität innerhalb des für eine zuverlässige Reinigung erforderlichen Bereichs zu halten.
Ein Bediener, der mit einer schwankenden Sandqualität konfrontiert ist, sollte nicht nur die Einstellungen der Waschanlage prüfen, sondern auch Änderungen im Feststoffgehalt des recycelten Wassers. Wasserrückgewinnung und Produktqualität sind miteinander verbundene technische Überlegungen.
Wie wirkt sich die Entwässerung auf die Handhabung des fertigen Sandes aus?
Restfeuchtigkeit nach dem Waschen
Gewaschener Sand verlässt im Allgemeinen eine Nassverarbeitungsstufe, wobei Wasser zwischen und um seine Partikel herum zurückgehalten wird. Die verbleibende Menge hängt von der Materialklassierung, der Partikelform, dem Entwässerungsmechanismus und der für die Entwässerung verfügbaren Zeit ab.
Feiner Sand stellt in der Regel größere Herausforderungen bei der Entwässerung dar als gröberes Material, da kleinere Poren und Kapillarkräfte mehr Wasser zurückhalten können. Eine Waschmaschine kann unerwünschte Verunreinigungen effektiv entfernen, ohne Sand mit dem Feuchtigkeitsgehalt zu produzieren, der für den sofortigen Transport, die Lagerung oder die weitere Handhabung erforderlich ist.
Reinigungsleistung und Entwässerungsleistung sollten daher getrennt gemessen werden.
Lagerung und Transport von nassem Sand
Übermäßige Feuchtigkeit kann die Handhabungseigenschaften des fertigen Sandes beeinträchtigen. Nasses Material kann an Geräteoberflächen haften, sich an Übergabepunkten ansammeln oder Wasser in den Lagerbereich ableiten. Änderungen des Feuchtigkeitsgehalts können sich auch auf die Schüttdichte und die Interpretation der Produktionstonnage auswirken.
Aus diesem Grund sollte ein Nasstonnagewert nicht automatisch als die gleiche Menge an trockenem, verkaufsfähigem Sand behandelt werden. Wenn die Produktionsausbeute bewertet wird, sollten die Messungen auf eine konsistente Trockenfeststoffbasis umgerechnet werden.
Wenn eine schwankende Produktfeuchtigkeit zu erwarten ist, sollten auch die Entwässerung von Lagerbeständen, das Abflussmanagement und die Fördererkonstruktion berücksichtigt werden.
Wenn eine zusätzliche Entwässerung erforderlich ist
Eine separate Entwässerungsstufe kann gerechtfertigt sein, wenn die Restfeuchte aus der Waschanlage die Anforderungen der anschließenden Handhabung oder Produktlieferung übersteigt. Abhängig von der Partikelgrößenverteilung und der Prozessanordnung können Entwässerungssiebe und andere geeignete Geräte in Betracht gezogen werden.
Die Entscheidung sollte durch tatsächliche Produktfeuchtigkeitsmessungen und ein definiertes Handhabungsziel gestützt werden. Eine zusätzliche Entwässerung verbessert nicht automatisch die Entfernung von Ton oder die Gewinnung von Feinsand. Es adressiert ein anderes Prozessziel.
Ein richtig ausgelegter Waschkreislauf kann daher separate Gerätestufen für Reinigung, hydraulische Klassierung, Feinpartikelrückgewinnung und Feuchtigkeitsreduzierung erfordern. Die Kombination all dieser Faktoren in einer einzigen, nicht spezifizierten Leistungszahl macht den Gerätevergleich weniger zuverlässig.
Wie können Käufer die tatsächliche Waschleistung bewerten?
Probenzulauf, gewaschener Sand und Überlauf
Die nützlichste Beurteilung der Waschleistung beginnt mit Messungen an den wichtigsten Materialeintritts- und -austrittspunkten. Repräsentative Proben sollten aus eingehendem Futter, gewaschenem Produkt und dem Überlauf- oder Abfallstrom entnommen werden. Die Proben sollten mit gemessenen oder vernünftigerweise ermittelten Durchflussraten über dasselbe Betriebsintervall verknüpft sein.
Für jeden Strom können relevante Messungen die Partikelgrößenverteilung, den Trockensubstanzgehalt, die Feuchtigkeit und die Menge unerwünschter Verunreinigungen umfassen. Probenahmemethoden müssen auch Segregation und Prozessvariabilität berücksichtigen.
Eine von der Oberfläche einer Halde oder einer isolierten Stelle in einem Güllekanal entnommene Probe repräsentiert möglicherweise nicht den gesamten Materialstrom. Wenn Ergebnisse für die Geräteabnahme oder Prozessgarantien verwendet werden, sollten der Probenahmeplan und die Testmethoden vor Beginn der Bewertung vereinbart werden.
Einen Sand- und Wasserhaushalt herstellen
Betrachten Sie ein vereinfachtes Beispiel, bei dem die eingehende Beschickung 100 Tonnen trockene Feststoffe pro Stunde enthält. Angenommen, Messungen zeigen, dass 88 Tonnen pro Stunde in das gewaschene Produkt gelangen und 12 Tonnen pro Stunde über den Abfall- oder Überlaufstrom austreten. Das gesamte Trocken-Feststoff-Gleichgewicht beträgt dann 100 = 88 + 12.
Die gesamte Rückgewinnung trockener Feststoffe in den Produktstrom beträgt 88 / 100 × 100 = 88 %. Diese Zahl beweist jedoch nicht, dass 88 % des wertvollen Sandes zurückgewonnen wurden. Die 12 Tonnen pro Stunde, die den Kreislauf verlassen, können sowohl unerwünschte Feinstoffe als auch Partikel enthalten, die den Anforderungen des Endprodukts entsprechen.
Um die Gewinnung von verkaufsfähigem Sand abzuschätzen, muss der Bediener die Masse der Zielpartikelfraktion bestimmen, die in jeden Strom ein- und austritt. Angenommen, die Partikelgrößenanalyse identifiziert 90 Tonnen Zielsand pro Stunde im Einsatzmaterial und 85 Tonnen pro Stunde dieser Zielfraktion im Endprodukt. Die Gewinnung der Zielfraktion wäre dann 85 / 90 × 100 ≈ 94,4 %.
Alle oben genannten Werte dienen der Veranschaulichung und sind keine Testergebnisse von RION-Geräten. Sie zeigen, warum die Gesamtfeststoffrückgewinnung und die nutzbare Sandrückgewinnung unterschiedliche Messungen sind.
Eine separate Wasserbilanz sollte den Wassereintrag mit Nassfutter, Frischaufbereitung, Recyclingfluss, Produktfeuchtigkeit und Abwasserableitung berücksichtigen. Die Verwendung vergleichbarer Trockenfeststoff- und Wasserbasen hilft dabei, echten Produktverlust von Unterschieden zu unterscheiden, die durch einen sich ändernden Feuchtigkeitsgehalt verursacht werden.
Vergleich der Reinigungs-, Rückgewinnungs- und Entwässerungsergebnisse
Eine praktische Akzeptanzbewertung sollte jedes Hauptprozessziel separat bewerten.
| Leistungsmaß | Was es begründet | Wichtige Einschränkung |
|---|---|---|
| Fertigsand-Abstufung | Ob die erforderliche Partikelgrößenverteilung erreicht wird | Stellt die Sauberkeit nicht selbstständig her |
| Unerwünschter Feinanteil oder Tongehalt | Ob die angestrebten Schadstoffe ausreichend reduziert wurden | Erfordert eine geeignete vereinbarte Testmethode |
| Zielsandrückgewinnung | Wie viel wertvoller Sand bleibt erhalten? | Erfordert Messungen der Futter- und Produktfraktion |
| Frischwasserverbrauch | Wasserbedarf aus externer Versorgung | Es muss zwischen Ergänzungswasser und Bruttozirkulation unterschieden werden |
| Produktfeuchtigkeit | Eignung für Handhabung und Lieferung | Zeigt keine Waschwirkung |
| Überlauf-Feststoffbeladung | Feststoffmasse, die in die Abfall- oder Verwertungsbehandlung gelangt | Unterscheidet Abfall an sich nicht von wertvollem Sand |
Keine einzelne Messung erfasst den gesamten Prozess. Ein Waschkreislauf, der extrem sauberen Sand produziert, aber übermäßig wertvolle Feinstoffe verliert, kann wirtschaftlich unattraktiv sein. Ein Kreislauf mit hoher Feststoffrückgewinnung kann auch ungeeignet sein, wenn er nicht akzeptablen Ton zurückhält oder eine falsche Körnung erzeugt.
Die beste Konfiguration erfüllt die spezifizierte Produktqualität und sorgt gleichzeitig für ein angemessenes Gleichgewicht zwischen Rückgewinnung, Wasserbedarf und Betriebsanforderungen.
Welche Daten sollten für einen Vorschlag für eine Sandwaschanlage bereitgestellt werden?
Futterabstufung, Tongehalt und Produktspezifikation
Vor der Auswahl der Ausrüstung sollten Käufer die Eigenschaften des Materials ermitteln, das tatsächlich in den Waschkreislauf gelangt. Zu den relevanten Informationen gehören die Partikelgrößenverteilung des Futtermittels, die Materialmenge unterhalb des vorgesehenen Trennbereichs, der Tongehalt, die maximale Partikelgröße und erwartete Schwankungen der Futterqualität.
Wenn Ton vorhanden ist, sollte der Käufer klären, ob dieser hauptsächlich in Form von verteilten Feinpartikeln, Beschichtungen oder Klumpen vorliegt. Die erforderlichen Klassifizierungs- und Reinheitskriterien für das Endprodukt sollten getrennt von den eingehenden Futtermitteldaten bereitgestellt werden.
Wird der Sand durch vorgeschaltete Zerkleinerungs- oder Formungsanlagen, wie z VSI SandmacherDie resultierende Abstufung sollte gemessen und nicht allein aus der Gerätekategorie abgeleitet werden.
Auch vorgeschaltete Siebanordnungen können die Partikelgrößenverteilung beim Eintritt in die Wäsche beeinflussen. RIONs Vibrationssieb ist eine relevante Produktkategorie in einer Zuschlagstoffverarbeitungslinie.
Erforderlicher Durchsatz und Wasserbedingungen
In einem Vorschlag sollte klar angegeben werden, ob die Produktionskapazität als Nassfutter, Trockenfutterfeststoffe oder Fertigprodukt ausgedrückt wird. Diese Mengen sind nicht austauschbar.
Der Anlagenlieferant benötigt außerdem Informationen über das verfügbare Prozesswasser, ob eine Wiederverwertung erforderlich ist, die erwartete Wasserqualität und die praktischen Optionen für die Güllehandhabung. Wenn der Standort über eine begrenzte Frischwasserverfügbarkeit oder begrenzten Platz für Absetzanlagen verfügt, können diese Einschränkungen einen großen Einfluss auf die gesamte Waschkonfiguration haben.
Die Kapazität allein reicht nicht aus, um einen vollständigen Waschvorgang zu definieren.
Ausstattungsumfang und Standortbeschränkungen
Der Käufer und der Ausrüstungslieferant sollten festlegen, welche Prozessstufen im vorgeschlagenen Umfang enthalten sind. Ein einfacher Wäscher, ein Wäscher mit separater Feinsandrückgewinnung und ein kompletter Kreislauf mit Wasseraufbereitung und Produktentwässerung sind keine gleichwertigen Systeme.
Der Vorschlag sollte Geräteschnittstellen, Versorgungseinrichtungen, Fundamente, verfügbaren Installationsraum und etwaige nachgelagerte Handhabungsanforderungen angeben. Es sollte auch angegeben werden, wie die Sortierung, Rückgewinnung und Feuchtigkeit des Endprodukts gemessen werden, wenn diese Ergebnisse Teil der Projektanforderungen sind.
RION bietet Sandwäscher Ausrüstung für die Verarbeitung von Zuschlagstoffen. Für eine projektspezifische Diskussion können Käufer über das repräsentative Zufuhrdaten, erforderliche Sandsortierung, Durchsatz und Standortbedingungen einreichen RION-Kontaktseite.
Der effektivste Sandwaschkreislauf ist nicht unbedingt derjenige, der die größte Menge an Feinmaterial entfernt. Es ist diejenige, die die zu entsorgenden Verunreinigungen entfernt, einen angemessenen Anteil an wertvollem Sand zurückhält und innerhalb der Wasser- und Handhabungsbeschränkungen des Standorts arbeitet.
Um dieses Gleichgewicht zu erreichen, muss man zunächst die eigentliche Zufuhr verstehen und messen, wohin Feststoffe und Wasser im Laufe des Prozesses gelangen.