








Wo sollte der Pufferspeicher in einem Brechanlagenkreislauf platziert werden?
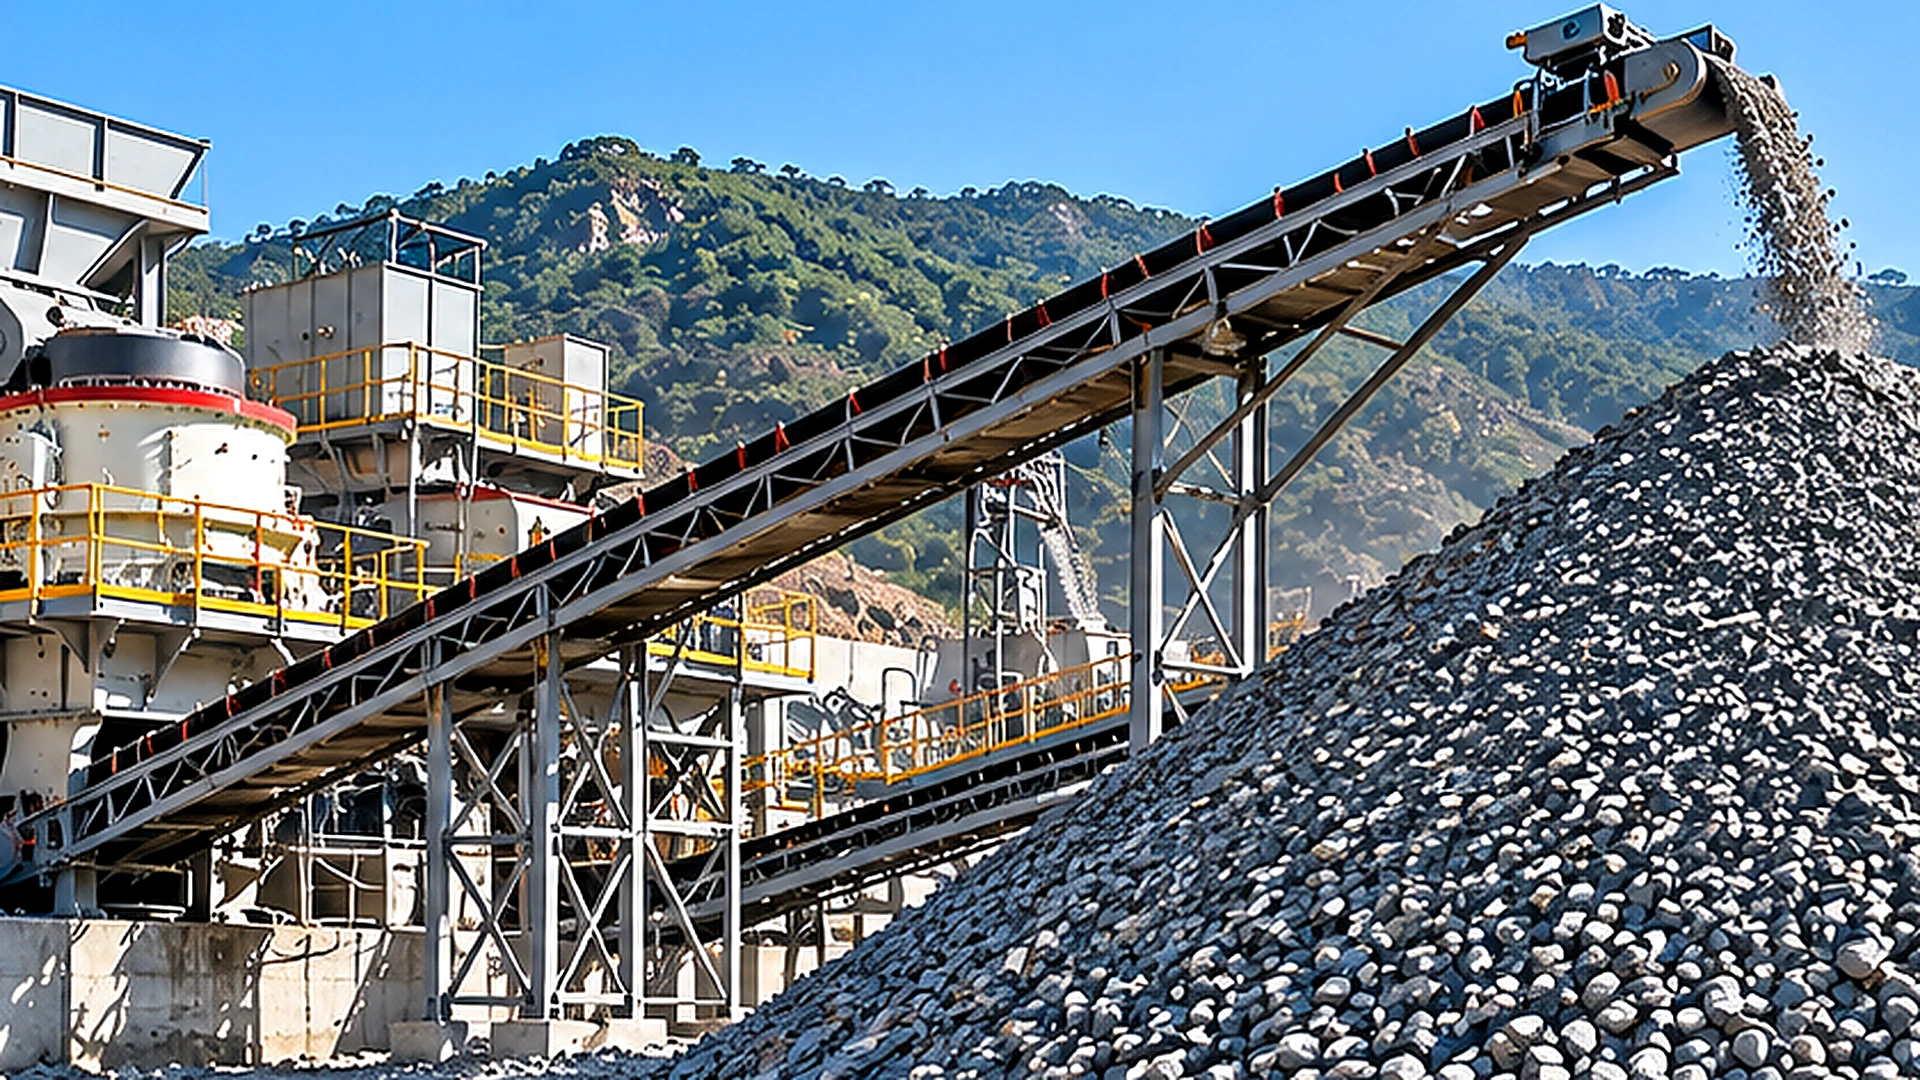
Ein Pufferspeicher oder Pufferspeicher ist in der Regel dort am wertvollsten, wo eine Brechstufe unabhängig von der nächsten arbeiten muss. In einer konventionellen stationären Zuschlagstoffanlage befindet sich dies häufig zwischen der Primärzerkleinerung und dem nachgeschalteten Sekundärzerkleinerungs- und Siebkreislauf. Der Zweck besteht nicht nur darin, Gestein zu lagern. Es soll vorübergehende Unterschiede im Materialfluss ausgleichen und gleichzeitig dafür sorgen, dass nachgeschaltete Geräte eine gleichmäßigere Zufuhr erhalten.
Eine zusätzliche Lagerung zwischen den einzelnen Brechern ist jedoch weder notwendig noch wirtschaftlich. Der richtige Standort und die nutzbare Kapazität hängen von tatsächlichen Produktionsschwankungen, Materialeigenschaften, Rückgewinnungsvereinbarungen und Anlagenbetriebsplänen ab.
Für die Bewertung von Steinbruchbetreibern Zerkleinerungsausrüstung Die entscheidende technische Frage ist daher nicht, wie groß eine Halde gebaut werden kann, sondern wie viel lebendes, verwertbares Material ist erforderlich, um den Betrieb der nächsten Verarbeitungsstufe unter realistischen Bedingungen aufrechtzuerhalten.
Warum müssen Brechstufen gepuffert werden?
Intermittierende Entladung des Primärbrechers
Bei der Primärzerkleinerung entsteht selten jede Minute ein identischer Materialfluss. In einem von Muldenkippern belieferten Steinbruch erhält der Primärbrecher schubweise Material. Die Geschwindigkeit, mit der das Material in den Brecher gelangt, hängt von den Ankunftsintervallen der LKWs, der Abladezeit, der Gesteinsfragmentierung, der maximalen Klumpengröße und der Menge des Materials ab, das sich bereits im Einfülltrichter befindet.
Selbst wenn ein primärer Backenbrecher über eine ausreichende Nennkapazität verfügt, können große Gesteinsfragmente den Durchsatz vorübergehend verringern. Auch Futterunterbrechungen, Inspektionsstopps und Änderungen in der Futterabstufung können sich auf die Austragsleistung auswirken. Diese Schwankungen weisen nicht unbedingt auf eine schlechte Brecherleistung hin. Sie sind häufig normale Merkmale des vorgelagerten Bergbau- und Primärzerkleinerungsvorgangs.
Ein Primärbrecher kann daher über eine Schicht hinweg einen hohen durchschnittlichen Durchsatz liefern, während seine momentane Austragsrate erheblich schwankt. Wenn dieses Material direkt an einen Sekundärbrecher weitergeleitet wird, kann jede erhebliche Unterbrechung oder jeder Anstieg in der Primärstufe den nachgelagerten Betrieb beeinflussen.
Anforderungen an den Sekundärbrecher und die Siebbeschickung
Sekundärzerkleinerung und Siebung sind im Allgemeinen leichter zu kontrollieren, wenn das Futter mit einer relativ stabilen Geschwindigkeit und innerhalb der Betriebsgrenzen der Ausrüstung ankommt. Ein unterbeschickter Sekundärbrecher kann unter seinen vorgesehenen Belastungsbedingungen arbeiten. Übermäßige oder ungleichmäßige Zufuhr kann zu Überlastung, instabilen Kammerbedingungen oder Materialansammlungen an Übergabepunkten führen. Die konkreten Folgen hängen von der Brecherkonstruktion und der Betriebsart ab.
Bildschirme reagieren auch empfindlich auf Änderungen beim Laden. Ein plötzlicher Anstieg der Zufuhr kann das Materialbett vertiefen, effektive Trennmöglichkeiten verringern und die durch einen geschlossenen Brechkreislauf zurückgeführte Ladung erhöhen. Ein Puffer zwischen der Vor- und Nachstufe bietet die Möglichkeit, diese Schwankungen zu regulieren.
Material kann sich vorübergehend ansammeln, wenn die Primärstufe mehr produziert, als der nachgeschaltete Kreislauf verbraucht. Bei kurzen Primärunterbrechungen kann gespeichertes Material weiterhin das Sekundärsystem speisen. Diese Trennung der Betriebsraten ist einer der Gründe, warum Pufferspeicher bei der Konstruktion stationärer Aggregateanlagen häufig in Betracht gezogen werden.
Kurzfristige Schwankungen versus dauerhafte Engpässe
Ein Puffer kann eine anhaltende Kapazitätsinkongruenz nicht korrigieren. Wenn die Primärstufe beispielsweise kontinuierlich 500 Tonnen pro Stunde liefert, während der nachgeschaltete Kreislauf nur 400 Tonnen pro Stunde verarbeiten kann, wird die Lagerung Material mit einer Nettorate von 100 Tonnen pro Stunde ansammeln, bis die verfügbare Kapazität erschöpft ist. Der Puffer verschiebt das Problem zwar, beseitigt es aber nicht.
Wenn der Primärbrecher dagegen intermittierend 500 Tonnen pro Stunde produziert, während das nachgeschaltete System 400 Tonnen pro Stunde benötigt, kann die temporäre Lagerung es beiden Abschnitten ermöglichen, für einen begrenzten Zeitraum mit unterschiedlichen Geschwindigkeiten zu arbeiten, sofern ihre Gesamtbetriebspläne und Materialbilanz kompatibel sind. Diese Unterscheidung sollte vor dem Kauf zusätzlicher Ausrüstung oder der Zuweisung von Platz für einen Vorrat vorgenommen werden.
Wo sollte eine Schwallsäule oder ein Schwallbehälter aufgestellt werden?
Zwischen primärer und sekundärer Zerkleinerung
Bei vielen stationären Steinbruchkonfigurationen ist die Austragsseite des Primärbrechers ein logischer Ort für die Zwischenlagerung. Eine typische Anordnung lässt sich wie folgt beschreiben: Primärbrecher → Übergabeförderer → Aufschütthaufen → Rückgewinnungszuführung → Sekundärbrechkreislauf → Siebung.
Bei dieser Anordnung kann die Primärzerkleinerung während bestimmter nachgelagerter Unterbrechungen fortgesetzt werden, bis der zulässige Lagerfüllstand erreicht ist. Umgekehrt kann die Sekundärverarbeitung während eines kurzen primären Stillstands fortgesetzt werden, während wieder verwertbares Material verfügbar bleibt. Die Anordnung ermöglicht auch den Betrieb des Primär- und Sekundärteils nach unterschiedlichen Zeitplänen, wenn der Produktionsplan und der verfügbare Speicher diesen Ansatz unterstützen.
Der technische Vorteil ergibt sich aus der Trennung zweier Betriebsstufen mit unterschiedlichen Fließeigenschaften und nicht aus der Halde selbst. Bei einem Geräteportfolio wie dem von RION kann es sich bei dieser Schnittstelle um eine Primärschnittstelle handeln Backenbrecher, ein Zwischenlager und flussabwärts Kegelbrecher Ausrüstung. Die tatsächlichen Anordnungen sollten sich nach dem Material, den Aufgaben des Brechers, den Aufgabegrößen und dem Projektlayout richten und nicht davon ausgehen, dass diese Reihenfolge für jede Anlage geeignet ist.
Vor der Sekundärsiebung oder Tertiärzerkleinerung
Eine zusätzliche Zwischenlagerung kann nützlich sein, wenn es in einer späteren Verarbeitungsstufe zu erheblichen Betriebsunterbrechungen oder einem schwankenden Futterbedarf kommt. Durch die Platzierung eines Puffers weiter stromabwärts ändert sich jedoch, welche Ausrüstung den stromaufwärts gelegenen Schwankungen ausgesetzt bleibt.
Beispielsweise schützt ein nach der Sekundärzerkleinerung angeordneter Haufen den Sekundärbrecher nicht vor unregelmäßigem Primäraustrag. Der Sekundärbrecher muss weiterhin dem vorgeschalteten Betriebsmuster entsprechen. Dies kann wichtig sein, wenn zwei Layouts verglichen werden, deren Gesamtkapazität ähnlich erscheint.
Ein Ausgleichsbehälter vor der Tertiärzerkleinerung kann dabei helfen, die Zufuhr zur Endreduktionsstufe zu regulieren, sein Wert hängt jedoch vom umgebenden Siebkreislauf, dem Rückladeverhalten und den verfügbaren Steuerungsanordnungen ab. Daher sollte bei der Auswahl der Lagerposition die spezifischen Stufen identifiziert werden, die unabhängig voneinander betrieben werden müssen.
Prozesspuffer im Vergleich zu fertigen Zuschlagstoffbeständen
Ein Vorratsstapel sollte nicht mit einem Fertigproduktvorrat verwechselt werden. Ein Prozesspuffer speichert normalerweise Material, das noch zerkleinert, gesiebt oder einem anderen Verarbeitungsvorgang unterzogen werden muss. Seine Funktion besteht darin, die Kontinuität zu gewährleisten und den Materialfluss durch die Anlage zu steuern.
Ein fertiger Zuschlagstoffvorrat enthält Material, das bereits der vorgesehenen Produktklassifizierung entspricht und auf die Verladung, Mischung oder den Versand wartet. Diese unterschiedlichen Zwecke wirken sich auf die Layoutgestaltung aus. Ein Prozesslager erfordert eine zuverlässige Rückgewinnungskapazität und eine enge Abstimmung mit nachgeschalteten Geräten. Ein fertiger Lagerbestand wird stärker von Lagerbestand, Produkttrennung, LKW-Beladung und Versandanforderungen beeinflusst.
Beides als gewöhnliche Lagerkapazität zu behandeln, kann zu falschen Annahmen über die Menge an Material führen, die tatsächlich zur Unterstützung der Produktion zur Verfügung steht.
Wie viel Live-Speicherkapazität ist erforderlich?
Abschätzung der Materialansammlung anhand von Strömungsunterschieden
Eine vorläufige Speicherbewertung beginnt mit der Massenbilanz über den Puffer. Für einen definierten Betriebszeitraum: Änderung der gelagerten Masse = Material, das ins Lager gelangt – Material, das das Lager verlässt.
Wenn beide Ströme über diesen Zeitraum als konstant angenommen werden, ergibt sich folgende Beziehung ΔM = (Qin − Qout) × t, wobei ΔM die Änderung der gespeicherten Masse in Tonnen ist; Qin und Qout sind die ein- und ausgehenden Massenströme in Tonnen pro Stunde; und t ist die Dauer in Stunden.
Stellen Sie sich einen beispielhaften Fall vor, in dem ein nachgeschalteter Brechkreislauf 350 Tonnen pro Stunde verbraucht und der Primärbrecher 20 Minuten lang die Zufuhr des Puffers stoppt. Wenn erwartet wird, dass der nachgeschaltete Stromkreis mit der gleichen Rate weiterarbeitet, beträgt die während der Unterbrechung entnommene Menge ungefähr 350 × (20/60) = 116,7 Tonnen.
Dies bedeutet, dass allein zur Überbrückung dieser besonderen Unterbrechung mindestens etwa 117 Tonnen nutzbares gelagertes Material erforderlich wären, vorausgesetzt, dass die Rückgewinnung ununterbrochen erfolgt und keine anderen Verluste oder Einschränkungen vorliegen. Dies ist keine empfohlene Pufferkapazität für eine echte RION-Installation. Es handelt sich um ein Rechenbeispiel, das zeigt, wie sich die Unterbrechungsdauer und der nachgelagerte Bedarf auf die benötigte Materialmasse auswirken.
Ein funktionierendes Design muss auch wiederholte Unterbrechungen, den erwarteten Anfangsbestand, zukünftige Nachfüllungen, zulässige Lagerbestände und angemessene Betriebsreserven berücksichtigen. Wenn die Durchflussraten im Laufe der Zeit erheblich schwanken, sollten die Berechnungen den gesamten Materialflussverlauf und nicht einen einzelnen Durchschnitt verwenden.
Live-Rückgewinnungskapazität im Vergleich zum gesamten Lagervolumen
Eine Halde mit 1.000 Tonnen stellt nicht unbedingt 1.000 Tonnen nutzbare Pufferkapazität bereit. Live-Speicher ist der Anteil des Materials, der unter den vorgesehenen Betriebsbedingungen durch die installierte Rückgewinnungsanlage zurückgewonnen werden kann. Material außerhalb der effektiven Entnahmezone kann im Stapel verbleiben, es sei denn, ein Lader oder eine andere Rückgewinnungsmethode bewegt es.
Eine Halde mit einer einzigen Rückgewinnungsstelle kann daher einen viel geringeren Anteil an Lebendlagerung aufweisen als ein entsprechend ausgelegtes System mit mehreren Entnahmestellen. Die Fraktion hängt von der Haufwerksgeometrie, dem Schüttwinkel, der Anordnung der Zuteiler, den Austragseigenschaften und dem Fließverhalten des Materials ab.
Der Anlagenplaner muss zwischen der gesamten physischen Lagerung, dem Material, das durch die geplante Betriebsmethode zurückgewonnen werden kann, dem für eine stabile Rückgewinnung erforderlichen Mindestbestand und der verfügbaren Betriebslagerung zwischen zulässigen niedrigen und hohen Mengen unterscheiden. Bei der Abschätzung, wie lange nachgeschaltete Geräte weiterlaufen können, kommt es auf den betrieblich nutzbaren Anteil an.
Lagerdauer und Betriebsvariabilität
Eine feste Regel wie die Bereitstellung einer bestimmten Anzahl von Minuten oder Stunden Lagerkapazität kann für die erste Diskussion hilfreich sein, kann jedoch eine Beurteilung des tatsächlichen Anlagenbetriebs nicht ersetzen. Zu den relevanten Fragen gehören unter anderem, wie oft die Primärzufuhr stoppt, wie lange Unterbrechungen normalerweise dauern, ob die Weiterverarbeitung während der Wartung weiterläuft und ob die Primärstufe nach dem gleichen Schichtplan arbeitet.
Auch der Puffer muss wieder aufgefüllt werden. Wenn der Primärbrecher während der verfügbaren Betriebsstunden nicht genug Material produzieren kann, um den nachgelagerten Verbrauch zu decken, wird eine Erhöhung der Haldenkapazität keine nachhaltige Betriebsvereinbarung schaffen. Bei der Lagerdimensionierung sollten sowohl die bei Unterbrechungen benötigte Materialmenge als auch die Möglichkeit zur anschließenden Wiederherstellung des Lagerbestands berücksichtigt werden.
Wie sollten Rückgewinnungszuführungen und -förderer integriert werden?
Steuerung der Vorschubgeschwindigkeit zurückgewinnen
Eine Halde führt nicht automatisch zu einer kontrollierten Entladung. Das Material muss über ein Rückgewinnungssystem abgezogen werden, das an die Größe, Schüttdichte, Feuchtigkeit, Abrasivität und erforderliche Fördermenge des gelagerten Gesteins angepasst ist. Je nach Anordnung kann es sich dabei um Zubringer handeln, die unterhalb eines Zwischenbehälters oder an vorgesehenen Entnahmestellen unterhalb einer Halde positioniert sind.
Der Zubringer sollte innerhalb seiner zugelassenen Lade- und Entladegrenzen arbeiten und gleichzeitig den vom Empfangskreislauf benötigten Durchfluss liefern. RIONs Vibrationsförderer Die Produktpalette stellt eine relevante Gerätekategorie für die Diskussion der kontrollierten Materialzufuhr in der Zuschlagstoffverarbeitung dar.
Die Eignung für eine bestimmte Rückgewinnungsanlage erfordert jedoch eine technische Bestätigung. Es sollte nicht automatisch davon ausgegangen werden, dass ein Zuführgerät, das für einen herkömmlichen Aufnahmetrichter geeignet ist, für jede Rückgewinnungsbedingung für Halden mit hoher Förderhöhe geeignet ist. Besondere Aufmerksamkeit ist erforderlich, wenn feines Material, Feuchtigkeit oder unregelmäßige Gesteinsformen die Möglichkeit einer Brückenbildung, Verstopfung oder ungleichmäßigen Abfluss erhöhen.
Anpassung der Förderkapazität an den Brecherbedarf
Der Rückgewinnungsförderer muss den vorgesehenen Materialfluss einschließlich realistischer Betriebsschwankungen berücksichtigen. Die Eignung eines Förderers hängt nicht nur von der Bandbreite ab. Die Bandgeschwindigkeit, die Schüttdichte des Materials, die Trogkonfiguration, die Neigung, die Klumpengröße, die Ladegeometrie und die Gestaltung der Übergaberutsche haben Einfluss auf die effektive Tragfähigkeit.
Ein Förderer, der nominell die erforderliche durchschnittliche Tonnage bewältigt, kann dennoch auf Schwierigkeiten stoßen, wenn ein Rückgewinnungsförderer kurze Zeiträume mit übermäßiger Belastung erzeugt. Ebenso kann ein richtig dimensioniertes Förderband eine schlechte Leistung erbringen, wenn das Material außermittig einläuft oder übermäßige Stöße an der Ladestelle verursacht.
Die Bandförderer Kategorie ist daher eine wichtige Schnittstelle zwischen Lagerung und Weiterverarbeitung. Für einen zuverlässigen Betrieb sollten der Rückgewinnungsförderer, die Übergaberutsche, das Förderband und der Aufnahmebrecher als ein einziges Materialhandhabungssystem bewertet werden.
Bedingungen für Materialtrennung, Verstopfung und Entladung
Grobe Zuschlagstoffe bleiben beim Stapeln und Wiederverwerten nicht immer gleichmäßig vermischt. Während der Haldenbildung können größere Partikel weiter einen Hang hinunter wandern, während sich kleinere Partikel in anderen Regionen ansammeln. Das Ausmaß dieser Entmischung hängt von der Materialabstufung und der Stapelmethode ab.
Wenn das Rückgewinnungssystem überwiegend aus einer Region bezieht, erhält der nachgeschaltete Brecher möglicherweise eine Zufuhrverteilung, die von der ursprünglichen Austragung des Primärbrechers abweicht. Änderungen in der Futtersortierung können sich auf die Brecherbeladung und die Siebleistung auswirken.
Der Konstrukteur sollte die Stapelgeometrie, die Abwurfposition des Förderers, die Anordnung der Entnahmepunkte und die Frage berücksichtigen, ob das zurückgewonnene Material ausreichend repräsentativ bleibt. Eine weitere Voraussetzung ist der Zugang für Inspektion, Wartung und sicheres Eingreifen. Bereiche zur Rückgewinnung von Lagerbeständen können ernsthafte Gefahren mit sich bringen, darunter vergrabene Ausrüstung, eingeschränkter Zugang, instabiles Material und unerwartete Bewegungen. Das Design, die Schutzmaßnahmen und die Wartungsverfahren des Rückgewinnungssystems müssen für die tatsächliche Installation bewertet werden.
Wann ist eine Zwischenpufferung nicht notwendig?
Direktzuführungslayouts mit stabilem Materialfluss
Nicht jede Brechanlage benötigt einen separaten Schwallhaufen. Ein kompakter Betrieb mit relativ stabiler Materialversorgung, kompatiblen Anlagenkapazitäten und geeigneten Steuerungsanordnungen kann möglicherweise in der Lage sein, Material direkt zwischen den Brechstufen zu transportieren. Dies kann die Anzahl der Handhabungspunkte reduzieren und den Anlagen-Footprint vereinfachen.
Allerdings bedeutet ein Direkteinspeisungslayout, dass Unterbrechungen in einem Abschnitt die angeschlossenen Geräte unmittelbarer beeinträchtigen können. Bei der Wahl geht es darum, die betriebliche Flexibilität mit den Anforderungen an Ausrüstung, Land und Handhabung in Einklang zu bringen.
Platz-, Staub- und zusätzliche Handhabungsanforderungen
Eine Pufferhalde nimmt Platz ein und erfordert möglicherweise zusätzliche Förderbänder, Stützkonstruktionen, Rückgewinnungsgeräte, Elektroinstallationen und Wartungszugang. Offene Lagerbestände führen auch zu Umweltaspekten im Zusammenhang mit windverwehtem Staub, Oberflächenabfluss und Materialeindämmung.
Geschlossene Auffangbehälter können einige Expositionsprobleme verringern, bringen jedoch eigene Anforderungen an Struktur, Zugang und Materialfluss mit sich. Diese Konsequenzen sollten zusammen mit jeder erwarteten betrieblichen Verbesserung berücksichtigt werden. Für einen begrenzten Standort kann ein kleinerer Puffer oder eine andere Anlagenanordnung praktischer sein als ein großer Zwischenvorrat.
Warum Speicher einen dauerhaften Engpass nicht beseitigen kann
Ein häufiger Entwurfsfehler besteht darin, Speicher hinzuzufügen, um ein nachgeschaltetes System zu kompensieren, das ständig unterdimensioniert ist. Wenn die nachgeschalteten Brecher und Siebe die erforderliche langfristige Produktionsrate nicht verarbeiten können, sammelt sich das gelagerte Material immer dann an, wenn die vorgelagerte Produktion die nachgelagerte Kapazität übersteigt.
Die richtige Reaktion kann stattdessen darin bestehen, die Brecherleistung, die Siebkapazität, die Umlauflast, die Materialeigenschaften oder die geplanten Produktionsziele zu überprüfen. Die Pufferspeicherung sollte durch das Muster der Betriebsschwankungen gerechtfertigt sein und nicht als Ersatz für die Überprüfung der Kapazitäten der angeschlossenen Geräte dienen.
Welche Daten sollten Käufer überprüfen, bevor sie das Layout fertigstellen?
Zufuhrgröße, Materialeigenschaften und Durchsatzaufzeichnungen
Eine nützliche technische Bewertung beginnt mit repräsentativen Materialdaten.
| Erforderliche Informationen | Warum es wichtig ist |
|---|---|
| Maximale Klumpengröße und Futterabstufung | Beeinflusst den Schurrenabstand, das Feederdesign und das Strömungsverhalten |
| Schüttdichte | Wandelt gespeichertes Volumen in ungefähre Materialmasse um |
| Feuchtigkeit und Feinpartikelgehalt | Hilft bei der Beurteilung von Adhäsions-, Verstopfungs- und Rückgewinnungsschwierigkeiten |
| Entladungsgeschichte des Primärbrechers | Identifiziert Produktionsschwankungen und -unterbrechungen |
| Nachfrage nach nachgelagerten Schaltkreisen | Bestimmt den Auszahlungsbedarf und die Puffererschöpfung |
| Verfügbare Lagerfläche und Geometrie | Beschränkt die Lager- oder Lagerplatzkonfiguration |
Einzelpunkt-Nennkapazitätszahlen sind weniger aussagekräftig als Betriebsaufzeichnungen, die Schwankungen während einer repräsentativen Schicht zeigen.
Betriebsplan und Produktionsschwankungen
Der Betriebsplan der Anlage sollte zusammen mit dem Materialfluss untersucht werden. Ein primärer Brechabschnitt, der weniger Stunden in Betrieb ist als die nachgeschaltete Anlage, erfordert möglicherweise eine ausreichende Produktionsrate und Lagerung, um die unterschiedlichen Zeitpläne zu bewältigen.
Auch Wartungspraktiken sind wichtig. Eine geplante Abschaltung, bei der nachgeschaltete Geräte unabhängig arbeiten müssen, hat andere Auswirkungen auf die Lagerung als eine gelegentliche kurze Unterbrechung. Wenn keine zuverlässigen Produktionsdaten verfügbar sind, sollte das Projektteam die für die vorläufigen Berechnungen verwendeten Annahmen ermitteln und testen, wie empfindlich das Ergebnis auf diese Annahmen reagiert.
Rückgewinnungslayout, Standortbeschränkungen und Sicherheitsanforderungen
Bevor das Layout fertiggestellt wird, sollte das Projektteam den Standort der Lagerbestände, den Zugang zur Rückgewinnung, strukturelle Anforderungen, Umweltkontrollen und Vorkehrungen für die Notfallwartung überprüfen. Die Anordnung muss auch die erforderliche Trennung zwischen mobiler Ausrüstung und Personal berücksichtigen, das in der Nähe von Förderbändern oder Rückgewinnungssystemen arbeitet.
RIONs Gesamtproduktionslösung deckt den breiteren Kontext der passenden Brech-, Sieb- und Materialhandhabungsausrüstung innerhalb einer Zuschlagstoffanlage ab.
Käufer, die einen vorgeschlagenen Kreislauf besprechen, können RION über die Gesteinsart, den Zieldurchsatz, die Produktklassifizierung, den Betriebsplan, die Gerätekonfiguration und die verfügbare Standortfläche informieren Projektanfrageseite.
Das zentrale Gestaltungsprinzip bleibt klar: Platzieren Sie einen Pufferspeicher dort, wo er eine messbare betriebliche Trennung zwischen den Verarbeitungsstufen bietet, und dimensionieren Sie ihn entsprechend dem rückgewinnbaren Material und realistischen Betriebsschwankungen.
Ein ordnungsgemäß ausgewerteter Puffer kann einen konsistenteren Downstream-Vorgang unterstützen. Eine falsch platzierte oder überdimensionierte Lagerhalde kann lediglich die Komplexität der Handhabung erhöhen, ohne die eigentlichen Einschränkungen der Anlage zu beseitigen.