








کرشنگ ایکوپمنٹ سرکٹ میں بفر سٹوریج کو کہاں رکھا جانا چاہیے؟
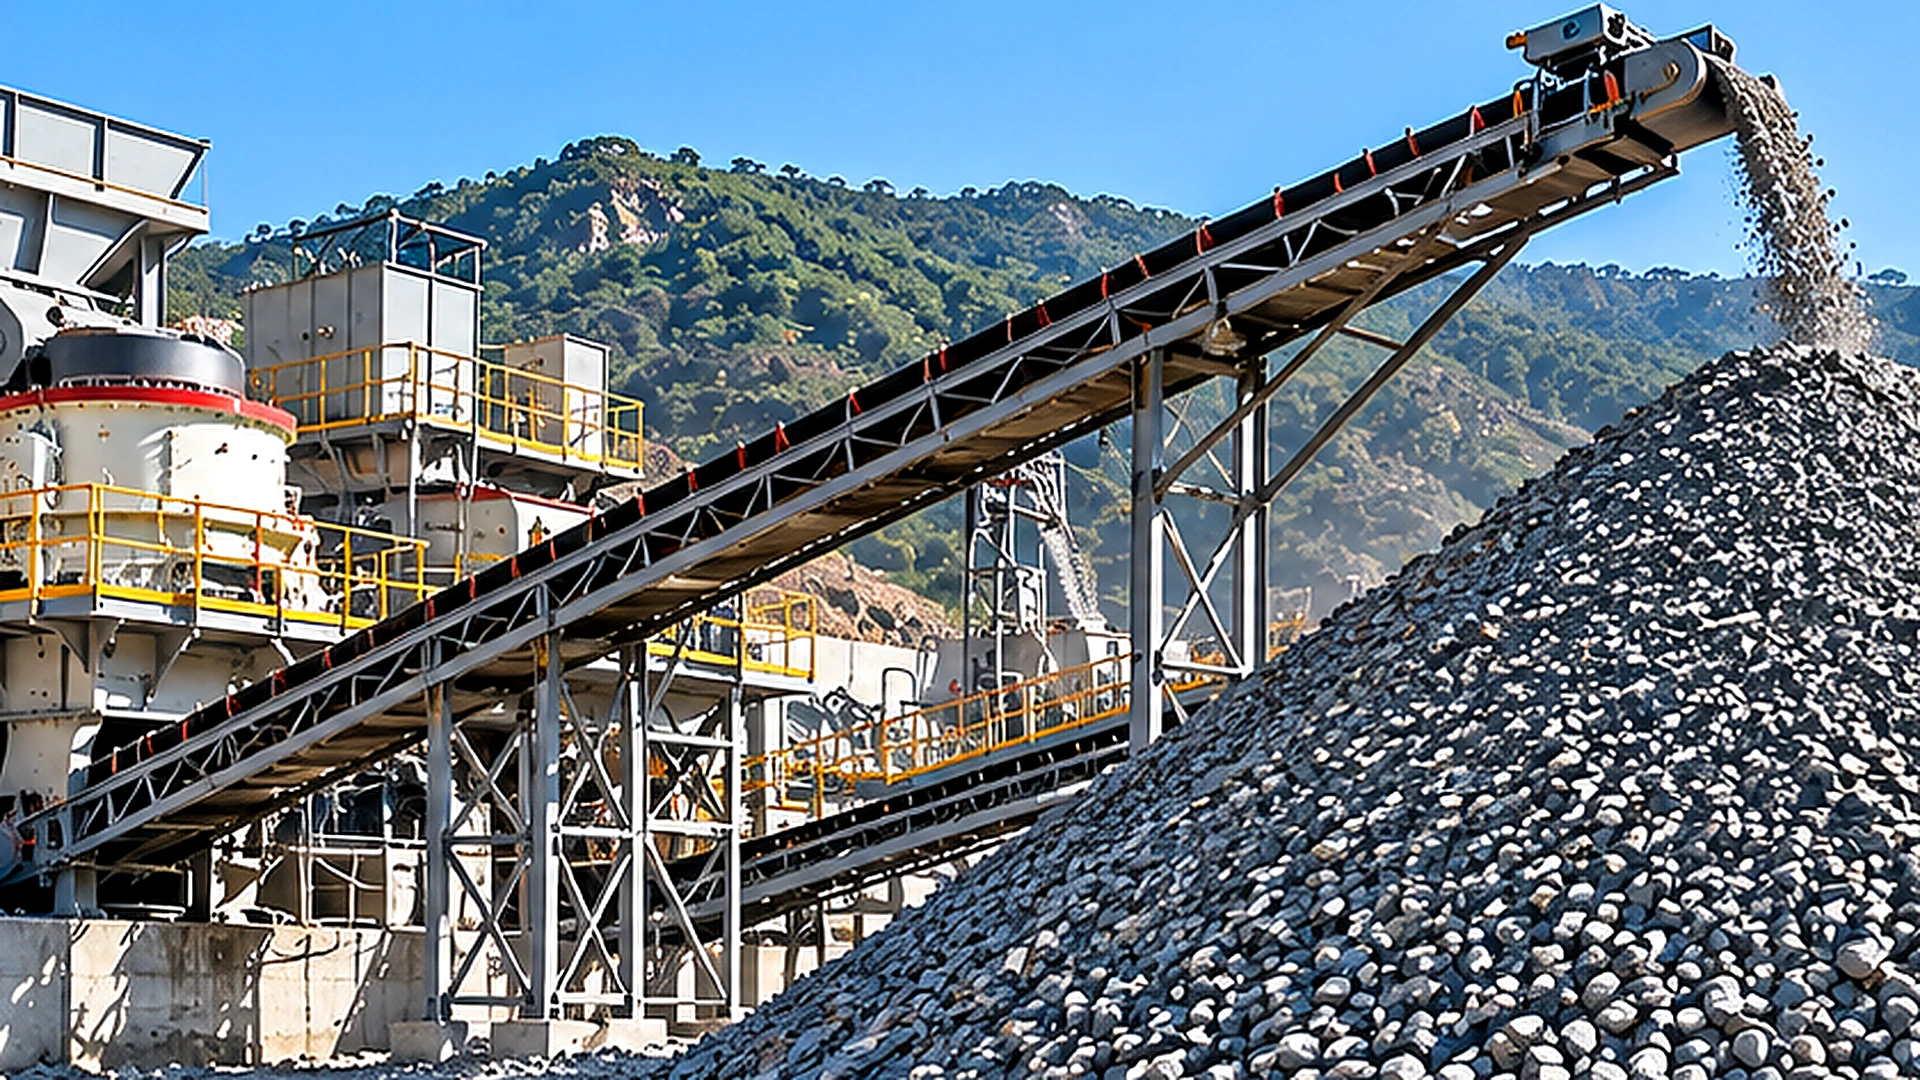
ایک بفر ذخیرہ یا سرج بن عام طور پر اس مقام پر سب سے زیادہ قیمتی ہوتا ہے جہاں ایک کرشنگ سٹیج کو اگلے مرحلے سے آزادانہ طور پر کام کرنا چاہیے۔ روایتی اسٹیشنری ایگریگیٹ پلانٹ میں، یہ اکثر بنیادی کرشنگ اور ڈاون اسٹریم سیکنڈری کرشنگ اور اسکریننگ سرکٹ کے درمیان ہوتا ہے۔ مقصد صرف چٹان کو ذخیرہ کرنا نہیں ہے۔ یہ مواد کے بہاؤ میں عارضی فرق کو جذب کرنے کے لیے ہے جبکہ نیچے دھارے والے آلات کو زیادہ مسلسل فیڈ حاصل کرنے کی اجازت دیتا ہے۔
تاہم، ہر کولہو کے درمیان ذخیرہ شامل کرنا نہ تو ضروری ہے اور نہ ہی اقتصادی۔ صحیح جگہ اور قابل استعمال صلاحیت کا انحصار اصل پیداوار کے اتار چڑھاو، مادی خصوصیات، دوبارہ دعویٰ کے انتظامات اور پلانٹ کے آپریٹنگ نظام الاوقات پر ہوتا ہے۔
کان آپریٹرز کا جائزہ لینے کے لیے کرشنگ کا سامان لے آؤٹ، کلیدی انجینئرنگ سوال یہ نہیں ہے کہ ایک ذخیرہ کتنا بڑا بنایا جا سکتا ہے، بلکہ کتنا زندہ، قابل بازیافت مواد اگلے پروسیسنگ مرحلے کو حقیقت پسندانہ حالات میں کام کرنے کی ضرورت ہے۔
کیوں کرشنگ مراحل بفرنگ کی ضرورت ہے؟
وقفے وقفے سے پرائمری کولہو ڈسچارج
پرائمری کرشنگ شاذ و نادر ہی ہر منٹ میں ایک جیسی مواد کا بہاؤ پیدا کرتی ہے۔ ہول ٹرکوں کے ذریعہ فراہم کردہ کان میں، بنیادی کولہو بیچوں میں مواد حاصل کرتا ہے۔ کولہو میں داخل ہونے والے مواد کی شرح ٹرک کی آمد کے وقفوں، ڈمپنگ کے وقت، چٹان کے ٹکڑے ہونے، زیادہ سے زیادہ گانٹھ کے سائز اور فیڈ ہاپر میں پہلے سے موجود مواد کی مقدار پر منحصر ہے۔
یہاں تک کہ جب ایک بنیادی جبڑے کے کولہو میں مناسب برائے نام صلاحیت ہو، بڑے پتھر کے ٹکڑے عارضی طور پر تھروپپٹ کو کم کر سکتے ہیں۔ فیڈ میں رکاوٹیں، معائنہ رک جانا اور فیڈ کی درجہ بندی میں تبدیلیاں بھی خارج ہونے کی شرح کو متاثر کر سکتی ہیں۔ یہ اتار چڑھاو ضروری طور پر خراب کولہو کی کارکردگی کی نشاندہی نہیں کرتے ہیں۔ وہ اکثر اپ اسٹریم کان کنی اور بنیادی کرشنگ آپریشن کی عام خصوصیات ہیں۔
اس لیے ایک بنیادی کولہو ایک شفٹ کے دوران اعلی اوسط تھرو پٹ فراہم کر سکتا ہے جبکہ اس کے فوری خارج ہونے کی شرح کافی مختلف ہوتی ہے۔ اگر اس مواد کو براہ راست ثانوی کولہو میں منتقل کیا جاتا ہے، تو بنیادی مرحلے میں ہر اہم رکاوٹ یا اضافہ بہاو کے آپریشن کو متاثر کر سکتا ہے۔
ثانوی کولہو اور سکرین فیڈ کی ضروریات
ثانوی کرشنگ اور اسکریننگ کو کنٹرول کرنا عام طور پر آسان ہوتا ہے جب فیڈ نسبتاً مستحکم شرح پر اور آلات کی آپریٹنگ حدود کے اندر پہنچتی ہے۔ ایک انڈر فیڈ سیکنڈری کولہو اپنی مطلوبہ لوڈنگ کی شرائط کے نیچے کام کر سکتا ہے۔ ضرورت سے زیادہ یا ناہموار فیڈ اوور لوڈنگ، چیمبر کے غیر مستحکم حالات یا ٹرانسفر پوائنٹس پر مواد کے جمع ہونے کا سبب بن سکتی ہے۔ خاص نتائج کولہو کے ڈیزائن اور آپریٹنگ موڈ پر منحصر ہیں۔
اسکرینیں لوڈنگ میں ہونے والی تبدیلیوں کے لیے بھی حساس ہوتی ہیں۔ فیڈ میں اچانک اضافہ مٹیریل بیڈ کو گہرا کر سکتا ہے، علیحدگی کے موثر مواقع کو کم کر سکتا ہے اور بند کرشنگ سرکٹ کے ذریعے واپس آنے والے بوجھ کو بڑھا سکتا ہے۔ بنیادی اور بہاو کے مراحل کے درمیان رکھا ہوا بفر ان اتار چڑھاو کو منظم کرنے کا موقع فراہم کرتا ہے۔
مواد عارضی طور پر جمع ہو سکتا ہے جب پرائمری سٹیج ڈاون سٹریم سرکٹ کے استعمال سے زیادہ پیدا کرتا ہے۔ مختصر بنیادی رکاوٹوں کے دوران، ذخیرہ شدہ مواد ثانوی نظام کو کھانا جاری رکھ سکتا ہے۔ آپریٹنگ ریٹس کی یہ علیحدگی ایک وجہ ہے کہ اسٹیشنری ایگریگیٹ پلانٹ کے ڈیزائن میں اکثر ذخیرہ کرنے پر غور کیا جاتا ہے۔
قلیل مدتی اتار چڑھاو بمقابلہ مستقل رکاوٹیں۔
ایک بفر مستقل صلاحیت کی مماثلت کو درست نہیں کرسکتا۔ مثال کے طور پر، اگر پرائمری سٹیج مسلسل 500 ٹن فی گھنٹہ فراہم کرتا ہے جب کہ نیچے کا سرکٹ صرف 400 ٹن فی گھنٹہ پر کارروائی کر سکتا ہے، تو ذخیرہ 100 ٹن فی گھنٹہ کی خالص شرح سے مواد جمع کرے گا جب تک کہ اس کی دستیاب صلاحیت ختم نہ ہو جائے۔ بفر مسئلہ کو ملتوی کر سکتا ہے، لیکن یہ اسے ختم نہیں کرتا ہے۔
اس کے برعکس، اگر بنیادی کولہو وقفے وقفے سے 500 ٹن فی گھنٹہ پیدا کرتا ہے جبکہ ڈاؤن اسٹریم سسٹم کو 400 ٹن فی گھنٹہ کی ضرورت ہوتی ہے، تو عارضی اسٹوریج دونوں حصوں کو ایک محدود مدت کے لیے مختلف شرحوں پر کام کرنے کی اجازت دے سکتا ہے، بشرطیکہ ان کے مجموعی آپریٹنگ نظام الاوقات اور مادی توازن ہم آہنگ ہوں۔ یہ فرق اضافی سامان خریدنے یا ذخیرہ کرنے کے لیے جگہ مختص کرنے سے پہلے قائم کیا جانا چاہیے۔
سرج پائل یا سرج بن کہاں واقع ہونا چاہئے؟
پرائمری اور سیکنڈری کرشنگ کے درمیان
بہت سے اسٹیشنری کان کنفیگریشنز کے لیے، پرائمری کولہو کا ڈسچارج سائیڈ انٹرمیڈیٹ اسٹوریج کے لیے ایک منطقی مقام ہے۔ ایک عام ترتیب کو اس طرح بیان کیا جا سکتا ہے: پرائمری کولہو → ٹرانسفر کنویئر → سرج پائل → ری کلیم فیڈر → سیکنڈری کرشنگ سرکٹ → اسکریننگ۔
اس ترتیب میں، پرائمری کرشنگ کچھ بہاو کی رکاوٹوں کے دوران جاری رہ سکتی ہے جب تک کہ اسٹوریج کی اجازت کی سطح تک نہ پہنچ جائے۔ اس کے برعکس، ثانوی پروسیسنگ ایک مختصر پرائمری اسٹاپیج کے دوران جاری رہ سکتی ہے جب کہ قابل بازیافت مواد دستیاب رہتا ہے۔ یہ انتظام پرائمری اور سیکنڈری سیکشنز کو مختلف شیڈولز پر کام کرنے کی بھی اجازت دیتا ہے جب پروڈکشن پلان اور دستیاب اسٹوریج اس نقطہ نظر کی حمایت کرتے ہیں۔
تکنیکی فائدہ ذخیرہ اندوزی کے بجائے مختلف بہاؤ کی خصوصیات کے ساتھ دو آپریٹنگ مراحل کو الگ کرنے سے حاصل ہوتا ہے۔ آلات کے پورٹ فولیو جیسے RION's کے لیے، اس انٹرفیس میں پرائمری شامل ہو سکتی ہے۔ جبڑے کولہو، ایک درمیانی ذخیرہ اور نیچے کی طرف مخروط کولہو سامان اصل انتظامات کا تعین مواد، کولہو کے فرائض، فیڈ کے سائز اور پراجیکٹ لے آؤٹ سے کیا جانا چاہیے بجائے اس کے کہ یہ ترتیب ہر پودے کے لیے موزوں ہو۔
سیکنڈری اسکریننگ یا ترتیری کرشنگ سے پہلے
اضافی انٹرمیڈیٹ اسٹوریج مفید ہو سکتا ہے جہاں بعد کے پروسیسنگ مرحلے میں اہم آپریشنل رکاوٹوں یا متغیر فیڈ کی طلب کا سامنا کرنا پڑتا ہے۔ تاہم، نیچے کی طرف بفر رکھنے سے یہ تبدیلیاں آتی ہیں کہ کون سا سامان اوپر کی طرف اتار چڑھاو کے سامنے رہتا ہے۔
مثال کے طور پر، ثانوی کرشنگ کے بعد واقع ایک ڈھیر ثانوی کولہو کو فاسد بنیادی خارج ہونے والے مادہ سے الگ نہیں کرتا ہے۔ ثانوی کولہو کو اب بھی اپ اسٹریم آپریٹنگ پیٹرن کو ایڈجسٹ کرنا ہوگا۔ یہ اس وقت اہم ہو سکتا ہے جب دو ترتیبوں کا موازنہ کیا جائے جو آلات کی کل صلاحیت میں ایک جیسے دکھائی دیتے ہیں۔
ترتیری کرشنگ سے پہلے ایک سرج بن فیڈ کو آخری کمی کے مرحلے تک ریگولیٹ کرنے میں مدد کر سکتا ہے، لیکن اس کی قیمت آس پاس کے اسکریننگ سرکٹ، واپسی کے بوجھ کے رویے اور دستیاب کنٹرول کے انتظامات پر منحصر ہے۔ اس لیے اسٹوریج کی پوزیشن کا انتخاب ان مخصوص مراحل کی نشاندہی کرکے کیا جانا چاہیے جنہیں آزادانہ طور پر کام کرنے کی ضرورت ہے۔
پروسیس بفرز بمقابلہ ختم شدہ مجموعی ذخیرہ
اضافے کے ڈھیر کو تیار شدہ مصنوعات کے ذخیرے کے ساتھ الجھن میں نہیں ڈالنا چاہئے۔ ایک پراسیس بفر عام طور پر ایسے مواد کو اسٹور کرتا ہے جسے ابھی بھی کرشنگ، اسکریننگ یا کسی اور پروسیسنگ آپریشن کی ضرورت ہوتی ہے۔ اس کا کام تسلسل کو سپورٹ کرنا اور پودے کے ذریعے مواد کی نقل و حرکت کو کنٹرول کرنا ہے۔
ایک تیار شدہ مجموعی ذخیرے میں ایسا مواد ہوتا ہے جو پہلے ہی مطلوبہ مصنوعات کی درجہ بندی کو پورا کر چکا ہوتا ہے اور لوڈنگ، ملاوٹ یا ڈسپیچ کا انتظار کر رہا ہوتا ہے۔ یہ مختلف مقاصد لے آؤٹ ڈیزائن کو متاثر کرتے ہیں۔ ایک عمل کے ذخیرے کے لیے قابل اعتماد دوبارہ دعویٰ کرنے کی صلاحیت اور بہاو والے آلات کے ساتھ قریبی ہم آہنگی کی ضرورت ہوتی ہے۔ ایک تیار شدہ ذخیرہ انوینٹری، مصنوعات کی علیحدگی، ٹرک لوڈنگ اور شپمنٹ کی ضروریات سے زیادہ متاثر ہوتا ہے۔
دونوں کو عام ذخیرہ کرنے کی صلاحیت کے طور پر استعمال کرنے سے پیداوار میں مدد کے لیے درحقیقت دستیاب مواد کی مقدار کے بارے میں غلط مفروضے پیدا ہو سکتے ہیں۔
لائیو سٹوریج کی کتنی گنجائش درکار ہے؟
بہاؤ کے فرق سے مواد کے جمع ہونے کا اندازہ لگانا
ذخیرہ کرنے کا ایک ابتدائی جائزہ بفر میں بڑے پیمانے پر توازن کے ساتھ شروع ہوتا ہے۔ ایک متعین آپریٹنگ مدت کے لیے: ذخیرہ شدہ ماس میں تبدیلی = اسٹوریج میں داخل ہونے والا مواد - اسٹوریج چھوڑنے والا مواد.
اگر دونوں بہاؤ کو اس مدت میں مستقل مان لیا جائے تو رشتہ بن جاتا ہے۔ ΔM = (Qin − Qout) × t، جہاں ΔM ٹن میں ذخیرہ شدہ ماس میں تبدیلی ہے۔ کن اور قاؤٹ ٹن فی گھنٹہ میں آنے والے اور جانے والے بڑے پیمانے پر بہاؤ کی شرح ہیں۔ اور t گھنٹے میں دورانیہ ہے۔
ایک مثالی صورت پر غور کریں جس میں ایک ڈاون اسٹریم کرشنگ سرکٹ 350 ٹن فی گھنٹہ استعمال کرتا ہے اور بنیادی کولہو 20 منٹ کے لیے بفر کو کھانا کھلانا بند کر دیتا ہے۔ اگر ڈاون اسٹریم سرکٹ کے اسی شرح سے کام جاری رکھنے کی توقع ہے، تو رکاوٹ کے دوران نکالی گئی رقم تقریباً 350 × (20/60) = 116.7 ٹن.
اس کا مطلب ہے کہ کم از کم تقریباً 117 ٹن قابل استعمال ذخیرہ شدہ مواد صرف اس خاص رکاوٹ کو پورا کرنے کے لیے درکار ہو گا، یہ فرض کرتے ہوئے کہ بلا روک ٹوک دوبارہ دعویٰ کیا جائے اور کوئی اور نقصان یا پابندی نہ ہو۔ حقیقی RION کی تنصیب کے لیے یہ تجویز کردہ بفر صلاحیت نہیں ہے۔ یہ حساب کی ایک مثال ہے جس میں دکھایا گیا ہے کہ کس طرح رکاوٹ کا دورانیہ اور بہاو کی طلب ضروری مواد کے بڑے پیمانے پر اثر انداز ہوتی ہے۔
کام کرنے والے ڈیزائن کو بار بار آنے والی رکاوٹوں، متوقع ابتدائی انوینٹری، مستقبل میں دوبارہ بھرنے، قابل اجازت اسٹوریج کی سطح اور مناسب آپریٹنگ ذخائر پر بھی غور کرنا چاہیے۔ جب بہاؤ کی شرح وقت کے ساتھ کافی حد تک مختلف ہوتی ہے، حسابات میں ایک اوسط کے بجائے مکمل مادی بہاؤ کی تاریخ کا استعمال کرنا چاہیے۔
لائیو دوبارہ دعوی کرنے کی صلاحیت بمقابلہ کل ذخیرہ حجم
1,000 ٹن پر مشتمل ذخیرہ ضروری طور پر 1,000 ٹن قابل استعمال اضافے کی صلاحیت فراہم نہیں کرتا ہے۔ لائیو اسٹوریج مواد کا وہ حصہ ہے جو مطلوبہ آپریٹنگ حالات کے تحت انسٹال کردہ دوبارہ دعوی کے انتظام کے ذریعے بازیافت کیا جاسکتا ہے۔ مؤثر انخلا کے زون سے باہر کا مواد ڈھیر میں رہ سکتا ہے جب تک کہ کوئی لوڈر یا کوئی دوسرا دعویٰ کرنے کا طریقہ اسے منتقل نہ کرے۔
اس وجہ سے ایک ہی دوبارہ دعوی کرنے والے ایک ذخیرہ میں ایک سے زیادہ واپسی کے مقامات کے ساتھ مناسب طریقے سے ڈیزائن کردہ سسٹم کے مقابلے میں لائیو اسٹوریج کا حصہ بہت کم ہوسکتا ہے۔ کسر کا انحصار پائل جیومیٹری، ریپوز اینگل، فیڈر کی ترتیب، خارج ہونے والی خصوصیات اور مواد کے بہاؤ کے رویے پر ہوتا ہے۔
پلانٹ کے ڈیزائنر کو کل فزیکل سٹوریج میں فرق کرنا چاہیے، وہ مواد جو منصوبہ بند آپریٹنگ طریقہ کے ذریعے بازیافت کیا جا سکتا ہے، مستحکم دوبارہ دعویٰ کے لیے درکار کم از کم انوینٹری، اور قابل اجازت نچلی اور اعلی سطحوں کے درمیان دستیاب آپریشنل اسٹوریج۔ یہ آپریشنل طور پر قابل استعمال حصہ ہے جو اس بات کا اندازہ لگاتے وقت اہمیت رکھتا ہے کہ ڈاؤن اسٹریم آلات کتنی دیر تک چلتے رہ سکتے ہیں۔
اسٹوریج کی مدت اور آپریٹنگ تغیر
ایک مقررہ قاعدہ جیسا کہ ایک مخصوص تعداد میں منٹ یا گھنٹے کی ذخیرہ کرنے کی گنجائش فراہم کرنا ابتدائی بحث کے لیے مفید ہو سکتا ہے، لیکن یہ پلانٹ کے اصل آپریشنز کے جائزے کی جگہ نہیں لے سکتا۔ متعلقہ سوالات میں یہ شامل ہے کہ پرائمری فیڈ کتنی بار رکتی ہے، عام طور پر رکاوٹیں کتنی دیر تک رہتی ہیں، کیا مینٹیننس کے دوران ڈاؤن اسٹریم پروسیسنگ جاری رہتی ہے اور کیا بنیادی مرحلہ اسی شفٹ شیڈول پر کام کرتا ہے۔
بفر کو بھی بھرنا ضروری ہے۔ اگر بنیادی کولہو دستیاب آپریٹنگ گھنٹوں کے دوران کافی مواد تیار نہیں کرسکتا ہے تاکہ نیچے کی کھپت کو تبدیل کیا جاسکے، ڈھیر کی گنجائش میں اضافہ ایک پائیدار آپریٹنگ انتظامات قائم نہیں کرے گا۔ سٹوریج کے سائز میں رکاوٹوں کے دوران درکار مواد کی مقدار اور بعد میں انوینٹری کو بحال کرنے کی صلاحیت دونوں پر غور کرنا چاہیے۔
فیڈرز اور کنویرز کو دوبارہ دعوی کیسے کرنا چاہئے؟
فیڈ ریٹ کنٹرول کا دوبارہ دعوی کریں۔
ذخیرہ خود بخود ایک کنٹرول شدہ مادہ پیدا نہیں کرتا ہے۔ ذخیرہ شدہ چٹان کے سائز، بلک کثافت، نمی، کھرچنے اور فیڈ کی مطلوبہ شرح کے مطابق دوبارہ دعوی کرنے والے نظام کے ذریعے مواد کو واپس لیا جانا چاہیے۔ انتظامات پر منحصر ہے، اس میں سرج بن کے نیچے یا ذخیرے کے نیچے نامزد انخلا کے مقامات پر فیڈرز شامل ہو سکتے ہیں۔
فیڈر کو اپنی منظور شدہ لوڈنگ اور ڈسچارج کی حد کے اندر کام کرنا چاہیے جب کہ وصول کرنے والے سرکٹ کو درکار بہاؤ کی فراہمی ہو۔ RION کا ہلتا ہوا فیڈر پروڈکٹ کی رینج مجموعی پروسیسنگ میں کنٹرول شدہ مواد کے فیڈ پر بحث کرنے کے لیے ایک متعلقہ سامان کا زمرہ فراہم کرتی ہے۔
تاہم، ایک مخصوص دوبارہ دعوی کی تنصیب کے لیے موزوں ہونے کے لیے انجینئرنگ کی تصدیق کی ضرورت ہوتی ہے۔ روایتی وصول کرنے والے ہاپر کے لیے موزوں فیڈر کو خود بخود ہر اونچے سر کے ذخیرے کے دوبارہ دعوی کی حالت کے لیے مناسب نہیں سمجھا جانا چاہیے۔ خاص طور پر توجہ دینے کی ضرورت ہے جہاں باریک مواد، نمی یا چٹان کی بے قاعدہ شکلیں پل، رکاوٹ یا ناہموار خارج ہونے کے امکان کو بڑھاتی ہیں۔
کولہو کی مانگ سے کنویئر کی صلاحیت کو ملانا
دوبارہ دعوی کرنے والے کنویئر کو مطلوبہ مواد کے بہاؤ کو ایڈجسٹ کرنا چاہیے، بشمول حقیقت پسندانہ آپریٹنگ تغیر۔ کنویئر کی مناسبیت بیلٹ کی چوڑائی سے زیادہ پر منحصر ہے۔ بیلٹ کی رفتار، مواد کی بلک کثافت، گرت کی ترتیب، جھکاؤ، گانٹھ کا سائز، لوڈنگ جیومیٹری اور ٹرانسفر چٹ ڈیزائن سبھی مؤثر لے جانے کی صلاحیت کو متاثر کرتے ہیں۔
ایک کنویئر جو مطلوبہ اوسط ٹنیج کو برائے نام ہینڈل کرتا ہے اسے اب بھی مشکلات کا سامنا کرنا پڑ سکتا ہے اگر دوبارہ دعوی کرنے والا فیڈر ضرورت سے زیادہ لوڈنگ کی مختصر مدت پیدا کرتا ہے۔ اسی طرح، اگر مواد آف سینٹر میں داخل ہوتا ہے یا لوڈنگ پوائنٹ پر ضرورت سے زیادہ اثر پیدا کرتا ہے تو صحیح سائز کا کنویئر خراب کارکردگی کا مظاہرہ کر سکتا ہے۔
دی بیلٹ کنویئر زمرہ اس لیے اسٹوریج اور ڈاؤن اسٹریم پروسیسنگ کے درمیان ایک اہم انٹرفیس ہے۔ قابل اعتماد آپریشن کے لیے، دوبارہ دعویٰ کرنے والے فیڈر، ٹرانسفر چٹ، کنویئر اور وصول کرنے والے کولہو کو ایک ہی مادی ہینڈلنگ سسٹم کے طور پر جانچنا چاہیے۔
مواد کی علیحدگی، رکاوٹ اور خارج ہونے والے حالات
موٹے ایگریگیٹ ہمیشہ یکساں طور پر مکس نہیں رہتے جب کہ اسٹیک اور دوبارہ دعوی کیا جاتا ہے۔ ذخیرے کی تشکیل کے دوران، بڑے ذرات ایک ڈھلوان سے نیچے تک سفر کر سکتے ہیں جبکہ چھوٹے ذرات مختلف خطوں میں جمع ہوتے ہیں۔ اس علیحدگی کی حد مواد کی درجہ بندی اور اسٹیکنگ کے طریقہ کار پر منحصر ہے۔
اگر دوبارہ دعوی کرنے کا نظام بنیادی طور پر ایک علاقے سے آتا ہے، تو نیچے کی طرف کولہو کو فیڈ کی تقسیم مل سکتی ہے جو اصل پرائمری-کرشر ڈسچارج سے مختلف ہوتی ہے۔ فیڈ کی درجہ بندی میں تبدیلی کولہو کی لوڈنگ اور اسکریننگ کی کارکردگی کو متاثر کر سکتی ہے۔
ڈیزائنر کو اسٹیکنگ جیومیٹری، کنویئر ڈسچارج پوزیشن، انخلا پوائنٹ کے انتظام اور کیا برآمد شدہ مواد کافی حد تک نمائندہ رہے گا اس پر غور کرنا چاہیے۔ معائنہ، دیکھ بھال اور محفوظ مداخلت تک رسائی ایک اور ضرورت ہے۔ ذخیرہ اندوزی کے علاقے سنگین خطرات پیش کر سکتے ہیں، بشمول دفن شدہ سامان، محدود رسائی، غیر مستحکم مواد اور غیر متوقع نقل و حرکت۔ اصل تنصیب کے لیے دوبارہ دعویٰ کرنے والے نظام کے ڈیزائن، حفاظت اور دیکھ بھال کے طریقہ کار کا جائزہ لیا جانا چاہیے۔
انٹرمیڈیٹ بفر اسٹوریج کب غیر ضروری ہے؟
مستحکم مواد کے بہاؤ کے ساتھ براہ راست فیڈ لے آؤٹ
ہر کرشنگ پلانٹ کو علیحدہ اضافے کے ڈھیر کی ضرورت نہیں ہے۔ نسبتاً مستحکم مواد کی فراہمی، ہم آہنگ سازوسامان کی صلاحیتوں اور مناسب کنٹرول کے انتظامات کے ساتھ ایک کمپیکٹ آپریشن کرشنگ مراحل کے درمیان براہ راست مواد کی منتقلی کے قابل ہو سکتا ہے۔ یہ ہینڈلنگ پوائنٹس کی تعداد کو کم کر سکتا ہے اور پودے کے نشان کو آسان بنا سکتا ہے۔
تاہم، ڈائریکٹ فیڈ لے آؤٹ کا مطلب ہے کہ ایک سیکشن میں رکاوٹیں منسلک آلات کو فوری طور پر متاثر کر سکتی ہیں۔ انتخاب میں آلات، زمین اور ہینڈلنگ کی ضروریات کے خلاف آپریشنل لچک کو متوازن کرنا شامل ہے۔
جگہ، دھول اور اضافی ہینڈلنگ کی ضروریات
ایک بفر ذخیرہ جگہ پر قبضہ کرتا ہے اور اسے اضافی کنویئرز، سپورٹ ڈھانچے، دوبارہ دعوی کرنے والے سامان، برقی تنصیبات اور دیکھ بھال تک رسائی کی ضرورت پڑ سکتی ہے۔ کھلے ذخیرے ہوا سے اڑنے والی دھول، سطح کے بہاؤ اور مواد کی روک تھام سے متعلق ماحولیاتی تحفظات کو بھی پیش کرتے ہیں۔
منسلک سرج ڈبے نمائش کے کچھ مسائل کو کم کر سکتے ہیں لیکن ان کی اپنی ساختی، رسائی اور مواد کے بہاؤ کی ضروریات کو متعارف کراتے ہیں۔ کسی بھی متوقع آپریشنل بہتری کے ساتھ ساتھ ان نتائج پر غور کیا جانا چاہیے۔ ایک محدود جگہ کے لیے، ایک چھوٹا بفر یا ایک مختلف پلانٹ کا انتظام بڑے درمیانی ذخیرے سے زیادہ عملی ہو سکتا ہے۔
سٹوریج ایک مستقل رکاوٹ کو کیوں نہیں ہٹا سکتا
ایک عام ڈیزائن کی غلطی ایک ڈاون اسٹریم سسٹم کی تلافی کے لیے اسٹوریج کا اضافہ کر رہی ہے جو مستقل طور پر چھوٹا ہوتا ہے۔ اگر ڈاون اسٹریم کرشرز اور اسکرین مطلوبہ طویل مدتی پیداواری شرح پر کارروائی نہیں کرسکتے ہیں، تو ذخیرہ شدہ مواد جمع ہوتا رہے گا جب بھی اپ اسٹریم پروڈکشن ڈاون اسٹریم کی گنجائش سے زیادہ ہوگی۔
درست جواب میں کولہو ڈیوٹی، سکرین کی گنجائش، گردشی بوجھ، مادی خصوصیات یا منصوبہ بند پیداواری اہداف کا جائزہ لینا شامل ہو سکتا ہے۔ بفر سٹوریج کو آپریٹنگ تغیرات کے پیٹرن سے جائز قرار دیا جانا چاہیے، منسلک آلات کی صلاحیتوں کی تصدیق کے لیے متبادل کے طور پر استعمال نہیں کیا جانا چاہیے۔
لے آؤٹ کو حتمی شکل دینے سے پہلے خریداروں کو کس ڈیٹا کا جائزہ لینا چاہیے؟
فیڈ سائز، مواد کی خصوصیات اور تھرو پٹ ریکارڈز
ایک مفید انجینئرنگ تشخیص نمائندہ مادی ڈیٹا کے ساتھ شروع ہوتا ہے۔
| مطلوبہ معلومات | یہ کیوں اہمیت رکھتا ہے۔ |
|---|---|
| زیادہ سے زیادہ گانٹھ کا سائز اور فیڈ گریڈیشن | چوٹ کلیئرنس، فیڈر ڈیزائن اور بہاؤ کے رویے کو متاثر کرتا ہے۔ |
| بلک کثافت | ذخیرہ شدہ حجم کو تخمینی مادی بڑے پیمانے پر تبدیل کرتا ہے۔ |
| نمی اور باریک ذرہ مواد | آسنجن، رکاوٹ اور دوبارہ دعوی کی مشکلات کا اندازہ کرنے میں مدد کرتا ہے۔ |
| پرائمری کولہو ڈسچارج ہسٹری | پیداوار کے اتار چڑھاو اور رکاوٹوں کی نشاندہی کرتا ہے۔ |
| ڈاؤن اسٹریم سرکٹ کی طلب | واپسی کی ضروریات اور بفر کی کمی کا تعین کرتا ہے۔ |
| دستیاب اسٹوریج ایریا اور جیومیٹری | ذخیرہ اندوزی یا بن کی ترتیب کو محدود کرتا ہے۔ |
واحد نکاتی برائے نام صلاحیت کے اعداد و شمار آپریٹنگ ریکارڈز کے مقابلے میں کم معلوماتی ہوتے ہیں جو نمائندہ شفٹ کے دوران تغیرات کو ظاہر کرتے ہیں۔
آپریٹنگ شیڈول اور پیداوار کے اتار چڑھاو
پلانٹ کے آپریٹنگ شیڈول کو مواد کے بہاؤ کے ساتھ مل کر جانچا جانا چاہئے۔ ایک بنیادی کرشنگ سیکشن جو ڈاون سٹریم پلانٹ سے کم گھنٹوں تک کام کرتا ہے اسے شیڈولز میں فرق کو سہارا دینے کے لیے کافی پیداواری شرح اور اسٹوریج کی ضرورت ہو سکتی ہے۔
دیکھ بھال کے طریقوں سے بھی فرق پڑتا ہے۔ ایک منصوبہ بند شٹ ڈاؤن جس میں آزادانہ طور پر کام کرنے کے لیے ڈاؤن اسٹریم آلات کی ضرورت ہوتی ہے، کبھی کبھار مختصر رکاوٹ سے مختلف اسٹوریج کے مضمرات ہوتے ہیں۔ جہاں قابل اعتماد پیداواری ڈیٹا دستیاب نہیں ہے، پروجیکٹ ٹیم کو ابتدائی حسابات کے لیے استعمال ہونے والے مفروضوں کی شناخت کرنی چاہیے اور جانچنا چاہیے کہ نتیجہ ان مفروضوں کے لیے کتنا حساس ہے۔
لے آؤٹ، سائٹ کی پابندیاں اور حفاظتی تقاضوں کا دوبارہ دعوی کریں۔
ترتیب کو حتمی شکل دینے سے پہلے، پراجیکٹ ٹیم کو ذخیرہ اندوزی کے مقام، دوبارہ دعوی تک رسائی، ساختی ضروریات، ماحولیاتی کنٹرول اور ہنگامی دیکھ بھال کے انتظامات کا جائزہ لینا چاہیے۔ لے آؤٹ کو موبائل آلات اور کنویئرز یا دوبارہ دعوی کے نظام کے قریب کام کرنے والے اہلکاروں کے درمیان کسی بھی مطلوبہ علیحدگی کا بھی حساب دینا چاہیے۔
RION کی مجموعی پیداواری حل مجموعی پلانٹ کے اندر کرشنگ، اسکریننگ اور میٹریل ہینڈلنگ کے سازوسامان کے ملاپ کے وسیع تر سیاق و سباق کا احاطہ کرتا ہے۔
مجوزہ سرکٹ پر بحث کرنے والے خریدار RION کو راک کی قسم، ٹارگٹ تھرو پٹ، پروڈکٹ گریڈنگ، آپریٹنگ شیڈول، آلات کی ترتیب اور دستیاب سائٹ فٹ پرنٹ کے ذریعے فراہم کر سکتے ہیں۔ پروجیکٹ انکوائری صفحہ.
مرکزی ڈیزائن کا اصول سیدھا رہتا ہے: بفر اسٹوریج رکھیں جہاں یہ پروسیسنگ کے مراحل کے درمیان ایک قابل پیمائش آپریشنل علیحدگی فراہم کرتا ہے، اور اسے قابل بازیافت مواد اور حقیقت پسندانہ آپریٹنگ تغیر کے مطابق سائز دیں۔
ایک مناسب طریقے سے جانچا ہوا بفر زیادہ مستقل بہاو آپریشن کی حمایت کر سکتا ہے۔ غلط طریقے سے واقع یا بڑے سائز کا ذخیرہ پلانٹ کی حقیقی حد کو حل کیے بغیر ہینڈلنگ کی پیچیدگی میں اضافہ کر سکتا ہے۔